Itong FAT report ay nagsasabing "passed." Ito ay halos wala.
Ang pagsubok sa pagtanggap ng pabrika ng blow molding machine ay magiging kapaki-pakinabang lamang kapag ang bawat konklusyon ay tumuturo pabalik sa isang natukoy na makina, produkto, pamamaraan, limitasyon at resulta.
Umiikot ang makina. Ang mga bote ay lumalabas sa conveyor. Ang saksi ay pumirma sa isang pahinang may markang PASS. Pakiramdam ng lahat ay tapos na hanggang sa makarating ang ulat sa isang project manager na wala sa silid. Aling resin grade ang tumakbo? Aling rebisyon ng amag? Ilang bote ang dumaan? Ano ang aktwal na sinubukan ng "kaligtasan OK"? Hindi makasagot ang page.
Iyon ang pagkakaiba sa pagitan ng pagsaksi sa pagsubok ng blow molding machine at paglikha ng rekord ng pagtanggap. Ang isang pagsubok sa pagtanggap ng pabrika, na kadalasang pinaikli sa FAT, ay dapat maglantad ng mga gaps sa detalye bago ipadala at mapanatili ang sapat na konteksto upang ipaliwanag ang desisyon sa ibang pagkakataon. Hindi ito isang seremonyal na run-off, at hindi ito patunay ng bawat kondisyon ng produksyon sa hinaharap.
Kasalukuyan ni Kinggleproseso ng pagbebentasabi ng mga mamimili ay iniimbitahan na lumahok sa machine testing at na ang third-party na inspeksyon ay maaaring isaayos kapag kinakailangan. Ang sinumang nakasaksi sa pagsusulit ay nangangailangan pa rin ng napagkasunduang protocol. Hindi pinapalitan ng presensya ang ebidensya.
Ulat sa Pagsubok sa Pagtanggap ng Pabrika
5 L na bote, HDPEnaglalarawan ng mga kategorya, hindi ang bote
Dalawang nominally 5 L container ay maaaring may magkaibang timbang, handle, neck finish, pinch geometry, trim condition at wall target. Ang mga pagkakaibang iyon ay nagbabago sa pangangailangan ng parison, oras ng paglamig at ang kahulugan ng isang tinatanggap na bahagi. Ang "HDPE" ay isa ring materyal na pamilya, hindi isang grade code.
Ang artikulong pansubok ay nangangailangan ng isang kontroladong bahagi ng pagguhit at pagbabago, tapos na kondisyon, mold at die identifier, resin supplier at grade, lot, kulay o additive na pakete, at isang napagkasunduang panuntunan para sa muling pag-regrind o ni-recycle na nilalaman. Ang mga utility at paghahanda ng materyal ay nabibilang din sa rekord ng kondisyon. Kung wala ang mga ito, ang isang magandang resulta ay hindi maaaring maging reproducible na panimulang punto sa planta ng bumibili.
Anggabay sa disenyo ng extrusion blow molding molday nagpapaliwanag kung bakit ang molde, die head, trimming method at inspection datum ay dapat aprubahan bilang isang sistema. Kung saan mahalaga ang pamamahagi ng pader, ang parehong mga lokasyon ng pagguhit ay dapat lumitaw saparison programming at wall-thickness record.
Ang production trial ay gumamit ng resin [supplier, full grade at lot] na may [color, additive at regrind condition], mold [ID at revision], die at pin [ID], at part drawing [ID at revision]. Sinuri ang mga sample sa napagkasunduang tapos na kondisyon pagkatapos ng [pinangalanang downstream operations].
500 x 2 pc/hay hindi tinatanggap na bote na output
Ang halimbawa ay kinopya ang isang sanggunian ng catalog sa column ng resulta. Ang kasalukuyang pahina ng KGB5D ng Kinggle ay naglalathala ng ilang mga halagang nauugnay sa kapasidad, ngunit hindi nila sinusukat ang parehong bagay.
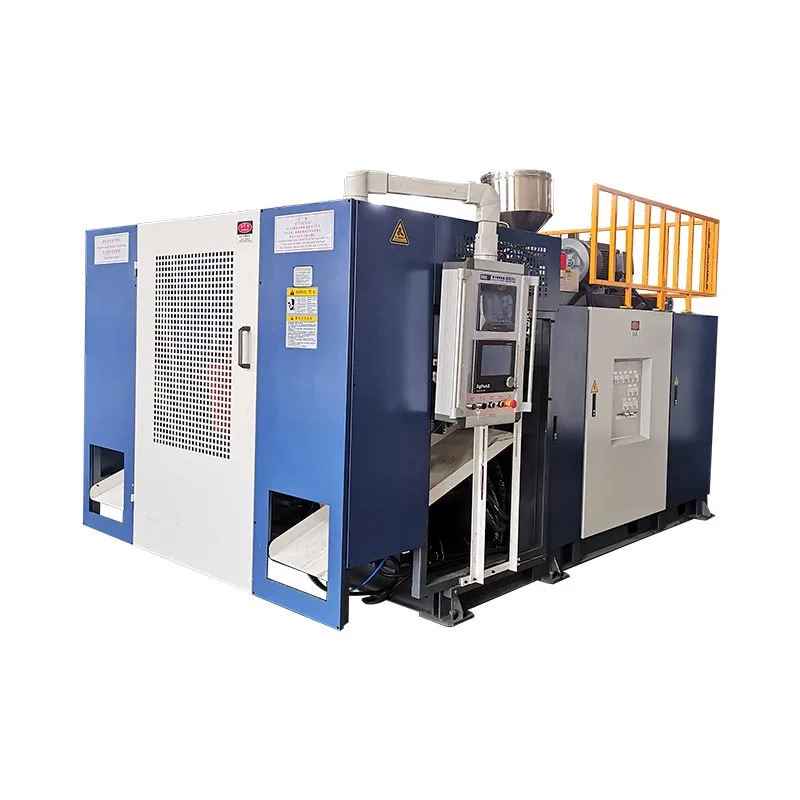
Kung ano talaga ang isinasaad ng KGB5D page
Ang mga first-party na value na ito ay mga sanggunian sa catalog. Ang mga ito ay hindi resulta para sa isang hindi pinangalanang bote.
Maaaring subukan ng dry mechanical cycle ang paggalaw at pagkakasunud-sunod nang walang dagta. Ang kapasidad ng matunaw ay may kinalaman sa polymer throughput sa ilalim ng mga nakasaad na kondisyon. Ang tinatanggap na bote na output ay nagdaragdag ng aktwal na amag, dagta, paglamig, pag-trim, inspeksyon at pagtanggi. Ang pag-uulat sa isa't isa bilang isa ay lumilikha ng maling antas ng katiyakan.
Ang parehong paghihiwalay ay mahalaga kapag naghahambingsingle- at double-station machineo pagsusurimulti-head at multi-cavity arrangement. Ang mas maraming galaw o higit pang mga saksakan ay hindi awtomatikong gumagawa ng mas maraming aprubadong produkto.
Resultaa ng dry-cycle: [mga kaganapan kada oras] sa ilalim ng [pinangalanang sequence at inclusions]. Resulta ng pagsubok sa produksyon: [mga tinatanggap na bote] sa panahon ng [tinukoy na sinusunod na oras ng produksyon], gamit ang kinokontrol na artikulo sa pagsubok at mga paraan ng pagtanggap na nakatala sa ulat na ito.
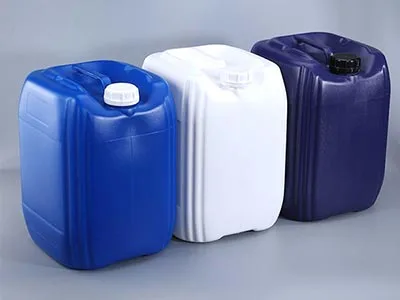
Ang isang pinaghalong bin ay maaaring magpakita na ang mga katanggap-tanggap na bote ay umiral. Hindi nito mabubunyag kung ang isang istasyon, ulo o yugto ng panahon ang naging sanhi ng mga pagkabigo.
Kalidad: nakapasaItinatago ang parehong paraan at ang mga miss
Ang isang de-kalidad na konklusyon ay nangangailangan ng kontroladong limitasyon at isang masusubaybayang pagmamasid. Panatilihing nakadikit ang istasyon, ulo o lukab, timestamp at pagkakasunud-sunod sa bawat sample sa pamamagitan ng pagtimbang, pagsukat sa dingding, mga dimensional na pagsusuri at mga functional na pagsubok. Para sa isang two-station, two-outlet setup, ang paghahalo ng lahat ng bote sa isang bin ay maaaring mabura ang pattern ng posisyon na makikita ang isang problema sa tooling o proseso.
Itala ang pagkakakilanlan ng gauge, paraan ng pagsukat at ang natapos na kondisyon. Ang isang leeg ay maaaring magmukhang katanggap-tanggap bago mag-trim ngunit mabibigo ang isang cap gauge pagkatapos. Ang isang lalagyan ay maaaring pumasa sa visual na inspeksyon at tumutulo pa rin sa kurot o tapusin. Dapat sundin ng inspeksyon ang trabahong dapat gawin ng bote, hindi isang generic na listahan na kinopya mula sa ibang produkto.
Kapag lumitaw ang isang depekto, uriin ang ebidensya bago baguhin ang ilang mga setting. Angextrusion blow molding defects guidepinaghihiwalay ang materyal, parison, amag, paglamig at mekanikal na mga sanhi upang ang isang pagwawasto ay hindi maging hula.
Ang mga sample na [ID range] ay nakolekta ng [station/outlet] sa [mga oras]. Itinatala ng talahanayan [reference] ang bawat sinusukat na halaga, pamamaraan, sukat, limitasyon sa pagtanggap at disposisyon. Ang mga pagtanggi ay mananatili sa bilang at nagdadala ng mga code ng dahilan.
Kaligtasan: naipasahindi naglalarawan ng isang function test
Ang isang label o deklarasyon ay hindi nagpapakita kung paano tumugon ang makina kapag ang isang protective device ay pinaandar. Dapat matukoy ng inaprubahang plano sa kaligtasan ng proyekto ang panimulang device, estado ng makina, inaasahang tugon, naobserbahang tugon at pag-reset ng gawi. Dapat ding ipakita sa talaan kung aling mga guard, interlock, emergency stop at napagkasunduang kondisyon ng fault ang aktwal na nasubok.
ISO 12100nagbibigay ng mga pangkalahatang prinsipyo para sa pagtatasa ng panganib sa makinarya at pagbabawas ng panganib.IEC 60204-1:2016+A1:2021tumutugon sa mga electrical, electronic at programmable na elektronikong kagamitan ng mga makina. Nakakatulong ang mga sangguniang ito na magbalangkas ng pagsusuri, ngunit hindi matukoy ng artikulong ito ang mga batas, pamantayan o pamamaraan ng pagsunod na kinakailangan sa destinasyon. Dapat tukuyin ng responsableng propesyonal sa kaligtasan ng mamimili ang saklaw na iyon.
Ang mga function ng kaligtasan ay sinubukan laban sa naaprubahang plano [ID at rebisyon]. Tinutukoy ng record [reference] ang bawat device, simula ng estado ng makina, inaasahang tugon, naobserbahang tugon at resulta ng pag-reset. Ang hindi pa nasubok na integration at destination-site na mga item ay nakalista bilang saklaw ng SAT.
Oras ng pagpapatakbo: 1 orasay walang kahulugan hangga't hindi natukoy ang orasan
Sinukat ba ang oras mula sa malamig na simula, pagkatapos ng stabilization, o habang patuloy lang ang awtomatikong produksyon? Binibilang ba ang materyal na muling pagdadagdag, kalidad ng mga hold, manu-manong interbensyon, trimming stop o alarm recovery? Ang isang tagal na walang mga panuntunan sa pagsisimula at paghinto ay nagbibigay-daan sa dalawang partido na mag-ulat ng magkaibang pagganap mula sa parehong pagtakbo.
Panatilihin ang paghubog ng mga kaganapan, gross na bahagi at tinatanggap na mga bahagi bilang hiwalay na mga counter. Itala ang mga pagtanggi sa pamamagitan ng dahilan at paghinto ng log gamit ang mga timestamp. Itinuturing ng isang NIST na papel sa mga production KPI ang availability, pagiging epektibo at kalidad bilang magkahiwalay na mga hakbang, at itinala na ang throughput ng linya ay nakasalalay sa kagamitan, buffer at mga pakikipag-ugnayan ng mga ito. Ang pagkakaibang iyon ay kapaki-pakinabang dito: ang isang molding machine ay maaaring magpatuloy sa pagbibisikleta habang nililimitahan ng trimmer o leak tester ang tinatanggap na output. Tingnan angpublikasyon ng NIST.
Naobserbahang magandang output = tinanggap na mga bote / tinukoy na oras ng produksyon
Sabihin kung ano ang kasama sa time basis. Huwag tahimik na alisin ang mga hinto, pagtanggi o inspeksyon na hawak mula sa denominator.
Ang kinakailangang tagal ay partikular sa proyekto. Ang isang maikling pagtakbo ay maaaring mag-verify ng isang makitid na kondisyon, ngunit hindi ito makapagtatag ng taunang kapasidad o panghabambuhay na pagiging maaasahan. Kung ang materyal na muling pagdadagdag, pagbabalik ng scrap, pagpapapanatag ng temperatura o pagbabago ng shift ay mahalaga sa pagtanggap, tahasan itong isama sa protocol.
Ang window ng pagtanggap ay tumakbo mula sa [timestamp] hanggang sa [timestamp]. Kasama sa napagkasunduang time basis ang [mga kaganapan] at hindi kasama ang [mga kaganapan]. Itinatala ng log ng kaganapan ang bawat paghinto, interbensyon, pagbabago ng setting at pag-restart ng desisyon.
Buuin muli ang ulat sa paligid ng mga claim, hindi mga marka ng tsek
Ang naayos na unang pahina ay hindi kailangang mahaba. Kailangan nitong ituro ang ebidensya. Ang bawat claim sa pagtanggap ay dapat pangalanan ang kontraktwal na pinagmulan nito, paraan ng pagsubok, limitasyon sa pass, aktwal na resulta at sumusuportang talaan. Ang matrix na ito ay maaaring humantong sa isang tagasuri sa mga litrato, mga talahanayan ng data, mga log ng alarma, mga backup ng recipe, mga listahan ng sample at mga nilagdaang deviation.
| Pagtanggap ng claim | Kinakailangan at pamamaraan | Aktwal na resulta | Sanggunian ng ebidensya | Disposisyon |
|---|---|---|---|---|
| Naroon ang ordered build | Detalye ng pagbili at inaprubahang listahan ng build, pareho sa pamamagitan ng rebisyon | Naitala ang pagkakakilanlan at mga pagbubukod | Mga larawan sa nameplate, build walkdown, mga punch ID | Pumasa, may kondisyon o nabigo |
| Ang dry sequence ay nauulit | Pinangalanang awtomatikong sequence, observation window at pinapayagang mga interbensyon | Mga kaganapan, hinto at naobserbahang mga tugon | Cycle log, alarm export, video o saksi record | Malinaw ang saklaw ng estado |
| Ang kinokontrol na bote ay nakakatugon sa mga limitasyon | Pagguhit ng bahagi, paraan ng pagsubok, mga panukat, sample plan at mga limitasyon | Mga sinusukat na halaga at pagtanggi, hindi lang mga average | Traceable sample table ayon sa posisyon at oras | Itala ang bawat miss |
| Ang tinanggap na output ay nakakatugon sa target | Napagkasunduang batayan ng oras at kahulugan ng magandang bahagi | Kabuuang bilang, tinanggap na bilang at log ng kaganapan | Counter record, kalidad ng talahanayan, stop log | Walang pagpapalit ng katalogo |
| Reproducible ang handover | Kinakailangang drawing, manual, software at listahan ng recipe | Mga file na sinuri ayon sa rebisyon at format | Index ng dokumento at backup na checksum o resibo | Ang mga bukas na puwang ay nagiging punch item |
Binabago din ng diskarteng ito kung paano nagsusulat ang koponan. Ang "stable na operasyon na sinusunod" ay nagiging isang pahayag na nakatali sa isang tinukoy na window at log ng kaganapan. Ang "kalidad ng bote na OK" ay nagiging sample na hanay, pamamaraan, limitasyon at resulta. Ang "Documents complete" ay nagiging isang naka-index na listahan ng file. Ang partikular na wika ay ginagawang mas madaling mahanap ang hindi pagkakasundo at mas madaling patunayan ang pagsasara.
Ang isang pirma ay dapat magtala ng isang desisyon, hindi burahin ang bukas na gawain
Sa pagsasara, ang bawat hindi nalutas na isyu ay nangangailangan ng ID, kinakailangan, may-ari, takdang petsa, pagwawasto, paraan ng muling pagsusuri at huling disposisyon. Ang isang pandiwang pangako ay hindi pagsasara. Ni isang lagda sa isang ulat na nagtatago ng mga pagbubukod sa email.
Ang bawat kinakailangang criterion ay may katanggap-tanggap na ebidensya at walang bukas na item na humaharang sa pagpapadala.
May mga may-ari, petsa, ebidensya ng pagsasara at nakasulat na awtoridad sa pagpapadala ang mga naka-bound na bukas na item.
Ang isang kinakailangang resulta ay lampas sa limitasyon nito, nawawala, o hindi maiugnay sa nasubok na configuration.
Ang awtoridad sa pagpapadala ay kabilang sa kontrata, hindi sa artikulong ito. Ang trabaho ng ulat ay gawing nakikita ang batayan. Kung pipili ang team ng conditional pass, dapat ipakita sa record kung sino ang tumanggap ng natitirang panganib at kung paano eksaktong magsasara ang bawat item.
Isinasara ng FAT ang tanong ng pabrika, hindi ang tanong sa site
Hindi mabe-verify ng factory test ang huling pundasyon ng mamimili, kalidad ng kuryente, plant cooling loop, compressed-air system, guarding integration, material logistics, downstream line o local operating procedure. Ang mga kundisyong iyon ay nabibilang sa pag-install at pagsubok sa pagtanggap ng site, karaniwang tinatawag na SAT.
Isulong ang ebidensya ng FAT. Ang tinanggap na recipe, mga rebisyon sa pagguhit, mga sample na ID, record ng alarma at katayuan ng punch-list ang bumubuo sa baseline para sa pag-commissioning. Ihambing ang mga kagamitan sa site sa mga naitalang kundisyon ng pabrika; kay Kingglegabay sa mga kinakailangan sa utility ng blow molding machinenagpapaliwanag kung bakit ang presyon lamang ay hindi naglalarawan ng hangin, tubig o kapasidad ng kuryente. Anggabay sa preventive maintenancepagkatapos ay maaaring i-convert ang ibinigay na kondisyon sa mga karaniwang pagsusuri.
Ipadala ang maikling ebidensya bago ang petsa ng saksi
Para sa isang kapaki-pakinabang na pagsubok sa run-off ng kagamitan, ipadala sa Kinggle ang pagguhit at rebisyon ng bote, supplier ng resin at grado, mga detalye ng mold at die, mga pagsubok sa natapos na bahagi, kahulugan ng output, mga kinakailangang kondisyon sa pagtakbo, listahan ng dokumento at awtoridad ng saksi. Pagkatapos, maiayon ng pangkat ng proyekto ang pagsubok sa makina sa desisyon ng produkto na talagang kailangan mong gawin.
Talakayin ang iyong FAT saklaw sa KinggleAng lahat ng naka-bracket na patlang at ang pambungad na ulat ay mga template o ginawang mga halimbawa ng pagtuturo. Ang mga ito ay hindi mga tala ng customer, mga limitasyon sa kontraktwal o mga resulta ng pagganap ng Kinggle.
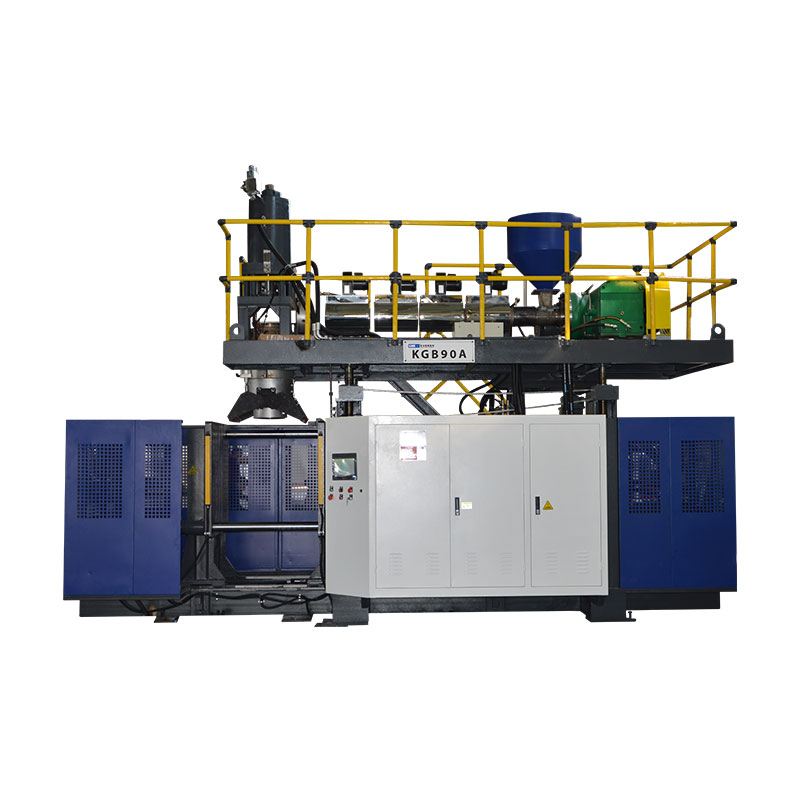
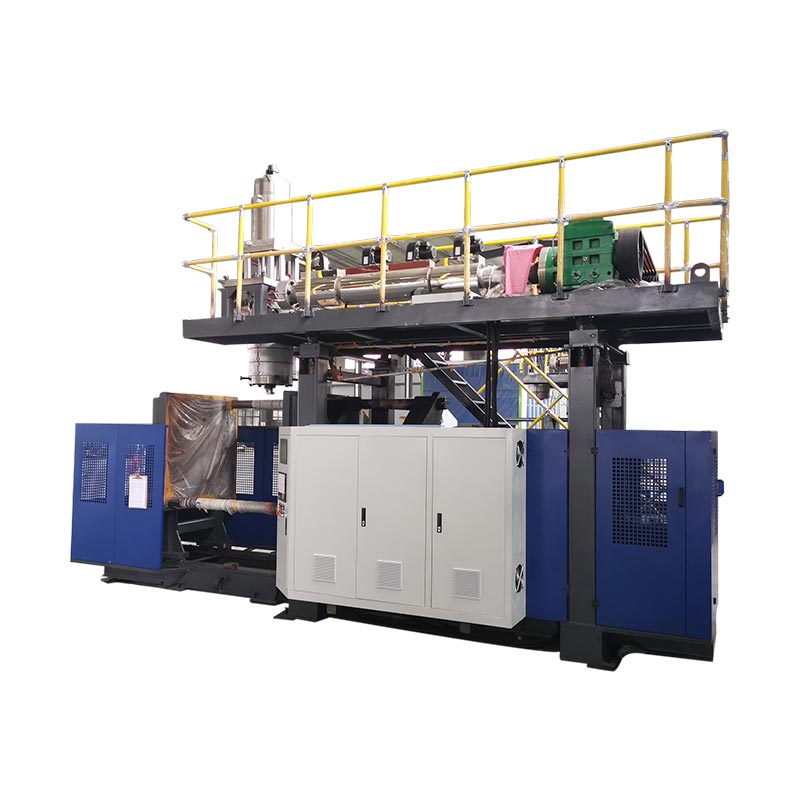
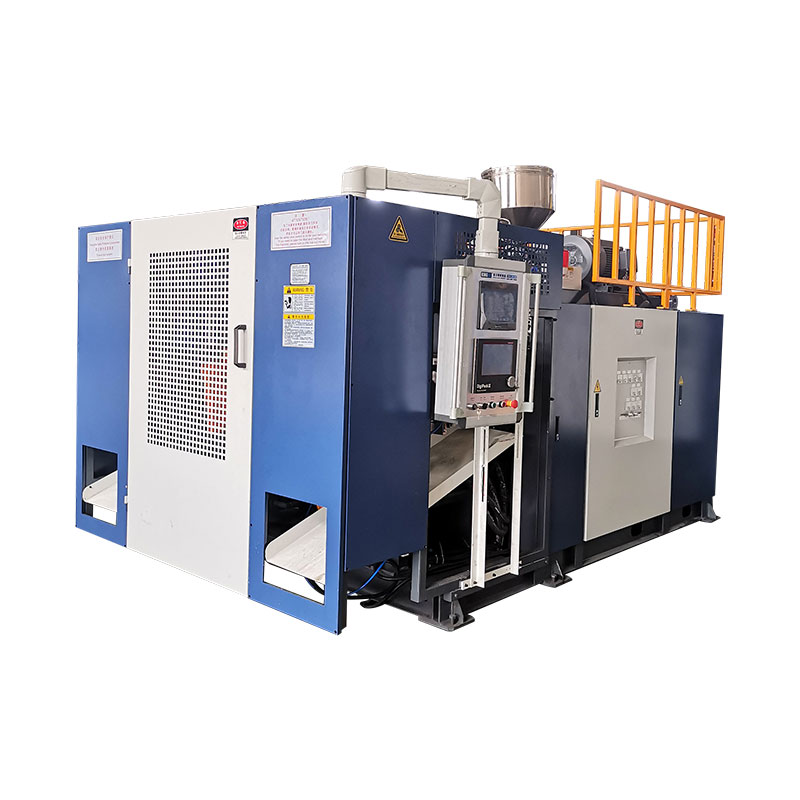
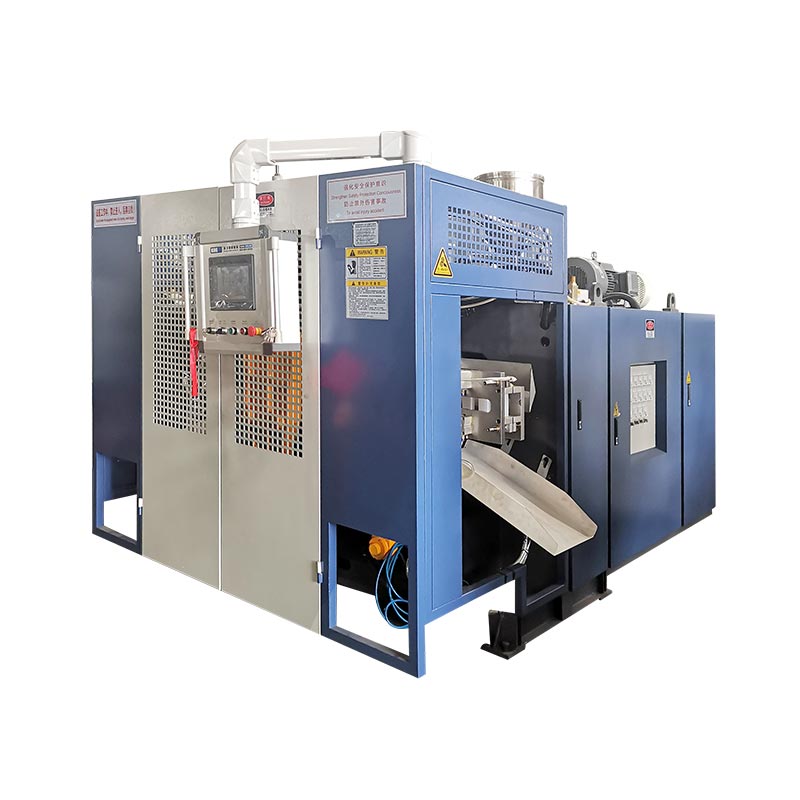
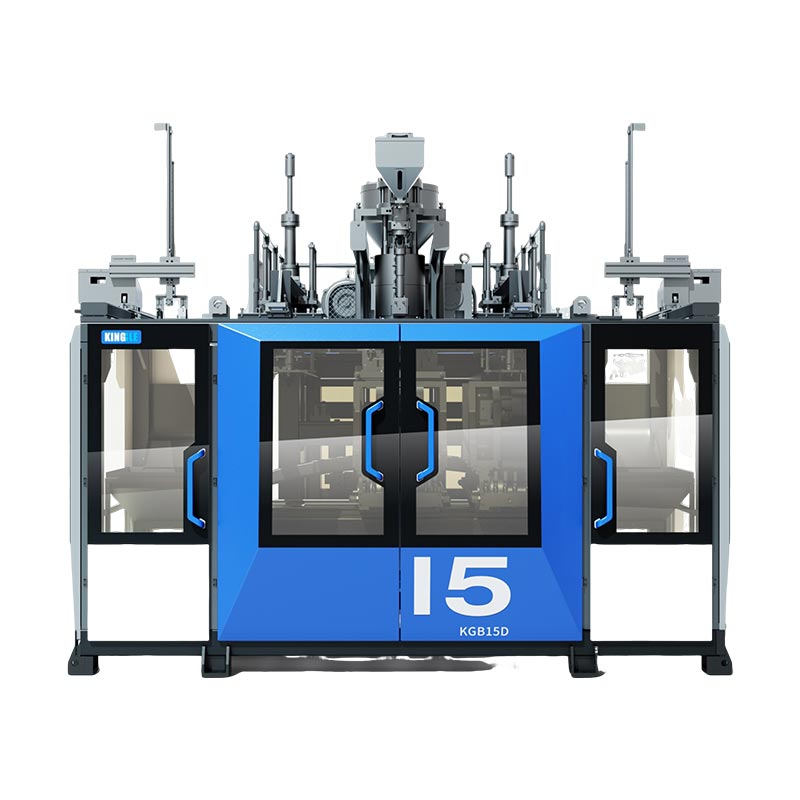
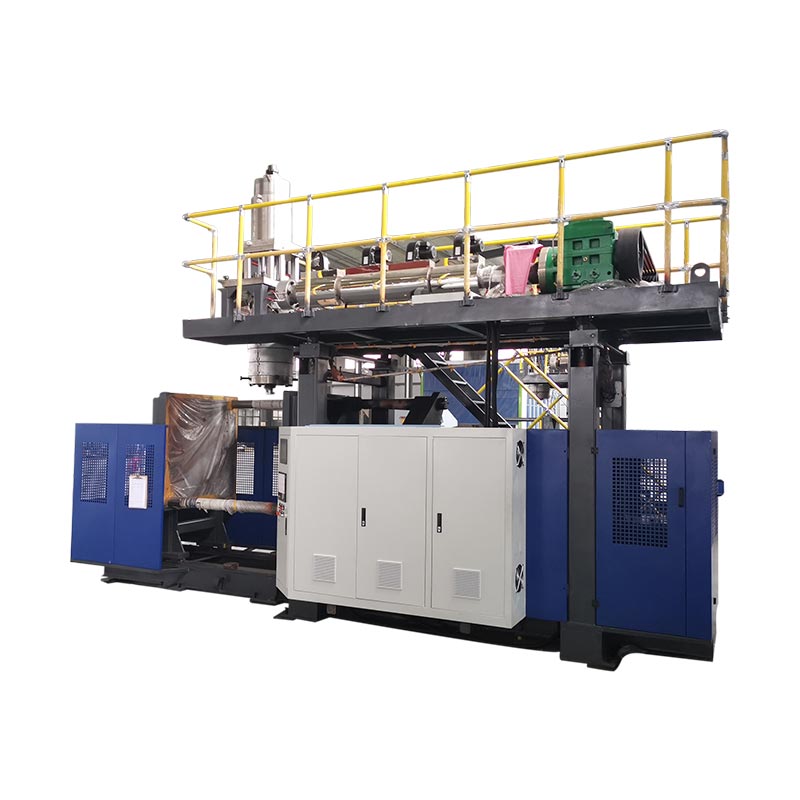
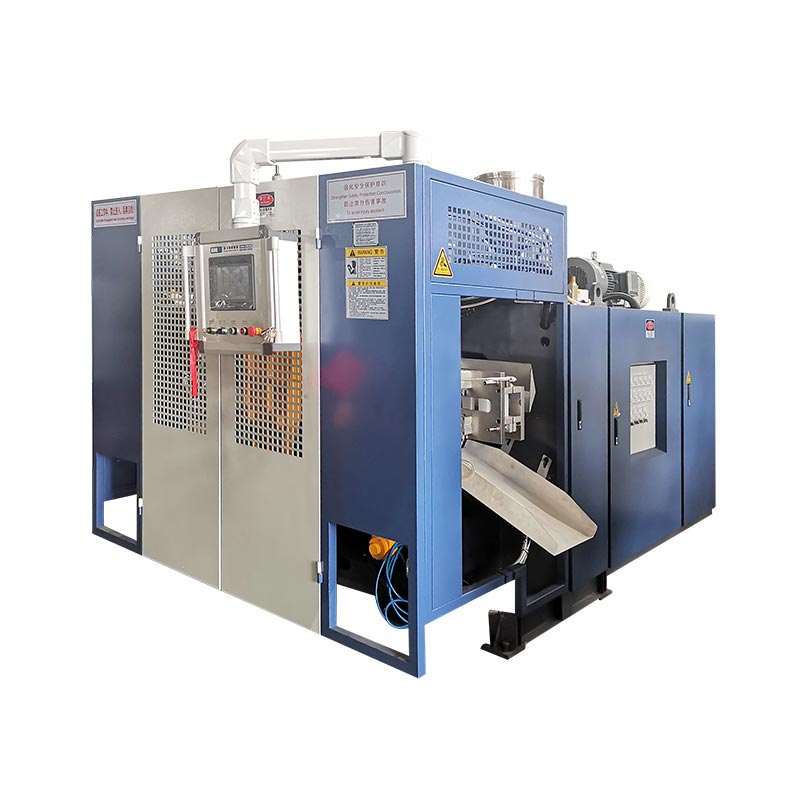
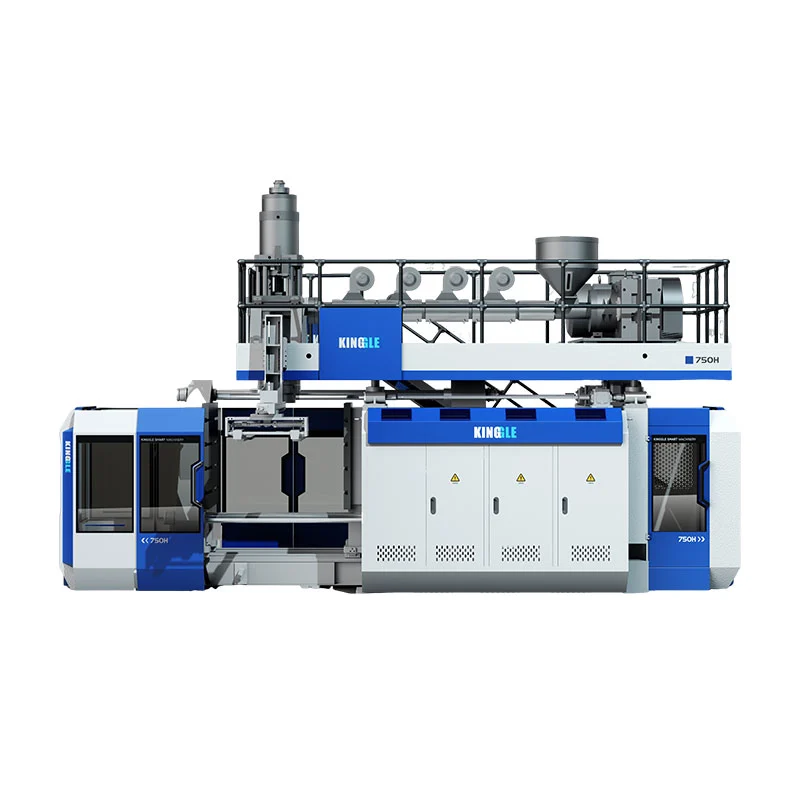
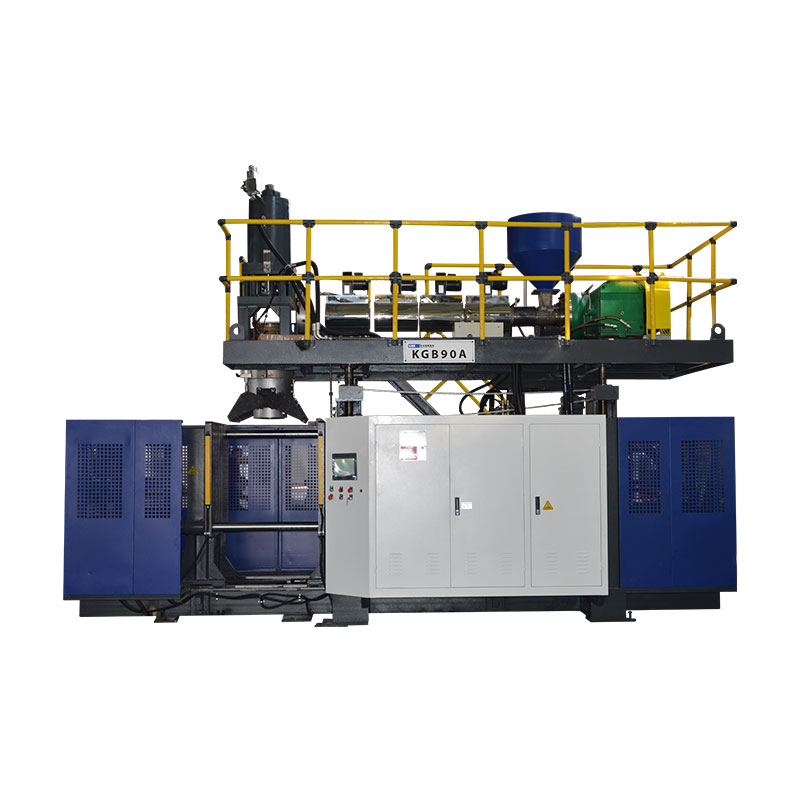
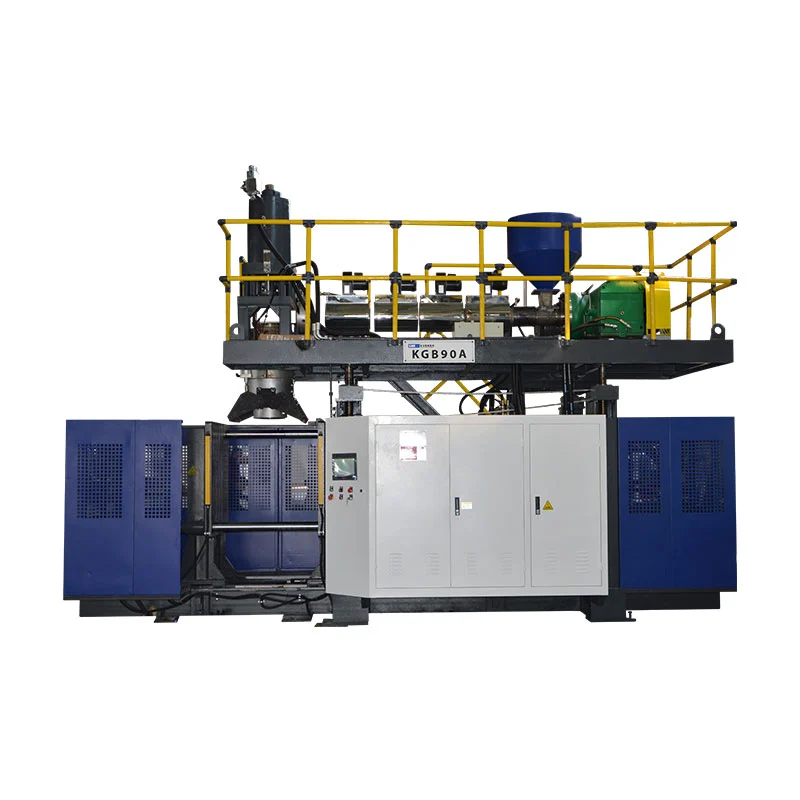
Makina: KGB5Day hindi isang build identity
Ang isang pangalan ng modelo ay naglalagay ng kagamitan sa isang pamilya. Hindi nito ipinapakita kung aling serial build ang na-inspeksyon o kung aling mga opsyon, bersyon ng kontrol, mga interface ng tooling at downstream na device ang naroroon. Dapat na maitugma ng isang technician sa hinaharap ang ulat sa pisikal na makina at sa iniutos na configuration.
Magsimula sa nameplate ng makina at sa listahan ng naaprubahang build. Itala ang serial identity, electrical basis, extruder at head configuration, clamping unit, station arrangement, kasama ang auxiliary, software o recipe revision at drawing index. Kuhanan ng larawan ang pagkilala sa mga plato at asembliya. Kung ang quotation ay may kasamang awtomatikong take-out o deflashing device ngunit hindi ito kasama ng FAT, gawing nakikita ang hangganang iyon.
Na-verify ang pagkakakilanlan ng configuration laban sa detalye ng pagbili [dokumento at rebisyon]. Ang mga pagbubukod ay nakalista sa mga punch item [ID]. Ang mga larawan [mga sanggunian sa file] ay nagpapakita ng nasubok na nameplate, mga pangunahing asembliya at kasama ang downstream na kagamitan.
Ang mga blangkong field ay sinadya. Ang isang template ng ulat ay hindi dapat mag-imbento ng pagkakakilanlan na kabilang sa file ng proyekto.