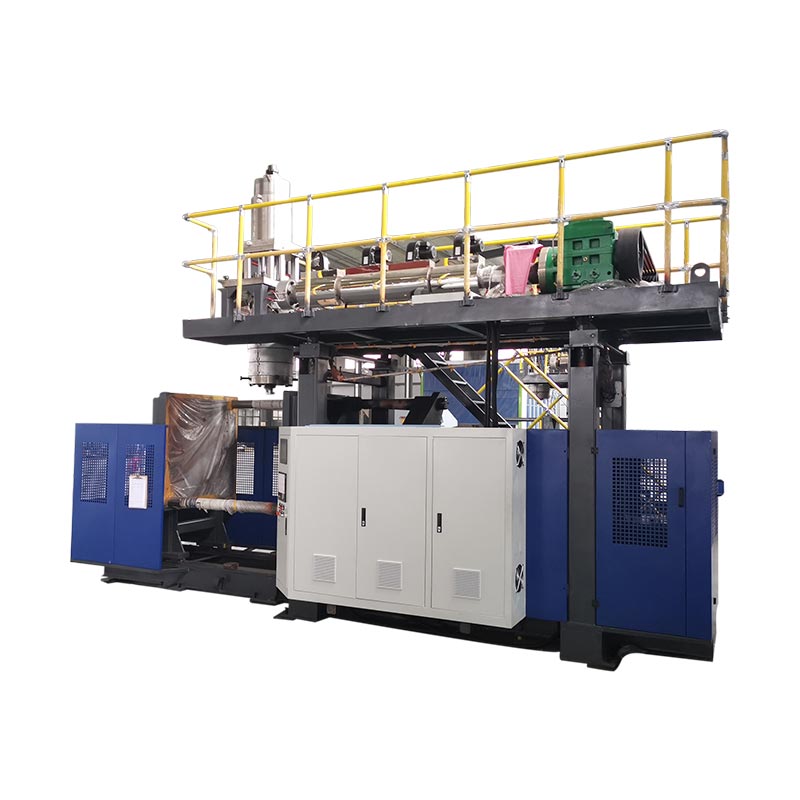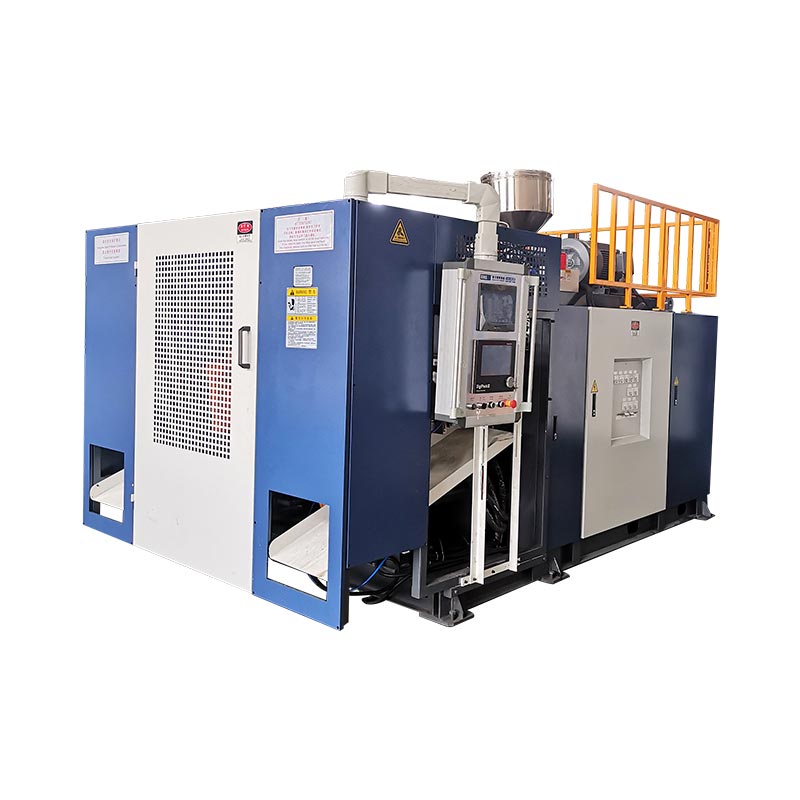
Sinusuri ng pagsusuri sa pagtagas ng plastik na bote ang isang tinukoy na lalagyan o pakete laban sa isang napagkasunduang pamantayan sa pagtagas. Piliin ang paraan para sa aktwal na bote, patunayan ang mga kondisyon ng pagsubok at kabit, pagkatapos ay i-verify ang pagtuklas at tanggihan ang paghawak. Ang isang walang laman na bote na pass ay hindi, sa pamamagitan ng kanyang sarili, ay nagpapatunay sa panghuling cap seal o pagganap ng pamamahagi.
Apat na desisyon bago aprubahan ang inspeksyon
- Tukuyin kung saklaw ng pagsubok ang walang laman na bote o ang saradong pakete.
- Panatilihin ang limitasyon sa pagtanggap kasama ang mga kundisyon at unit ng pagsubok nito.
- Hamunin ang system na may mga sample na independiyenteng nailalarawan.
- Kumpirmahin na ang mga nabigo at hindi pa nasubok na bote ay hindi makapasok sa tinatanggap na stream nang hindi napapansin.
Saan nababagay ang leak testing sa proseso ng blow molding?
Sa isang proseso ng extrusion blow molding, ang bote ay nabuo, pinalamig, pinakawalan at natapos bago ito umabot sa napagkasunduang punto ng inspeksyon. Piliin ang puntong iyon sa paligid ng mga pagpapatakbong bini-verify. Ang isang pagsubok bago trimming ay hindi makakapagtatag na ang bote ay nananatiling hindi nasisira pagkatapos putulin. Ang pangangasiwa pagkatapos ng inspeksyon ay nararapat sa parehong pagsusuri.
Pumutok ang mga hinulmang bote at lalagyan: tukuyin ang hangganan ng inspeksyon
Para sa mga blow molded na lalagyan, tinatakpan ng isang walang laman na bote na pagsubok ang pagbubukas ng isang pansubok na kabit. Ang aktwal na pagsasara ay maaaring gumamit ng ibang contact surface o sealing arrangement. Tukuyin kung aling mga tampok ng leeg ang sinusuri ng kabit at kung saan ito nalalampasan. Ang pagguhit ng bote, pagguhit ng pagsasara at geometry ng fixture ay dapat maglarawan ng parehong gawain sa inspeksyon.
Kasama sa isang closed-package na pagsubok ang tinukoy na pagsasara at kondisyon ng pagpupulong. Ang pagpapatunay ng pamamahagi ay nagdaragdag ng sarili nitong mga kinakailangan sa paglo-load at conditioning. Panatilihing hiwalay ang mga konklusyong iyon: ang resulta na nakuha sa isang hangganan ay hindi dapat tahimik na maging ebidensya para sa isa pa.
Panatilihin ang pagtagas, mga sukat at lakas bilang hiwalay na mga kinakailangan
Maaaring matugunan ng isang bote ang isang pamantayan sa pagtagas habang nabigo ang isang dimensyon o kinakailangan ng lakas. Sa kabaligtaran, ang isang kasiya-siyang timbang o pagsukat sa dingding ay hindi nagtatatag ng resulta ng pagtagas. Tukuyin ang mga pagsusuri na kinakailangan ng produkto sa halip na ituring ang isang instrumento bilang isang kumpletong sistema ng kalidad.
Para sa pamamahagi sa dingding, gamitin angparison programming at gabay sa pagkontrol sa kapal ng pader. Kapag ang reklamo ay may kinalaman sa pagbuo, pag-trim o sa mismong leeg, panatilihin ang nabigong sample para sa isang hiwalay na proseso ng pagsisiyasat. Tinutukoy ng inspeksyon ang isang hindi sumusunod na tugon; ang paghahanap ng dahilan nito ay nangangailangan ng karagdagang ebidensya.
Mga paraan ng pagsubok sa pagtagas ng bote: ihambing ang mga opsyon para sa aktwal na lalagyan
Ihambing ang mga pamamaraan laban sa pakete at kabiguan na mahalaga, hindi isang sensitivity figure na hiwalay sa mga kondisyon ng pagsubok nito. Ang isang kapaki-pakinabang na paghahambing ay nagsasaad kung ano ang tinatakan, kung saan sinusukat ang presyon, kung paano sinusuportahan ang lalagyan at kung aling mga depekto ang dapat makilala ng pagsubok.
Pagkabulok ng presyon para sa angkop na mga application na walang laman na lalagyan
Ang pagsubok sa pagkabulok ng presyon ay nagmamasid sa pagbabago ng presyon pagkatapos maitatag ang isang tinukoy na kondisyon ng positibong presyon. Dapat ipaliwanag ng supplier kung paano pinaghihiwalay ng pagsubok ang pagtagas mula sa iba pang mga pagbabago sa pagsasaayos ng pagsubok. Ang pagpuno, pag-stabilize at pagsukat ay mga natatanging bahagi ng pagkakasunud-sunod, kahit na ipinakita ng controller ang mga ito bilang isang programa.
ASTM E2930-26naglalarawan ng isang pressure-decay practice gamit ang sinusukat na presyon, temperatura at oras upang matukoy ang mass loss. Ang nai-publish na saklaw nito ay tahasang hindi kasama ang mga deformable na sisidlan. Ang paghihigpit na iyon ay hindi nagtatatag na ang inspeksyon na nakabatay sa presyon ay imposible para sa isang nababaluktot na bote; nangangahulugan ito na ang pamantayan ay hindi awtomatikong ma-claim para sa application na iyon.
Para sa manipis o nababaluktot na bote ng HDPE, humiling ng ebidensyang tukoy sa aplikasyon mula sa napiling sistema ng inspeksyon. Ang kabit, tugon ng bote at napatunayang tuntunin ng desisyon ay nabibilang sa ebidensyang iyon. Huwag maglipat ng pagkalkula ng pressure-to-leakage mula sa ibang lalagyan nang hindi sinusuri ang mga pagpapalagay nito.
Ang vacuum decay ay nangangailangan ng isang tinukoy na silid at pag-aayos ng pakete
ASTM F2338-24naglalarawan ng vacuum-decay detection sa isang evacuated chamber na naglalaman ng package. Ang gas o singaw na tumatakas mula sa pakete ay nag-aambag sa pagtaas ng presyon sa silid. Ang kaayusan na ito ay naiiba sa simpleng paglikas sa loob ng isang bukas na bote.
Ang na-publish na paraan ay sumasaklaw sa ilang uri ng pakete, ngunit ang mga naiulat na pagiging sensitibo nito ay nagmumula sa mga tinukoy na pag-aaral sa pakete ng produkto. Ang mga numerong iyon ay hindi pangkalahatang limitasyon sa pagtuklas para sa isa pang bote, pagsasara, o kabit ng HDPE. Suriin ang aktwal na configuration bago pumili ng limitasyon.
| Diskarte | Ano ang sinusuri | Ano ang nangangailangan ng kumpirmasyon |
|---|---|---|
| Pagkabulok ng positibong presyon | Tumugon sa presyon ng selyadong dami ng pagsubok sa isang tinukoy na agwat | Ang pagpapapangit ng bote, kondisyon ng temperatura, pagsasara ng kabit at ang napatunayang tuntunin ng desisyon |
| Pagkabulok ng vacuum ng silid | Ang tugon ng presyon ng silid kasama ang tinukoy na pakete sa loob | Paghahanda ng package, pag-aayos ng fixture/chamber at nagpakita ng performance ng detection |
| Offline na closed-package na pagsusuri | Ang tinukoy na sistema ng bote at pagsasara sa ilalim ng tinukoy na pamamaraan nito | Application ng pagsasara, pag-conditioning, pag-load at ang eksaktong konklusyon na sinusuportahan ng pamamaraan |
Ang mga pagsubok sa offline na pakete ay sumasagot sa ibang tanong
Ang ilang mga kinakailangan ay may kinalaman sa pagtagas ng likido mula sa tapos na container-and-closure system sa ilalim ng mga kondisyon ng pamamahagi. Halimbawa,ASTM D5094/D5094M-24tinutugunan ang kabuuang pagtagas ng likido para sa tinukoy na sinulid o istilong lug na pagsasara sa mga matibay at semi-matibay na lalagyan hanggang sa 4 L. Tinutukoy din ng saklaw nito ang mga limitasyon para sa mapanganib na materyal na transportasyon.
Gumamit ng ganoong pamamaraan sa loob lamang ng naaangkop na saklaw nito. Ito ay hindi isang default na online na recipe ng pagsubok para sa bawat bote o isang kapalit para sa lahat ng iba pang mga kinakailangan sa pamamahagi.
Tukuyin ang mga limitasyon sa pagsubok bago itakda ang recipe
Magsimula sa kabiguan na dapat labanan ng pakete at ang katibayan na kinakailangan para sa pagtanggap. Pagkatapos ay sumang-ayon kung paano matutukoy ng sistema ng inspeksyon ang isang hindi katanggap-tanggap na tugon. Ang pinakamaliit na na-advertise na sukat ng butas ng isang supplier ay hindi maaaring tukuyin ang kumpletong kinakailangan kung wala ang pakete nito, pag-aayos ng pagsubok at mga kondisyon ng pagpapatakbo.
Panatilihin ang naiulat na dami kasama ang mga kondisyon nito
Ang isang limitasyon sa pagbaba ng presyon at isang volumetric na rate ng pagtagas ay magkaibang iniulat na dami. Itala kung ano talaga ang sinusukat ng instrumento at ang batayan para sa anumang conversion. Panatilihin ang mga yunit, kundisyon ng sanggunian at agwat ng pagsukat na may limitasyon. Ang isang numero na kinopya mula sa isa pang recipe ay hindi kumpleto kung wala ang kontekstong iyon.
Ang ipinapakitang zero ay nangangailangan din ng interpretasyon sa loob ng resolution ng instrumento at tuntunin ng desisyon. Hindi ito dapat muling isulat bilang patunay ng ganap na zero leakage sa ilalim ng bawat kundisyon. Sabihin ang tinukoy na pamantayan sa pagtanggap at panatilihin ang resulta na aktwal na nakuha.
| Patlang | Tukuyin ito para sa aktwal na aplikasyon |
|---|---|
| Pagkakakilanlan ng produkto | Mga pagbabago sa bote at pagsasara, grado ng resin at nauugnay na geometry o hanay ng timbang |
| Hangganan ng inspeksyon | Walang laman na bote o saradong pakete; sinusuri ang contact sa ibabaw at kabit |
| Resulta at limitasyon | Sinusukat na dami, mga yunit, tuntunin sa pagtanggap at paggamot sa mga di-wastong resulta |
| Naglo-load at timing | Kondisyon ng presyon/vacuum, yugto ng pagpuno o paglisan, pag-stabilize at agwat ng pagsukat |
| Halimbawang kondisyon | Kondisyon ng temperatura, oras mula sa paghubog at nauugnay na pagkondisyon o paghawak |
| Pagkakakilanlan ng kagamitan | Tester, test head, fixture, seal, rebisyon ng programa at reference-check status |
| Pagpapatunay at disposisyon | Sample set, mga pagsusuri, retest na panuntunan, pagtanggi sa kumpirmasyon at pagpapalabas ng responsibilidad |
Resolbahin ang hangganan ng kabit bago aprubahan ang limitasyon
Itanong kung nakikipag-ugnayan ang sealing head sa feature na mahalaga sa serbisyo. Suriin kung ang contact nito ay maaaring sumaklaw sa isang pambungad na dapat ibunyag ng pagsubok. Suriin ang pagkakaiba-iba sa taas ng bote at pagtatanghal ng leeg kasama ang tagapagtustos ng kabit sa halip na bayaran ang mahinang upuan sa pamamagitan ng pagbabago sa limitasyon sa pagtanggi.
Ang naaprubahang programa ay dapat maglakbay kasama ang mga katugmang bahagi ng pagbabago nito. Ang isang naka-save na recipe ay hindi nagtatatag na ang tamang seal o neck tool ay na-install. Tratuhin ang programa, kabit at kahulugan ng produkto bilang isang kinokontrol na setup.
Bakit nabigo ang magagandang bote habang dumadaan ang mga may sira na bote?
Inirerekomenda namin na panatilihin ang ebidensya bago baguhin ang alinman sa recipe ng paghubog o ang limitasyon sa pagtanggi. Lagyan ng label ang bote, itala ang cavity at test-head identity nito, at panatilihin ang orihinal na resulta. Ang isang nabigong pagbabasa ay nagsisimula ng isang pagsisiyasat; hindi nito nakikilala ang may sira na bahagi.
Panatilihin ang katibayan ng pagbabago
Para sa spike ng pagtanggi pagkatapos ng pagpapalit ng bote, suriin ang pag-aayos ng pagsubok bago gumawa ng pagwawasto sa proseso. Kumpirmahin ang napiling programa, tool sa leeg, kondisyon ng seal at presentasyon ng bote laban sa naaprubahang setup. Pagkatapos ay ihambing ang mga independiyenteng nailalarawan na katanggap-tanggap at may sira na mga sample sa ilalim ng parehong mga kondisyon ng inspeksyon.
Ang paghahambing ay nangangailangan ng isang tinukoy na sample na temperatura at oras mula sa paghubog hanggang sa pagsubok. Ang pagbabago ng presyon ay hindi maaaring bigyang-kahulugan nang independyente sa modelo at mga kondisyon sa likod ng pagsukat. Ang isang mainit na bote na sinuri kaagad pagkatapos putulin ay hindi dapat ihambing basta-basta sa isang sanggunian na lumamig sa tabi ng makina. Panatilihin ang mga kundisyong iyon sa talaan.
Paghiwalayin ang paghahanap ng kabit mula sa paghahanap ng proseso
Kung ang ebidensya ay tumuturo sa kabit, tugunan ang paghahanap na iyon sa halip na magbayad ng mas maluwag na limitasyon. Kung gumaganap nang tama ang tester sa mga na-verify na sample, subaybayan ang mga tinanggihang lalagyan pabalik sa kanilang mga rekord sa paghubog, pag-trim at paghawak. Baguhin lamang ang isang awtorisadong variable na sinusuportahan ng ebidensya, pagkatapos ay ulitin ang mga nauugnay na pagsusuri.
Ang isang pattern na limitado sa isang test head ay nagbibigay sa imbestigasyon ng isang kapaki-pakinabang na panimulang punto. Gayundin ang isang pattern na nauugnay sa isang lukab ng amag. Ni nagtatatag ng dahilan nang nag-iisa. Ang pagruruta ng bote ay maaaring iugnay ang isang partikular na lukab sa isang partikular na ulo; panatilihin ang parehong pagkakakilanlan bago magpasya kung aling bahagi ng interface ang isasaayos.
Inirerekomenda din namin ang paghiwalayin ang pagtuklas sa pag-verify ng pagtanggi. Ang isang tamang signal ng fail ay hindi sapat kung ang maling bote ay naalis o ang isang tinanggihang bote ay bumalik sa tinatanggap na stream. Isama ang pagsubaybay, pisikal na pag-aalis at pagbawi ng fault sa plano ng pag-verify. Panatilihing magkasama ang binagong setup at mga resulta para ulitin ng isa pang shift ang mga pagsusuri.
Gumamit ng awtorisadong pag-access at mga pamamaraan ng paghihiwalay para sa serbisyo.Patnubay sa mapanganib na enerhiya ng OSHAtinutugunan ang hindi inaasahang pagsisimula at paglabas ng nakaimbak na enerhiya. Ang isang problema sa inspeksyon ay hindi nagbibigay-katwiran sa pag-abot sa mga gumagalaw na kagamitan o improvising access sa mga naka-pressure na bahagi.
I-validate ang pag-detect gamit ang mga sample na kilala-mabuti at kilalang-depekto
Ang inaasahang resulta ay dapat magmula sa ebidensyang independyente sa pagsusulit na sinusuri. Kung hindi, ang pagtawag sa isang bote na "mabuti" dahil ang parehong tester ang pumasa dito ay lumilikha ng isang circular check. Bigyan ng pagkakakilanlan ang bawat sample ng pag-verify at itala kung paano naitatag ang katanggap-tanggap o depektong kondisyon nito.
ASTM F2338-24inilalarawan ang prinsipyong ito para sa paraan ng vacuum-decay nito: ang mga pamantayan sa pagtanggap ay naghahambing ng mga baseline na sukat mula sa mga hindi tumutulo na pakete na may tumutulo na mga pakete at simulate na pagtagas na ipinakilala gamit ang isang naka-calibrate na flow meter. Ang isang reference check at isang package challenge ay nag-aambag ng iba't ibang ebidensya; ni hindi dapat tahimik na ipalit sa isa.
| Sample o suriin | Malayang batayan | Ano ang ire-record |
|---|---|---|
| Katanggap-tanggap na lalagyan | Itinatag laban sa napagkasunduang produkto at pamamaraan ng sanggunian | Sample ID, kundisyon, mga presentasyon, mga resulta at anumang maling pagtanggi |
| Kaugnay na pisikal na depekto | Naidokumento ang pagkakakilanlan ng depekto, lokasyon at katangian | Inaasahang kabiguan, aktwal na desisyon, pagkakakilanlan ng ulo at pagkumpirma ng pagtanggi |
| Near-limit na kaso | Nailalarawan na may kaugnayan sa napagkasunduang pamantayan ng desisyon | Pagkakaiba-iba, pagkakapare-pareho ng desisyon at kinakailangang follow-up |
| Sanggunian ng instrumento | Naaangkop na reference identity at verification status | Ang tugon at resulta ng instrumento sa ilalim ng iniresetang tseke nito |
Bilangin ang mga presentasyon pati na rin ang mga pisikal na sample
Ang mga paulit-ulit na presentasyon ng isang sample ay tumutulong sa pagsusuri ng repeatability, ngunit hindi sila karagdagang mga independiyenteng bote. Itala ang bilang ng mga sample at ang bilang ng mga presentasyon nang hiwalay. Isama ang mga nauugnay na test head, format at normal na kondisyon ng produksyon sa napagkasunduang plano.
Panatilihing naiiba ang maling pagtanggap at maling pagtanggi. Ang isang may sira na sample ng hamon na tinanggap ng system ay ibang paghahanap mula sa isang katanggap-tanggap na sample na tinanggihan nito. Iulat ang bawat isa laban sa naaangkop na pangkat ng hamon. Huwag pagsamahin ang mga ito sa ordinaryong rate ng pagtanggi sa produksyon at tawagan ang kabuuang katumpakan ng inspeksyon.
Itakda ang panuntunan sa muling pagsubok bago mangyari ang isang nabigong resulta
Tukuyin kung sino ang maaaring magpapahintulot sa muling pagsusuri, kung aling pamamaraan ang nalalapat at kung ano ang mangyayari sa orihinal na resulta. Ang pag-uulit ng pagsubok hanggang lumitaw ang isang pass ay hindi isang panuntunan sa paglabas. Ang isang hindi nalutas na kabiguan ay nangangailangan ng kontroladong disposisyon, kabilang ang apektadong hanay ng produksyon kung saan kinakailangan ito ng plano ng kalidad.
Ang isang hamon na itinakda na walang naobserbahang mga miss ay nananatiling resulta para sa hanay na iyon at sa mga kundisyong iyon. Ang patuloy na pag-verify, sample na kondisyon at mga kaugnay na pagbabago sa mga fixture o programa ay nabibilang pa rin sa plano ng inspeksyon.
Pumili ng inline na bottle leak testing system para sa linya ng produksyon
Ang pinakamahusay na akma ay ang sistema na nakakatugon sa aktwal na kinakailangan sa inspeksyon sa kinakailangang papasok na rate at kondisyon ng paghawak. Magsimula sa bote, pagkatapos ay suriin ang mga posisyon ng pagsubok at ilipat. Ang isang mabilis na controller ay hindi maaaring makabawi para sa isang kabit na hindi pantay-pantay na nakaupo o isang mekanismo ng pagtanggi na nawawala ang pagkakakilanlan ng produkto.
Bilangin ang kumpletong pagkakasunud-sunod ng pagsubok
Isama ang loading, sealing, filling o evacuation, stabilization, measurement, release at unloading. Tukuyin kung aling mga kaganapan ang maaaring mag-overlap at kung alin ang nagbabahagi ng mapagkukunan. Ang isang naka-quote na agwat ng pagsukat lamang ay hindi kumpletong cycle ng oras ng istasyon. Angawtomatikong gabay sa pagsasaayos ng linya ng produksyonnag-uugnay sa mga tseke na ito sa pag-trim, paglilipat at pagpapakete.
Halimbawa ng pagpaplano: isang walong segundong tester sa isang 600-bote/oras na linya
Ipagpalagay na ang isang 1 L na linya ng bote ng HDPE ay naghahatid ng 600 lalagyan bawat oras para sa inspeksyon. Ipagpalagay din na ang isang solong posisyon ng pagsubok ay nangangailangan ng walong segundo para sa kumpletong pagkakasunud-sunod nito, kabilang ang paglo-load at pagbabawas.
Single-position theoretical capacity = 3,600 s/h ÷ 8 s/bote = 450 bottles/h
Ang ipinapalagay na istasyon ay maikli ng 150 bote bawat oras, kahit na bago ang mga pagkaantala. Ang isang buffer ay maaaring sumipsip ng isang pansamantalang pag-akyat; hindi nito maalis ang matagal na hindi pagkakatugma na ito.
Kung ang dalawang independiyenteng posisyon ay kumpletuhin ang parehong walong segundong pagkakasunud-sunod nang magkatulad, nang walang nakabahaging paghawak o pneumatic bottleneck, ang kanilang pinagsamang teoretikal na kapasidad ay magiging 900 bote bawat oras. Sinusuportahan ng kalkulasyong iyon ang pag-evaluate ng parallel arrangement habang pinapanatili ang mga kondisyon ng inspeksyon. Hindi ito nagtatatag ng aktwal na tinatanggap na output.
Aprubahan lamang ang napiling pagsasaayos pagkatapos ipakita ng naka-install na system ang kinakailangang diskriminasyon, ilipat at tanggihan ang paghawak sa aktwal na mga lalagyan. Ang mga figure sa itaas ay nagpaplano ng mga pagpapalagay, hindi isang resulta ng produksyon ng Kinggle.
Kumpirmahin ang pisikal na ruta ng bawat resulta
Ang isang indikasyon ng pagkabigo ay kailangang manatiling nauugnay sa tamang bote hanggang sa makumpleto ang disposisyon. Tukuyin ang pagsubaybay sa produkto, tanggihan ang actuation at kumpirmasyon. Ang isang hindi pa nasubok na bote o isang di-wastong resulta ay nangangailangan ng sarili nitong kinokontrol na ruta; hindi rin dapat maging pass dahil lang sa patuloy na tumatakbo ang conveyor.
Hamunin ang tinukoy na tugon sa mga nawawalang bote, nabigong upuan, mga abala sa supply, mga pagkakamali sa pagtanggi, isang buong reject na bin at paghinto ng linya. Sumang-ayon kung paano natukoy at nakapaloob ang apektadong produkto. Ang pagbawi ng kasalanan ay dapat panatilihin ang pagkakaiba sa pagitan ng tinanggap, tinanggihan at hindi nalutas na mga bote.
Gumamit ng mga rekord ng inspeksyon para sa kontrol sa kalidad ng blow molding
Ikonekta ang mga resulta sa oras, format ng bote, cavity, test head at rebisyon ng recipe kung saan sinusuportahan ng system ang mga field na iyon. Magdagdag ng materyal-lot at nauugnay na mga talaan ng proseso kapag nagsisiyasat ng pagbabago. Ginagawa nitong kapaki-pakinabang ang inspeksyon upang kontrolin ang proseso ng blow molding nang hindi tinatrato ang pattern ng resulta bilang diagnosis.
Siyasatin din ang landas ng paghawak para sa pinsalang ipinakilala ng mga gabay, paglipat o pagtanggi. Ang inline na inspeksyon sa packaging ay maaaring mag-screen para sa isang tinukoy na kabiguan; ang pagbabawas ng pagbuo ng kabiguan na iyon ay nangangailangan ng pagwawasto at pag-verify sa itaas ng agos. Panatilihin ang pagganap ng pagtuklas at mga claim sa pagbabawas ng depekto bilang magkahiwalay na mga resulta.
Tukuyin at tanggapin ang saklaw ng leak-testing gamit ang linya ng paghubog
Ang isang kahilingan para sa "awtomatikong pagsusuri sa pagtagas" ay nag-iiwan sa mga pangunahing desisyon sa pagtanggap na hindi nalutas. Bigyan ang mga supplier ng parehong kahulugan ng bote, hangganan ng inspeksyon, kondisyon ng sample at kinakailangang output. Isama ang halo ng produkto at mga pagbabago upang masakop ng panukala ang normal na produksyon sa halip na isang walang patid na demonstrasyon.
| Input ng mamimili | Sagot ng supplier para makuha |
|---|---|
| Mga guhit ng bote, leeg at pagsasara; materyal at hanay ng produkto | Ang hangganan ng inspeksyon, pag-aayos ng kabit at mga kinakailangang bahagi ng pagbabago |
| Tinukoy na kabiguan, mga sample at kinakailangan sa pagtanggap | Iminungkahing paraan, tuntunin ng desisyon at plano sa pag-verify ng aplikasyon |
| Papasok na rate, spacing, oryentasyon at kondisyon ng lalagyan | Kumpletuhin ang batayan ng ikot, pag-aayos ng paglipat at mga suportadong kondisyon sa pagpapatakbo |
| Tanggihan, di-wastong resulta at mga kinakailangan sa pagbawi | Mga responsibilidad sa pagsubaybay, pagkumpirma, pagpigil at interface |
| Record, changeover at release na kinakailangan | Kontrol ng programa, mga napanatili na resulta, ebidensya sa pagtanggap at saklaw ng handover |
Dalawang Kinggle bottle-machine reference
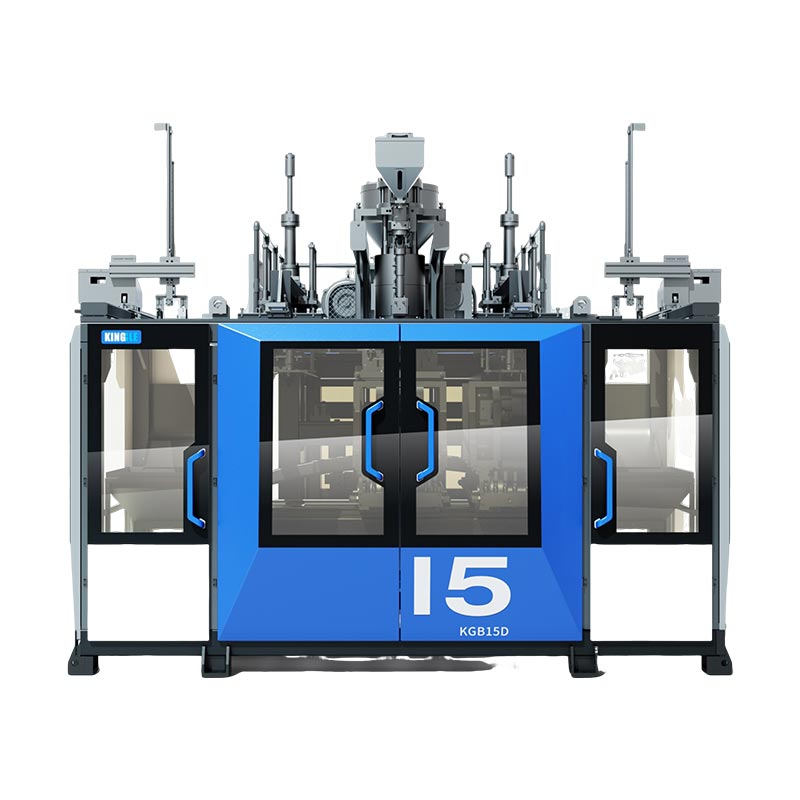
AngKGB5L single-station platformatKGB5D double-station platformay nai-publish na 5 L machine reference. Nagbibigay sila ng mga halimbawa ng forming-platform para sa isang proyekto ng bote. Ang sistema ng inspeksyon ay nangangailangan pa rin ng pagpili laban sa aktwal na bote, layout ng amag, pattern ng paglabas at kinakailangan sa pagsubok.

Tukuyin ang interface, hindi isang ipinapalagay na accessory
Tukuyin kung aling partido ang nagbibigay ng module ng inspeksyon, mga fixture, paglilipat, kinokontrol ang pagsasama at pagtanggi ng mga kagamitan.
Panatilihing hiwalay ang naka-publish na mga detalye ng pagbuo ng bawat makina mula sa napagkasunduang kondisyon ng inspeksyon. Ang presyon ng suntok sa detalye ng paghubog ay hindi isang presyon ng leak-test ng bote.
Para sa mas malawak na kinakailangan sa pagbuo, gamitin angGabay sa pagpili ng bote-machine ng HDPE.
Tanggapin ang instrumento, ang aplikasyon at ang linya
Ang rekord ng pagtanggap ay dapat makilala ang mga reference check, aktwal na lalagyan na diskriminasyon at ang kumpletong pagkakasunud-sunod ng pagtanggi. Isama ang mga normal na format at napagkasunduang pagkaantala o mga pagsusuri sa pagbawi. Sabihin ang mga dami, kundisyon, pagkabigo at pagwawasto sa halip na umasa sa isang video ng ilang dumadaang bote.
Dalhin ang produkto, kabit at mga pagbabago sa programa sa talaan ng handover. Tukuyin kung sino ang nag-aapruba sa pagpapalabas pagkatapos ng kaugnay na pagbabago. Anggabay sa pagsubok sa pagtanggap ng pabrikasumasaklaw sa mas malawak na pagtatasa ng makina; panatilihin ang ebidensyang partikular sa inspeksyon na nakalakip sa rekord ng proyektong iyon.
Mga madalas itanong tungkol sa pagsubok sa pagtagas ng bote
Bine-verify ba ng isang walang laman na bote na leak test ang final cap seal?
Hindi sa sarili. Ang pansubok na kabit ay maaaring makipag-ugnayan sa ibang ibabaw mula sa aktwal na pagsasara. Kumpirmahin ang mga inspeksyon na feature, pagkatapos ay tukuyin ang anumang karagdagang closed-package na pagsusuri na kinakailangan ng disenyo ng bote-at-pagsasara. Panatilihin ang pagkakakilanlan ng pagsasara at mga kondisyon ng aplikasyon na may resultang iyon.
Angkop ba ang pressure decay para sa bawat bote ng HDPE?
Walang paraan ang dapat piliin mula sa pangalan ng resin lamang. Ang geometry ng bote, pagpapapangit, temperatura, kabit at ang kinakailangang diskriminasyon ay mahalaga. Humiling ng pag-verify para sa aktwal na lalagyan. Huwag ipagpalagay na ang isang pamantayan sa pagkabulok ng presyon na sumasaklaw sa mga hindi nababagong sisidlan ay nagtatatag ng pagsunod para sa isang nababaluktot na bote.
Maaari bang palitan ng camera o CT scan ang tinukoy na leak test?
Maaaring suportahan ng ebidensya ng dimensional at imaging ang pagsusuri ng depekto, ngunit hindi ito dapat lagyan ng label muli bilang resulta ng pagtagas sa pagganap. Panatilihin ang tinukoy na pagsusuri sa pagtagas maliban kung ang isang alternatibo ay ipinakita na nakakatugon sa parehong kinakailangan sa pagtanggap at naaprubahan sa pamamagitan ng naaangkop na pamamaraan ng kalidad.
Maaari bang muling suriin ang isang tinanggihang bote?
Sa ilalim lamang ng napagkasunduang pamamaraan ng disposisyon. Panatilihin ang unang resulta, tukuyin ang dahilan at kundisyon para sa muling pagsusuri, at panatilihin ang awtorisasyon at resulta. Ang susunod na pass ay hindi dapat tahimik na burahin ang isang naunang kabiguan o pinahihintulutan ang paulit-ulit na pagsubok hanggang lumitaw ang isang ginustong resulta.
Kasama ba ang leak testing sa bawat awtomatikong blow molding machine?
Hindi. Ang isang awtomatikong ikot ng paghubog ay hindi tumutukoy sa saklaw ng inspeksyon sa ibaba ng agos. Dapat tukuyin ng teknikal na alok ang tester, fixtures, paglilipat, pagtanggi ng kagamitan, kontrolin ang mga interface at pagtanggap ng trabaho. Kumpirmahin ang mga item na iyon para sa nakaayos na system sa halip na ipahiwatig ang mga ito mula sa salitang "awtomatiko."
Talakayin ang saklaw ng paghubog at inspeksyon nang magkasama
Ipadala ang pagguhit ng bote, materyal, kinakailangan sa pagsasara, target na rate ng papasok at ang pagkabigo na dapat matukoy ng inspeksyon. Magdagdag ng mga sample na kinatawan at kasalukuyang mga rekord ng pagsubok kung saan magagamit, upang magsimula ang talakayan sa kagamitan sa isang tinukoy na kinakailangan sa produksyon.
Talakayin ang pangangailangan sa produksyon at inspeksyonNingbo Kinggle Machinery Co., Ltd. ·Impormasyon ng kumpanya