Ang isang blow pin ay naghahatid ng hangin sa parison at, sa ilang mga extrusion blow molding na disenyo, ay tumutulong sa pag-calibrate o tapusin ang container neck. I-diagnose ang mga depekto sa leeg sa pamamagitan ng paghahanap ng pagkabigo, pagsuri sa kumpletong tooling at closure system, pagkatapos ay pag-verify ng pagwawasto laban sa mga kinakailangan ng produkto.
Bago palitan ang blow pin
- Tukuyin kung saan unang nasira ang leeg o wala sa detalye.
- Panatilihing masusubaybayan ang mga sample sa istasyon, cavity at rebisyon ng tooling.
- Paghiwalayin ang pagkakahanay at pagsusuot mula sa air-delivery, timing at mga tanong sa paglamig.
- Kumpirmahin ang resulta gamit ang tinukoy na bote, pagsasara at mga kondisyon ng pagsubok.
Ano ang ginagawa ng blow pin sa extrusion blow molding?
Ang blow pin ay kabilang sa blowing arrangement. Nagbibigay ito ng hangin na nagpapalawak ng nakuhang parison laban sa amag. Sa mga system na idinisenyo para sa isang naka-calibrate na tapusin, ang blow-pin assembly ay gumagana din sa neck tooling. Ang isang cutting ring, cooling passage o iba pang tampok sa pagtatapos ay depende sa aktwal na disenyo; ang pangalan lamang ay hindi tumutukoy sa mga ibinigay na function.
Inilalarawan ng Eastman ang mga pamamaraan ng blow-pin para sa pag-calibrate ng thread-finish at pag-trim nitoextrusion blow molding guide para sa mga copolyester. Iyon ay isang kapaki-pakinabang na halimbawa ng relasyon sa tooling. Ang mga halaga ng setup na partikular sa resin nito ay dapat manatili sa mga materyales at kagamitang pagsasaayos na inilarawan sa gabay na iyon.
Kilalanin ang tampok bago italaga ang dahilan
Kasama sa bottle finish ang mga feature na may iba't ibang trabaho. Ang neck bore, external thread at sealing contact area ay nangangailangan ng sarili nilang drawing reference. Ang pagsasara ay maaaring mag-seal laban sa isang liner o iba pang dinisenyong contact surface. Itala ang aktwal na pagsasaayos ng sealing bago ilarawan ang isang marka bilang sanhi ng pagtagas.
Ang panlabas na pagtatapos ay nagmumula sa kumpletong pagkakasunud-sunod ng tooling at pagbuo. Ang pagtatalaga ng lahat ng ito sa blow pin ay lumalaktaw sa mga tool sa pagsasama. Samakatuwid, ang isang dimensional na reklamo ay dapat tukuyin ang tampok, ang paraan ng pagsukat at ang mga tool na nakakaimpluwensya dito.
Ang isang die pin at isang IBM core rod ay magkaibang mga sanggunian
Ang die pin o mandrel ay kabilang sa melt-forming tooling sa die head. Ang pagkalito sa bahaging iyon sa blow pin ay maaaring humantong sa isang kahilingan sa pagpapanatili patungo sa maling pagpupulong. Gamitin ang pagguhit ng bahagi at pagkakakilanlan ng pagpupulong sa halip na isang palayaw sa workshop.
Gumagamit ang injection blow molding ng ibang preform-and-core arrangement. Tinutugunan ng patnubay na ito ang mga pagsusuri sa leeg ng extrusion blow molding. Para sa mga tampok ng amag na lampas sa leeg, anggabay sa disenyo ng extrusion blow moldipinapaliwanag ang mas malawak na kaugnayan sa pagitan ng pagbuo, paglamig at pag-vent.
Hanapin ang depekto sa leeg bago palitan ang blow pin
Panatilihin ang isang nabigong bote bago ayusin ang recipe. Markahan ang depekto at ang oryentasyon nito. Kilalanin ang istasyon at lukab, pagkatapos ay panatilihin ang isang maihahambing na katanggap-tanggap na sample. Ang isang ulat na nagsasabing "problema sa leeg" lamang ang nag-iiwan ng maraming magkakaibang pagsisiyasat.
Paghiwalayin ang pagtagas sa dingding ng leeg mula sa pagtagas sa interface ng bote at pagsasara. Suriin din kung ang leak-test fixture ay nakikipag-ugnayan o nagse-seal laban sa parehong tampok bilang ang huling pagsasara. Ang isang problema sa fixture at isang pagtagas ng packaging ay maaaring mangailangan ng iba't ibang gawain sa pagwawasto.
Ihambing ang bahagi sa magkakasunod na yugto
Kung saan pinahihintulutan ng kalidad na pamamaraan ang ligtas na sampling, ihambing ang leeg pagkatapos ng paghubog, pagkatapos ng pag-trim at pagkatapos ng paghawak sa ibaba ng agos. Idagdag ang saradong pakete kapag lumitaw ang pagkabigo pagkatapos ng pag-cap. Mangolekta sa pamamagitan ng mga naaprubahang sampling point; ang pag-access sa paglipat ng tooling ay hindi isang paraan ng sampling.
Kung unang lumitaw ang isang marka ng contact pagkatapos ng pag-trim, suriin ang pagkakaayos ng pagputol at suporta bago baguhin ang pagkakahanay ng blow-pin. Kung nagbabago ang hugis ng leeg sa loob ng tinukoy na panahon ng pagkokondisyon, isama ang thermal history sa pagsusuri. Ang mga obserbasyong ito ay gumagabay sa susunod na tseke; hindi sila nagtatatag ng dahilan sa kanilang sarili.
Gamitin ang pattern nang hindi ito ginagawang diagnosis
Ang isang apektadong istasyon ay nararapat na masusing tingnan ang tooling at handling path nito. Ang isang problema sa iba't ibang mga cavity ay nangangailangan din ng pagsusuri sa mga nakabahaging kundisyon. Ang alinman sa pattern ay hindi nagbubukod ng dahilan na nauugnay sa tool: maraming assemblies ang maaaring magbahagi ng parehong disenyo, pagtuturo sa pag-setup o kamakailang pagpapalit.
Itala kung ano ang nagbago bago ang unang tinanggihang sample. Kabilang sa mga kapaki-pakinabang na entry ang pag-install ng amag, materyal o batch ng pagsasara, gawain sa pagpapanatili at rebisyon ng recipe. Panatilihing nakikita ang orihinal na kundisyon sa talaan upang ang pagbabago sa ibang pagkakataon ay makilala ang isang obserbasyon mula sa isang pinaghihinalaang paliwanag.
Kapag ang kabiguan ay talagang nasa katawan o pang-ilalim na hinang, gamitin angmas malawak na extrusion blow molding troubleshooting guide. Ang inspeksyon ng leeg ay hindi dapat sumipsip ng bawat depekto sa lalagyan sa isang pag-aayos ng blow-pin.
Apat na pattern ng depekto sa leeg at ang katibayan upang mangolekta
Ang isang kapaki-pakinabang na talahanayan sa pag-troubleshoot ay nagsasabi sa technician kung ano ang susuriin bago pumili ng pagsasaayos. Ang mga katulad na depekto ay maaaring may kasamang iba't ibang yugto. Panatilihing hiwalay ang pinaghihinalaang bahagi mula sa naobserbahang feature hanggang sa suportahan ng mga sukat o kontroladong paghahambing ang koneksyon.
ng Formosapolyethylene at polypropylene blow molding guide, binago noong Abril 2025, kinikilala ang ilang posibleng dahilan ng pagtagas ng pagsasara. Itinuturing din nito ang top-flash separation at neck ovality bilang mga natatanging paksa sa pag-troubleshoot. Ang pagkakaibang iyon ay mas kapaki-pakinabang kaysa sa isang kumot na pagtuturo upang palitan ang blow pin.
| Naobserbahang depekto | Katibayan upang mangolekta muna | Mga tanong na dapat paghiwalayin | I-verify pagkatapos ng pagwawasto |
|---|---|---|---|
| Oval o baluktot na leeg | Pagguhit ng mga sukat, oryentasyon ng pagsukat at sample na kondisyon sa bawat yugto | Bumubuo ng geometry, thermal change, release at handling | Ang parehong mga sukat sa napagkasunduang oras ng conditioning |
| Pagmamarka o nasirang sealing area | Markahan ang posisyon, contact pattern at ang unang yugto na nagpapakita ng pinsala | Pakikipag-ugnay sa tool, paggupit, mga suporta at pang-downstream na contact | Kondisyon sa ibabaw at ang nauugnay na function ng package |
| Ang tuktok na flash ay nananatiling nakakabit o luha | Cut edge, pagkakakilanlan ng tool at kondisyon ng aktwal na cutting pair | Magsuot, mating geometry at ang naaprubahang pagkakasunod-sunod ng pagputol | Malinis na paghihiwalay at isang hindi nasira na pagtatapos |
| Ang package ay tumutulo pagkatapos i-cap | Ang lokasyon ng pagtagas, pagkakakilanlan ng bote at pagsasara, mga kondisyon ng pagpupulong at pagsubok | Geometry ng leeg, contact sa sealing, compatibility sa pagsasara at pag-setup ng pagsubok | Ang tinukoy na saradong pakete sa ilalim ng napagkasunduang pagsubok |
Ang ovality ay nangangailangan ng kondisyon ng pagsukat
Sukatin ang tinukoy na tampok sa mga oryentasyong kinakailangan ng pagguhit o plano ng inspeksyon nito. Panatilihin ang oras ng pagsukat at kondisyon ng sample. Ang paghahambing ng mainit na bote nang direkta mula sa makina na may nakakondisyon na sanggunian ay maaaring malabo kung lumitaw ang pagkakaiba sa panahon ng pagbuo o paglamig sa ibang pagkakataon.
Ang isang leeg na mukhang hugis-itlog ay isang dahilan upang mag-imbestiga. Ito ay hindi sapat na katibayan upang magreseta ng isang bagong posisyon ng blow-pin. Suriin ang may-katuturang mga kondisyon ng thermal at paghawak sa tabi ng mga sanggunian sa tooling bago piliin ang aksyong pagwawasto.
Ang mga marka sa ibabaw at naka-attach na flash ay nangangailangan ng iba't ibang mga tala
Kuhanan ng larawan ang isang marka na nakikita ang direksyon at lokasyon nito. Para sa nasirang lugar ng sealing, tukuyin ang nilalayong contact surface gamit ang mga drawing ng bote at pagsasara. Para sa kalakip na flash, panatilihin ang cut edge at itala ang mga bahagi na bumubuo sa cutting pair. Ang mga ito ay iba't ibang mga katanungan kahit na ang parehong mga depekto ay lumitaw malapit sa bibig.
Bago patalasin o palitan ang isang bahagi ng pagputol, kumpirmahin na pinahihintulutan ng pagpupulong na gumana ito at ang ipinares na tool ay angkop. Ang pag-aayos ng isang gilid nang hindi sinusuri ang bahagi ng pagsasama nito ay maaaring mag-iwan ng pagsisiyasat na hindi kumpleto.
Ang pagtagas ng takip ay kabilang sa kumpletong pakete
Kumpirmahin kung aling pagsasara ang inilagay at kung paano ito inilapat. Ang isang leeg ay maaaring pumasa sa isang dimensional na pagsusuri habang ang kumpletong pakete ay nabigo pa rin sa tinukoy na function nito. Sa kabaligtaran, ang isang hindi katanggap-tanggap na resulta ng pagsubok ay maaaring magmula sa mismong pag-aayos ng pagsubok. Ulitin ang pagsusuri gamit ang naaprubahang setup bago ituring ang resulta bilang katibayan ng isang pagkakamali sa tooling.
Para sa tuluy-tuloy na pagsasara ng thread,ASTM D2063/D2063M-24tinutugunan ang pagpapanatili ng torque gamit ang manu-manong kagamitan sa pagsubok. Ang nai-publish na saklaw nito ay may kinalaman sa pag-alis ng torque sa ilalim ng tinukoy na mga kondisyon. Ang isang resulta ng metalikang kuwintas ay dapat na naitala bilang resultang iyon; hindi nito pinapalitan ang tinukoy na pagsubok sa pagtagas ng pakete.
Suriin nang hiwalay ang pagkakahanay, pagsusuot, paghahatid ng hangin at timing
Ang pariralang "suriin ang blow pin" ay nangangailangan ng plano ng inspeksyon sa likod nito. Ang isang error sa posisyon, isang nasirang contact surface at pinaghihigpitang paghahatid ng hangin ay iba't ibang natuklasan. Ang pagsasama-sama ng mga ito sa isang tagubilin sa pagpapanatili ay nagpapahirap na ipaliwanag kung bakit napili ang isang partikular na pagkukumpuni o pagbabago sa setting.
Ang pagkakahanay ay nagsisimula sa mga naaprubahang sanggunian
Kumpirmahin ang blow-pin assembly, neck tooling at mounting references laban sa kanilang mga drawing. Tukuyin kung aling tampok ang nagbibigay ng datum at kung aling posisyon ang sinusukat. Ang isang linya na iginuhit sa isang larawan ay hindi makapagtatag ng kaugnayan sa pagitan ng mga nakatagong ibabaw.
Gamitin ang paraan ng inspeksyon ng tagagawa ng makina at pamamaraan ng ligtas na pag-access. Ihambing ang mga nauugnay na sukat sa mga naaprubahang limitasyon para sa pagpupulong na iyon. Kapag nagbago ang mounting o matching tool, suriin ang buong stack ng mga bahagi bago ipagpalagay na ang nakaraang posisyon ay nananatiling naaangkop.
Paghiwalayin ang mga nakikitang marka mula sa nasusukat na pagsusuot
Ang isang nakikitang marka ay dapat na itala, ngunit ang kahalagahan nito ay nakasalalay sa kung saan ang bahagi ay nakikipag-ugnayan sa produkto o tool sa pagsasama. Ihambing ang marka sa lokasyon ng depekto at ang mga naaangkop na kinakailangan sa pagguhit. Ang hitsura sa ibabaw lamang ay hindi nagtatatag ng isang unibersal na kapalit na threshold.
Suriin ang pagkakakilanlan ng mga insert, singsing at iba pang nakapares na bahagi kung saan bahagi ang mga ito ng disenyo. Ang dalawang piraso na magkatugma sa pisikal ay maaari pa ring kabilang sa magkaibang mga rebisyon. Dapat isama sa isang kahilingan sa pagpapalit ang relasyon sa pagpupulong, hindi lamang isang larawan ng inalis na pin.
Suriin ang kumpletong daanan ng hangin
Gamitin ang mga naaprubahang diagnostic upang makilala ang mga kondisyon ng supply, mga paghihigpit, operasyon ng balbula at pagtagas malapit sa tool. Ang isang pressure display upstream ay isang piraso ng ebidensya. Ang pagsisiyasat ay kailangan pa ring itatag kung ang kinakailangang hangin ay umabot sa proseso sa pamamagitan ng nilalayong landas at pagkakasunud-sunod.
Dapat matukoy ng mga pagbabasa ang lokasyon ng pagsukat at kondisyon ng pag-ikot. Huwag idiskonekta ang isang may presyon na linya o mag-improve ng access para makakuha ng pagbabasa. Ang mas malawak na mga tanong sa supply ng halaman ay kabilang samga kinakailangan sa utility ng makina; ang lokal na tool check ay dapat na manatiling traceable sa aktwal na makina.
Ang timing at paglamig ay nangangailangan ng kanilang sariling paghahambing
Suriin ang naaangkop na mga kaganapan sa pagpapasok, paghihip, pagputol, tambutso at pag-alis. Ang ilan sa mga function na iyon ay maaaring gumamit ng ibang mekanismo o maaaring hindi kabilang sa blow pin. Itugma ang mga pangalan ng kaganapan sa HMI sa aktwal na mga dokumento ng kagamitan bago magmungkahi ng pagsasaayos.
Panatilihin ang recipe at makilala ang isang utos mula sa kumpirmasyon na may naganap na aksyon. AngMga setting ng HMI at gabay sa alarmaipinapaliwanag ang halaga ng pagtatala ng mga aktwal na kundisyon sa pagkakasunud-sunod ng kaganapan. Isama ang paglamig ng leeg at sample na kondisyon kung saan ang naobserbahang pagpapapangit ay ginagawang may kaugnayan ang mga ito.
Gamitin ang mga naaprubahang limitasyon para sa makina at tooling. Ang isang pangkalahatang artikulo ay hindi makakapagtatag ng isang ligtas na suntok na suntok, clearance, pressure, cutting force o timing increment para sa isang hindi kilalang pagpupulong.
Isang kontroladong daloy ng trabaho sa pag-troubleshoot at pag-verify
Isulat nang hiwalay ang obserbasyon at ang iminungkahing pagsusulit. Ang "burr na nakikita pagkatapos ng pag-trim" ay isang obserbasyon. "Ang pagputol ng singsing ay nangangailangan ng kapalit" ay isang hypothesis hanggang sa sinusuportahan ito ng inspeksyon. Ang pag-iingat sa pagkakaibang iyon sa talaan ay ginagawang mas kapaki-pakinabang ang pag-abot at pinipigilan ang isang maagang hula na maging tinatanggap na paliwanag.
- Tukuyin ang nabigong kinakailangan.Markahan ang lokasyon, panatilihin ang sample at kumpirmahin ang inspeksyon o paraan ng pagsubok. Tukuyin kung ang reklamo ay may kinalaman sa mga sukat, kondisyon ng ibabaw, trimming o sarado na pakete.
- I-lock ang sample na pagkakakilanlan sa setup.I-record ang makina, istasyon, lukab, rebisyon ng tool at batch ng materyal. Panatilihin ang recipe at ang pagkakakilanlan ng pagsasara kapag ang pagkabigo ay nagsasangkot ng capping.
- Siyasatin sa ilalim ng tinukoy na ligtas na mga kondisyon.Gumamit ng naaprubahang pag-access at mga pamamaraan ng paghihiwalay bago ang pagpapanatili o pakikipag-ugnay sa tooling. Ang kinokontrol na diagnostic na operasyon ay nangangailangan ng sarili nitong awtorisadong pamamaraan.
- Subukan ang pinakamatibay na sinusuportahang hypothesis.Pumili ng awtorisadong pagbabago sa loob ng mga naaprubahang limitasyon. Panatilihing matatag ang iba pang nakokontrol na kundisyon upang mabigyang-kahulugan ang paghahambing, at idokumento ang anumang kundisyong hindi mahawakan.
- Ulitin ang mga nauugnay na pagsusuri.Siyasatin ang parehong feature at ulitin ang tinukoy na functional test. Ilapat ang parehong kondisyon ng pagsukat upang manatiling makabuluhan ang paghahambing.
- Itala ang desisyon sa pagpapalabas.Panatilihin ang mga resulta sa binagong setup. Sundin ang plano sa kalidad para sa patuloy na pag-verify at tukuyin kung sino ang nag-apruba sa pagpapalabas ng produksyon.
Ang paglilingkod ay nagpapakilala ng mga panganib na higit pa sa problema sa kalidad.Patnubay sa mapanganib na enerhiya ng OSHAkinikilala ang hindi inaasahang pagsisimula at ang paglabas ng nakaimbak na enerhiya bilang mga seryosong panganib sa pagpapanatili. Ang paghihiwalay na partikular sa makina ay dapat tumugon sa mga nauugnay na pinagmumulan ng enerhiya. Ang isang utos ng paghinto ng HMI lamang ay hindi dapat ituring bilang isang kapalit para sa kinakailangang pamamaraan ng paghihiwalay.
Panatilihin ang isang maikling tala na sumusuporta sa konklusyon
Ang isang paghahambing ay nangangailangan ng isang tinukoy na window ng inspeksyon. Itala ang numerong sinuri at ang bilang na nabigo sa parehong nakasaad na pamantayan. Lagyan ng label ang mga paulit-ulit na tseke sa parehong sample nang hiwalay, upang hindi mabibilang ng record ang mga ito bilang karagdagang mga bote.
| Itala | Kung ano ang nasa loob nito |
|---|---|
| Pagkakakilanlan | Machine, station/cavity, mold, blow-pin assembly at drawing revisions |
| Baseline | Depektong lokasyon, pinakamaagang apektadong yugto, recipe at sample na kondisyon |
| Katibayan ng inspeksyon | Mga larawan, nasusukat na feature, paraan at mga naaangkop na limitasyon sa pagtanggap |
| Kinokontrol na pagbabago | Inaprubahang aksyon, taong responsable at mga kondisyong hawak o binago |
| Pagpapatunay | Dami ng inspeksyon, pagkabigo, kundisyon ng pagsubok, patuloy na pagsusuri at pag-apruba ng release |
Kung may naiulat na rate, tukuyin ito bilang mga nabigong inspeksyong bote na hinati sa lahat ng na-inspeksyon na bote sa window na iyon. Panatilihing pare-pareho ang criterion at sampling na batayan sa pagitan ng mga paghahambing. Ang isang maliit na sample na walang naobserbahang mga pagkabigo ay isang sample na resulta, hindi isang pangako na ang hinaharap na produksyon ay walang mga tagas.
Itaas ang isang hindi nalutas na resulta nang buo ang orihinal na ebidensya. Ang pagpapadala ng mga nabigo at katanggap-tanggap na mga sample na may pagkakakilanlan ng tooling ay mas kapaki-pakinabang kaysa sa pagpapasa lamang ng huling recipe. Pagkatapos ay maaaring suriin ng supplier o pangkat ng kalidad kung ano ang aktwal na naobserbahan at kung ano ang binago ng bawat pagtatangkang pagwawasto.
Panatilihin at palitan ang tamang blow-pin assembly
Kilalanin ang pagpupulong bago mag-order ng kapalit. Panatilihing magkasama ang serial number ng makina, pagkakakilanlan ng amag at pag-drawing ng blow-pin. Isama ang katugmang leeg na insert at cutting component kung saan naaangkop. Ang isang nakabahaging pangalan ng bahagi o katulad na diameter sa labas ay hindi nagtatatag ng pagpapalitan.
Ang paglilinis, muling paggawa at pagpapalit ay nangangailangan ng iba't ibang desisyon. Gamitin ang mga inaprubahang tagubilin sa pagpapanatili at mga limitasyon sa pagtanggap. Maaaring baguhin ng pagpapanumbalik ng ibabaw, pagpapatalas o pag-coating ang isang functional na interface, kaya kumuha ng naaangkop na pag-apruba ng tagagawa sa halip na ituring ang bawat nakikitang marka bilang tagubilin sa pagkukumpuni.
Pagkatapos ng pag-install, ulitin ang mga tseke na kinakailangan ng aktwal na trabaho. Kumpirmahin ang nauugnay na mga sukat ng leeg at lugar ng sealing, pagkatapos ay i-verify ang tinukoy na pagsasara at functional na pagsubok. Panatilihin ang resultang rebisyon ng setup kasama ang talaan ng inspeksyon. Angchecklist ng preventive maintenanceinilalagay ang mga rekord na ito sa loob ng mas malawak na planong partikular sa makina.
Dalawang Kinggle bottle-machine reference
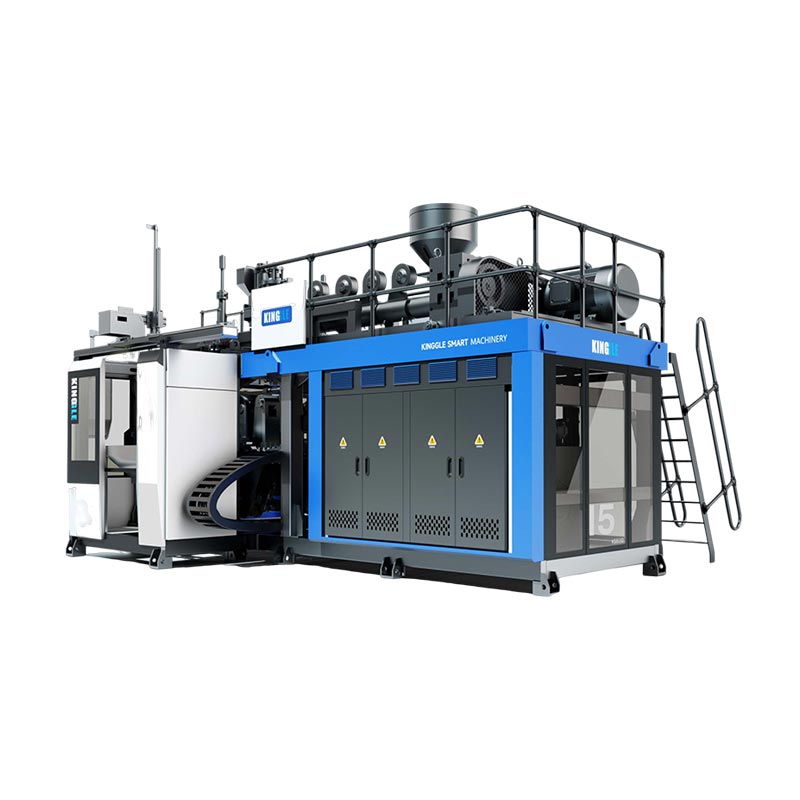
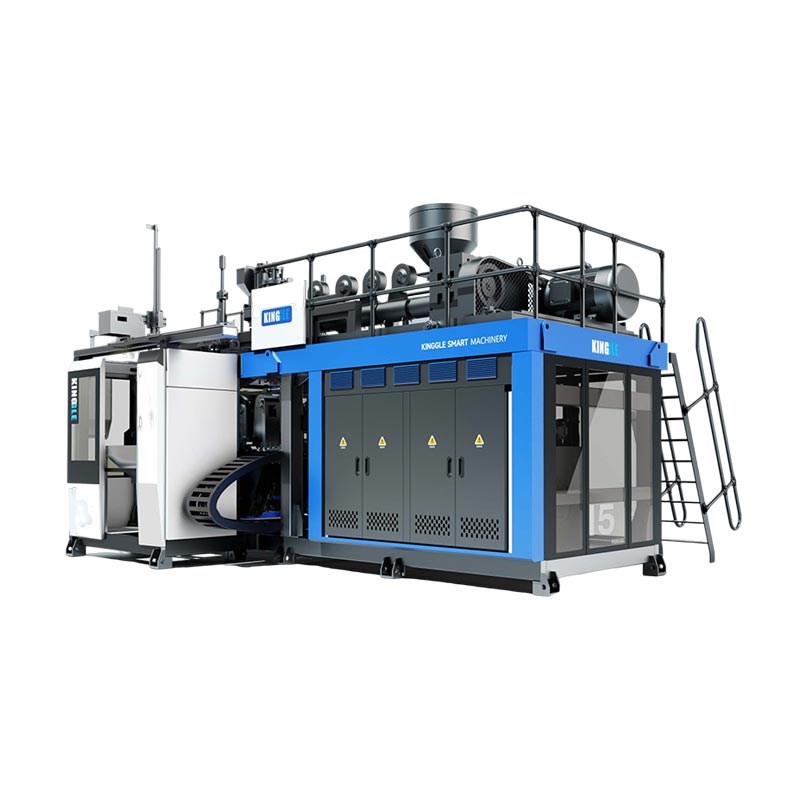
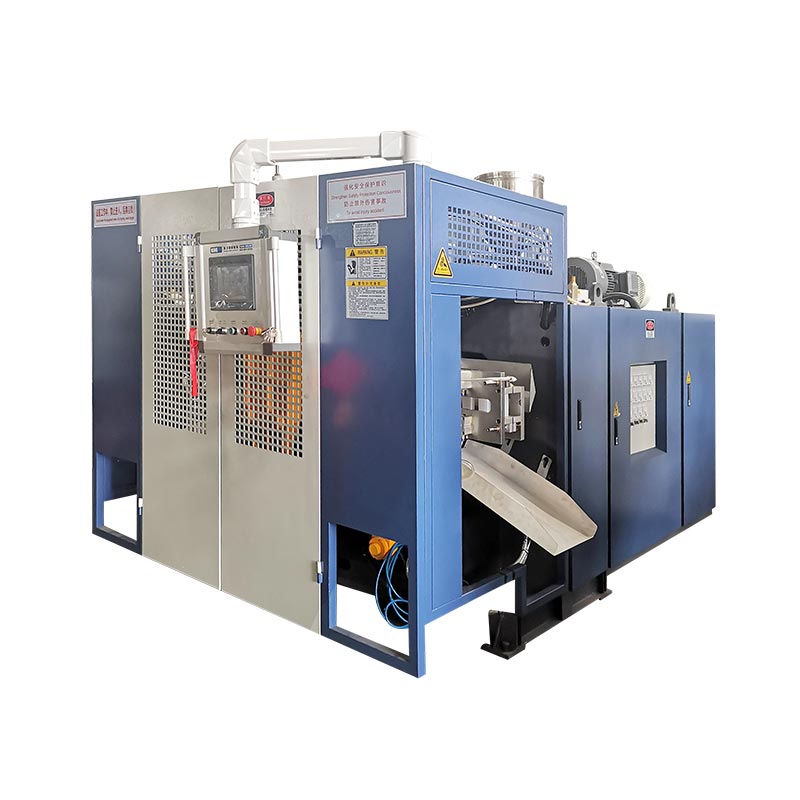
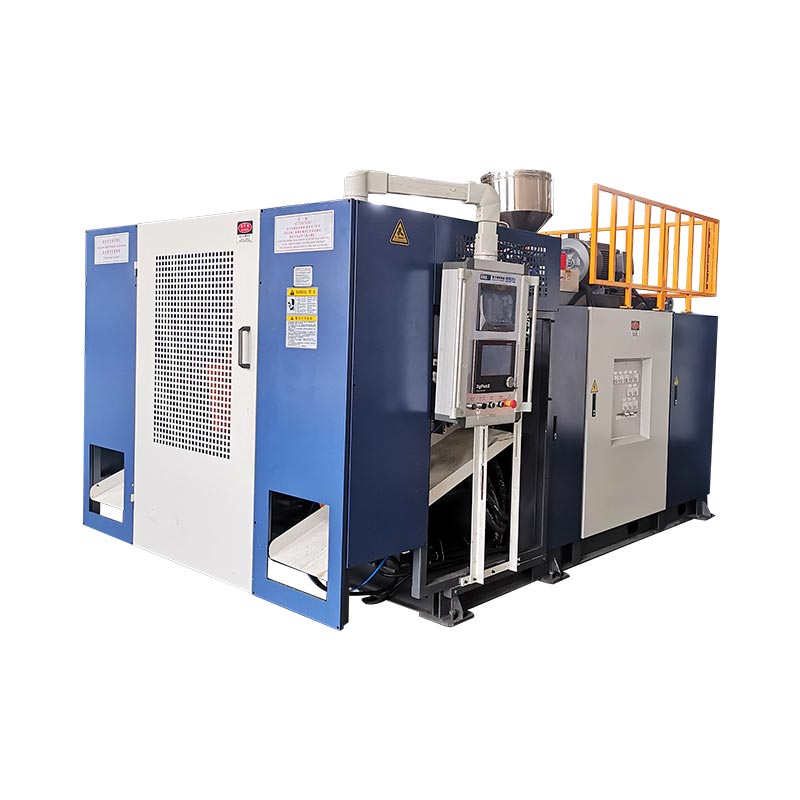
Ang KGB5L at KGB5D ay nagbibigay ng nauugnay na tuloy-tuloy na extrusion na mga halimbawa ng bottle-machine. Nakakatulong ang kanilang mga na-publish na layout ng istasyon sa pag-aayos ng mga rekord ng inspeksyon: panatilihin ang pagkakakilanlan ng istasyon at, kung naaangkop, pagkakakilanlan ng ulo at lukab. Hindi tinutukoy ng catalog ang isang unibersal na blow pin para sa bawat bote na ginawa sa alinmang platform.


| Na-publish na field | KGB5L | KGB5D |
|---|---|---|
| Pag-aayos ng istasyon | Walang asawa | Doble |
| Pinakamataas na kapasidad ng lalagyan | 5 L | 5 L |
| diameter ng tornilyo | 60 mm | 70 mm |
| Kapasidad ng pagtunaw ng HDPE | 55 kg/h | 80 kg/h |
Mga Pinagmulan: ang naka-link na KGB5L at KGB5D na mga pahina ng produkto. Ang kapasidad ng pagtunaw ay isang na-publish na field ng materyal-throughput, hindi isang tinatanggap na rate ng bote o isang resulta ng kalidad ng leeg.
Gamitin ang mga figure na iyon upang matukoy ang platform at magbalangkas ng talakayan sa produksyon. Ang pagpili ng blow-pin ay depende pa rin sa bottle finish, mold, mounting at aktwal na blowing arrangement. Ang die-pin diameter na nakalista sa isang die-head na detalye ay hindi isang kapalit para sa isang blow-pin drawing.
Para sa isang bagong proyekto ng makina, ibigay ang mga guhit ng bote at pagsasara bago aprubahan ang saklaw ng tooling. Para sa isang kasalukuyang pag-install, idagdag ang kasalukuyang pagkakakilanlan ng pagpupulong at ebidensya ng inspeksyon. AngGabay sa pagpili ng bote-machine ng HDPEsumasaklaw sa mas malawak na detalye ng produksyon.
Mga madalas itanong tungkol sa mga blow pin at mga depekto sa leeg
Ang blow pin ba ay pareho sa die pin?
Hindi. Ang isang die pin o mandrel ay bahagi ng melt-forming tooling. Ang isang blow pin ay naghahatid ng hangin at maaaring may mga tungkuling nauugnay sa leeg sa partikular na disenyo. Kilalanin ang alinmang bahagi mula sa pagguhit ng pagpupulong nito. Ang ibinahaging salitang "pin" ay hindi ginagawang mapagpalit ang kanilang mga interface o dimensyon.
Gumagamit ba ng parehong disenyo ng blow-pin ang bawat extrusion blow molding machine?
Hindi. Ang pag-ihip at pagtatapos ay nakadepende sa produkto at tooling. Ang mga tampok ng pagkakalibrate, paglamig at pagputol ay tiyak sa pagsasaayos. Kumpirmahin ang aktwal na pagpupulong at paggalaw bago pumili ng kapalit o maglapat ng tagubilin sa pag-setup mula sa ibang makina. Ang dami ng container lamang ay hindi matukoy ang tamang bahagi.
Maaari bang tumagas ang isang bote kapag ang blow pin ay nasa mabuting kondisyon?
Oo. Siyasatin ang buong interface ng bote at pagsasara, kasama ang tinukoy na takip, sealing contact at pag-aayos ng pagsubok. Tukuyin kung lumilitaw ang pinsala sa panahon ng paghubog o paghawak sa ibang pagkakataon. Ang isang resulta ng pagtagas ay kinikilala ang isang nabigong pagsusuri; hindi nito mismong tinutukoy kung aling tool, bahagi o kondisyon ng proseso ang naging sanhi ng pagkabigo.
Anong impormasyon ang kailangan upang suriin ang isang kapalit na blow pin?
Ibigay ang modelo ng makina at serial number, pagkakakilanlan ng amag, pagguhit ng blow-pin assembly at rebisyon. Idagdag ang mating neck tooling at may-katuturang mga drawing ng bote at pagsasara. Para sa pagsisiyasat ng depekto, isama ang sample na pagkakakilanlan, mga litrato, mga sukat at ang pagkakasunud-sunod kung saan unang lumitaw ang problema. Gamitin ang naaprubahang channel ng contact para sa mga teknikal na dokumento.
Ano ang dapat suriin pagkatapos ayusin o palitan ang blow pin?
Kumpirmahin ang pagkakakilanlan at pag-setup ng assembly laban sa mga naaprubahang dokumento, pagkatapos ay siyasatin ang mga apektadong feature ng leeg sa ilalim ng mga napagkasunduang kondisyon sa pagsukat. Ulitin ang nauugnay na pagsubok sa pakete na may tinukoy na pagsasara. Magtala ng mga dami at pagkabigo, panatilihin ang binagong setup, at sundin ang plano ng kalidad para sa patuloy na pagsusuri at paglabas ng produksyon.
Ipadala ang mga detalye ng makina, kagamitan at depekto sa leeg
Magsimula sa modelo at serial number, pagkakakilanlan ng tool at isang may markang depektong litrato. Isama ang mga kinakailangan sa bote at pagsasara, ang unang apektadong yugto ng produksyon at anumang nasusukat na resulta. Ang mga detalyeng ito ay nagbibigay sa teknikal na talakayan ng isang tinukoy na panimulang punto.
Talakayin ang tooling at production requirementNingbo Kinggle Machinery Co., Ltd. ·Impormasyon ng kumpanya