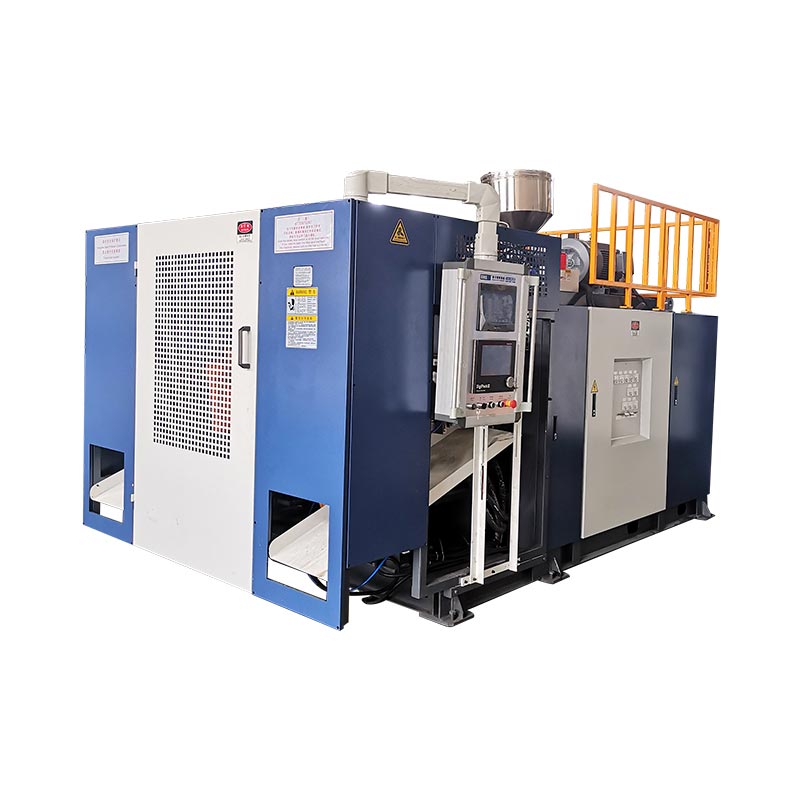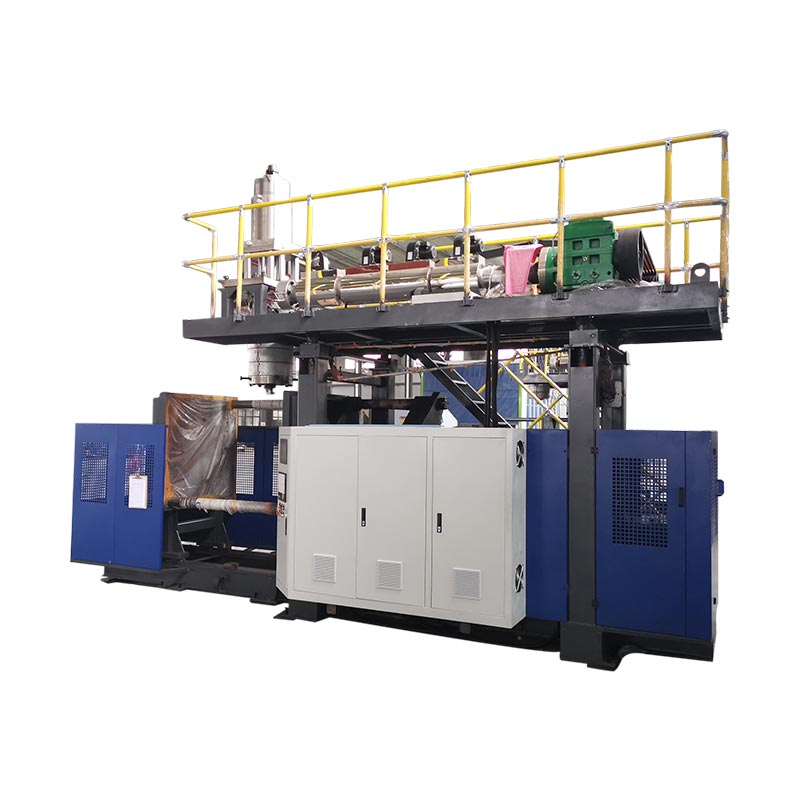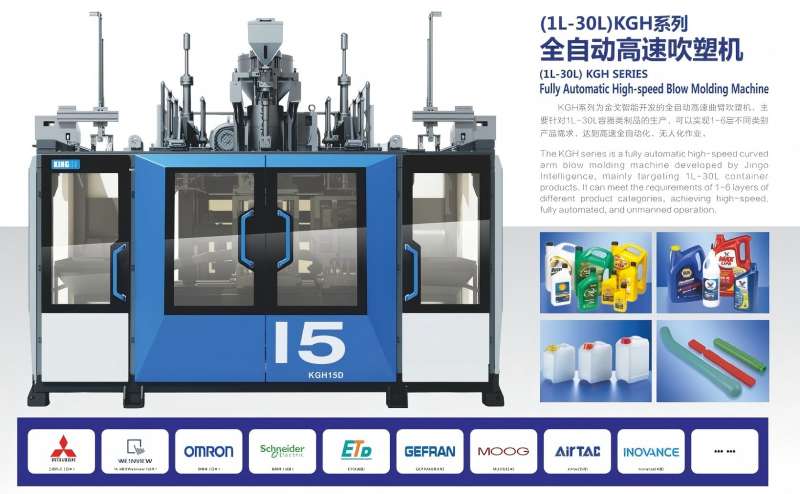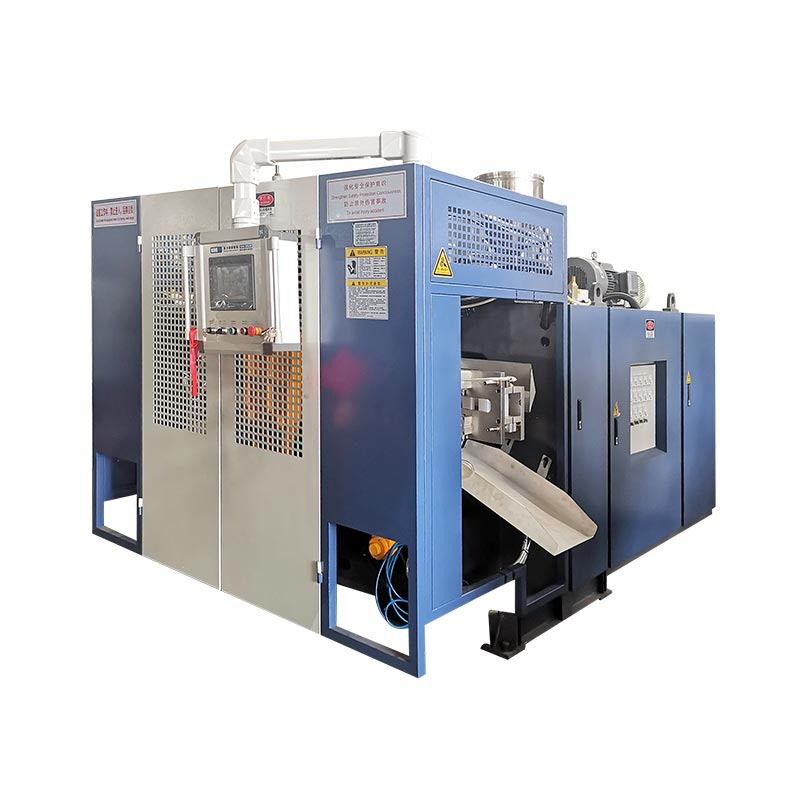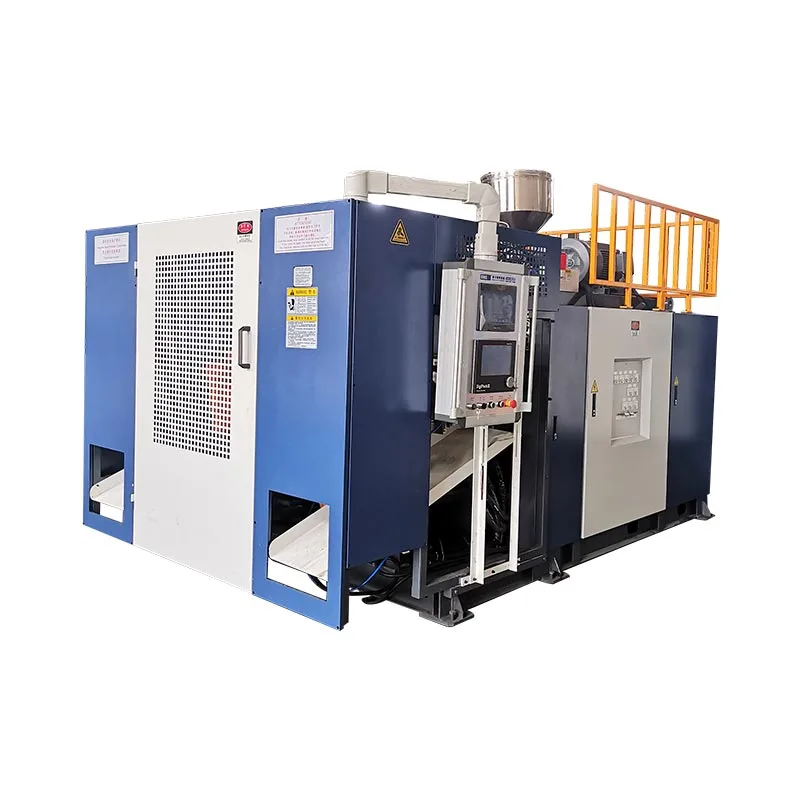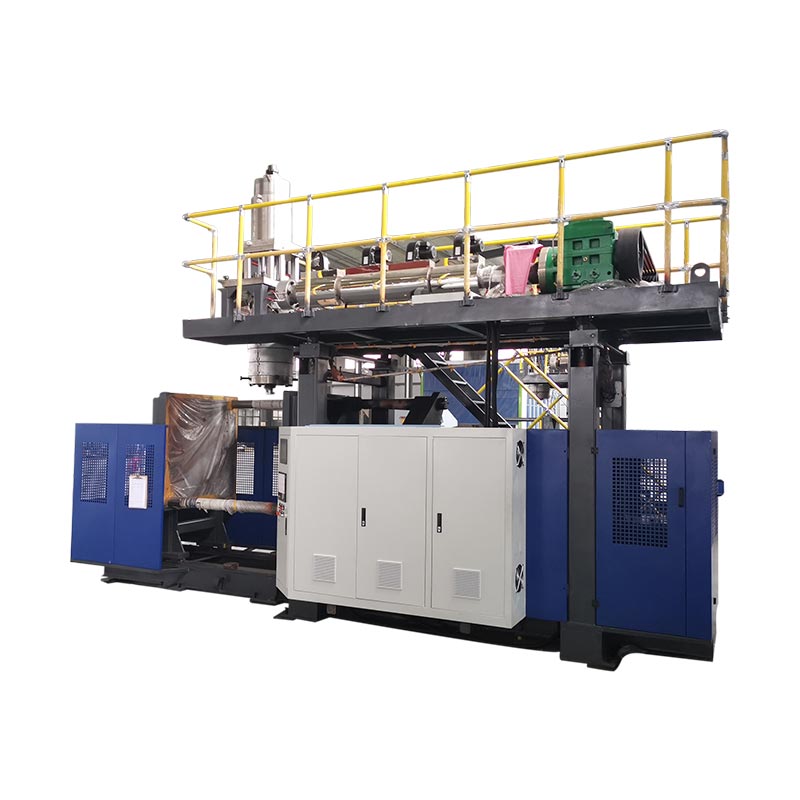
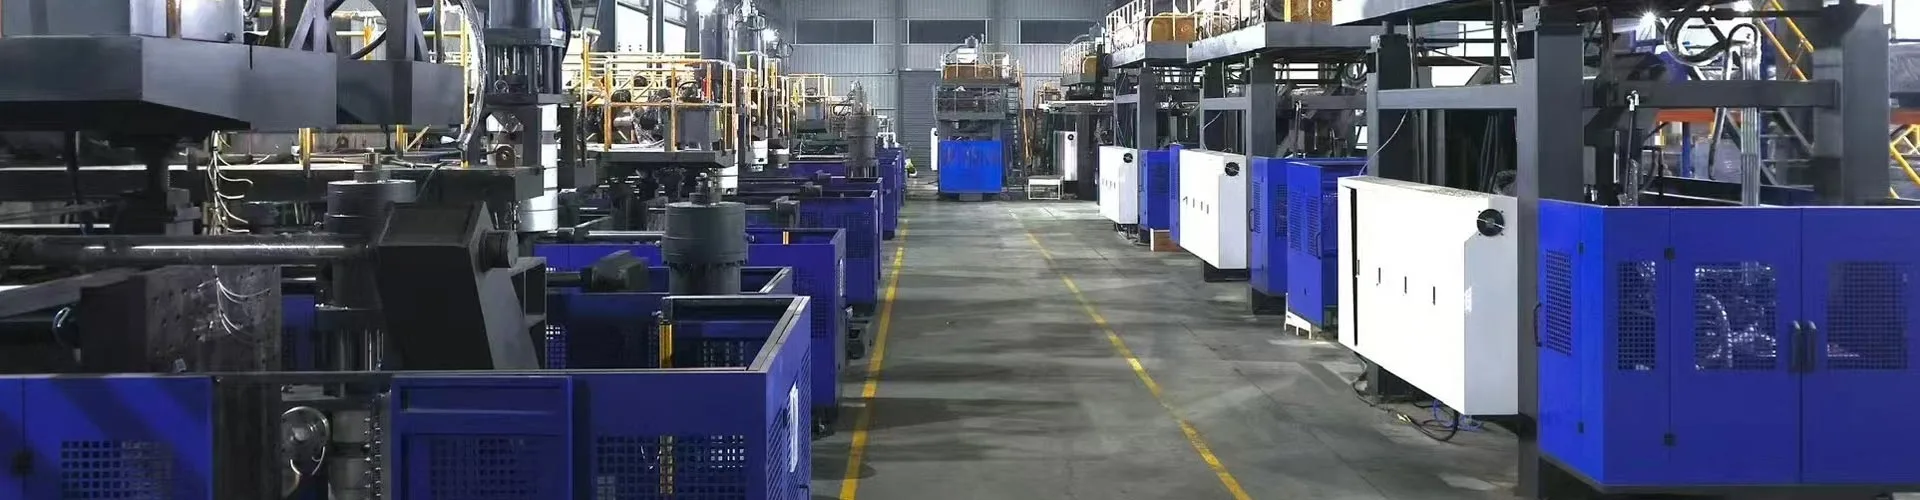
Ang mga pangunahing bahagi ng isang blow molding machine ay ang feeding at extrusion system, die head, mold at clamp, blowing system, cooling circuits, drives and controls, at part-removal equipment. Ang kanilang pag-aayos ay nakasalalay sa proseso ng paghubog at pagsasaayos ng makina. Para sa extrusion blow molding, tukuyin ang bawat bahagi sa pamamagitan ng paggana at pagpupulong nito bago isaalang-alang ang isang kapalit.
Upang matukoy ang isang bahagi, hanapin ang pagpupulong nito, kumpirmahin ang paggana nito at kolektahin ang nauugnay na teknikal na impormasyon. Ang isang litrato o isang pamilyar na pangalan ay bihirang magtatag kung ang dalawang kapalit na bahagi ay gagana sa parehong makina.
Apat na pagkakaiba ang pumipigil sa mamahaling mix-up
- Ang ulo ng mamatay ay bumubuo sa plastik na tubo; ang blow mold ay bumubuo sa labas ng lalagyan.
- Ang isang die pin o mandrel ay humuhubog sa natutunaw na daanan. Ang blow pin ay naghahatid ng hangin at maaaring gumanap ng mga function na nauugnay sa leeg.
- Ang isang controller command, isang actuator na posisyon at isang sinusukat na pader ng bote ay iba't ibang mga piraso ng ebidensya.
- Ang pagtutugma ng pangalan ng bahagi ay simula lamang ng pagpapalit na bahagi ng pagkakakilanlan.
Kilalanin ang uri ng makina bago pangalanan ang mga bahagi nito
Kumpirmahin ang proseso mula sa pagkakakilanlan ng makina at mga teknikal na dokumento. Ang extrusion blow molding, injection blow molding at stretch blow molding ay gumagawa ng mga hollow na produkto sa pamamagitan ng iba't ibang tooling arrangement. Ang isang listahan ng bahagi na pinagsasama ang lahat ng tatlo ay maaaring magpadala ng isang mamimili na naghahanap ng hardware na hindi ginagamit ng naka-install na makina.
Sa extrusion blow molding, o EBM, ang isang extruder ay nagbibigay ng molten polymer sa isang die head. Ang ulo ay bumubuo ng isang guwang na tubo na tinatawag na parison, na kinukuha ng amag at nagpapalaki. kay Kingglegabay sa blow molding machineipinapaliwanag ang mga kategorya ng proseso at kinikilala ang extrusion blow molding bilang focus ng kagamitan nito.
Ang isang injection blow molding machine sa halip ay bumubuo ng isang preform sa paligid ng isang core rod bago ito ilipat sa blowing stage. Ang PET stretch-blow system ay gumagamit ng preform at stretching operation. Ang mga pagkakaibang iyon ay mahalaga kapag tinutukoy ang tooling: isang IBM core-rod assembly at isang PET stretch rod ay hindi dapat lumabas sa isang generic na EBM spare-parts list.
Panatilihing hiwalay ang mga asembliya, bahagi at materyal ng proseso
Ang terminong "blow molding parts" ay maaaring mangahulugan ng mga bahagi ng makina o ang mga produktong plastik na ginawa ng proseso. Sabihin kung aling kahulugan ang naaangkop. Ang parison ay plastik na pinoproseso, hindi isang bahagi ng makina na maaaring palitan. Ang isang lukab ay isang tampok ng amag. Ang isang die head ay isang pagpupulong na naglalaman ng ilang mga bahagi na may sariling pagkakakilanlan.
Gamitin ang hierarchy ng assembly kapag humihiling ng tulong: machine, system, assembly, pagkatapos ay indibidwal na bahagi. Halimbawa, ang "extrusion head, tooling assembly, mandrel" ay mas kapaki-pakinabang kaysa sa "head pin." Idagdag ang sanggunian sa pagguhit o orihinal na numero ng bahagi kapag ito ay magagamit. Nagbibigay ito sa supplier ng panimulang punto nang hindi umaasa sa isang lokal na palayaw.
| Pangkat ng bahagi | Function | Kapaki-pakinabang na ebidensya ng pagkakakilanlan |
|---|---|---|
| Pagpapakain at pagpilit | Mag-supply, maghatid, matunaw at maghalo ng dagta | Extruder drawing, screw/barrel specification, motor plate |
| Mamatay ulo at parison tooling | Ipamahagi ang matunaw at bumuo ng tubo | Head model, tooling drawing, assembly revision |
| Kontrol ng Parison | Mga pagbabago sa utos sa pagbubukas ng tooling | Bersyon ng controller, actuator at pagkilala sa feedback |
| Mould at clamp | Kunin ang parison, hawakan ang tool at tukuyin ang panlabas na hugis | Mould ID, pagguhit ng interface, sanggunian ng clamp assembly |
| Pag-ihip at paglamig | Palakihin ang parison at alisin ang init | Pagguhit ng blow-tool, air circuit at cooling-circuit na mapa |
| Magmaneho at kontrolin | Power, sequence at monitor function | Schematics, device plates, software at mga bersyon ng parameter |
| Take-out at pagtatapos | Alisin at, kung saan kasama, tapusin ang produkto | Gripper/fixture drawing at aprubadong line configuration |
Pakanin at tunawin ang dagta: tipaklong, tornilyo, bariles at drive
Magsisimula ang landas ng feed bago ang turnilyo
Ang hopper ay nagbibigay ng materyal sa extruder feed section. Ang isang proyekto ay maaari ding magsama ng mga loader, blender, dosing equipment o isang regrind return. Tratuhin ang mga iyon bilang makikilalang kagamitan na may magkakahiwalay na interface. Ang pagkakaroon ng isang hopper ay hindi nagpapatunay na ang awtomatikong paghahatid, pagpapatuyo o paghahalo ay kasama sa supply ng makina.
Kapag naging irregular ang output, itala ang grado ng resin, lot, timpla at gawi sa pagpapakain bago sisihin ang turnilyo. Ang isang paghihigpit o pagkaantala sa paghahatid ng materyal ay maaaring makaapekto sa kung ano ang umaabot sa ulo. Ang koponan ng pagpapanatili ay nangangailangan ng mga obserbasyon na nauugnay sa aktwal na pagtakbo, hindi lamang isang kahilingan para sa isang mas malaking extruder.
Iba't ibang trabaho ang ginagawa ng turnilyo, bariles at sistema ng temperatura
Ang umiikot na tornilyo ay nagdadala at gumagana ang dagta sa loob ng bariles. Ang mga heating zone ay nagdaragdag ng init sa ilalim ng kontrol ng temperatura, habang ang proseso ay nagkakaroon din ng init sa pamamagitan ng mekanikal na gawain. Ang mga sensor ng temperatura ay nagbibigay ng feedback sa kanilang mga naka-install na lokasyon. Samakatuwid, ang ipinapakitang temperatura ng barrel-zone ay hindi direktang pagsukat ng bawat bahagi ng dumadaloy na tunaw.
Panatilihing hiwalay ang pagkakakilanlan ng heater at sensor. Ang isang mababang temperatura na alarma ay maaaring may kinalaman sa power circuit, heater, feedback device, wiring o control setup. Ang pagpapalit ng heater nang hindi kinukumpirma ang kasalanan ay maaaring iwanang hindi nalutas ang orihinal na problema. Gamitin ang aktwal na wiring diagram at kwalipikadong electrical diagnosis sa halip na isang unibersal na resistensya o limitasyon sa temperatura.
Ang drive ay dapat tumugma sa higit sa isang power rating
Ang motor, gearbox at coupling ay nagpapadala ng paggalaw sa tornilyo. Ang kanilang mga mekanikal na koneksyon at mga kinakailangan sa pagpapatakbo ay nabibilang sa naka-install na pagpupulong. Ang isang motor na may parehong rate ng kapangyarihan ay hindi awtomatikong angkop na kapalit, at ang isang tornilyo na may parehong nominal na diameter ay maaaring may iba't ibang geometry o mga detalye ng koneksyon.
Para sa pagtatanong ng turnilyo o bariles, ibigay ang orihinal na drawing, serial number ng makina at materyal na aplikasyon. Para sa isang pagtatanong sa pagmamaneho, isama ang kumpletong motor at gearbox plate kasama ang nauugnay na sanggunian sa pagpupulong. Panatilihin ang orihinal na oryentasyon at impormasyon ng koneksyon sa mga litratong kinuha mula sa isang ligtas na posisyon. Ang mga talaang ito ay tumutulong na makilala ang nabigong item mula sa mas malaking pagpupulong sa paligid nito.
Bumuo ng parison: die head, die tooling at kontrol sa kapal ng pader
Ang ulo ng mamatay ay tumatanggap ng tunaw mula sa extruder at ibinabahagi ito patungo sa tooling sa labasan. Ang die at mandrel, kung minsan ay inilalarawan bilang die pin o core tooling, ay tumutukoy sa annular passage na bumubuo sa tube. Ang mga termino ay nag-iiba ayon sa disenyo ng ulo, kaya ang isang pinangalanang bahagi ay dapat palaging kumonekta pabalik sa isang guhit.
Ang blow mold ay gumaganap ng ibang trabaho. Nagsasara ito sa paligid ng mainit na parison at tinutukoy ang panlabas ng lalagyan habang pinapalawak ng hangin ang plastik laban sa lukab. Ang pag-order ng "bagong ulo ng amag" nang hindi tinutukoy kung ang problema ay tungkol sa extrusion head, outlet tooling o blow mold ay lumilikha ng maiiwasang kalabuan.
Ang tuluy-tuloy at nagtitipon na ulo ay may iba't ibang materyal na landas
Ang isang tuluy-tuloy na-extrusion na kaayusan ay bumubuo sa parison mula sa patuloy na natutunaw na supply. Ang isang accumulator head ay nag-iimbak ng dami ng natunaw at naglalabas nito sa panahon ng cycle. Binabago ng karagdagang storage at discharge function ang head assembly at ang mga kontrol nito. Ang isang melt accumulator ay iba rin sa isang hydraulic accumulator na nag-iimbak ng enerhiya sa isang fluid-power circuit.
Kilalanin ang arkitektura ng ulo bago ihambing ang mga seal, tooling, heater o actuator. Ang pagtutugma lamang sa diameter ng outlet ay hindi nagtatatag na ang nakapaligid na assembly, movement o control interface ay tugma.
Ang controller ay isang bahagi lamang ng kontrol sa kapal ng pader
Ang isang parison-control system ay nag-uugnay sa isang naka-program na profile sa paggalaw ng tool sa pamamagitan ng isang controller, actuator at pagsasaayos ng feedback. kay Moogpangkalahatang-ideya ng bahagi ng blow moldinginilalarawan ang mga controller, actuator at servo component bilang magkahiwalay na elemento ng mga solusyon nito. Ang mga component family na ito ay may iba't ibang trabaho sa loob ng control at motion system.
Ang praktikal na implikasyon ay simple: ang isang kapalit na screen o controller ay hindi maaaring piliin nang hiwalay sa actuator, feedback at interface ng makina. Inilalarawan ng pangkalahatang-ideya ni Moog ang mga bahaging pamilya; hindi nito tinutukoy kung aling device ang naka-install sa isang partikular na Kinggle machine.
Ang posisyon ng tool at panghuling kapal ng pader ay dapat ding manatiling hiwalay. Ang pader ng bote ay nakasalalay pa rin sa pag-uugali ng materyal, geometry ng bahagi at mga kondisyon ng proseso. I-verify ang hinulma na bahagi sa halip na ituring ang isang ipinapakitang profile bilang isang ulat sa pagsukat sa dingding. Anggabay sa programming ng parisonnag-uugnay ng mga pagbabago sa profile sa mga sinusukat na lokasyon ng produkto.
Hugis at bitawan ang bahagi: molde, clamp, blow system at take-out
Ang blow mold at ang clamping unit ay dapat kilalanin nang hiwalay. Ang amag ay ang tool na partikular sa produkto. Sinusuportahan at ginagalaw ng clamping assembly ang tool na iyon at pinipigilan itong nakasara sa mga kinakailangang yugto. Ang mga plate, gabay, cylinder at anumang mekanismo ng karwahe ay nabibilang sa configuration ng makina, hindi awtomatikong sa pagbili ng amag.
Para sa kapalit na mga katanungan, ang isang larawan ng lukab ay maaaring makilala ang produkto ngunit kaunti lamang ang nagpapakita tungkol sa mounting interface. Isama ang tool ID at ang nauugnay na pagguhit ng makina o amag. Anggabay sa disenyo ng extrusion blow molding moldnagpapaliwanag kung bakit dapat magtulungan ang cavity, pinch-off, cooling, blowing interface at paraan ng pag-alis.
Ang blow pin ay hindi isang die pin
Ang die pin o mandrel ay kabilang sa melt-forming tooling. Ang isang blow pin ay kabilang sa air-delivery at, sa ilang mga configuration, neck-forming o calibration arrangement. Parehong maaaring tinatawag na "pin" sa shop floor, ngunit gumaganap sila ng iba't ibang mga trabaho at may iba't ibang mga interface.
Ang ilang mga produkto ay gumagamit ng ibang pag-aayos ng pamumulaklak, kabilang ang pamumulaklak sa ibaba. Huwag mag-order ng blow pin mula sa dami ng bote nang mag-isa. Ang pagtatapos ng produkto, geometry ng tool, pag-mount, paggalaw at koneksyon ng hangin ay dapat tumugma sa naaprubahang disenyo. Ang eksaktong mga function ng isang pin o blowing assembly ay nakasalalay sa disenyo na iyon.
Ang pag-alis ng bahagi ay lumalampas sa pagbubukas ng amag
Dapat ilabas ng sistema ng pag-alis ang nabuong produkto nang walang hindi katanggap-tanggap na pinsala o panghihimasok. Depende sa proyekto, ang pag-alis ay maaaring may kasamang gripper, isang robot, isa pang mekanismo sa paghawak o isang tinukoy na manual na operasyon. Ang pag-alis ng flash, pagsuntok ng hawakan, pagsusuri sa pagtagas at paghahatid ay maaaring magkahiwalay na kagamitan.
Mahalaga ang hangganang iyon kapag hindi tama ang narating ng isang bahagi sa susunod na makina. Maaaring mangyari ang pagmamarka o pagpapapangit pagkatapos magbukas ang amag. Itala kung saan ito unang lumilitaw, kung aling istasyon o lukab ang gumawa nito, at kung ito ay naroroon bago hawakan. Huwag i-diagnose ang pagkasira ng amag mula sa isang depekto na na-inspeksyon lamang pagkatapos putulin at ihatid.
Kumpirmahin ang iniutos na saklaw ng take-out at pagtatapos bago humiling ng kapalit na mga daliri, fixture o sensor. Angawtomatikong makina at kumpletong-linya na gabaynaghihiwalay sa mga function ng makina mula sa downstream na supply. Ang pag-automate ay dapat matukoy sa pamamagitan ng aktwal na pagsasaayos, hindi hinuhulaan mula sa salitang "awtomatiko."
Suportahan ang cycle: haydrolika, pagpapalamig, mga sensor at mga kontrol
Mga circuit ng kuryente at likido
Sa isang hydraulic machine, ang motor at pump ay nagbibigay ng hydraulic power. Ang mga balbula ay nagdidirekta o nag-aayos ng daloy, at ang mga actuator ay gumagawa ng paggalaw. Ang isang servo-driven na oil pump ay nananatiling bahagi ng isang hydraulic system. Ang pagtawag dito na de-kuryenteng motor ay hindi ginagawang all-electric ang buong makina.
Sinusuportahan ng air system ang tinukoy na pneumatic at blowing function. Ang mga regulator, valve, filter, tubing at ang blowing tool ay may iba't ibang tungkulin. Ang isang koneksyon na mukhang tama ay kailangan pa ring tumugma sa mga kinakailangan sa circuit nito. Tukuyin ang mga hydraulic at pneumatic na bahagi mula sa eskematiko at kumpletong code ng device, hindi lang sukat ng katawan o hitsura ng port.
Ang paglamig ay may ilang magkakahiwalay na pagkarga
Ang amag ay nangangailangan ng pag-alis ng init, at ang makina ay maaaring magkaroon ng mga karagdagang pag-load ng paglamig tulad ng hydraulic oil o iba pang tinukoy na mga circuit. Ang isang chiller, tower o sistema ng tubig ng halaman ay maaaring umupo sa labas ng supply ng makina. Mapa ang hangganan ng responsibilidad bago ituring ang nawawalang kagamitan sa planta bilang nawawalang bahagi ng makina.
Ang isang normal na pagbabasa sa pangunahing supply ng tubig ay hindi nagpapatunay na ang bawat sangay ng amag ay may sapat na sirkulasyon. Ang pagkakakilanlan ng circuit at aktwal na mga obserbasyon sa pagpapatakbo ay mas kapaki-pakinabang kaysa sa isang solong line-wide assumption. Anggabay sa mga kinakailangan sa utilityipinapaliwanag kung paano panatilihing naiiba ang makina, amag at mga pantulong na pangangailangan.
Ang HMI, PLC at mga feedback device ay hindi mapapalitan
Ang HMI ay ang interface ng operator. Ang PLC ay nagpapatupad ng control logic ng makina, habang ang mga field device ay nagbibigay ng mga signal at nagsasagawa ng mga utos. Ang isang mensahe sa HMI ay tumutukoy sa isang iniulat na kondisyon; hindi nito, sa kanyang sarili, nagtatatag na may sira ang screen o nabigo ang isang ipinapakitang device.
Panatilihin ang alarma, hakbang sa pag-ikot at mga nauugnay na obserbasyon bago linisin o baguhin ang anuman. Gamitin angMga setting ng HMI at gabay sa alarmaupang ayusin ang rekord na iyon. Ang mga pagpapalit ng controller, drive o feedback ay maaari ding mangailangan ng tamang program, mga parameter at pagkakalibrate.
Ang mga device na nauugnay sa kaligtasan ay nangangailangan ng kanilang tinukoy na proseso ng pagpapalit at pagpapatunay. Sa Estados Unidos,Patnubay sa mapanganib na enerhiya ng OSHAtinutugunan ang mga panganib sa paglilingkod mula sa hindi inaasahang pagpapasigla o nakaimbak na enerhiya. Sundin ang pamamaraang partikular sa makina ng site sa pamamagitan ng mga awtorisadong tauhan. Wala alinman sa isang HMI stop o isang generic na gabay sa mga bahagi ay nagtatatag ng ligtas na pag-access.
Tingnan kung paano naiiba ang mga bahagi sa Kinggle tuloy-tuloy at accumulator machine
Ang mga tunay na halimbawa ng platform ay ginagawang mas kapaki-pakinabang ang mapa ng bahagi. kay KingglePahina ng produkto ng KGB5Lnaglalarawan ng isang single-station na tuloy-tuloy na makina na may mekanismo sa paglilipat ng amag sa pagsasalin. Ang talahanayan nito ay naglilista ng isang 60 mm na turnilyo at ang Mitsubishi PLC ay pinangalanan sa paglalarawan ng tampok.

AngKGB100B 120L na pahinasa halip ay naglalarawan ng isang accumulator-head platform. Naglilista ito ng 100 mm screw at inilalarawan ang hydraulic servo operation, direct-pressure mold locking at wall-thickness control. Ang pag-aayos ng imbakan at paglabas nito ay nagbibigay sa talakayan ng bahagi ng ibang istraktura.

| item | KGB5L | KGB100B | Ano ang pagbabago ng pagkakaiba |
|---|---|---|---|
| Nai-publish na arkitektura | Single-station tuloy-tuloy na pagpilit | Accumulator-head extrusion | Head assembly at cycle relasyon |
| Nai-publish na diameter ng tornilyo | 60 mm | 100 mm | Iba't ibang mga sanggunian sa extruder; diameter ay hindi isang kumpletong detalye ng bahagi |
| Nai-publish na pag-aayos ng amag | Paglilipat ng amag sa pagsasalin | Nakapirming kaayusan sa pagbubukas/pagsasara na inilarawan sa pahina | Tukuyin ang tamang clamp at movement assembly |
| Pagpapalit ng pagkakakilanlan | Gamitin ang as-built na dokumentasyon ng makinang ito | Gamitin ang as-built na dokumentasyon ng makinang ito | Walang palitan na sumusunod mula sa isang nakabahaging pangalan ng bahagi |
Mga Pinagmulan: ang dalawang naka-link na pahina ng produkto ng Kinggle. Ang mga paglalarawan ng configuration at mga diameter ng screw ay impormasyon ng catalog, hindi mga sukat mula sa naka-install na makina ng customer.
Ipinapakita ng mga halimbawang ito kung bakit masyadong malawak ang "isang Kinggle screw," "isang hydraulic valve" o "isang wall controller" isang paglalarawan ng order. Kahit na sa loob ng isang pamilya ng makina, ang serial number, mga inaprubahang pagbabago at kasalukuyang pagbabago sa pagpupulong ay mahalaga. Maaaring mahanap ng data ng page ng produkto ang platform, ngunit hindi nito mapapalitan ang ginawang bill ng mga materyales.
Para sa pagbili, paghiwalayin ang tatlong tala: kung ano ang inilalarawan ng catalog, kung ano ang kasama sa order, at kung ano ang naka-install ngayon. Ang isang pagbabago sa ibang pagkakataon ay maaaring nagbago ng isang drive, sensor o tool. I-reconcile ang mga record na iyon bago pumili ng kapalit, lalo na kapag hindi na tumutugma ang lumang component sa orihinal na drawing.
Sa panahon ng isang pagtatanong ng serbisyo, markahan ang apektadong subsystem sa isang pangkalahatang-ideya na larawan at ilakip ang nababasang label ng bahagi nang hiwalay. I-link ang parehong mga larawan sa serial number ng machine. Maaaring itago ng close-up na walang konteksto sa pag-install kung ang item ay kabilang sa extrusion drive, hydraulic package o isang auxiliary.
Tukuyin ang tamang kapalit bago mag-order
Magsimula sa naobserbahang problema at pagkakakilanlan ng bahagi, hindi isang konklusyon na nabigo ang isang bahagi. Ang mga hindi pantay na pader, mabagal na paggalaw o isang alarma sa temperatura ay maaaring magkaroon ng ilang dahilan. Itala ang mga kundisyon at kumpirmahin ang pagkakamali sa pamamagitan ng naaprubahang proseso ng diagnostic bago bumili ng kapalit.
Anggabay sa mga depekto sa paghubog ng suntokay kapaki-pakinabang para sa pag-aayos ng mga sintomas ng produkto. Para sa mga agwat ng serbisyo, gamitin angchecklist ng preventive maintenancesa tabi ng manual ng naka-install na makina. Ang pangkalahatang-ideya ng bahagi ay hindi dapat magreseta ng isang kapalit na edad para sa bawat resin, duty cycle at operating environment.
| Itala | Isama | Bakit ito mahalaga |
|---|---|---|
| Pagkakakilanlan ng makina | Modelo, serial number at pagkilala sa plate na larawan | Hinahanap ang build at ang dokumentasyon nito |
| Pagkakakilanlan ng assembly | Sistema, pagguhit ng pagpupulong, numero ng orihinal na bahagi at rebisyon | Nakikilala ang isang bahagi mula sa mga katulad na item |
| Impormasyon ng device | Kumpletuhin ang code ng tagagawa at nababasang mga rating | Ang isang bahagyang code ay maaaring mag-alis ng pagkakaiba sa pagsasaayos |
| Mga koneksyon | Mga nauugnay na mounting, shaft, fluid, electrical o signal interface | Kinukumpirma ang higit pa sa visual na pagkakahawig |
| Kasaysayan ng pagbabago | Mga naaprubahang kapalit, pagbabago at pagbabago ng software | Pinagkakasundo ang orihinal na pagguhit sa kasalukuyang makina |
| Katibayan ng kasalanan | Alarm, cycle step, mga sukat, minarkahang sample at ligtas na mga litrato | Tumutulong na ihiwalay ang naiulat na sintomas mula sa nabigong item |
Gumamit ng maikli, kinokontrol na pagkakasunud-sunod ng pagkakakilanlan
- Hanapin ang item sa drawing o listahan ng mga bahagi ng makina at itala ang reference ng assembly nito.
- Kunin ang kumpletong label at nakapaligid na pag-install mula sa isang ligtas, pinahihintulutang posisyon.
- Itugma ang nauugnay na mekanikal, elektrikal at likidong mga interface sa detalye ng supplier.
- Idokumento ang mga pagpapalit o pagbabago at kumuha ng kinakailangang teknikal na pag-apruba bago i-install.
- Pagkatapos ng awtorisadong pagpapalit, i-verify ang kinakailangang setup, feedback, mga function ng kaligtasan at resulta ng produkto bago ilabas ang produksyon.
Ang iba't ibang bahagi ng klase ay nangangailangan ng iba't ibang ebidensya. Ang isang pampainit ay nangangailangan ng tinukoy na mga detalye ng elektrikal at pag-install. Ang isang balbula ay nangangailangan ng tamang circuit function at configuration ng device. Ang isang mekanikal na tool ay nangangailangan ng pagguhit at mga interface nito. Ang pagpapalit ng kontrol ay nangangailangan ng mga pagsusuri sa bersyon at parameter. Maaaring suportahan ng isang litrato ang mga rekord na ito ngunit hindi maitatag ang bawat nakatagong kinakailangan.
Humiling ng nakasulat na kumpirmasyon ng eksaktong ibinigay na item at anumang naaprubahang kapalit. Panatilihin ang luma at bagong pagkakakilanlan sa talaan ng serbisyo. Ang record na iyon ay mas kapaki-pakinabang sa susunod na kabiguan kaysa sa isang paglalarawan ng pagbili na nagsasabing "isang ekstrang bahagi para sa blow molding machinery."
Ang isang hindi nababasang label ay nangangailangan ng higit pang ebidensya, hindi isang nahulaan na numero ng bahagi. Gamitin ang posisyon sa pagguhit, mga larawan sa pag-install at rekord ng makina upang malutas ang pagkakakilanlan. Huwag kopyahin ang isang code mula sa isang kalapit na makina dahil lang sa hitsura ng bahagi nito.
Mga madalas itanong tungkol sa mga bahagi ng blow molding machine
Ano ang mga pangunahing bahagi ng isang blow molding machine?
Para sa isang extrusion machine, ang mga pangunahing grupo ay feeding at extrusion, ang die head at tooling, parison control, mold at clamp, blowing, cooling, drives and controls, at pagtanggal ng produkto. Ang eksaktong pag-aayos ay depende sa platform at proyekto. Kilalanin muna ang proseso, pagkatapos ay gamitin ang mga dokumento ng pagpupulong nito upang makilala ang mga karaniwang kagamitan, mga napiling opsyon at hiwalay na mga auxiliary.
Ano ang pagkakaiba sa pagitan ng isang die head at isang blow mold?
Ang ulo ng mamatay ay humahawak ng molten polymer at bumubuo ng parison sa pamamagitan ng outlet tooling nito. Nagsasara ang blow mold sa paligid ng parison na iyon at tinutukoy ang panlabas ng produkto sa panahon ng inflation. Ang isang lukab ng amag, mamatay o kumpletong pagpupulong ng ulo ay samakatuwid ay isang kakaibang item sa pagkakasunud-sunod. Ibigay ang sanggunian sa pagpupulong sa halip na umasa sa salitang "amag" lamang.
Ang blow pin ba ay pareho sa die pin o mandrel?
Hindi. Ang isang die pin o mandrel ay kabilang sa melt-forming tooling at tumutulong na tukuyin ang annular outlet. Ang isang blow pin ay nagpapakilala ng hangin at maaaring may mga tungkulin sa pagbuo ng leeg o pagkakalibrate sa partikular na disenyo. Ang ibinahaging salitang "pin" ay hindi ginagawang mapagpalit ang mga bahagi. Gamitin ang aktwal na tooling drawing upang matukoy ang alinmang item.
Ang mga bahagi ba ay maaaring palitan sa pagitan ng iba't ibang blow molding machine?
Huwag ipagpalagay ang pagpapalit mula sa isang karaniwang pangalan, katulad na hitsura o katugmang rating ng headline. Dapat tumugma ang kumpletong code ng device, rebisyon ng pagpupulong, pag-mount, mga koneksyon at pagpapaandar. Ang mga kontrol ay maaari ding depende sa software, parameter at feedback compatibility. Ang anumang alternatibo ay dapat na maaprubahan para sa naka-install na configuration sa halip na mahihinuha mula sa isang larawan ng katalogo.
Anong impormasyon ang kailangan para matukoy ang kapalit na bahagi?
Ipadala ang modelo ng makina at serial number, orihinal na numero ng bahagi, sanggunian sa pagguhit ng pagpupulong, rebisyon at malinaw na mga larawan sa label. Isama ang mga nauugnay na interface, naaprubahang pagbabago at ang naobserbahang pagkakamali. Para sa mga control device, panatilihin din ang bersyon at configuration record. Nagbibigay-daan ito sa pagtatanong na matukoy ang isang partikular na item sa halip na isang malawak na kategorya ng mga bahagi.
Maghanda ng isang partikular na pagtatanong sa mga bahagi
Para sa isang Kinggle machine, magsimula sa machine plate, assembly reference at nababasang component label. Idagdag ang talaan ng problema at mga nauugnay na guhit, pagkatapos ay ipadala ang package sa pamamagitan ngPahina ng contact ng Kinggle. Ang pagkilala sa naka-install na bahagi ay ang unang hakbang patungo sa pagkumpirma ng tamang kapalit.