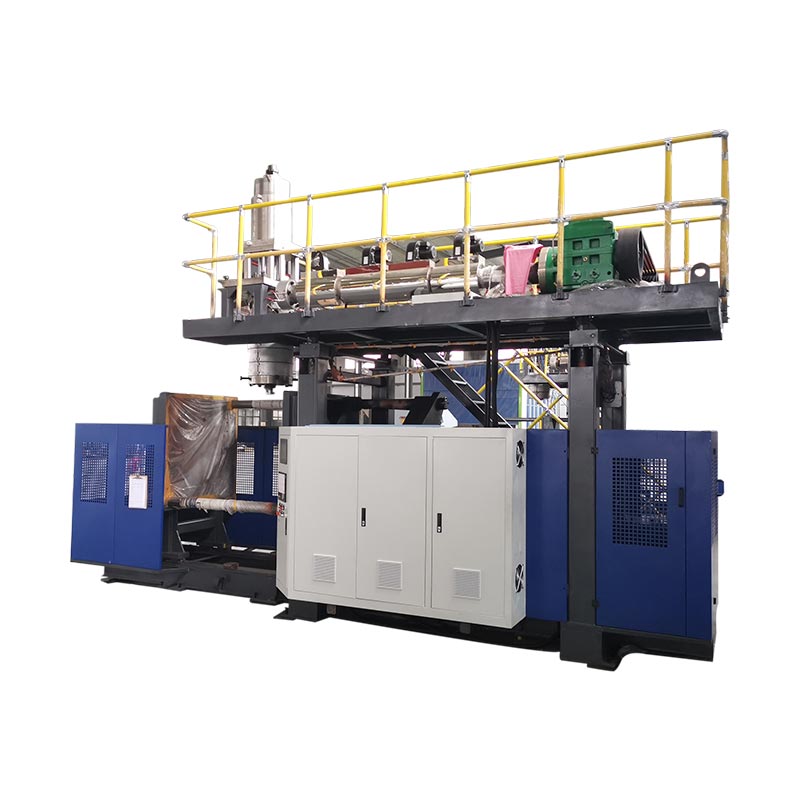
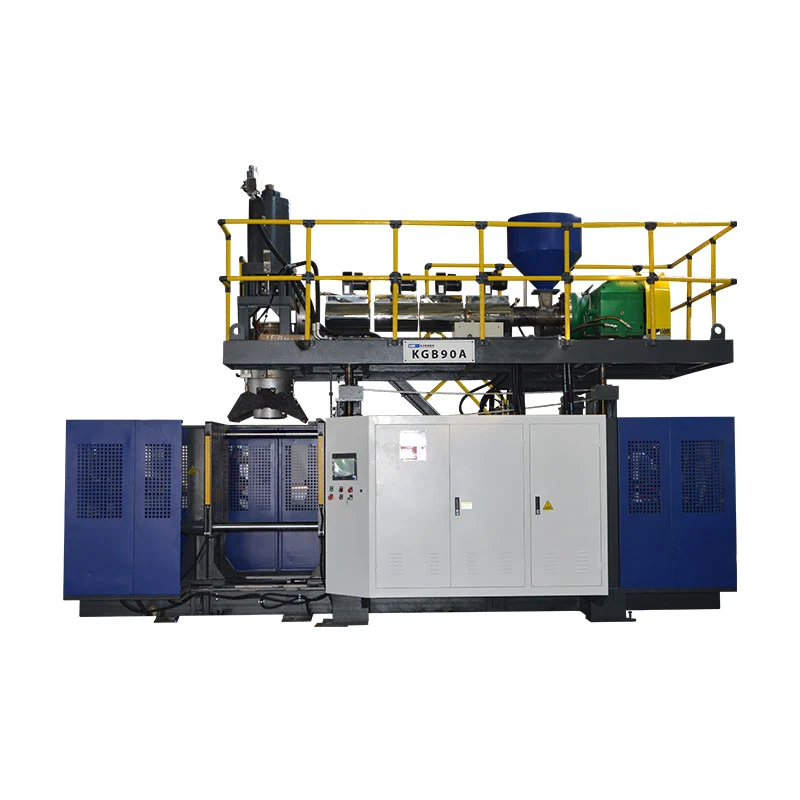
Pumili ng multilayer blow molding machine sa pamamagitan ng pagtutugma ng function ng bawat layer sa detalye ng container. Suriin na ang naka-quote na extrusion system ay maaaring humawak ng recipe sa kinakailangang output, pagkatapos ay ihambing ang gastos sa bawat tinatanggap na lalagyan. I-verify ang pagsasaayos gamit ang mga nilalayong materyales at amag; ang mga karagdagang layer ay nabibigyang-katwiran lamang ng isang tinukoy na produkto o kinakailangan sa produksyon.
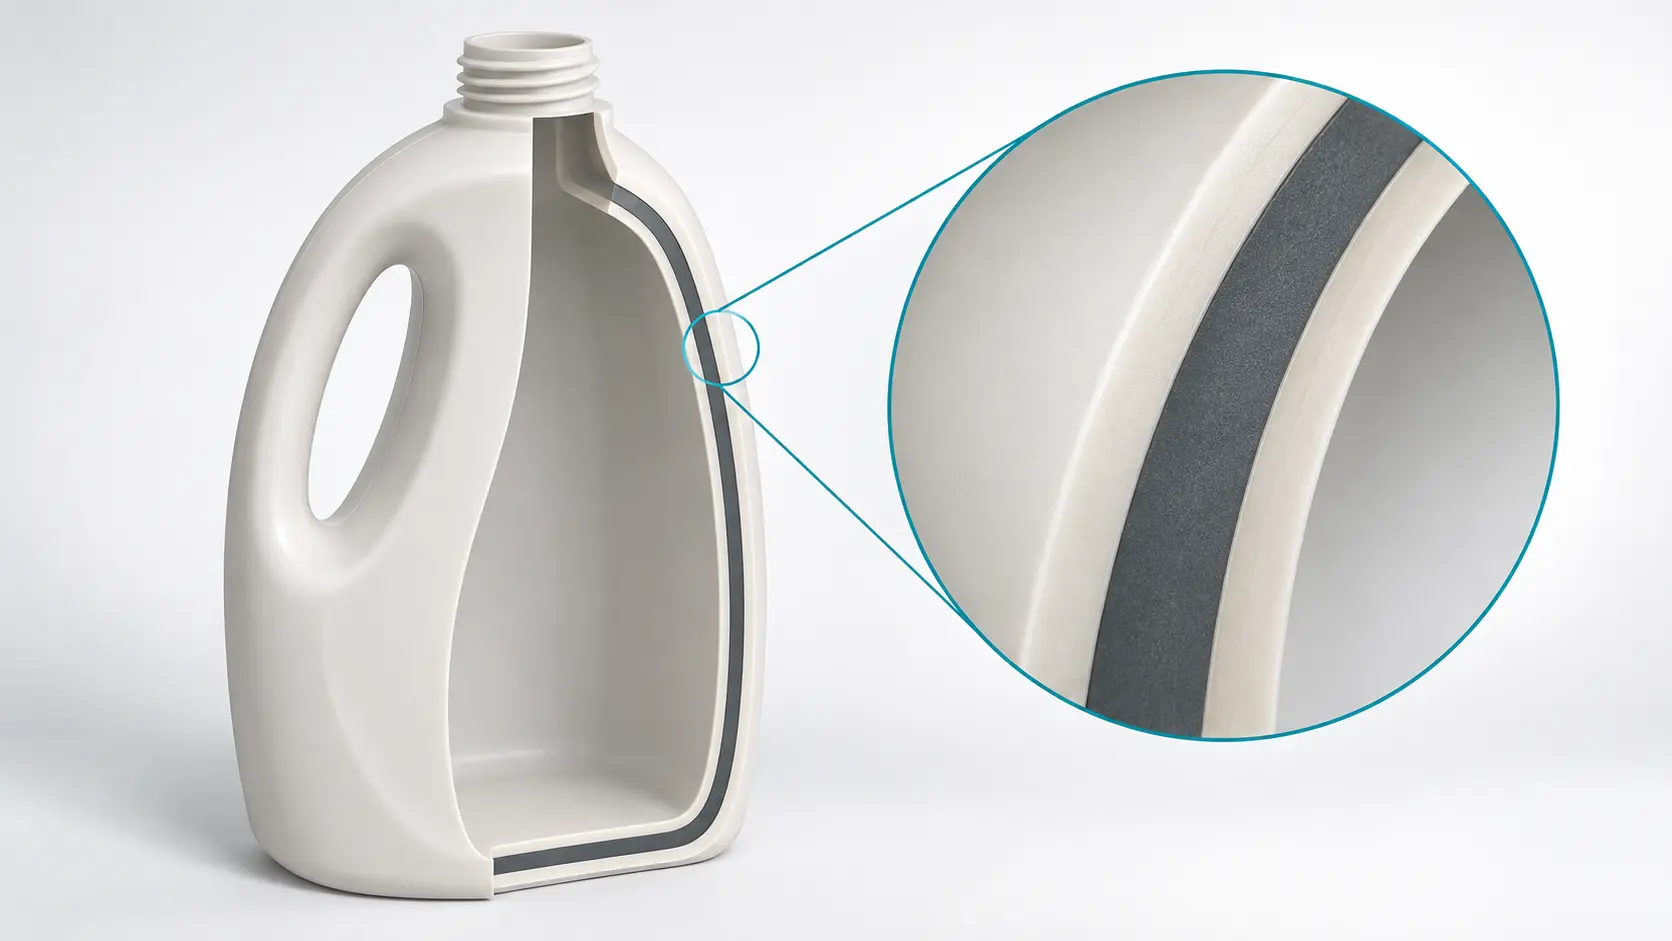
Ang isang kapaki-pakinabang na desisyon sa pagbili ay sumusunod sa apat na pagsusuri:
- Isulat ang detalye ng lalagyan bago pumili ng bilang ng layer.
- I-map ang bawat stream ng materyal sa layer nito at i-verify ang operating range nito.
- Suriin ang aktwal na pamamahagi ng layer at pagganap ng tapos na container.
- Isama ang mga pagkalugi sa produksyon sa paghahambing ng gastos at talaan ng pagsubok.
Magsimula sa detalye ng lalagyan, hindi sa bilang ng layer
Ang isang kahilingan para sa isang "tatlong-layer na makina ng bote" ay nag-iiwan ng napakaraming desisyon na bukas. Hindi nito tinutukoy ang mga nilalaman, geometry ng lalagyan, mga marka ng resin, kinakailangang output o dahilan para sa paghihiwalay ng pader sa mga layer. Maaaring sagutin ng isang supplier ang kahilingang iyon gamit ang kategorya ng makina habang sini-quote pa rin ang maling sistema ng materyal.
Magsimula sa tapos na lalagyan. Ibigay ang drawing nito, neck finish, handle arrangement, nominal capacity at tapos na timbang. Idagdag ang kinakailangang hitsura, mga kondisyon ng serbisyo at mga pagsusuri sa pagganap. Ang isang mapusyaw na detergent na bote at isang oxygen-sensitive na pakete ay nangangailangan ng iba't ibang ebidensya, kahit na magkatugma ang kanilang dami at kabuuang timbang.
Gawing acceptance item ang mga kinakailangan
Palitan ang mga maluwag na termino gaya ng "magandang hadlang" o "mataas na lakas" ng tinukoy na limitasyon sa pagsubok at pagtanggap. Sabihin kung ang bote ay dapat makatiis sa isang partikular na pagkakasunud-sunod ng paghawak, panatilihin ang isang tinukoy na hitsura o matugunan ang isang target na proteksyon ng produkto. Ang kundisyon ng pagsubok ay nabibilang sa tabi ng limitasyon, kabilang ang mga nilalaman o simulant kapag may kaugnayan.
| Kinakailangan | Tanong sa pagpili | Katibayan na hinihiling |
|---|---|---|
| Pare-parehong kulay ng ibabaw | Aling layer ang nagdadala ng kulay, at anong variation ng input ang pinapayagan? | Mga inaprubahang sample ng hitsura at pagsubok sa buong run |
| Recycled na materyal sa core | Aling source, grade at material share ang dapat pangasiwaan ng system? | Detalye ng materyal, pagmamapa ng feed at mga resulta ng natapos na bahagi |
| Proteksyon ng produkto | Anong sangkap ang dapat itago o palabasin ng pader? | Target ng hadlang, kundisyon ng pagsubok at pagpapatunay sa antas ng package |
| Paghawak at pagsasalansan | Aling mga lokasyon ng container at load ang kumokontrol sa performance? | Mga limitasyon sa pagguhit at napagkasunduang mga pagsubok sa makina |
| Output ng produksyon | Ilang mga tinatanggap na lalagyan ang kinakailangan sa loob ng tinukoy na oras? | Gross melt demand, tinanggap na mga bilang, tinatanggihan at stop log |
Panatilihing hiwalay ang mga kinakailangang kinakailangan sa mga kagustuhan. Kung ang isang solong-layer na istraktura ay pumasa na sa detalye, gamitin ito bilang opsyon sa sanggunian. Nangangailangan ang isang multilayer na panukala ng malinaw na dahilan: ibang surface, tinukoy na core material, barrier function o isa pang pangangailangan na hindi matutugunan ng reference sa matipid na paraan.
Sabihin din ang halo ng produkto. Ang isang linya na naghahatid ng mahabang repeat order ay may ibang changeover na pasanin mula sa isa na gumagawa ng mga maikling batch sa maraming kulay. Isama ang pinakamaliit at pinakamalaking nakaplanong produkto, sa halip na subukan lamang ang pinakamadaling bote. Nagbibigay ito sa talakayan ng kagamitan ng isang magagamit na hangganan.
Bigyan ng trabaho ang bawat layer bago piliin ang istraktura
Pinagsasama ng co-extrusion blow molding ang mga stream ng materyal sa isang layered na parison bago mabuo ng amag ang guwang na bahagi. Ang tanong sa pagpili ay kung paano inihahatid ng mga layer na iyon ang lalagyan. kay Kingglepangkalahatang-ideya ng multilayer co-extrusionipinapaliwanag ang pangunahing proseso at karaniwang mga function ng layer.
Ang isang double layer blow molding machine ay maaaring may kaugnayan kapag ang panloob at panlabas na mga ibabaw ay nangangailangan ng iba't ibang mga formulation. Ang tatlong layer na blow molding machine ay nagdaragdag ng hiwalay na core sa pagitan ng mga ibabaw na iyon. Wala sa alinmang paglalarawan ang nagtatatag ng lakas, pagkakatugma sa kemikal o pagganap ng hadlang nang mag-isa. Kailangan pa rin ng mga property na iyon ang mga napiling materyales, geometry at mga resulta ng pagsubok.
| Konsepto ng istruktura | Dahilan upang suriin ito | Tanong na nananatili |
|---|---|---|
| Isang layer | Ang isang pormulasyon ay nakakatugon sa kumpletong kinakailangan ng produkto | Ang tapos na lalagyan ba ay pumasa sa iminungkahing timbang? |
| Dalawang layer | Paghiwalayin ang panloob at panlabas na mga pormulasyon | Nananatiling katanggap-tanggap ba ang mga surface at interface? |
| Tatlong layer | Magtalaga ng core formulation nang independyente sa parehong mga skin | Maaari bang tumakbo ang nilalayong pangunahing bahagi sa mga katanggap-tanggap na skin at performance? |
| Istraktura ng hadlang na may mga layer ng kurbatang | Pagsamahin ang napiling barrier resin sa mga materyales sa istruktura | Napatunayan ba ang mga marka ng resin, interface at performance ng package? |
Tukuyin ang mga materyales bilang isang sistema
Para sa isang skin/core/skin structure, tukuyin ang resin at additive package sa bawat posisyon. Tukuyin ang binili na recycled feedstock mula sa production trim na ibinalik sa pamamagitan ng gilingan. Itinatago ng isang recipe na inilarawan lamang bilang "bago/luma/bago" ang impormasyong kailangan upang masuri ang pagkakapare-pareho at paghawak ng materyal.
Huwag ituring ang isang nakabaon na recycled core bilang awtomatikong patunay ng pagiging angkop para sa mga nilalaman. Humiling ng materyal na dokumentasyon at pagtatasa na tukoy sa produkto na kinakailangan para sa nilalayong paggamit. Gayundin, magkahiwalay na mga tanong ang ni-recycle na content at recyclability. Ang isa ay tungkol sa kung ano ang pumapasok sa lalagyan; ang iba ay nag-aalala kung ano ang maaaring mangyari sa kumpletong pakete pagkatapos.
Binabago ng barrier layer ang material system
Kinilala ni KurarayEVAL EVOH bilang isang gas-barrier materialginagamit sa packaging at iba pang mga aplikasyon. Nitoteknikal na pagtatanghalinilalarawan din ang mga tie layer sa pagitan ng polyolefin at EVOH. Ang mga malagkit na posisyon ay nabibilang sa pagsusuri ng istraktura at kagamitan, hindi sa labas ng bilang ng layer.
Hilingin ang kumpletong kumbinasyon ng dagta, kabilang ang mga marka ng pandikit, mga tagubilin sa paghawak at mga napagkasunduang kondisyon ng hadlang. Ang halaga ng materyal na permeability ay hindi isang resulta ng shelf-life para sa isang tapos na bote. Ang lalagyan, pagsasara, mga nilalaman at kundisyon ng paggamit ay nangangailangan ng sarili nilang pagpapatunay. Ang pagdaragdag ng barrier resin nang walang ganoong detalye ay nag-iiwan sa desisyon sa pagbili na hindi natapos.
Suriin kung ang naka-quote na makina ay maaaring magpatakbo ng layer recipe
Ang multilayer extrusion blow molding machine ay dapat tumugma sa lalagyan at sa mga daloy ng materyal na nagpapakain sa ulo nito. Humiling ng iskedyul ng kagamitan na nagpapangalan sa bawat extruder, feeder, materyal na landas at posisyon ng layer. Ang pagguhit ay dapat ding tukuyin ang mga die outlet, istasyon at mga lukab ng amag. Ang mga bilang na ito ay naglalarawan ng iba't ibang bahagi ng system.
Ang isang multi-head machine ay gumagawa ng ilang mga parison para sa isang molding event. Ang isang multilayer die head ay bumubuo ng mga layer sa loob ng isang parison wall. Maaaring pagsamahin ng isang sipi ang mga tampok na ito, ngunit hindi itinatag ng isa ang isa pa. Gayundin, ang bilang ng layer lamang ay hindi nagbibigay ng maaasahang bilang ng extruder. Basahin ang aktwal na pagmamapa ng feed.
Sukatin ang mga stream ng materyal na may kumpletong mga yunit
Gumamit ng gross parison demand para sa extrusion sizing. Ang natapos na masa ng bote lamang ay nag-iiwan ng materyal na nagiging trim. Tukuyin ang kabuuang masa sa bawat hinulmang lalagyan at ang bilang ng mga lalagyan na nabuo bawat oras. Para sa isang multi-outlet arrangement, isama ang lahat ng container sa production rate na iyon.
Isaalang-alang ang isang hypothetical na bote na may natapos na mass na 40 g at isang gross parison allocation na 55 g. Ipagpalagay na ang linya ay bumubuo ng 1,200 bote bawat oras bago tumanggi ang kalidad. Ang 15 g pagkakaiba ay trim sa halimbawang ito, hindi isang karaniwang scrap allowance. Ang mga input na ito ay naglalarawan ng pamamaraan; hindi sila Kinggle production results.
Material-stream demand = gross melt demand × itinalagang mass fraction
| Posisyon | Nakatalagang bahagi ng masa | Kinakailangang daloy |
|---|---|---|
| Panlabas na balat | 20% | 13.2 kg/h |
| Core | 60% | 39.6 kg/h |
| Panloob na balat | 20% | 13.2 kg/h |
| Kabuuan | 100% | 66.0 kg/h |
Ang 20/60/20 na recipe ay isang pagpapalagay sa pagkalkula, hindi isang inirerekomendang ratio ng recycled-content. Kung ang isang materyal na stream ay nagpapakain ng ilang mga posisyon, pagsamahin ang mga posisyon na iyon kapag kinakalkula ang pagkarga ng stream na iyon. Suriin din ang pinakamaliit na nakaplanong bote at layer share. Ang isang maximum-output figure ay hindi nagtatatag ng matatag na operasyon sa isang mababang rate ng feed.
Gamitin ang mga opsyon sa produkto ng Kinggle bilang panimulang punto
kay KinggleKGB2L 2L single-station machinenaglilista ng single-, double- at three-layer na mga opsyon. AngKGB5D 5L double-station machinenaglilista ng parehong mga opsyon sa layer sa ibang platform. Ang parehong mga pahina ay magkahiwalay na naglalarawan ng mga multi-die-head na configuration, na nagpapatibay kung bakit kailangan ng layer count at outlet count ng magkahiwalay na entry sa quotation.

Ang nai-publish na mga klase ng kapasidad ay kapaki-pakinabang para sa pagpapaliit ng platform. Hindi nila pinapalitan ang pagsusuri ng configuration na partikular sa resin. Itanong kung aling mga disenyo ng tornilyo, mga feed system at mga opsyon sa ulo ang nagsisilbi sa iminungkahing recipe. Huwag ituring ang isang batayang HDPE plasticizing figure bilang pinagsamang kapasidad ng isang hindi natukoy na multilayer system.
Para sa isang co-extrusion blow molding machine quotation, itala ang napagkasunduang hanay ng daloy para sa bawat stream ng materyal, mga kinakailangan sa paghahanda, pagsasala kung kinakailangan, mga kontrol sa recipe at pamamaraan ng paglilinis. Tukuyin kung aling mga auxiliary ang kasama sa presyo. Ang isang materyal na circuit na gumagana sa isang demonstrasyon ay maaaring mangailangan pa rin ng kagamitan sa labas ng sinipi na hangganan ng makina.
I-verify ang mga layer sa molded container, hindi lang sa screen ng recipe
Ang kontrol sa ratio ng layer ay nagsisimula sa supply ng materyal, ngunit ang pagtanggap ay kabilang sa tapos na lalagyan. Ang isang screen na nagpapakita ng tamang mga porsyento ay hindi nagpapakita ng kapal ng layer sa isang balikat o sulok. Hindi rin sapat ang kabuuang bigat ng bahagi: inilalarawan nito ang buong lalagyan, hindi kung saan napunta ang bawat materyal.
Panatilihing hiwalay ang tatlong talaan: ang recipe ng masa, ang kabuuang profile ng kapal ng pader at ang pamamahagi ng layer na sinusukat sa bahagi. Kahit na sa isang perpektong seksyon, ang iba't ibang mga density ng materyal ay nangangahulugan na ang isang mass fraction ay hindi awtomatikong isang kapal ng kapal. Ang lokal na pagbuo at daloy ay nagdaragdag ng isa pang dahilan upang siyasatin ang lalagyan sa halip na i-convert ang isang porsyento ng recipe sa isang garantiya sa dingding.
Bumuo ng sample plan na nakabatay sa lokasyon
Pumili ng mga lokasyon ng pagsukat mula sa aktwal na pagguhit. Isama ang mga lugar kung saan ang geometry o paggamit ay nagiging sanhi ng manipis na seksyon, pagkatapos ay magdagdag ng sapat na mga lokasyon ng katawan upang ipakita ang pattern ng pamamahagi. Tukuyin ang istasyon, outlet, oras at rebisyon ng recipe sa bawat sample. Kung hindi, maaaring itago ng pinaghalong tray ng mga bote ang isang problemang partikular sa posisyon.
Gumamit ng sectioning at measurement method na angkop sa mga materyales. Maaaring hindi makilala ng ordinaryong visual na inspeksyon ang mga katulad na layer ng resin. Kapag kinokontrol ng manipis na functional layer ang pagganap, sumang-ayon kung paano ito makikilala ng laboratoryo at kung paano susuriin ang nauugnay na katangian ng package. Ang isang larawan ng isang gupit na pader lamang ay hindi isang kumpletong resulta ng hadlang.
I-diagnose ang sintomas bago baguhin ang recipe
Kung mukhang hindi pare-pareho ang panlabas na kulay, ihambing muna ang aprubadong materyal na lote, pagbabalangkas ng kulay at sinukat na pamamahagi ng balat. Ang agad na pagtaas ng colorant ay maaaring magtakpan ng isang sintomas habang binabago ang mga kondisyon ng gastos at proseso. Para sa maliwanag na paghihiwalay, suriin ang pagpapares ng materyal, kinakailangan sa pandikit at rekord ng pagproseso bago ayusin ang bawat extruder nang sabay-sabay.
Para sa isang lokal na manipis na lugar, siyasatin ang parison positioning at kabuuang pamamahagi ng pader sa tabi ng mga sukat ng layer. kay Kingglegabay sa programming ng parisonipinapaliwanag kung bakit mahalaga ang timing ng profile, pag-align ng tool at katatagan ng extrusion. Mag-save ng baseline at baguhin ang isang kinokontrol na variable sa isang pagkakataon upang maipaliwanag ng susunod na sample ang epekto.
Itugma ang mga pagsusuri sa pagganap sa kanilang saklaw.ASTM D2463-23ang mga address ay bumababa sa epekto ng resistensya ng mga lalagyang thermoplastic na puno ng blow-molded.ASTM D2659-16(2023)tinutugunan ang mga katangian ng column-crush. Wala alinman sa pagsubok sa sarili na nagtatatag ng pagganap ng hadlang o pagiging tugma sa mga nilalayong nilalaman. Sumang-ayon sa mga naaangkop na pamamaraan at limitasyon ng produkto bago ang pagsubok.
Ihambing ang gastos sa bawat tinatanggap na lalagyan, hindi ang presyo ng resin lamang
Ang isang mas mababang presyo ng core-resin ay maaaring suportahan ang isang multilayer na pamumuhunan, ngunit ang paghahambing sa pananalapi ay nangangailangan ng parehong tinatanggap na produkto sa dulo. Ihambing lamang ang mga istruktura pagkatapos matugunan ng dalawa ang detalye ng lalagyan. Kung hindi, ang tila mas murang opsyon ay maaaring maglaman lamang ng mas kaunting materyal na kailangan upang makapasa sa pagsusulit.
Panatilihing hiwalay ang gastos sa pagbili sa panloob na sirkulasyon. Ang trim na ipinadala sa pamamagitan ng isang gilingan at ibinalik sa linya ay nangangailangan pa rin ng paghawak, lakas at kontrol. Gayunpaman, hindi ito isa pang pagbili ng parehong polimer. Ang pagbibilang ng gross extrusion mass bilang sariwang binili na resin sa bawat pass ay maaaring mag-overstate ng materyal na halaga.
Gumamit ng batch ledger na may malinaw na hangganan
Itala ang mga biniling input na nakonsumo, tinanggap na output, hindi na-recover na scrap, purge na materyal at mga pagbabago sa imbentaryo sa parehong panahon. Subaybayan ang mga panloob na pagbabalik nang hiwalay. Singilin ang mga pagkalugi ng materyal kung saan sila talaga umalis sa hangganang iyon, sa halip na maglapat ng unibersal na porsyento ng scrap na maaaring magbilang ng recycled trim nang dalawang beses.
Ang halimbawa sa ibaba ay gumagamit ng hypothetical na mga yunit ng gastos, hindi mga presyo sa merkado o isang Kinggle quotation. Ang parehong mga opsyon ay gumagawa ng 10,000 tinatanggap na mga lalagyan na tumitimbang ng 40 g bawat isa. Ipagpalagay na walang pagbabago sa imbentaryo. Ang single-layer resin ay nagkakahalaga ng 100 units/kg. Para sa opsyong multilayer, ang binili-input na timpla ay 20% outer material sa 100, 60% core sa 75 at 20% inner material sa 100 units/kg.
= 85 na yunit ng gastos/kg
| Input o resulta | Isang layer | Tatlong-layer na pagpapalagay |
|---|---|---|
| Mga tinatanggap na lalagyan | 10,000 | 10,000 |
| Misa sa mga tinatanggap na lalagyan | 400 kg | 400 kg |
| Naubos ang binili na input, kabilang ang mga hindi nabawi na pagkalugi | 410 kg | 430 kg |
| Natimbang na biniling-input na halaga | 100 units/kg | 85 units/kg |
| Binili na halaga ng materyal | 41,000 units | 36,550 units |
| Gastos ng materyal sa bawat tinatanggap na lalagyan | 4.10 na yunit | 3.655 na mga yunit |
Ipinapalagay ng kalkulasyon na ang nakasaad na halaga ng timpla ay nalalapat sa lahat ng biniling input na nakonsumo. Sinadya nitong bigyan ang opsyon ng multilayer ng higit pang hindi nababawi na pagkawala. Gayunpaman, ang kalamangan sa materyal na gastos nito ay 4,450 na mga yunit para sa order. Ang halagang iyon ay ang magagamit na allowance para sa mga karagdagang gastos sa pagpapatakbo at pagmamay-ari bago mawala ang kalamangan.
Kung ang opsyong multilayer ay magdaragdag ng 2,000 unit para sa order, ang pinagsamang gastos nito sa limitadong paghahambing na ito ay magiging 38,550 unit, o 3.855 bawat tinatanggap na lalagyan. Ang mga tunay na panipi ay nangangailangan ng mas buong hangganan: paggawa, mga kagamitan, pagpapanatili at ang halaga ng pagmamay-ari ng karagdagang kagamitan. Palitan ang bawat ipinapalagay na input ng sariling ledger ng pabrika.
Suriin ang iskedyul ng produksyon sa likod ng pagtitipid
Ang madalas na mga recipe o pagbabago ng kulay ay maaaring gumawa ng mga pagkalugi sa paglilinis at mapagpasyahan ang oras ng pag-setup. Ihambing ang mga haba ng batch at ang nakaplanong pagkakasunud-sunod ng pagkakasunud-sunod, hindi lamang isang matatag na pagtakbo. Ang isang materyal na pagtitipid na ipinakita sa isang mahabang pagkakasunud-sunod ay maaaring hindi masakop ang mga pagkalugi ng ilang maikling batch. Subukan ang mga pagbabago na talagang iiskedyul ng pabrika.
Panatilihin ang kalkulasyon kahit na nagbabago ang mga presyo ng materyal. Ang isang kapaki-pakinabang na modelo ng gastos ay nagbibigay-daan sa mamimili na mag-iba ng pangunahing presyo, tinatanggap na ani at laki ng batch nang hindi binabago ang mga kinakailangan sa produkto. Dapat nitong ilantad kung saan huminto sa pagbabayad ang panukala, sa halip na makagawa ng isang kaakit-akit na porsyento ng pagtitipid.
Patunayan ang configuration sa isang pagsubok sa makina na partikular sa materyal
Ayusin ang pagsubok sa paligid ng nilalayon na lalagyan at mga materyales. Ang isang madaling demonstration resin ay maaaring magtatag na ang makina ay tumatakbo, ngunit hindi nito masagot kung ang naka-quote na sistema ay mayroong isang hinihingi na core formulation o isang manipis na functional layer. Tukuyin ang biniling build, head configuration, auxiliary at downstream operations sa trial plan.
Bago magpatakbo ng materyal, sumang-ayon sa sample na plano, mga paraan ng pagsukat, mga limitasyon ng produkto at kahulugan ng output. Ang kinakailangang tagal ay depende sa kung ano ang dapat ipakita ng pagsubok. Isama ang stabilization, material replenishment o isang nauugnay na pag-restart kapag ang mga kaganapang iyon ay bahagi ng tanong sa pagtanggap. Ang isang di-makatwirang haba ng pagtakbo ay hindi kapalit para sa isang tinukoy na pagsubok.
- Itugma ang pagsubok sa naaprubahang pagguhit ng lalagyan, rebisyon ng amag at eksaktong mga marka ng resin. Itala ang mga lote ng materyal at mga kondisyon sa paghahanda.
- Kumpirmahin ang extruder-to-layer mapping, mass recipe at may kasamang material-handling equipment. I-save ang mga paunang setting ng kontrol.
- Itatag ang napagkasunduang matatag na kondisyon. Itala ang mga aktwal na halaga ng proseso, mga interbensyon at anumang pagbabago sa recipe sa panahon ng pagsusulit.
- Mangolekta ng mga bakas na sample ayon sa istasyon, labasan at oras. Panatilihin ang mga nabigong sample sa talaan ng kalidad sa halip na ipakita lamang ang pinakamahusay na mga bote.
- Sukatin ang mga tinukoy na lokasyon at isagawa ang mga napagkasunduang functional test. Ikonekta ang bawat resulta ng pagtanggap sa sample at pamamaraan nito.
- Itala ang tinanggap na output, hindi na-recover na mga pagkalugi at nauugnay na pagbabago o i-restart ang mga resulta. I-freeze ang configuration at recipe na lumipas.
Paghiwalayin ang kakayahan ng proseso mula sa isang kaakit-akit na sample
Maaaring pumasa ang isang sample habang umaanod pa rin ang proseso. Ihambing ang mga sample sa napagkasunduang window ng pagmamasid at pagkatapos ng mga kasamang kaganapan. Kung ang isang materyal na lote o refill ay nagbabago ng hitsura o pamamahagi ng layer, panatilihin ang ebidensya at imbestigahan ang dahilan. Ang mga average lamang ay maaaring magtago ng mga pagkabigo sa isang outlet o isang punto sa oras.
Para sa output, gumamit ng mga tinatanggap na lalagyan na hinati sa napagkasunduang oras ng produksyon. Sabihin kung paano pumapasok sa kalkulasyon ang mga stop, rejects at downstream hold. Kung ang target ay tungkol sa kumpletong linya, isama ang trimming at inspeksyon sa nasubok na hangganan. Sinusukat ng machine counter at isang kahon ng tapos, tinatanggap na mga lalagyan ang iba't ibang resulta.
kay Kingglegabay sa pagsubok sa pagtanggap ng pabrikaipinapaliwanag kung paano ikonekta ang isang resulta sa makina, produkto, pamamaraan at limitasyon. Para sa pagpili ng multilayer, idagdag ang iskedyul ng material-stream, mga sukat ng layer at rebisyon ng recipe sa record na iyon. Idokumento ang mga bukas na item at ang katibayan na kinakailangan upang isara ang mga ito.
Humiling ng configuration na maaaring kopyahin sa tatanggap na pabrika: ang mga tinatanggap na grado ng materyal, mga daanan ng supply, mga identifier ng ulo at tooling, mga file ng recipe, mga kondisyon ng utility at mga sample na resulta ay dapat maglakbay kasama ng makina.
Ang isang pagsubok na partikular sa materyal ay nagpapaliit sa panganib sa pagbili sa mga kundisyong aktwal na sinuri ng mga partido. Hindi ito nangangako ng pagganap sa bawat hinaharap na dagta o produkto. Ang anumang pagbabago sa sistema ng materyal o detalye ng lalagyan ay nangangailangan ng tinukoy na pagsusuri, sa halip na isang pagpapalagay na ginagarantiyahan ng parehong bilang ng layer ang parehong resulta.
Ipadala kay Kinggle ang pagguhit ng lalagyan, mga nilalaman, mga marka ng resin, mga inilaan na function ng layer at tinatanggap na-output na target. Idagdag ang halo ng produkto at mga kinakailangang pagsubok upang matugunan ng panukala ng kagamitan ang aktwal na trabaho.
Talakayin ang isang multilayer machine configuration
Ningbo Kinggle Machinery Co., Ltd. ·sales@kinggle.com · +86-574-87103665
Mga madalas itanong
Lagi bang mas mahusay ang multilayer blow molding machine kaysa sa single-layer machine?
Hindi. Ang isang single-layer na makina ay isang makatwirang sanggunian kapag ang isang pormulasyon ay nakakatugon sa detalye ng lalagyan. Ang multilayer na kagamitan ay nabibigyang katwiran sa pamamagitan ng isang tinukoy na kinakailangan sa ibabaw, core o hadlang at isang magagamit na kaso ng gastos. Ihambing ang tinatanggap na pagganap ng produkto at gastos sa pagpapatakbo, sa halip na ituring ang mga karagdagang layer bilang isang marka ng kalidad.
Nangangailangan ba ang tatlong-layer na istraktura ng tatlong magkakaibang materyales?
Hindi. Tinutukoy ng tatlong-layer na istraktura ang tatlong posisyon sa dingding, hindi kinakailangang tatlong magkakaibang pamilya ng polimer. Ang dalawang balat ay maaaring gumamit ng parehong pagbabalangkas habang ang core ay gumagamit ng isa pa. Humiling ng aktwal na iskedyul ng materyal at pagmamapa ng feed; ang mga dokumentong iyon ay nagtatatag kung paano nilikha ng napiling ulo at mga extruder ang istraktura.
Ang multi-head blow molding machine ba ay pareho sa multilayer machine?
Hindi. Ang maraming die outlet ay gumagawa ng ilang parison para sa isang kaganapan sa paghubog. Ang mga kagamitang multilayer ay bumubuo ng mga materyal na layer sa loob ng pader ng parison. Maaaring pagsamahin ng isang makina ang parehong mga tampok. Itala ang bilang ng outlet, istraktura ng layer, mga istasyon at mga cavity nang hiwalay upang hindi malito ng quotation ang isang production arrangement sa isang materyal na arrangement.
Maaari bang i-upgrade ang isang umiiral nang single-layer machine para sa multilayer production?
Ang sagot ay depende sa umiiral na extrusion system, available na espasyo, head interface, mga kontrol, mga utility at kinakailangang throughput. Kumuha ng engineering review ng aktwal na build bago magbadyet ng conversion. Huwag ipagpalagay na ang pagpapalit ng ulo lamang ay nagbibigay ng mga karagdagang materyal na circuit o hanay ng pagpapatakbo na kailangan para sa iminungkahing recipe.
Anong impormasyon ang kailangan para sa isang multilayer blow molding machine quotation?
Ibigay ang pagguhit ng lalagyan at tapos na kondisyon, mga nilalaman, mga marka ng resin, iminungkahing mga function ng layer, tinatanggap na-output na target at halo ng produkto. Isama ang gross parison mass kung alam, mga kinakailangang pagsusuri, mga available na utility at downstream na saklaw. Kung hindi naayos ang layer recipe, tukuyin muna ang performance requirement para masuri ng supplier ang mga angkop na configuration.