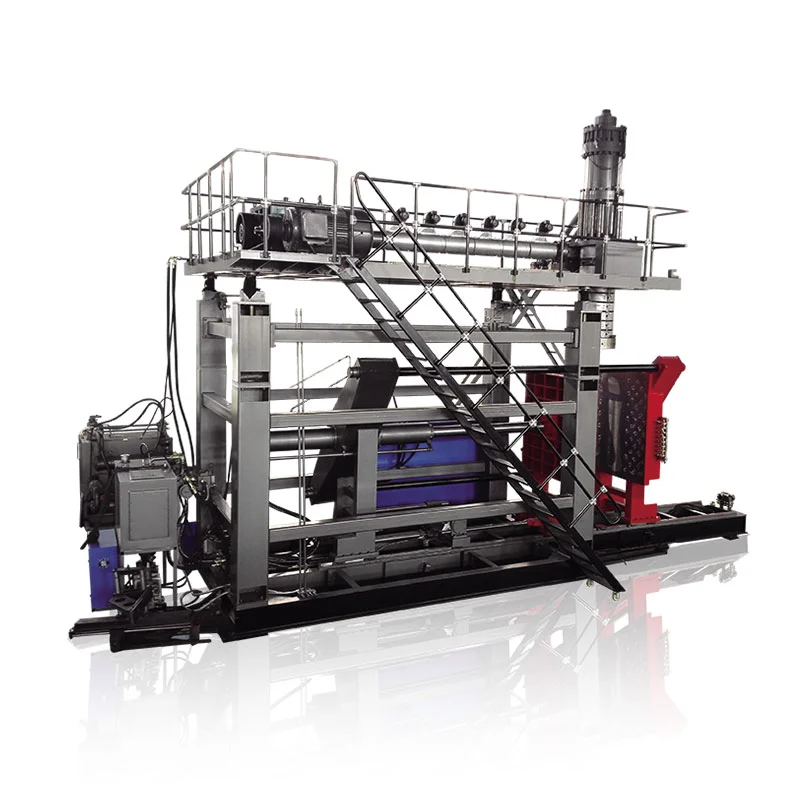
Pumili ng isang HDPE bottle blow molding machine sa pamamagitan ng pagtutugma sa pagguhit ng bote, grado ng resin, layout ng amag at kinakailangang mahusay na bahagi na output. Para sa isang proyekto ng extrusion bottle, ang nakasaad na kapasidad ng litro ng makina ay isang paunang filter lamang; ang panghuling detalye ay dapat ding sumasakop sa leeg, pamamahagi ng dingding, tooling at paghawak sa ibaba ng agos.
Ang isang kahilingan para sa isang bottle machine ay nagiging mas kapaki-pakinabang kapag ito ay may kasamang drawing at isang weight target. Hinahayaan ng mga detalyeng iyon ang talakayan ng kagamitan na lumampas sa laki ng makina. Inilalantad din nila ang mga tanong na mahal upang matuklasan pagkatapos na maitayo ang amag.

Magsimula sa pagguhit ng bote na maaaring banggitin ng isang tao
Ang nominal na volume ng isang bote ay nag-iiwan ng maraming desisyon na bukas. Ang isang matangkad, makitid na lalagyan at isang maikli, malawak na lalagyan ay maaaring maglaman ng parehong dami. Ang kanilang mga amag na sobre, mga posisyon sa leeg at mga kaayusan sa paghawak ay nangangailangan pa rin ng hiwalay na mga pagsusuri. Ipadala ang buong drawing sa halip na hilingin sa isang supplier na pumili ng kagamitan mula sa kapasidad lamang.
Isama ang maximum na mga sukat sa labas, target na tapos na timbang at pagsasara ng drawing. Tukuyin ang panel ng label, balikat, base at anumang hawakan. Markahan ang mga sukat na mahalaga sa pagpuno, paglalagay o pag-iimpake. Kung ang isang sample na bote ay ang tanging reference, sabihin kung aling mga tampok ang dapat manatili at kung alin ang maaaring magbago.
Paghiwalayin ang nominal na dami ng punan mula sa napakaraming dami. Tukuyin din kung ang nakasaad na timbang ay may kasamang anumang naaalis na flash. Ang pagguhit na may hindi malinaw na batayan ng timbang ay maaaring humantong sa gumagawa ng amag at tagapagtustos ng makina na magtrabaho patungo sa iba't ibang mga target.
| Input | Ano ang kailangan ng pagsusuri ng kagamitan |
|---|---|
| Katawan ng bote | Mga sukat, batayan ng volume, hugis, hawakan at naaprubahang hanay ng timbang. |
| Leeg at pagsasara | Tapusin ang pagguhit, mga detalye ng takip o bomba, ibabaw ng sealing at paraan ng inspeksyon. |
| materyal | Resin grade, kulay, additives at iminungkahing regrind o PCR content. |
| Plano ng produksyon | Kinakailangan ang tinatanggap na output, mga shift, halo ng produkto at nakaplanong pagbabago. |
| Mga kinakailangan sa kalidad | Mga kritikal na pader, sukat, hitsura at naaangkop na mga pagsubok sa pakete. |
Mula sa bahagi ng paggawa ng makina, ang kapaki-pakinabang na tanong ay kung matutugunan ng isang napagkasunduang setup ang lahat ng mga kinakailangang ito nang magkasama. Maaaring aprubahan ng mamimili ang hitsura ng bote habang kailangan pa rin ng filling team ng ibang taas ng leeg. Ang pagresolba sa isyung iyon nang maaga ay nagpapanatili dito sa yugto ng pagtanggap ng kagamitan.
Para sa isang umiiral na bote, ipadala ang kasalukuyang rebisyon sa pagguhit at mga sample na kinatawan nang magkasama. Ipaliwanag ang anumang kilalang problema, tulad ng mahirap na capping o mahinang tahi sa ilalim. Ang layunin ay upang mapanatili ang tamang mga tampok habang nagbibigay sa supplier ng isang malinaw na problema upang malutas.
kay Kingglegabay sa disenyo ng extrusion blow moldnag-uugnay sa mga input ng produktong ito sa mga interface ng molde, pinch-off, cooling at machine. Panatilihing naka-attach ang drawing package na iyon sa quotation, para magkaroon ng nakikitang reference ang mga pagbabago sa configuration sa ibang pagkakataon.
Tukuyin ang grado ng HDPE, hindi lamang ang pangalan ng polimer
Inilalarawan ng HDPE ang isang materyal na pamilya. Hindi nito tinutukoy ang kumpletong detalye ng pagproseso. Inililista ng LyondellBasell ang mga marka ng HDPE para sa ilang proseso, kabilang ang extrusion blow molding, injection molding at rotational molding. Ang isang tala sa pagbili na nagsasabing "HDPE" lang ang nag-iiwan sa aktwal na grado na hindi nalutas.Pinagmulan: LyondellBasell HDPE pangkalahatang-ideya.
Ipadala ang kasalukuyang teknikal na data sheet ng supplier ng resin kasama ang pagguhit ng bote. Itala ang pagtatalaga ng grado at ang mga kondisyon ng pagsubok sa tabi ng halaga ng natutunaw na daloy nito. Bigyan din ang supplier ng makina ng iminungkahing color masterbatch at additive na impormasyon. Ang mga input na ito ay nabibilang sa trial plan, kahit na ang bote ay mukhang simple.
Para sa isang detergent o bote ng kemikal na pambahay, talakayin ang paglaban sa crack sa stress sa kapaligiran kasama ang mga resin at packaging team. Inilalarawan ng ExxonMobil ang mga trade-off sa pagitan ng ESCR, kakayahang maproseso, higpit at iba pang mga katangian ng bote sa teknikal na programa ng HDPE nito. Ang pagpili ng resin ay dapat sumasalamin sa mga kinakailangan ng natapos na pakete sa halip na isang materyal na ari-arian.Pinagmulan: ExxonMobil PE Innovation Week, bote ng HDPE at session ng lalagyan.
Kailangan din ng mga malinaw na kahulugan ang regrind at post-consumer na recycled na materyal. Sabihin ang pinagmulan, nakaplanong proporsyon at paraan ng paghawak. Panatilihin ang isang talaan ng batch ng materyal na ginamit para sa pag-apruba. Kung ang isang quotation ay ipinapalagay na birhen na resin ngunit ang produksyon ay gumagamit ng ibang timpla, ang orihinal na pagsubok ay hindi na kumakatawan sa buong kondisyon ng produksyon.
Ang isang kapaki-pakinabang na kahilingan ay humihiling sa supplier na idokumento ang materyal na ginamit para sa panukalang output nito. Ginagawa nitong mas madaling masuri ang mga pagbabago sa ibang pagkakataon. Nagbibigay din ito sa magkabilang panig ng isang karaniwang sanggunian kung ang timbang, hitsura o katatagan ng proseso ay nagbabago sa panahon ng pag-commissioning.
Ang pagpili ng materyal at pagpili ng makina ay dapat na magkasabay. Kung bukas pa rin ang pagpipilian sa pagitan ng HDPE at PP, lutasin muna iyon gamit ang mga kinakailangan sa produkto. AngPaghahambing ng HDPE kumpara sa PPnagpapaliwanag na ang naunang desisyon; ipinapalagay ng gabay na ito na isang proyekto ng bote ng HDPE ang nilalayong ruta.
Tiyaking inilalarawan ng pangalan ng makina ang tamang proseso
Gumagamit ang mga mamimili ng ilang pangalan para sa katulad na kagamitan: HDPE bottle making machine, HDPE bottle blowing machine at HDPE blow molding machine. Nakakatulong ang mga terminong iyon na ilarawan ang nilalayon na produkto. Kailangan pa ring tukuyin ng quotation ang aktwal na proseso ng paghubog at pag-aayos ng kagamitan.
Sa extrusion blow molding, ang extrusion system ay bumubuo ng molten tube na tinatawag na parison. Kinukuha ito ng amag, pinapalawak ito ng hangin laban sa lukab, at ang bahagi ay lumalamig bago alisin. Pag-trim at inspeksyon pagkatapos ay ihanda ang bote para sa susunod na operasyon nito. Ipinaliliwanag ni Kinggle ang pagkakasunud-sunod ng kagamitan nitopatuloy na gabay sa blow molding machine.
Para sa mga proyekto ng bote na tinalakay dito, simulan ang pagsusuri satuloy-tuloy na saklaw ng makina ng extrusion. Pagkatapos ay itugma ang pagkakaayos ng amag-at-ulo sa bahagi. Ang pagkakaroon ng isang hawakan, isang hindi pangkaraniwang balikat o isang malaking leeg ay dapat maging isang tool na tanong, sa halip na mawala sa ilalim ng isang pangkalahatang paglalarawan ng makina.
Ang paghahanap para sa isang plastic bottle making machine ay maaari ding magbalik ng preform-based system. Ang mga resultang iyon ay hindi nagtatag ng pagiging tugma sa isang proyekto ng extrusion bottle. Itanong kung ang iminungkahing sistema ay nagsisimula sa mga resin pellet at bumubuo ng parison, o nagsisimula sa isang hiwalay na preform. Ilagay ang sagot sa teknikal na alok.
Para sa parehong dahilan, huwag pumili ng makinarya mula sa isang demonstration video lamang. Tukuyin ang dagta, timbang ng bote, pagkakaayos ng ulo at tapos na produkto na ipinakita. Ang isang makina na bumubuo ng ibang pakete ay maaaring magpakita ng pagkakasunod-sunod nito nang hindi pinatutunayan ang cycle o kalidad na kinakailangan para sa iyong bote.
Kung mananatiling bukas ang pagpili ng proseso, gamitin ang mas malawakgabay sa blow molding machinebago paliitin ang detalye. Kapag napagkasunduan ang ruta, dapat pangalanan ng quotation ang modelo, tooling, materyal na sistema at mga kasamang operasyon. Nagbibigay iyon sa mamimili ng isang magagamit na paglalarawan ng kagamitan sa halip na isang koleksyon ng mga termino para sa paghahanap.
Tatlong sanggunian sa Kinggle ang nagpapakita kung bakit ang mga litro ay isang panimulang punto lamang
Pinagsasama-sama ng talahanayan sa ibaba ang mga napiling value mula sa tatlong page ng produkto ng Kinggle. Ang mga ito ay na-publish na mga sanggunian sa makina, na sinuri noong Setyembre 29, 2026. Tumutulong sila sa pag-screen ng isang panukala sa kagamitan; ang bote at kasangkapan ay nangangailangan pa rin ng pagsusuri ng proyekto.
| Na-publish na field | KGB2L | KGB5L | KGB5D |
|---|---|---|---|
| Pag-aayos ng istasyon | Walang asawa | Walang asawa | Doble |
| Pinakamataas na kapasidad ng lalagyan | 2 L | 5 L | 5 L |
| HDPE na natutunaw na kapasidad | 30 kg/h | 55 kg/h | 80 kg/h |
| diameter ng tornilyo | 50 mm | 60 mm | 70 mm |
| Lakas ng clamping | 40 kN | 65 kN | 65 kN |
| Pinakamataas na laki ng amag, W × H | 360 × 380 mm | 410 × 450 mm | 410 × 450 mm |
| Kapal ng amag | 160 hanggang 300 mm | 200 hanggang 310 mm | 200 hanggang 310 mm |
| Dobleng die-head center distance | 130 mm | 150 hanggang 180 mm | 150 hanggang 180 mm |
Mga Pinagmulan: ang tatlong naka-link na pahina ng produkto ng Kinggle. Ang nai-publish na kapasidad ng pagkatunaw ay isang materyal-throughput na sanggunian. Hindi ito isang garantisadong rate ng tapos na bote. Inilalarawan ng row ng die-head spacing ang configuration na iyon; ito ay hindi nagtatatag na ang isang double head ay kasama sa bawat base quotation.
Ihambing ang dalawang 5 L na entry. Parehong nag-publish ng parehong maximum na sukat ng amag at puwersa ng pag-clamping. Ang kanilang mga diameter ng tornilyo at mga kapasidad ng pagtunaw ng HDPE ay naiiba. Ang pagpili ng double-station platform samakatuwid ay nagsasangkot ng higit pa kaysa sa pagdaragdag ng isa pang posisyon ng amag sa isang katulad na detalye.
Para sa isang mamimili, ang paghahambing na iyon ay humahantong sa isang praktikal na kahilingan: ipakita ang iminungkahing layout ng amag at pagkalkula ng materyal-demand sa tabi ng napiling modelo. Ang isang makina ay maaaring pumasa sa nominal na bote-volume check habang ang iminungkahing cavity layout ay nangangailangan pa rin ng pagsasaayos.
Ang mas maliit na KGB2L reference ay mayroon ding ibang tooling envelope at na-publish na double-head spacing. Ang isang bote na angkop para sa platform na iyon bilang isang bahagi ay maaaring mangailangan ng hiwalay na pagsusuri kapag humiling ang mamimili ng ilang bahagi sa bawat kaganapan sa paghubog. Ang dami ng bote lamang ay hindi makakasagot sa tanong na iyon.

Panatilihing maikli ang paghahambing ng modelo sa produkto. Kung lumawak ang bote, nagbabago ang timbang nito o tumataas ang target ng produksyon, muling bisitahin ang mga apektadong field. Ito ay mas kapaki-pakinabang kaysa sa pagpili ng pinakamalaking makina sa listahan at sa pag-aakalang ang bawat mas maliit na bote ay babagay sa karaniwang pagsasaayos nito.
Suriin ang amag, die head at mga istasyon sa parehong guhit
Ang bilang ng istasyon, bilang ng ulo at bilang ng lukab ay naglalarawan ng iba't ibang bahagi ng kaayusan ng produksyon. Ang pangalawang istasyon ay nagbibigay ng isa pang posisyon ng amag. Ang maraming die outlet ay nagbibigay ng maraming parison. Ang mga lukab ng amag ay tumutukoy sa mga produktong nabuo sa panahon ng isang kaganapan sa paghubog. Kailangang ipakita ng panukala kung paano nagtutulungan ang mga bahaging ito.
kay Kingglemulti-head versus multi-cavity na gabaynagpapaliwanag ng terminolohiya. Gamitin ito para basahin ang layout drawing, pagkatapos ay hilingin ang aktwal na bilang ng outlet at spacing. Ang mga salitang "double machine" ay nag-iiwan ng masyadong maraming puwang para sa hindi pagkakaunawaan.
Magsimula sa physical fit
Ihambing ang mga sukat ng amag sa aprubadong machine drawing. Isama ang mga detalye ng mounting, kapal, opening clearance at mga koneksyon. Iwanan ang huling pagsusuri sa clearance sa mga supplier ng kagamitan at amag; hindi ipinapakita ng maximum catalog ang bawat hose, fitting o gumagalaw na bahagi.
Ang head spacing ay isang hiwalay na tseke. Maaaring magkasya ang ilang makitid na bote sa isang amag kung saan hindi magkakasya ang parehong bilang ng mas malalapad na bote. Hilingin ang mga cavity center at die outlet sa isang view. Nagbibigay-daan iyon sa mga supplier na suriin ang kaayusan bago ilabas ang alinman sa tooling package.
Pagkatapos ay suriin ang pagkakasunud-sunod ng produksyon
Pumili ng bilang ng istasyon mula sa nakaplanong workload at ang iminungkahing cycle. Ang isang double-station machine ay maaaring magpalit-palit ng mga posisyon ng amag, ngunit ang extrusion system at downstream na kagamitan ay dapat suportahan ang sequence na iyon. kay Kinggleisahan laban sa dobleng istasyon ng paghahambingnagbibigay ng mas malawak na talakayan sa pagsasaayos.
Isaalang-alang din ang halo ng produkto. Ang isang pabrika na may mga paulit-ulit na order para sa isang bote ay may ibang problema sa pag-iiskedyul mula sa isang pabrika na madalas na nagpapalit ng mga amag at kulay. Hilingin sa supplier na ipaliwanag kung anong mga kagamitan ang nagbabago sa pagitan ng mga iminungkahing produkto. Panatilihing hiwalay ang sagot na iyon sa pinakamabilis na cycle ng pagpapakita.
Para sa isang bagong production cell, humiling ng isang layout na tumutukoy sa parehong kagamitan sa pagbuo at ang landas ng pag-alis. Ipakita kung saan napupunta ang mga bote at flash pagkatapos mabuksan ang bawat amag. Ang isang malinaw na pagguhit ay nagbibigay sa mga koponan ng pagbili, produksyon at tooling ng parehong kaayusan upang suriin.
Ikonekta ang mga bote bawat oras sa materyal na dapat iproseso ng extruder
Isulat ang target ng produksyon bilang mga tinatanggap na bote bawat oras, na may tinukoy na panahon ng pagsukat. Pagkatapos ay magtrabaho pabalik sa pamamagitan ng mga pagtanggi, gross molded na materyal at ang pagkakasunud-sunod ng makina. Nagbibigay ito sa supplier ng kahilingan na suriin sa halip na isang hindi maipaliwanag na kahilingan sa bilis.
Ang tapos na timbang ng bote at kabuuang hinulma na timbang ay magkaibang mga input. Pinoproseso din ng extruder ang materyal na nagiging naaalis na flash. Ang pagbawi sa materyal na iyon ay maaaring makaapekto sa balanse ng materyal at gastos sa pagbili, ngunit hindi nito inaalis ang paunang paggawa ng extrusion.
Halimbawa ng paglalarawan sa pagpaplano, hindi isang pagsubok sa produksyon ng Kinggle
Ipagpalagay ang isang target na 600 tinatanggap na bote bawat oras, isang 95% na rate ng pagtanggap at 90 g ng gross molded na materyal sa bawat posisyon ng bote. Ipagpalagay na ang natapos na bote ay tumitimbang ng 70 g.
Mga kinakailangang nabuong bote: 600 ÷ 0.95 ≈ 632 bawat oras
Gross melt demand: (600 ÷ 0.95) × 0.090 ≈ 56.8 kg/h
Materyal sa mga tinatanggap na bote: 600 × 0.070 = 42.0 kg/h
Kasama sa pagkakaiba ang materyal sa labas ng mga tinatanggap na tapos na bote. Ito ay hindi isang pagkalkula ng permanenteng pagkawala ng materyal o ang halaga ng virgin resin na bibilhin.
Ang mga pagpapalagay na ito ay gumagawa ng gross melt demand sa itaas ng na-publish na 55 kg/h reference ng KGB5L. Iyon ay isang dahilan upang muling bisitahin ang panukala. Ang na-publish na 80 kg/h ng KGB5D ay nililimas ang paunang paghahambing ng mass-flow na ito, ngunit ang pagsubok ng bote ay dapat pa ring magtatag ng oras ng pag-ikot, kalidad at kapasidad sa ibaba ng agos.
Huwag gawing pangako ang paghahambing na iyon ng 600 magagandang bote kada oras. Ang halimbawa ay isang pagkalkula ng screening gamit ang mga ipinapalagay na input. Ang aktwal na produksyon ay nangangailangan ng aprubadong dagta, amag, timbang, mga kondisyon ng paglamig at pagsasaayos ng makina.
Sabihin kung paano pinangangasiwaan ang mga stop sa output record. Ang isang matatag na agwat ng pagtakbo at isang kumpletong paglilipat ay magkaibang mga window ng pagsukat. Kung ang customer ay nangangailangan ng isang shift commitment, isama ang napagkasunduang paggamot ng startup, inspeksyon, nakaplanong break at changeovers.
Ang mga talahanayan ng produkto ng Kinggle ay naglalagay ng label sa kanilang speed reference bilang dry cycle. Itala nang tumpak ang label na iyon at humingi ng hiwalay na panukalang tinatanggap na output para sa iyong bote. Dapat na masubaybayan ng mamimili ang sinipi na resulta pabalik sa isang pagsubok na kondisyon at isang paraan ng pagbibilang.
Ang bote ay dapat dumaan sa leeg, dingding at base
Ang isang kapaki-pakinabang na sample ng pag-apruba ay kumakatawan sa pakete na pupunan at ipapadala ng customer. Magsimula sa bote at sa nilalayong pagsasara nito nang magkasama. Hilingin sa pangkat ng packaging na tukuyin ang mga tampok ng sealing, dimensyon at mga paraan ng pagsubok na magpapasya sa pagtanggap.
Para sa leeg, isama ang finish drawing at ang aprubadong takip, pump o iba pang pagsasara. Itala kung aling mga gauge o sukat ang susuri sa resulta. Ang isang visual na inspeksyon ng katawan ng bote ay hindi makakasagot kung ang interface ng pagsasara ay nakakatugon sa pagguhit nito.
Para sa dingding, tukuyin ang mga lokasyong mahalaga at kung paano sila susukatin. Ang average na bigat ng bote ay kapaki-pakinabang para sa kontrol ng produksyon, ngunit hindi nito mahanap ang materyal sa loob ng bahagi. Ang isang napagkasunduang wall map ay ginagawang mas madaling talakayin ang balikat, hawakan ng rehiyon at base sa panahon ng pagsubok.
Angparison programming at gabay sa kapal ng paderipinapaliwanag kung paano nauugnay ang kontrol sa profile sa pamamahagi ng materyal. Gamitin ang talakayang iyon upang tukuyin ang kinakailangang resulta. Ang bilang ng mga controller point lamang ay hindi kapalit ng mga sinusukat na bote.
Sa base, sumang-ayon sa nauugnay na tahi, nakatayo na ibabaw at mga pagsusuri sa hitsura. Isama ang anumang kinakailangang leak, drop o top-load na pagsubok sa plano ng pagtanggap, kasama ang pamamaraan at pamantayan nito. Ang mga naaangkop na kinakailangan ay nagmumula sa paggamit ng package at detalye ng customer.
Kumuha ng mga sample sa paraang mapanatiling nakikita ang kanilang pinagmulan. Kilalanin ang lukab at istasyon, itala ang mga setting, at panatilihin ang mga detalye ng batch ng materyal. Kung ang isang resulta ay naiiba sa pagitan ng mga posisyon, ang koponan ay maaaring masubaybayan ito sa isang partikular na bahagi ng setup.
Panatilihin ang mga inaprubahang sample at mga talaan ng inspeksyon na may huling rebisyon sa pagguhit. Binibigyan nila ang mga pangkat ng pagkomisyon ng isang bagay na mas tumpak kaysa sa isang larawang ipaparami. Anggabay sa pagsubok sa pagtanggap ng pabrika ng makinanagbibigay ng balangkas para sa pagdodokumento ng pagtakbo at ang ebidensya sa likod ng pagtanggap.
Humiling ng isang cell production ng bote na may tinukoy na saklaw
Ang isang base machine quotation ay maaaring mag-iwan ng ilang project item sa labas ng presyo nito. Hilingin sa supplier na tukuyin ang kasamang amag, head tooling, paghawak ng materyal at mga operasyon sa ibaba ng agos. Ilagay ang kagamitan na binigay ng mamimili sa parehong listahan upang makita ng pangkat ng pag-install ang buong hangganan.
Suriin ang mga kinakailangan sa hangin at tubig laban sa iminungkahing pagsasaayos. Itala ang mga kinakailangang kondisyon ng supply at mga lokasyon ng koneksyon sa mga dokumento ng proyekto. kay Kinggleutility at gabay sa layout ng pabrikasumasaklaw sa impormasyong kailangan para sa paghahanda ng site.
Magpasya kung saan mangyayari ang trimming at leak testing. Ipaliwanag kung paano naabot ng mga bote ang pagpuno o pagpapakete, at kung paano umaalis sa linya ang mga tinanggihang bahagi. Kapag hiniling ang isang awtomatikong function, hilingin sa supplier na pangalanan ang kagamitan na gumaganap nito at ang interface nito sa molding machine.
Gamitin ang sumusunod na pagkakasunod-sunod upang maghanda ng kahilingan para sa panipi. Ang bawat hakbang ay gumagawa ng isang bagay na maaaring suriin ng supplier, sa halip na isang pangkalahatang kagustuhan para sa isang mabilis o ganap na awtomatikong makina.
- Ikabit ang bote at mga guhit ng pagsasara, o magpadala ng malinaw na natukoy na mga sample.
- Ilista ang grado ng resin, tapos na timbang at iminungkahing timpla ng materyal.
- Itakda ang tinatanggap na-output na target at ipaliwanag ang iskedyul ng shift at pagbabago ng produkto.
- Ilarawan ang mga kasalukuyang molds, auxiliary at mga serbisyo ng pabrika na dapat gamitin ng bagong kagamitan.
- Tukuyin ang kinakailangang inspeksyon, mga talaan ng pagsubok at kagamitan na kasama sa paghahatid.
Hilingin sa teknikal na alok na sagutin ang bawat aytem. Dapat nitong tukuyin ang iminungkahing modelo at layout ng tooling, pagkatapos ay ipaliwanag ang mga kundisyon sa likod ng panukalang produksyon nito. Ang anumang bukas na input ay dapat manatiling nakikita hanggang sa ito ay napagkasunduan.
Para sa isang proyekto na may ilang bote, isumite ang buong hanay sa simula. Markahan kung aling produkto ang pinakamadalas tatakbo at alin ang nagtatakda ng pinakamalaking kinakailangan sa tooling. Tinutulungan nito ang supplier na suriin ang iskedyul ng produksyon sa tabi ng sobre ng kagamitan.
Nagpaplano ng linya ng bote ng HDPE?
Ipadala sa Kinggle ang iyong pagguhit ng bote at target ng produksyon.Isama ang grado ng resin, mga detalye ng pagsasara at anumang umiiral na impormasyon sa amag. Sinusuportahan ng mga input na ito ang isang pagsusuri sa pagsasaayos at isang quotation na nakatali sa iyong aktwal na produkto.
Mga madalas itanong
Aling makina ang dapat kong isaalang-alang para sa mga bote ng HDPE?
Para sa isang proyekto ng extrusion bottle, magsimula sa isang tuluy-tuloy na extrusion blow molding machine at suriin ang pagguhit ng bote, dagta, amag at kinakailangang output nang magkasama. Ang KGB2L, KGB5L, at KGB5D ng Kinggle ay nagbibigay ng mga reference point ng maliit na container. Ang pangwakas na pagpili ay depende sa naaprubahang tooling at mga kondisyon ng produksyon.
Maaari bang makagawa ng mas maliliit na bote ang isang 5 L blow molding machine?
Posible, kung ang amag, die tooling, spacing at pag-aayos ng pagtanggal ay angkop sa mga bote na iyon. Ang maximum na kapasidad ng lalagyan ay hindi tumutukoy sa bawat katugmang produkto. Ipadala ang mas maliliit na guhit ng bote at mga target sa produksyon, pagkatapos ay hilingin sa supplier na kumpirmahin ang kumpletong configuration para sa bawat produkto.
Kailangan ba ng double-station machine ng double die head?
Hindi. Ang mga istasyon ay mga posisyon ng amag, habang tinutukoy ng mga die outlet kung gaano karaming mga parison ang ibinibigay sa isang kaganapan sa paghubog. Ang isang quotation ay dapat tukuyin ang parehong magkahiwalay. Suriin ang iminungkahing layout ng cavity, die-head spacing at mga set ng amag bago ihambing ang dalawang alok sa makina.
Ilang bote ng HDPE ang kayang gawin ng makina kada oras?
Ang sagot ay depende sa bote, gross molded weight, material, tooling, cycle at acceptance criteria. Tukuyin ang target bilang tinatanggap na mga bote bawat oras sa ilalim ng mga napagkasunduang kondisyon. Gumamit ng naka-publish na kapasidad ng pagkatunaw para sa isang paunang pagsusuri sa pangangailangan ng materyal, pagkatapos ay i-verify ang rate ng natapos na bote sa pagsubok.
Maaari bang patakbuhin ng makina ang recycled HDPE?
Kumpirmahin ang aktwal na pinagmumulan ng materyal at nilalayon na timpla sa supplier. Isama ang materyal na iyon sa pagsubok at suriin ang mga resultang bote laban sa mga naaprubahang kinakailangan. Ang isang generic na paglalarawan ng HDPE machine ay hindi nagtatatag ng katanggap-tanggap na porsyento ng recycled-content para sa bawat pakete.
Anong impormasyon ang kailangan para sa isang quotation ng makina ng bote ng HDPE?
Magbigay ng mga drawing ng bote at pagsasara, grado ng resin, target na timbang, tinatanggap na kinakailangan sa output at iskedyul ng pagbabago ng produkto. Magdagdag ng mga kasalukuyang detalye ng amag, mga kagamitan sa site at ang kinakailangang kagamitan sa ibaba ng agos. Sumang-ayon sa pamantayan sa pagsubok at inspeksyon upang ang quotation ay naglalarawan ng isang resulta ng produksyon na maaaring suriin ng magkabilang panig.
Ang mga sanggunian ng makina ay nagli-link sa mga na-publish na pahina ng produkto ng Kinggle. Ang numerical production na halimbawa ay gumagamit ng mga nakasaad na pagpapalagay at hindi ito isang resulta ng nasusukat na makina. Para sa isang partikular na pagkakasunud-sunod, gamitin ang napagkasunduang teknikal na detalye, mga drawing ng tool at mga talaan ng pagtanggap.