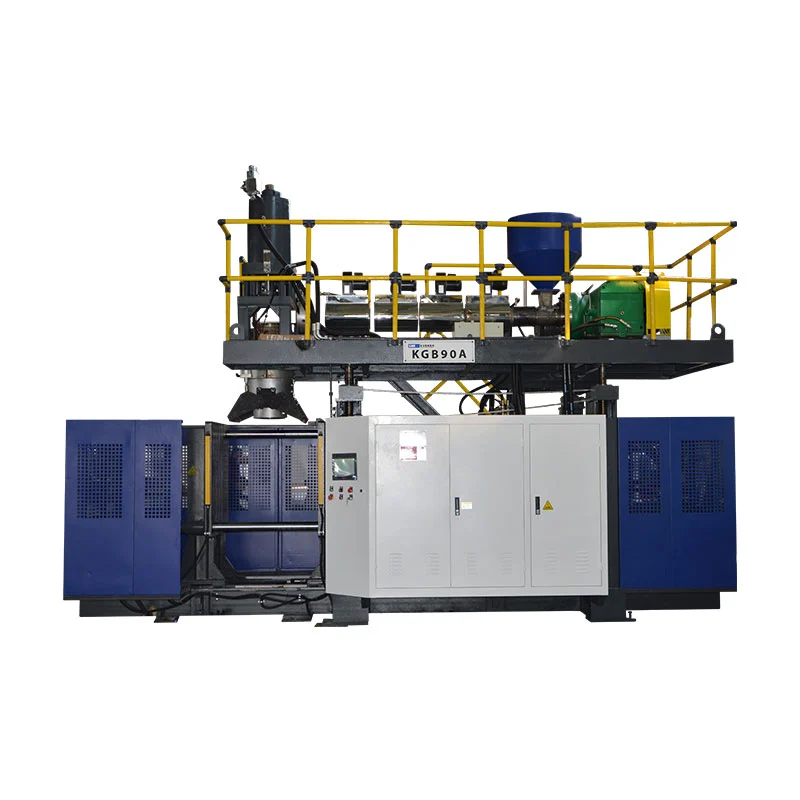
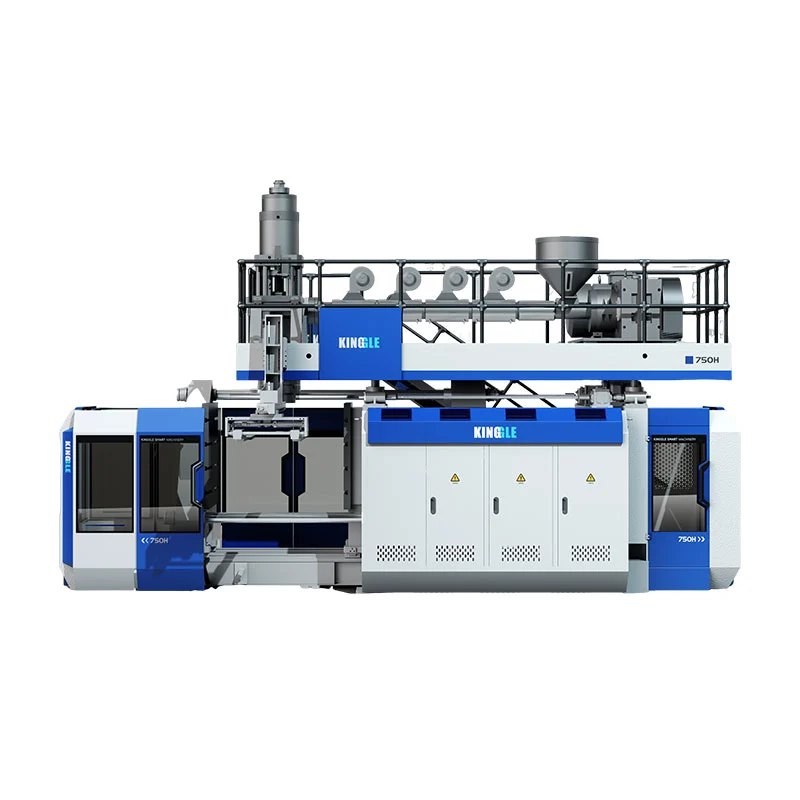
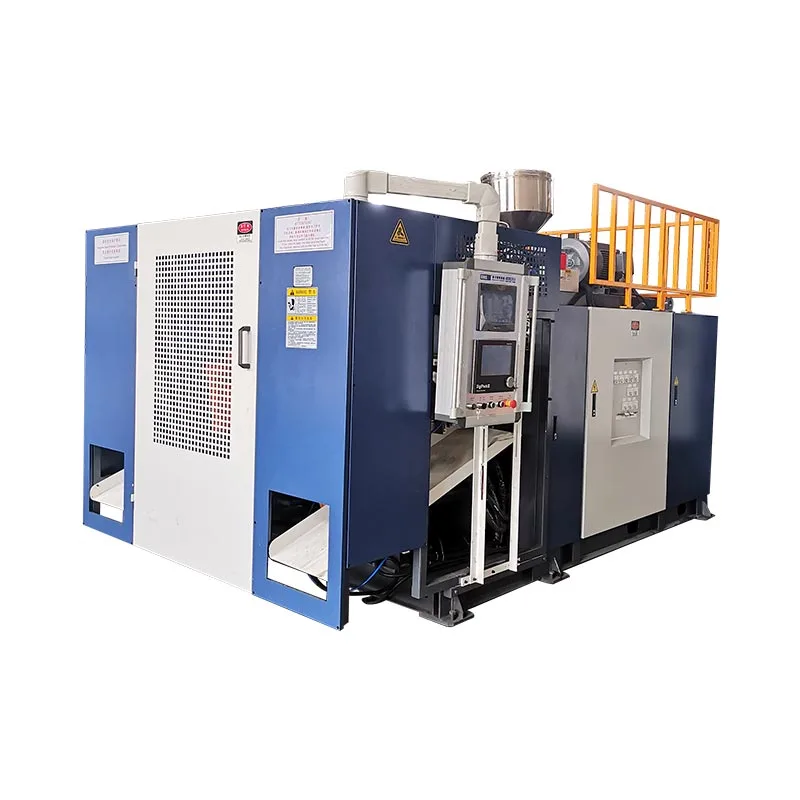
I-configure ang KGB110A mula sa isang sinusukat na sample ng produkto, hindi mula sa 160L na pangalan lamang. Itala ang bahaging geometry, net weight, wall map, resin, trim at production target. Pagkatapos ay gamitin ang mga input na iyon upang suriin ang mold envelope, gross parison demand, extrusion recovery, clamp requirement at factory utility.
Ang isang 160 litro na blow molding machine ay maaaring gumawa ng iba't ibang mga produkto. Ang isang guwang na hadlang sa kalsada ay may malawak na inaasahang lugar. Ang isang pontoon ay maaaring may mahabang draw zone at mga kinakailangan sa sealing. Ang isang table panel ay maaaring malawak ngunit medyo mababaw. Hindi inaalis ng isang pangalan ng modelo ang mga pagkakaibang iyon.
Ang pinakakapaki-pakinabang na panimulang punto ay madalas na ang bagay na nasa desk ng mamimili. Sukatin ito, timbangin at markahan ang mga lugar na mahalaga. Ang sample na iyon ay nagiging link sa pagitan ng disenyo ng produkto, tooling, configuration ng makina at ang pagsubok sa pagtanggap.

Ang anim na pahinang sample na file na dapat magmaneho ng proyekto
Pagguhit ng may sukat na bahagi, pangkalahatang sukat, mga pagbubukas, pagsingit at mga interface ng pagpupulong.
Net part weight, materyal grade, kulay, additives at pinapayagang regrind.
Mapa ng kapal ng pader na may mga kritikal na lokasyon at mga kinakailangan sa pagsubok ng produkto.
I-trim ang mapa na nagpapakita ng top flash, bottom tail, handle scrap at iba pang pagkalugi.
Tinanggap ang target na output, pattern ng shift, automation at downstream na trabaho.
Kapangyarihan ng pabrika, hangin, tubig, pag-access, pag-aangat at magagamit na espasyo ng cell.
Published-data note:Ang kasalukuyang pamagat ng pahina ng Kinggle at teksto ng aplikasyon ay naglalagay ng KGB110A sa 160L na klase. Ang parehong pahina ay kasalukuyang nagpapakita ng 120 L sa talahanayan ng buod at maximum na kapasidad. Ang artikulong ito ay sumusunod sa na-publish na 160L na pagpoposisyon ng produkto, ngunit ang eksaktong na-order na kapasidad ay dapat kumpirmahin sa panipi at teknikal na kasunduan.
Magsimula sa sample ng produkto, hindi sa label ng catalog
Sinasabi sa iyo ng sample kung saan maaaring mabigo ang desisyon ng makina. Ang mga panlabas na sukat nito ay nakakaapekto sa amag. Ang bigat at trim nito ay nakakaapekto sa nagtitipon. Ang malalawak na ibabaw nito ay nakakaapekto sa inaasahang lugar. Ang malalalim na sulok at mga hawakan ay nakakaapekto sa pamamahagi ng dingding. Ang pag-uugali ng paglamig ay nakakaapekto sa cycle ng oras at pag-alis.
Kapaki-pakinabang pa rin ang volume. Nakakatulong itong ilagay ang proyekto sa isang pangkalahatang hanay ng makina. Gayunpaman, ang dalawang produkto na may parehong nakapaloob na dami ay maaaring mangailangan ng magkaibang mga ulo, pang-ipit, o butas ng amag. Ang isang malaking float ay maaaring maglaman ng mas maraming hangin habang gumagamit ng mas kaunting resin kaysa sa isang siksik na teknikal na panel na may mga lokal na tadyang at makapal na mounting zone.
Huwag umasa sa natapos na bahagi ng isang kakumpitensya bilang ang tanging mapagkukunan. Kung maaari, idagdag ang orihinal na file ng disenyo at ang nilalayon na kinakailangan sa pagganap. Ang isang kinopyang sample ay maaaring may kasamang kapal ng pader na kabayaran para sa isang lumang amag o proseso. Ang pag-uulit sa pader na iyon nang hindi nauunawaan ang trabaho nito ay maaaring magdagdag ng timbang nang hindi nagpapabuti sa pagganap.
Nakadokumento si Kinggleproseso ng pagbebentanagsisimula sa mga larawan ng produkto, mga guhit, timbang, sukat at materyal. Humihingi din ito ng kapal, output at mga kinakailangan sa paglaban sa kemikal. Praktikal ang order na iyon dahil sinusunod ng rekomendasyon ng makina ang ebidensya ng produkto.
Ang sample na file ay dapat magkaroon ng isang revision number. Kung ang leeg, hawakan, insert o kabuuang haba ay nagbabago, i-update ang file bago magyelo ang makina at amag. Iniiwasan nito ang isang proyekto kung saan ang quotation ay umaangkop sa isang maagang sample ngunit ang production drawing ay hindi na akma sa naka-quote na cell.
Bumuo ng sample na dossier na makakaligtas sa pagsusuri sa engineering
Magsimula sa mga pangunahing sukat. Itala ang kabuuang haba, lapad at taas. Magdagdag ng mga diameter ng pagbubukas, pagtatapos ng leeg, laki ng flange, clearance ng hawakan at ang posisyon ng anumang insert. Markahan ang linya ng paghihiwalay at nakikitang mga lugar ng kurot kung ipapakita ng sample ang mga ito.
Timbangin ang kumpletong produkto sa isang naka-calibrate na sukatan. Pagkatapos ay paghiwalayin ang anumang naaalis na mga bahagi na hindi hinulma ng suntok. Ang takip, plug, metal insert o foam filling ay hindi dapat bilangin bilang molded plastic. Itala ang paraan ng pagkilala sa materyal sa halip na ipagpalagay ang polimer mula sa hitsura.
Ang kapal ng pader ay nangangailangan ng mapa ng lokasyon. Lagyan ng bilang ang mga puntos sa isang guhit o larawan. Isama ang mga sulok, mga paglipat ng balikat, mga hawakan, mga contact sa base, mga mounting zone at malawak na mga panel. Itinatago ng isang average na kapal ang manipis na bahagi na maaaring kontrolin ang pagganap.
Susunod, isulat ang mga pagsubok sa produkto. Ang float, traffic barrier, furniture panel at industrial container ay walang parehong pass criteria. Gamitin ang aktwal na pagguhit ng mamimili, kinakailangan sa regulasyon o panloob na pagsubok. Huwag humiram ng drop height, load o leak test mula sa isang hindi nauugnay na produkto.
| Halimbawang ebidensya | Paano ito i-record | Naapektuhan ang desisyon ng makina |
|---|---|---|
| Pangkalahatang geometry | May dimensyon na drawing o may check na 3D file | Mould envelope, centerline, posisyon ng ulo at landas ng pag-alis |
| Net molded weight | Timbang nang walang hiwalay na pinagsama-samang mga bahagi | Panimulang punto para sa gross parison mass |
| Pamamahagi sa dingding | May bilang na mga lokasyon na may napiling paraan ng pagsukat | Parison profile, shot distribution at trial criteria |
| Sistema ng resin | Grade, supplier, kulay, additives at regrind rule | Kaangkupan ng tornilyo, rate ng pagkatunaw at window ng pagproseso |
| I-trim at i-flash | Inaasahang itaas, ibaba, hawakan at side scrap | Accumulator demand at regrind load |
| Mga functional na pagsubok | Pinangalanang paraan, kundisyon, laki ng sample at limitasyon ng pass | Disenyo ng amag, pagpapalamig, mga target sa dingding at saklaw ng FAT |
| Tinanggap na output | Magandang bahagi kada oras o shift pagkatapos ng inspeksyon | Rate ng pagbawi, paglamig, automation at kapasidad sa ibaba ng agos |
Ang isang sample ay ebidensya, hindi isang kumpletong detalye. Maaaring mayroon itong luma, naka-warped o na-absorb na mga kemikal. Gamitin ito para magtanong ng mas mahuhusay na tanong, pagkatapos ay ilagay ang naaprubahang drawing at pamantayan sa pagsubok sa itaas ng pisikal na sample sa hierarchy ng dokumento.
Basahin ang detalye ng KGB110A bilang isang hanay ng mga tseke
AngPahina ng produkto ng KGB110Anaglalathala ng 6.6 x 4.2 x 5.2 m na laki ng makina at 22 t na timbang ng makina. Ang clamping section nito ay naglilista ng 760 kN, isang 1100 x 1400 mm na platen at isang 1000 x 1400 mm na maximum na amag. Nagbibigay din ang page ng 610 hanggang 750 mm na saklaw ng kapal ng amag.
Para sa pagbubukas at paggalaw, ang pahina ay nagpapakita ng 600 hanggang 1600 mm at isang 600 mm na gumagalaw na stroke. Ang mga numerong ito ay nangangailangan ng pagpupulong ng amag sa tabi nila. Ang kapaki-pakinabang na tanong ay kung ang kumpletong pinalamig na bahagi ay maaaring ilabas at iwanan ang amag na may nakalakip na robot, mga pagsingit at trim.
Ang seksyon ng extrusion ay naglilista ng 110 mm screw, 25 L/D ratio, 75 kW extruder motor at apat na heating zone. Ang na-publish na kapasidad ng pagtunaw ng HDPE ay 160 hanggang 200 kg/h. Ang hanay na iyon ay kabilang sa HDPE na mga salita ng pahina. Hindi nito pinatutunayan ang parehong rate para sa isa pang materyal o pagbabalangkas.
Ang head section ay nag-publish ng 12(20) L na kapasidad ng accumulator at 9(15) kg na PE accumulator weight. Naglilista rin ito ng 450(600) mm na maximum na die-pin na diameter. Maaaring ipakita ng mga parenthetical value ang mga pagpipilian sa configuration, ngunit hindi tinukoy ng page ang panuntunan. Dapat sabihin sa panukala ang napiling head, die tooling at resin basis.
Inilalarawan ng page ang karaniwang modelo na may MOOG 100 thickness controller, robot arm at bottom blowing system. Ito ay mga first-party na na-publish na pahayag. Dapat pa ring pangalanan ng quotation ang bawat ibinigay na item, interface nito at anumang pagbabagong partikular sa proyekto.
Pagbabasa ng pabrika:huwag kopyahin ang talahanayan sa isang purchase order nang walang mga tanong nito. Ilagay ang sample na pagsukat, pagguhit ng amag o pagkalkula ng utility sa tabi ng bawat detalye na nais nitong matugunan.
Isalin ang hugis ng produkto sa mold fit at removal space
Ang pagguhit ng produkto ay nagiging isang amag lamang pagkatapos magdagdag ng diskarte sa pag-urong, cavity steel, paglamig, pagkurot, mga lagusan, pag-urong ng leeg at pag-mount. Ang resultang pagpupulong ay maaaring mas malaki kaysa sa produkto. Ang isang bahagi na mukhang komportable sa loob ng 1000 x 1400 mm na limitasyon ay maaaring maging mahigpit kapag naidagdag ang mga koneksyon at gumagalaw na device.
Suriin ang lapad, taas at naka-install na kapal nang hiwalay. Gamitin ang kumpletong pagpupulong, kabilang ang mga backing plate at adapter. Kumpirmahin ang mounting pattern laban sa 1100 x 1400 mm platen reference. Ipakita ang tubig, haydroliko, pneumatic at mga de-koryenteng koneksyon sa kanilang mga naka-install na posisyon.
Ang pagbubukas ng espasyo ay isang problema sa paggalaw. Maaaring kailanganin ng isang table panel na i-clear ang malalalim na tadyang. Ang isang hadlang ay maaaring umalis sa lukab sa isang anggulo. Ang isang pontoon ay maaaring manatiling flexible habang mainit at maaaring mangailangan ng suporta sa panahon ng take-out. Ang robot grip at part rotation ay nangangailangan ng sarili nilang swept envelope.
Planuhin ang ruta ng pagbabago ng amag sa parehong oras. Ang pahina ng KGB110A ay nagbibigay ng 22 t na timbang ng makina ngunit hindi nag-publish ng pinapayagang timbang ng amag. Hilingin kay Kinggle ang panghuling limitasyon sa timbang ng amag, mga punto ng pag-angat at pagguhit ng pangkalahatang kaayusan. Pagkatapos ay i-verify ang plant crane, taas ng hook at diskarte.
Makokontrol ng paglamig ng amag ang buong cycle. Ang mga malalaking ibabaw ay nangangailangan ng balanseng mga circuit, habang ang makapal na mga tampok ay maaaring mangailangan ng nakatutok na paglamig. Angextrusion blow molding mold guidesumasaklaw sa pinch-off, venting at pagpaplano ng circuit nang mas detalyado.
Kalkulahin ang gross parison demand bago piliin ang ulo
Dapat ihatid ng nagtitipon ang lahat ng materyal na nag-iiwan sa die sa isang kaganapan sa paghubog. Ang bigat ng tapos na produkto ay isang bahagi lamang. Ang ulo ay nagpapakain din ng flash, buntot, hawakan ng scrap at anumang materyal na inaalis ng proseso ng pag-trim.
Gross parison mass = net molded product + flash and trim + documented process allowance
Gumamit ng mga halagang nasusukat o nagmula sa amag. Walang pangkalahatang porsyento ng scrap para sa mga float, mga hadlang, kasangkapan at mga teknikal na bahagi.
Nag-publish ang Kinggle ng 9(15) kg bilang PE accumulator-weight line para sa KGB110A. Tratuhin ito bilang isang sanggunian sa ulo at materyal, hindi kapasidad ng tapos na produkto. Maaaring baguhin ng PE grade, temperatura ng pagkatunaw, recycled na nilalaman at setting ng die ang magagamit na gawi. Ang isa pang dagta ay nangangailangan ng sarili nitong pagsusuri.
Ang haba ng Parison ay mahalaga sa masa. Ang isang mahabang parison ay maaaring lumubog o mag-inat bago magsara ang amag. Maaaring bawasan ng malawak na die ang draw na kailangan sa paligid ng produkto ngunit maaaring baguhin ang mga kinakailangan sa ulo at tooling. Itala ang laki ng die, naka-program na puwang, oras ng pag-extrusion at posisyon ng parison sa panahon ng pagsubok.
Nakakaapekto rin ang gross demand sa regrind. Maaaring magkasya ang mabigat na flash sa accumulator habang gumagawa ng malaking scrap stream. Ang granulator, conveying at blending system ay dapat sumunod. Kung babalik ang regrind sa produkto, ang porsyento nito at mga kontrol sa kontaminasyon ay nabibilang sa aprubadong formulation.
Iwanan ang control range para sa pagwawasto ng profile. Ang isang ulo na tumatakbo sa praktikal na gilid nito ay maaaring magkaroon ng maliit na puwang para sa mas makapal na sulok o mas mahabang parison. Ang pagsubok ay dapat magpakita ng matatag na kabuuang masa, katanggap-tanggap na unan at paulit-ulit na paglalagay ng parison sa isang tinukoy na sample window.
Gawing kinokontrol na profile ng parison ang wall map
Ang wall map ay nagsasabi kung saan ang produkto ay nangangailangan ng materyal. Sinasabi ng profile ng parison kung kailan dapat magbago ang die gap habang umaalis ang parison sa ulo. Ang pagkonekta sa dalawang talaang iyon ay mas kapaki-pakinabang kaysa sa pagkopya ng profile mula sa ibang bahagi.
Lagyan ng numero ang mga lokasyon ng pader sa sample drawing. Pagkatapos ng bawat pagsubok, gupitin o sukatin ang parehong mga lokasyon sa parehong pagkakasunud-sunod. Itala ang bigat ng bahagi at rebisyon ng profile sa bawat grupo. Kung magbabago ang ilang mga setting nang sabay-sabay, mawawala sa team ang dahilan para sa resulta.
Ang pahina ng KGB110A ay pinangalanan ang isang MOOG 100 thickness controller. AMoog DigiPack III manual na hino-host ni Kingglenagpapaliwanag ng paraan ng controller na nag-iimbak ng mga file ng produkto at nag-uugnay ng naka-program na kapal ng pader sa posisyon ng makina. Ito ay kapaki-pakinabang na ebidensya sa proseso, ngunit hindi nito tinutukoy ang eksaktong interface ng controller na ibinibigay sa bawat KGB110A.
Ang isang profile ay hindi maaaring ayusin ang bawat depekto. Mahalaga pa rin ang geometry ng die at mandrel, head centering, temperatura ng pagkatunaw, parison swell at timing ng amag. Kung ang parison ay pumasok sa amag sa labas ng gitna, ang pagdaragdag ng materyal ay maaaring itago ang sintomas habang tumataas ang timbang.
Kapag pumasa ang bahagi, i-save ang kumpletong recipe. Isama ang materyal, kulay, temperatura, setting ng shot, profile file, blowing, cooling at mold revision. Anggabay sa programming ng parisonnagbibigay ng mas buong pagkakasunud-sunod ng pag-tune.
Itugma ang pagbawi ng extrusion sa paglamig at tinatanggap na output
Inililista ng pampublikong talahanayan ang 160 hanggang 200 kg/h bilang KGB110A HDPE melting-capacity range. Ang tanong sa produksyon ay kung ang napiling turnilyo ay maaaring muling punan ang nagtitipon bago ang susunod na pagbaril habang pinapanatili ang matatag na kalidad ng pagkatunaw. Ang pinakamataas na rate ng brochure ay hindi maaaring sagutin iyon nang mag-isa.
Kalkulahin ang kabuuang oras-oras na demand mula sa kumpletong parison. Gamitin ang mga nakaplanong kaganapan sa paghubog kada oras at mga aktibong outlet. Pagkatapos ay ihambing ang resulta sa nasubok na rate ng pagkatunaw para sa aktwal na kondisyon ng resin, kulay at regrind.
Kabuuang pangangailangan ng materyal, kg/h = kabuuang masa ng parison x mga kaganapan sa paghubog bawat oras x mga aktibong parison bawat kaganapan
Ang KGB110A page ay naglilista ng 320 pcs/h, ngunit may label itong dry cycle. Ang dry cycle ay isang sanggunian sa paggalaw ng makina. Kasama sa output ng produkto ang pagbawi ng accumulator, pagbuo ng parison, pamumulaklak, pagpapalamig, tambutso, pagbubukas, take-out, trimming at pagkawala ng kalidad.
Ang malalaking bahagi ay kadalasang gumugugol ng malaking bahagi ng paglamig ng ikot. Ang oras na iyon ay maaaring pahintulutan ang extruder na muling punuin ang ulo. Kung ang mas mahusay na paglamig ng amag ay nagpapaikli sa ikot, ang kinakailangang rate ng pagkatunaw ay tumataas. Samakatuwid, ang pag-optimize ng ikot ay dapat suriin ang pagbawi at kalidad ng dingding, hindi lamang ang temperatura ng amag.
Iulat ang mga tinanggap na bahagi kada oras pagkatapos ng napagkasunduang mga pagsusuri. Panatilihin ang dry cycle, gross cycle, rejects at stop sa magkahiwalay na column. Anggabay sa pag-optimize ng cycle-timeay nagpapakita kung paano bumuo ng isang yugto-by-stage na badyet sa oras.
Suriin ang 760 kN laban sa inaasahang lugar at presyon ng proseso
Nag-publish ang Kinggle ng 760 kN clamping force para sa KGB110A. Ang bilang na iyon ay magiging kapaki-pakinabang lamang sa tabi ng inaasahang lugar ng lukab at ang napagkasunduang panloob na presyon. Ang inaasahang lugar ay ang cavity silhouette sa parting plane. Hindi ito dami ng lalagyan o lugar sa ibabaw.
Ang isang malawak na hadlang o tabletop ay maaaring lumikha ng makabuluhang paghihiwalay ng pagkarga kahit na ito ay mababaw. Ang isang malalim ngunit makitid na float ay maaaring magkaiba. Pinapataas ng mga multi-cavity o multi-part layout ang kabuuang inaasahang lugar na nakikita ng clamp.
Ang pahina ng produkto ay naglilista ng 0.8 MPa blow pressure. Gamitin ang aktwal na window ng produksyon sa pagkalkula. Ang pagbubuhos ng amag, temperatura ng pagkatunaw, detalye ng ibabaw at kapal ng pader ay maaaring magbago ng kinakailangang presyon. Dapat itala ng factory test ang set pressure at available na machine-inlet pressure.
Ang kundisyon ng flash ay kapaki-pakinabang na ebidensya. Ang lumalagong flash ay maaaring tumuro sa labis na puwersang naghihiwalay, mga pagod na lugar ng kurot, mga problema sa pagkakahanay o labis na materyal. Huwag itama ang bawat problema sa flash sa pamamagitan ng pagtaas ng puwersa ng clamp. Siyasatin ang amag at iproseso nang magkasama.
Dapat aprubahan ng supplier ng makina at supplier ng amag ang isang kalkulasyon. Ilagay ang inaasahang lugar, presyon ng proseso, kinakailangan sa salansan at ang ipinapalagay na kadahilanan sa teknikal na file. Pinipigilan nito ang dalawang magkahiwalay na pag-apruba na umaasa sa magkaibang mga pagpapalagay.
Suriin muli ang pagkalkula kung nagbabago ang layout ng cavity. Ang pagdaragdag ng pangalawang bahagi, paglipat ng linya ng paghihiwalay o pagpapalaki ng panel ay maaaring magbago ng inaasahang lugar. Ang mga pagsingit at mga side action ay maaari ring magbago kung paano tumutugon ang amag. Ang huling pagguhit ng amag, sa halip na isang sketch ng maagang produkto, ay dapat isara ang pagsusuring ito.
Tukuyin ang mga layer ng materyal sa halip na umasa sa isang tampok na parirala
Sinasabi ng pahina ng KGB110A na ang platform ay maaaring magbigay ng mga single-layer na produkto at maaari ring bumuo ng mga double-layer o multi-layer na istruktura. Ang parehong talahanayan ng pampublikong detalye ay naglilista ng isang 110 mm screw at isang 75 kW extruder motor. Samakatuwid, ang isang multi-layer na proyekto ay nangangailangan ng configuration drawing na lampas sa karaniwang talahanayan.
Magsimula sa dahilan ng produkto para sa isa pang layer. Maaaring ito ay paglalagay ng kulay, recycled na pangunahing materyal o isang functional na hadlang. Sabihin ang materyal sa bawat layer at ang target na ratio. Suriin ang pagiging tugma, mga temperatura ng pagproseso at ang pinapayagang pagkakaiba-iba.
Pagkatapos ay hilingin ang diagram ng melt-path. Dapat itong tukuyin ang bawat extruder, adapter, head channel at control point. Dapat ding ipakita ng panukala ang mga laki ng motor, mga karga ng heating, paghawak ng materyal at ang binagong kabuuang utility. Ang isang generic na "multi-layer" na label ay hindi tumutukoy sa kagamitang ito.
Ang pagbabago ng trabaho ay lumalaki sa bawat materyal na landas. Ang dami ng purge, access sa paglilinis, pagkakasunud-sunod ng kulay at paghihiwalay ng scrap ay nakakaapekto sa oras ng pagpapatakbo. Kung hindi kailangan ng produkto ng maraming layer, maaaring magdagdag ng trabaho ang dagdag na system nang hindi lumilikha ng halaga ng mamimili.
Single-layer na direksyon
Gumamit ng isang tinukoy na stream ng resin kapag ang pagganap ng produkto, kulay at plano sa pag-recycle ay maaaring matugunan sa isang istraktura ng dingding.
Multi-layer na direksyon
Humiling ng configuration ng co-extrusion na partikular sa proyekto kapag ang bawat layer ay may nakadokumentong function at acceptance range.
kay Kingglemulti-layer na co-extrusion na gabaynagpapaliwanag ng mga tungkulin sa layer at ang mga tanong na kabilang sa RFQ.
Planuhin ang kumpletong cell sa paligid ng isang 22 t machine
Ang mga na-publish na dimensyon ng makina ay 6.6 x 4.2 x 5.2 m. Ang bigat ng makina ay 22 t. Ang mga halagang ito ay nagsisimula sa layout ng halaman. Hindi kasama sa mga ito ang clearance ng serbisyo, hagdan, paghawak ng amag, kagamitan sa resin, compressor, cooling system, take-out o downstream finishing.
Suriin muna ang patayong landas. Ang gusali ay nangangailangan ng sapat na taas para sa makina, pag-access sa platform at nakaplanong pag-angat. Markahan ang ruta para sa die head at mga bahagi ng extruder kung ang pagpapanatili ay nangangailangan ng overhead na pag-alis. Kumpirmahin ang kapasidad ng crane at abot ng kawit mula sa huling pagguhit.
Ang pahina ng KGB110A ay naglalathala ng 0.3 MPa at 120 L/min para sa paglamig ng tubig. Ang project sheet ay nangangailangan din ng inlet temperature, return limit, water quality, filtration at circuit scope. Ang isang numero ng daloy na walang temperatura ay hindi maaaring sukatin ang sistema ng paglamig.
Para sa naka-compress na hangin, nakalista ang pahina ng 0.8 MPa at 1.8 m³/min. Kumpirmahin ang peak at average na demand, sizing ng receiver, dew point, filtration at laki ng koneksyon. Maaaring humila ng pressure pababa ang malalaking blowing event kapag maliit ang laki ng header.
Ang pahina ay may label na 52 hanggang 60 kW bilang average na pagkonsumo ng enerhiya. Dahil ang kW ay kapangyarihan, ituring ito bilang isang nai-publish na operating-power reference. Huwag i-convert ito sa kWh bawat bahagi.EUROMAP 46.2nag-uugnay sa pagsukat ng enerhiya na nauugnay sa produkto sa isang partikular na makina, amag at produkto sa ilalim ng matatag na mga kondisyon.
Anggabay sa utility ng pabrikasumasaklaw sa mga hangganan ng kuryente, hangin, tubig, gawaing sibil at daan. Gamitin ang panghuling pangkalahatang pag-aayos na guhit sa halip na ang pampublikong sobre para sa pag-apruba sa pag-install.

Patunayan ang configuration gamit ang isang nasusubaybayang pagsubok ng produkto
Dapat muling likhain ng factory trial ang trabaho ng produkto na inilarawan sa sample file. Ang aprubadong amag, dagta at mga pangunahing opsyon ay kailangang naroroon. Kung ginamit ang isang kapalit, itala ang pagkakaiba at limitahan ang mga konklusyon nang naaayon.
Planuhin ang sample sequence bago tumakbo. Bilangin ang mga bahagi sa pagkakasunud-sunod ng paghubog. Tukuyin kung kailan magsisimula ang matatag na produksyon at kung gaano katagal ang window ng pagsukat. Ang EUROMAP 46.2 ay nangangailangan ng matatag na kundisyon ng makina para sa paraan ng enerhiya na nauugnay sa produkto nito at nagdodokumento ng kalidad ng produkto bilang bahagi ng konteksto ng pagsubok.
- Kilalanin ang pagsasaayos.I-record ang serial number ng machine, head option, die tooling, mold revision, controller at naka-install na automation.
- I-verify ang formulation.Itala ang grado ng resin, supplier, kulay, additives at regrind na nilalaman mula sa aktwal na materyal na pagsubok.
- Kunin ang recipe.I-save ang mga temperatura, mga setting ng shot, profile sa dingding, mga setting ng suntok, mga kondisyon ng paglamig at timing ng automation.
- Isara ang balanse ng masa.Timbangin ang produkto, bawat trim stream at ang kumpletong gross shot. Ihambing ito sa sinipi na batayan ng ulo.
- Sukatin ang mapa ng dingding.Gamitin ang mga may bilang na lokasyon at napagkasunduang paraan. Panatilihing naka-link ang mga pagbabasa sa bawat sample na numero.
- Magpatakbo ng mga functional check.Ilapat lamang ang mga pagsubok at limitasyong partikular sa produkto na nakasulat sa naaprubahang kinakailangan.
- Bilangin ang output nang matapat.Paghiwalayin ang dry cycle, gross cycle, tinanggap na bahagi, tinatanggihan at huminto sa napagkasunduang panahon.
- Mga kagamitan sa pag-record.Sukatin ang kapangyarihan, hangin at tubig sa tinukoy na mga hangganan habang ginagawa ang tinatanggap na produkto.
- Isara ang mga bukas na item.Bigyan ang bawat paglihis ng may-ari, pagkilos sa pagwawasto, kinakailangan sa ebidensya at takdang petsa.
Huwag piliin lamang ang pinakamagandang bahagi para sa ulat. Panatilihin ang isang sequence na nagpapakita ng pagkakaiba-iba. Kung magbago ang recipe, magsimula ng bagong sample na grupo. Ito ay naghihiwalay sa pag-unlad ng proseso mula sa katibayan ng pagtanggap.
Sumang-ayon sa mga tool sa pagsukat bago ang pagsubok. Itala ang resolusyon ng sukat, paraan ng kapal at katayuan ng pagkakalibrate kung saan nakakaapekto ang mga ito sa resulta. Gamitin ang parehong mga tool para sa sample sequence. Kung ang mamimili at tagapagtustos ay sumusukat sa magkaibang pamamaraan, ihambing ang mga pamamaraang iyon bago magpasya na ang mga bahagi ay hindi sumasang-ayon.
Ang isang nabigong resulta ay nangangailangan ng konteksto. Panatilihin ang mga kaugnay na setting, history ng alarm, sample number at record ng inspeksyon. Ang isang naitama na bahagi ay maaaring patunayan ang pag-aayos, ngunit hindi nito dapat burahin ang naunang paglihis. Tinutulungan ng history na ito ang team na magpasya kung stable o pansamantala ang pag-aayos.
Mag-imbak ng hilaw na data, mga larawan, pag-export ng recipe at mga nilagdaang buod nang magkasama. Anggabay sa pagsubok sa pagtanggap ng pabrikanagbibigay ng mas malawak na protocol para sa mga pagsusuri sa makina, produkto at dokumento.
Gumamit ng apat na gate upang magpasya kung akma ang KGB110A
Ang KGB110A ay kabilang sa shortlist kapag nagsara ang apat na gate ng ebidensya. Una, ang amag ay umaangkop sa platen, sobre, hanay ng kapal at paggalaw. Pangalawa, ang napiling ulo ay maaaring maghatid ng gross parison na may kapaki-pakinabang na hanay ng kontrol. Pangatlo, sinusuportahan ng pagbawi ng extrusion ang target cycle kasama ang aktwal na materyal. Ikaapat, ang pabrika ay maaaring magbigay ng mga kinakailangang kagamitan at paghawak.
Hindi mapapalitan ng 160L na label ang anumang gate. Ang isang mahabang bahagi ay maaaring mabigo sa pagsusuri ng amag. Ang isang mabigat na bahagi ay maaaring mabigo sa shot check. Ang isang maikling cycle ay maaaring mabigo sa pagsusuri sa pagbawi. Ang isang pabrika na may limitadong taas ay maaaring mabigo sa pagsusuri sa pag-install.
Ibaba ang isang hanay ng makina kapag ang produkto at amag ay mas maliit at ang mas malaking platform ay hindi nagdaragdag ng kapaki-pakinabang na kapasidad. Umakyat o humiling ng isa pang configuration kapag ang gross shot, mold space o clamp demand ay lumampas sa proven range. AngKGB100B 120L na gabaynagbibigay ng mga katabing mas mababang hanay ng mga pagsusuri sa engineering.
Tapusin ang pagpili gamit ang isang nilagdaang requirement matrix. Dapat pangalanan ng bawat linya ang input ng mamimili, ang iminungkahing configuration at ang ebidensya na magpapatunay ng pagsunod. Ang mga hindi kilalang bagay ay dapat manatiling bukas sa halip na palitan ng isang pagpapalagay ng brochure.
Ang modelo ng makina ay ang resulta ng file ng produkto. Ang utos na iyon ay nagbibigay sa taga-disenyo ng amag, tagabuo ng makina at mamimili ng isang hanay ng mga katotohanan upang magtrabaho mula sa.
Mga madalas itanong
Anong mga produkto ang inilaan ng KGB110A 160L blow molding machine?
Ang page ng produkto ng Kinggle ay naglilista ng mga bariles, muwebles, float, pontoon, laruan, piyesa ng sasakyan at mga hadlang sa trapiko. Ito ang mga pamilya ng aplikasyon. Ang partikular na produkto ay nangangailangan pa rin ng mga pagsusuri para sa mold fit, gross parison mass, clamp demand, materyal, paglamig at pagtanggal.
Bakit ako dapat magpadala ng pisikal na sample pati na rin ng drawing?
Tinutukoy ng drawing ang inaprubahang geometry, habang tinutulungan ng sample ang engineering team na siyasatin ang bigat, parting line, trim, pamamahagi ng pader at paghawak. Gamitin ang dalawa kung maaari. Ang pagguhit at nakasulat na mga pagsusulit ay dapat makontrol kung ang sample ay naiiba sa kasalukuyang disenyo.
Ang 320 pcs/h ba ang production output ng KGB110A?
Hindi. Ang pahina ng KGB110A ay may label na 320 pcs/h bilang dry cycle. Ang tinatanggap na output ay dapat magsama ng extrusion recovery, parison formation, blowing, cooling, take-out, trimming, rejects at counted stops gamit ang production mold at resin.
Maaari bang tumakbo ang 15 kg na tapos na bahagi ng PE sa KGB110A?
Ang pampublikong talahanayan ay nagpapakita ng 9(15) kg bilang PE accumulator-weight reference, hindi tapos na kapasidad ng produkto. Kasama sa gross parison mass ang produkto at lahat ng flash o trim. Kumpirmahin ang napiling head, resin basis at operating margin, pagkatapos ay patunayan ang resulta sa pagsubok ng produkto.
Gumagawa ba ang karaniwang KGB110A ng mga multi-layer na produkto?
Ang paglalarawan ng produkto ay nagbabanggit ng mga single-layer at multi-layer na solusyon, habang ang pampublikong talahanayan ay naglilista ng isang turnilyo at isang extruder na motor. Ang isang multi-layer na proyekto ay nangangailangan ng hiwalay na melt-path na drawing, listahan ng extruder, head configuration, layer-ratio range at binagong utility sheet.
Ano ang dapat isama sa isang KGB110A na pagtatanong?
Ipadala ang drawing ng produkto, mga sample na larawan, dimensyon, net weight, wall map, resin, trim estimate, mga pagsusuri sa kalidad, tinatanggap na target na output, data ng amag at mga utility ng pabrika. Maaaring kumpirmahin ng Kinggle ang ulo, espasyo ng amag, pag-aayos ng extrusion at plano sa pagtanggap.
Ipadala ang ebidensya ng produkto, hindi lamang isang volume
Ibahagi ang sample na file, impormasyon ng amag, target na output at mga kondisyon ng halaman sa Kinggle. Maaaring gamitin ng team ng proyekto ang mga katotohanang iyon para kumpirmahin ang configuration ng KGB110A at tukuyin ang isang pagsubok na batay sa produkto.
Humiling ng pagsusuri sa configuration ng KGB110AMga mapagkukunan at batayan ng pagsusuri
- Kinggle, 160L Accumulate Blow Molding Machine, modelong KGB110A. Pagpoposisyon ng produkto, mga detalye at nakasaad na mga aplikasyon, nasuri noong Setyembre 15, 2026.
- Proseso ng Pagbebenta ng Kinggle. Kahilingan sa impormasyon ng produkto at nakasaad na daloy ng trabaho sa inspeksyon, nasuri noong Setyembre 15, 2026.
- Moog DigiPack III instruction manual na hino-host ni Kinggle. Mga naka-imbak na file ng produkto at naka-program na kontrol sa kapal ng pader para sa accumulator o tuloy-tuloy na mga makina.
- EUROMAP 46.2, Extrusion Blow Molding Machines, Pagpapasiya ng Kaugnay na Produktong Pagkonsumo ng Enerhiya. Bersyon 1.0, Enero 2014.
Tala sa editoryal:Si Kinggle ang tagagawa at publisher ng gabay na ito. Ang data ng produkto ay ipinakita bilang na-publish na impormasyon ng first-party. Ang pinirmahang detalye ng proyekto at nasaksihang pagsubok ay dapat na kontrolin ang iniutos na makina.