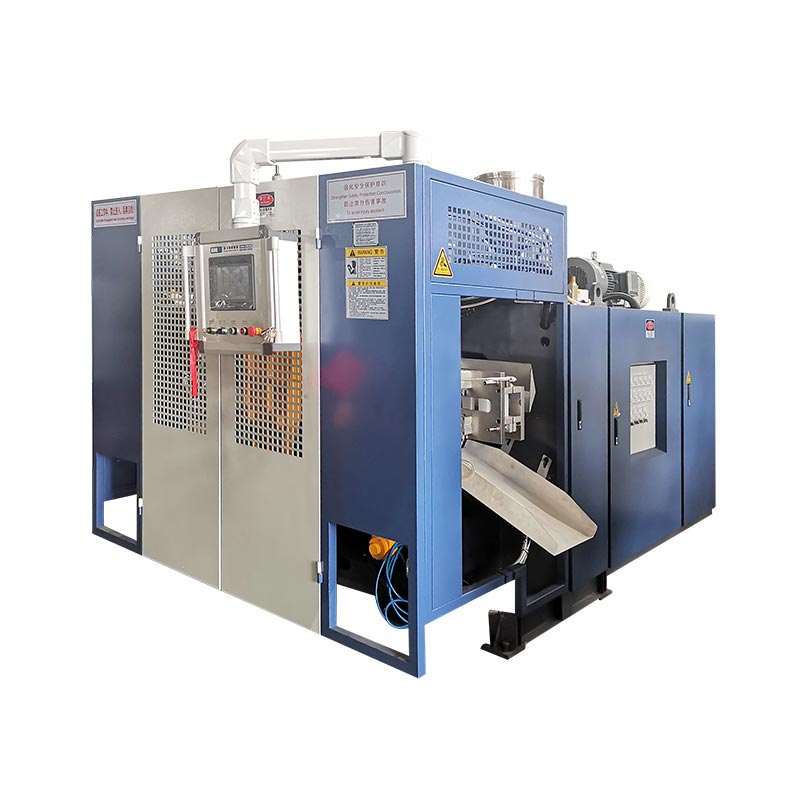
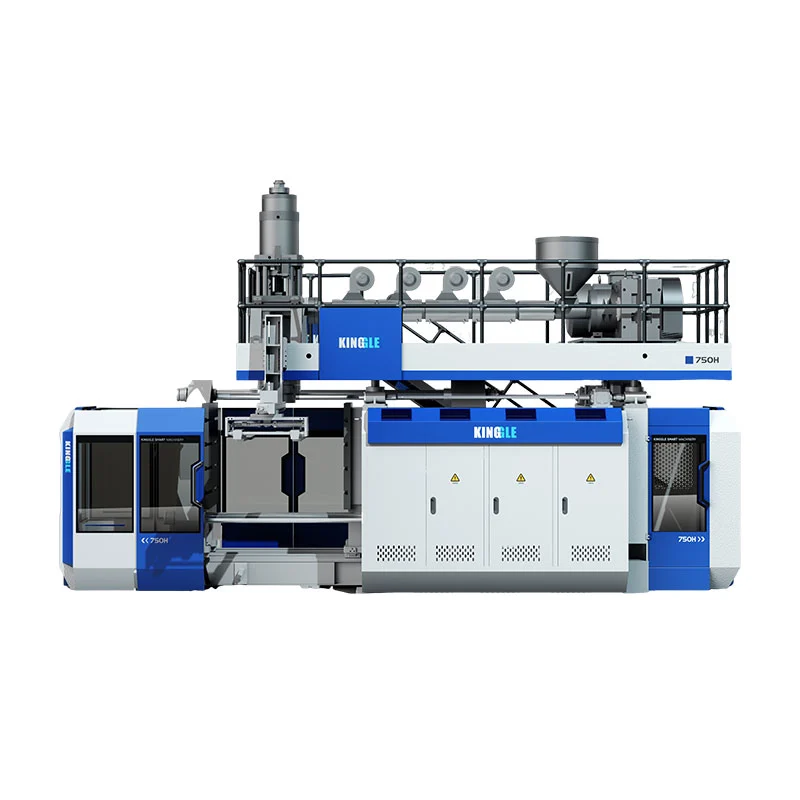
Ang KGB200L/LP ay ang Kinggle's 250L-class accumulator blow molding platform para sa 220L double-ring chemical drums. Ang isang gumaganang proyekto ay nangangailangan ng higit pa kaysa sa molding machine. Kailangan din nito ng aprubadong detalye ng drum, katugmang HMWHDPE, mold at cooling na disenyo, parison program, take-out at defllashing, leak testing, traceable quality checks at factory acceptance plan.
Ang isang chemical drum line ay dapat na planuhin mula sa natapos na pakete pabalik. Dapat hawakan ng drum ang nilalayong nilalaman. Dapat itong makaligtas sa tinukoy na mga pagsubok sa paghawak at transportasyon. Ang mga pagsasara nito, wall map at mga talaan ng produksyon ay dapat manatiling nasa ilalim ng kontrol. Ang isang mabilis na dry cycle lamang ay nagpapatunay na wala sa mga bagay na iyon.
Ang gabay na ito ay sumusunod sa isang drum sa buong cell. Pinaghihiwalay nito ang nai-publish na data ng makina mula sa mga input ng proyekto. Ipinapakita rin nito kung aling mga resulta ang dapat patunayan sa panahon ng pagsubok sa produksyon.

- I-freeze ang drum drawing, mga pagsasara, materyal, net weight at wall map.
- I-convert ang natapos na timbang sa gross parison mass, kasama ang lahat ng trim.
- Itugma ang ulo, programa ng parison, amag at paglamig sa mga kritikal na zone.
- Tukuyin ang paghawak, pag-deflash at inspeksyon bilang bahagi ng cycle.
- Tanggapin ang linya na may aprubadong resin, mga setting ng produksyon at masusukat na pamantayan ng pass.
Anong kumpletong 220L chemical drum cell ang aktwal na kasama
Binubuo ng makina ang guwang na katawan. Ang cell ay gumagawa ng repeatable, tinatanggap na mga tambol. Binabago ng pagkakaibang iyon ang listahan ng pagbili. Binabago din nito ang mga tanong sa panahon ng engineering.
Maaaring kabilang sa upstream na kagamitan ang pag-iimbak, pagdadala, pagpapatuyo o paghahalo ng dagta kapag kailangan ito ng pormulasyon. Ang kulay at additive dosing ay nangangailangan ng mga kinokontrol na recipe. Kailangan ng regrind ng tinukoy na pinagmulan, kundisyon ng particle at pinahihintulutang ratio. Tinutukoy ng mga item na ito kung ano ang umaabot sa extruder. Ang isang hindi matatag na feed ay hindi makakapagdulot ng isang matatag na parison.
Ang core cell ay naglalaman ng extruder system, accumulator head, clamping unit, mold, blow pins o bottom-blowing arrangement, hydraulic system at mga kontrol. kay KingglePahina ng produkto ng KGB200L/LPnaglilista din ng MOOG 100 thickness controller, robot arm at bottom blowing system sa nai-publish na paglalarawan nito. Dapat matukoy ng huling order ang eksaktong mga ibinigay na bersyon.
Magsisimula ang downstream na trabaho kapag bumukas ang amag. Ang mainit na drum ay nangangailangan ng kontroladong pag-alis. Ang pang-itaas at ibabang flash ay dapat putulin nang hindi nasisira ang mga ibabaw ng sealing. Ang mga pagbubukas ay maaaring mangailangan ng machining o pagtatapos. Maaaring kailanganin ng pagsasara. Ang bawat tinanggap na drum ay nangangailangan ng napagkasunduang sukat, timbang, pader at mga pagsusuri sa pagtagas.
Ang mga kagamitan sa pagpapalamig, naka-compress na hangin, paghawak ng materyal, koleksyon ng trim at ligtas na pag-access ay nakaupo sa paligid ng cell na ito. Ang isang laboratoryo o kalidad na lugar ay maaaring umupo sa labas nito. Ang lugar na iyon ay humahawak ng mas mahahabang pagsubok, napanatili ang mga sample at record review.
Ang isang kumpletong saklaw ay nagpapangalan din sa bawat hangganan. Sino ang nagbibigay ng mold chiller? Sino ang nagbibigay ng compressor at receiver? Sino ang nag-uugnay sa robot na nagbabantay? Sino ang nagbibigay ng leak tester? Kung walang may-ari ang isang hangganan, madalas itong nagiging pagkaantala sa pagsisimula.
I-lock ang detalye ng drum bago piliin ang huling configuration
Ang pariralang "220 litro drum" ay hindi isang buong detalye. Ang dalawang drum ay maaaring magbahagi ng nominal na dami ngunit nangangailangan ng magkaibang mga kondisyon ng proseso. Ang isang closed-head double-ring drum ay may iba't ibang leeg at handling zone mula sa isang open-head na disenyo. Ang sistema ng pagsasara, mga nilalaman at ruta ng transportasyon ay nakakaapekto rin sa pagsubok.
Magsimula sa isang kinokontrol na pagguhit. Isama ang mga pangkalahatang dimensyon, nominal at brimful na kapasidad, openings, mga detalye ng pagsasara, chimes, singsing, handle at mga lugar ng label. Markahan ang linya ng paghihiwalay at kurutin. Tukuyin ang bawat dimensyon na nakakaapekto sa pagpuno, palletizing, stacking o cap fit.
Magdagdag ng may numerong mapa ng kapal ng pader. Dapat na sakop ng mapa ang tuktok na singsing, balikat, sidewall, lower ring, base, leeg at mga lugar ng kurot. Hindi maipapakita ng isang average na numero ng pader kung paano ipinamamahagi ang dagta. Ang pahina ng Kinggle ay naglilista ng 3.5 hanggang 4 mm para sa nai-publish na 200L application nito. Gamitin iyon bilang isang sanggunian na partikular sa pahina, hindi bilang kapalit para sa aprubadong wall map.
Itala ang net molded weight. Huwag isama ang mga hiwalay na pinagsama-samang pagsasara. Pagkatapos ay tantyahin ang tuktok na flash, ibabang buntot, leeg scrap at anumang iba pang trimmed na materyal. Lumilikha ito ng gross parison target. Ang isang 12 kg na tapos na drum ay maaaring mangailangan ng isang shot na higit sa 12 kg dahil ang proseso ay dapat ding bumuo ng naaalis na materyal.
Ang mga nilalayong nilalaman ay nabibilang sa file. Magdagdag ng density, lagkit, temperatura ng pagpuno, presyon ng singaw, mga kinakailangan sa pagkakatugma ng kemikal at inaasahang oras ng imbakan. Dapat ding sabihin ng mamimili kung ang drum ay magdadala ng mga regulated na mapanganib na kalakal. Binabago ng sagot na iyon ang landas ng pagpapatunay.
kay Kinggleproseso ng pagbebentahumihingi ng mga larawan, guhit, timbang, sukat, materyal, kapal, araw-araw na output at paglaban sa kemikal. Ang mga input na iyon ay dapat na isang revision-controlled na drum dossier. Ang panipi, disenyo ng amag at plano sa pagtanggap ay dapat lahat ay tumuturo sa parehong rebisyon.
Basahin ang KGB200L/LP na na-publish na data bilang isang tugmang hanay
Ang pahina ng KGB200L/LP ay nagbibigay ng isang kapaki-pakinabang na panimulang sobre. Kinikilala nito ang isang 250L maximum na klase ng container, isang 39 t machine at isang nakapirming open-closing arrangement. Naglilista din ito ng 760 kN clamping force, isang 1300 by 1500 mm platen at 1100 by 1700 mm maximum na laki ng amag.
Ang talahanayan ng pampublikong extrusion ay nagpapakita ng dalawang 100 mm na turnilyo na may 32 L/D na mga ratio. Ang na-publish na kapasidad ng pagtunaw ng HDPE ay 180 kg/h bawat turnilyo. Inililista din ng talahanayan ang isang 25 L accumulator at isang 18 kg PE accumulator-weight reference. Ito ay mga halaga ng machine-page. Hindi nila pinatutunayan ang isang partikular na drum, dagta o cycle nang walang katugmang pagsubok.
| Nai-publish na KGB200L/LP item | Halaga ng website | Ano ang dapat pa ring suriin ng proyekto |
|---|---|---|
| Pinakamataas na kapasidad ng lalagyan | 250 L | Aktwal na amag, shot demand, geometry at landas ng pag-alis |
| Laki at timbang ng makina | 9.5 x 4.1 x 6.5 m; 39 t | Service clearance, foundation, transport split at lifting plan |
| Lakas ng clamping | 760 kN | Inaasahang lugar, blow pressure, pinch-off load at margin |
| Pinakamataas na laki ng amag | 1100 x 1700 mm | Kumpletuhin ang molde na sobre, mga hose, manifold at mga gumagalaw na bahagi |
| Kapal ng amag | 810 hanggang 950 mm | Sarado na stack ng amag at pagguhit ng interface ng platen |
| Screw at L/D | 100 mm x 2; 32 L/D | Nakaayos na arkitektura ng layer, grado ng resin at sistema ng kulay |
| Nai-publish na kapasidad ng pagtunaw ng HDPE | 180 kg/h x 2 | Matatag na output na may naaprubahang HMWHDPE formulation |
| Accumulator | 25 L; 18 kg PE reference | Gross parison mass, reserba at naka-program na profile |
| Bumuga ng hangin | 0.8 MPa; 1.8 m³/min | Kinakailangan ang kalidad ng hangin, peak flow, receiver at pressure sa makina |
| Malamig na tubig | 0.3 MPa; 120 L/min | Magbigay ng temperatura, temperatura ng pagbabalik, kalidad at pagkarga ng init |
| Nai-publish na sanggunian ng kapangyarihan | 70 hanggang 80 kW average | Hangganan ng pagsukat, produkto, mga setting at estado ng produksyon |
Nagpapakita rin ang page ng 300 pcs/h bilang “Output (dry Cycle).” Iyan ay hindi produksyon na output para sa mga kemikal na drum. Ito ay naglalarawan ng isang dry machine movement reference. Ang parehong pahina ay hiwalay na naglalathala ng 17 hanggang 20 drum kada oras para sa chemical-barrel application nito. Panatilihing buo ang parehong mga label.
Ang tamang target na pagtanggap ay hindi bilang mismo. Ito ay tinatanggap na mga tambol sa bawat napagkasunduang oras sa ilalim ng naaprubahang mga kondisyon ng produksyon. Ang pagtakbo ay dapat magsama ng extrusion, blowing, cooling, take-out, trimming, inspection at counted stops.
Basahin ang data sa mga konektadong grupo. Ang mga sukat ng amag ay nabibilang sa pagbubukas ng stroke at ang landas ng pag-alis. Ang masa ng accumulator ay kabilang sa gross shot mass at resin. Ang daloy ng hangin ay kabilang sa presyon sa makina. Ang isang malaking halaga ay hindi makakatumbas ng mahinang tugma sa ibang lugar sa cell.
Bakit hindi dapat mawala ang /LP suffix sa quotation
Ang Kinggle ay kasalukuyang naglalathala ng dalawang kaugnay na pahina ng produkto. Pinangalanan ng isa ang KGB200L/LP na dalubhasang chemical-barrel platform. Ang iba pang mga pangalan ay KGB200L 220 litro plastic drum machine. Ang kanilang ibinahaging 250L na klase ay hindi ginagawang mapapalitan ang mga pangalan ng modelo.
Ang pahina ng KGB200L/LP ay naglilista ng isang 39 t na makina at dalawang 100 mm na turnilyo. Nakasentro ang paglalarawan nito sa isang double-layer accumulator head. Ang pahina ng KGB200L ay naglilista ng 36 t machine at isang 120 mm screw. Naglalathala ito ng 320 kg/h para sa HDPE. Ang parehong mga pahina ay nagpapakita ng parehong malawak na sobre ng amag at 760 kN clamp reference.
Ang pagkakaibang iyon ay tumutukoy sa arkitektura, hindi lamang sa kapasidad. Maaaring suportahan ng two-extruder na layout ang isang ordered layer structure o material split. Ang isang single-extruder na layout ay nagsisilbi sa ibang landas ng pagtunaw. Ang eksaktong function ng bawat layer ay nangangailangan pa rin ng isang nakasulat na diagram ng proseso. Huwag kailanman ipagpalagay na ang dalawang extruder ay awtomatikong lumikha ng isang kinakailangang hadlang, istraktura ng recycled na nilalaman o pag-aayos ng kulay.
KGB200L/LP pampublikong pagpoposisyon
Dalubhasang 220L double-ring chemical-drum platform. Ang pahina ay naglilista ng dalawang 100 mm na turnilyo, isang double-layer na paglalarawan ng ulo at isang 39 t na timbang ng makina.
KGB200L pampublikong pagpoposisyon
220 litro plastic drum machine. Ang pahina ay naglilista ng isang 120 mm screw, 320 kg/h HDPE melt capacity at 36 t machine weight.
Dapat kasama sa isang purchase order ang buong modelo, rebisyon at configuration. Maglakip ng drawing ng process-flow. Ilista ang bawat extruder, motor, turnilyo, head passage at controller. Ipakita kung aling materyal ang nagpapakain sa bawat sipi. Kung kontrolado ang ratio ng layer, tukuyin ang hanay ng trabaho nito at paraan ng pag-verify.
Pinoprotektahan ng kontrol na ito ang magkabilang panig. Natatanggap ng mamimili ang nilalayon na arkitektura. Ang supplier ay tumatanggap ng isang matatag na teknikal na target. Pinapanatili din nito ang mga listahan ng ekstrang bahagi, mga de-koryenteng guhit at pagsasanay ng operator na nakahanay sa naka-install na makina.
Kontrolin ang HMWHDPE bilang input ng produksyon, hindi isang generic na label
Ang mga pangalan ng sangguniang aplikasyon ni Kinggle ay HMWHDPE. Inilalarawan ng acronym ang high molecular weight high-density polyethylene. Hindi ito tumutukoy ng isang eksaktong grado. Ang pagganap ng drum ay nakasalalay sa napiling dagta, pagbabalangkas, kasaysayan ng pagproseso at disenyo ng pakete.
Ang naaprubahang materyal na file ay dapat pangalanan ang supplier at grado. Idagdag ang materyal na data sheet, color masterbatch, additives at change-control rules. Itala kung paano natukoy ang mga papasok na lote. Kung pinahihintulutan ang alternatibong grado, sabihin ang pagsusulit sa pag-apruba bago ito pumasok sa normal na produksyon.
Kailangan ng regrind ang sarili nitong panuntunan. Ihiwalay ang malinis na in-process na trim mula sa post-use recycled material. Tukuyin ang pinahihintulutang pinagmulan, paghahanda, laki ng butil, imbakan at ratio ng timpla. Itala kung paano tumugon ang mga operator kapag huminto ang gilingan o conveyor. Ang isang porsyento sa screen ng recipe ay may maliit na halaga kung ang aktwal na stream ng feed ay hindi kinokontrol.
Ang kahalumigmigan, kontaminasyon at mga multa ay maaaring makagambala sa pagpapakain o kalidad ng ibabaw. Ang temperatura ng materyal at maramihang gawi ay maaari ding magbago ng pagbawi. Siyasatin ang tunay na sistema sa panahon ng pagsubok sa produksyon. Ang dagta ay dapat maglakbay sa inilaan na hopper, blender, conveyor at regrind loop.
Kung ang drum ay magdadala ng mga kemikal, ang pagiging tugma ay kabilang sa natapos na programa ng pakete. Ang molding machine ay hindi makapagtatag ng pagiging tugma nang mag-isa. Ang nilalayong sangkap, tagal ng imbakan, pagkakalantad sa kapaligiran at mga naaangkop na tuntunin ay tumutukoy sa ebidensya.
Ang isang materyal na pagbabago ay maaaring maglipat ng matunaw na lakas at lumubog. Maaari nitong baguhin kung paano umaabot ang parison sa paligid ng mga singsing at sulok. Kaya naman ang materyal na pag-apruba atparison programminghindi dapat pangasiwaan bilang hiwalay na mga proyekto.
Buuin ang parison sa paligid ng mga singsing, balikat, base at pagsasara
Ang isang malaking drum ay hindi pantay-pantay. Ang balikat ay naglalakbay sa isang bahagi ng amag. Ang ibabang sulok ay naglalakbay sa isa pa. Ang mga singsing, base contact at leeg na lugar ay humihingi sa parison ng iba't ibang materyal. Ang isang die gap ay hindi maaaring magsilbi sa bawat zone nang pantay.
Magsimula sa misa. Idagdag ang natapos na drum, flash sa itaas, flash sa ibaba, scrap ng leeg at iba pang trim. Ito ang gross parison mass. Ihambing ito sa iniutos na kapasidad ng accumulator sa ilalim ng naaprubahang batayan ng resin. Mag-iwan ng engineering reserve sa halip na eksaktong tumugma sa nai-publish na maximum.
tapos na drum mass + top flash + bottom tail + neck or handle scrap + other trimmed material
Susunod, imapa ang parison sa haba nito. Gamitin ang may numerong wall map mula sa aprubadong drum. Ikonekta ang bawat kritikal na lokasyon ng drum sa isang posisyon sa programa ng parison. Ang unang profile ay isang panimulang recipe lamang. Dapat itong i-update ng trial sa produksyon mula sa mga resulta ng sinusukat na pader.
Panoorin ang mga double-ring zone. Masyadong maliit na materyal ay maaaring mabawasan ang lokal na pader o baguhin ang ring geometry. Ang sobrang dami ay maaaring magpapataas ng timbang, oras ng paglamig at flash. Ang mga leeg at pagsasara ay nangangailangan ng matatag na geometry. Ang base ay nangangailangan ng sapat na materyal para sa pakikipag-ugnay at epekto sa pagganap. Wala sa mga layuning ito ang nalutas sa pamamagitan ng pagpapabigat ng buong drum.
Mahalaga rin ang paglabas ng accumulator. Ang parison ay dapat pumasok sa amag sa loob ng kontroladong oras. Ang temperatura ng pagkatunaw, bilis ng paglabas, paggalaw ng die-gap at malapit na timing ay nakikipag-ugnayan. Kung masyadong mahaba ang parison, babaguhin ng sag ang wall map bago magsara ang amag.

I-store ang huling profile na may revision number. Itala ang die tooling, resin, temperatura setpoints, discharge time at sample wall map. Ang isang profile na walang mga kundisyong iyon ay mahirap kopyahin.
Tratuhin ang drum mold at cooling circuit bilang isang desisyon sa disenyo
Ang pampublikong molde na sobre ay isang fit check lamang. Hindi ito nagpapatunay na ang amag ay lalamig nang pantay-pantay, ilalabas ang drum o i-clear ang robot. Suriin ang kumpletong pagpupulong ng amag. Isama ang manifolds, hose bends, blow hardware, gumagalaw na insert, pinch block at lifting point.
Ang linya ng paghihiwalay at kurot-off ay dapat na pamahalaan ang isang mabigat na parison. Ang hiwa ay dapat na tuluy-tuloy na selyado nang hindi nakakabit ng labis na materyal. Ang mga flash pocket ay nangangailangan ng puwang para sa inaasahang masa. Ang mga detalye ng leeg at bottom-blow ay dapat tumugma sa drum drawing at downstream na paraan ng pagtatapos.
Ang paglamig ay dapat sumunod sa thermal load ng drum. Ang mga singsing at makapal na mga transition ay maaaring humawak ng init. Maaaring mag-deform ang malalawak na sidewall habang inaalis. Maaaring kailanganin ng base at closure zone ang mas mahigpit na kontrol sa temperatura. Magdisenyo ng mga channel sa paligid ng mga pangangailangang ito sa halip na gumamit ng isang simpleng circuit para sa buong amag.
Hatiin ang amag sa pinangalanang mga cooling zone. Bigyan ang bawat zone ng target na daloy at kundisyon ng pumapasok. Magbigay ng mga accessible na koneksyon at isang flushing plan. Sa panahon ng pagsubok, itala ang supply at ibalik ang temperatura. Ang pagbabasa ng presyon lamang ay hindi maaaring magpakita kung ang init ay umaalis sa bawat circuit.
Ang temperatura ng pag-alis ay bahagi ng cycle. Ang maagang paglabas ay maaaring tumaas ang output habang ang drum ay malambot pa. Ang robot, conveyor o operator ay maaaring i-distort ang mga ring o sealing surface. Tukuyin ang isang ligtas na kondisyon sa pag-alis na may dimensional at functional na ebidensya.
Ang pahina ng Kinggle ay naglilista ng 0.3 MPa at 120 L/min bilang mga sanggunian ng tubig na nagpapalamig ng makina. Nakakatulong ang mga value na ito sa laki ng koneksyon. Ang mga ito ay hindi isang kumpletong detalye ng chiller. Ang panghuling pakete ng paglamig ay nangangailangan ng temperatura ng tubig, kondisyon ng disenyo ng kapaligiran, pagkarga ng init ng amag, pagkarga ng init ng makina, katatagan ng daloy at kalidad ng tubig.
Gamitin anggabay sa disenyo ng extrusion blow molding moldupang suriin ang pag-vent, pag-pinch-off, paglamig at paglabas. Ilagay ang tinanggap na pagguhit ng amag sa parehong teknikal na file bilang layout ng makina.
Magplano ng take-out, deflashing at leak testing sa loob ng cycle
Ang ikot ng paghuhulma ay hindi nagtatapos kapag bumukas ang amag. Ang isang malaking drum ay nangangailangan pa rin ng ligtas na pag-alis at kontroladong pagtatapos. Ang mga hakbang na ito ay maaaring maging tunay na limitasyon sa output kung idaragdag ang mga ito pagkatapos na maitayo ang makina.
Magsimula sa take-out. Tukuyin ang lokasyon ng grip, temperatura ng drum, payload at landas ng paggalaw. Dapat i-clear ng robot ang amag, pagbabantay at pag-blow ng hardware. Ang pagkakahawak nito ay hindi dapat durugin ang isang mainit na singsing o markahan ang isang panel ng label. Ang handoff point ay dapat suportahan ang drum nang walang hindi kontroladong pag-roll.
Susunod, i-map ang bawat hiwa. Maaaring kailanganin ng iba't ibang tool ang pang-itaas na flash, ibabang buntot at leeg na materyal. Protektahan ang mga mukha ng pagsasara at mga kritikal na sukat. Kolektahin ang trim nang hindi hinahalo ito sa mga labi ng sahig. Kung ang malinis na trim ay bumalik sa proseso, ipakita ang ruta sa gilingan at blender.
Ang pagsusuri sa pagtagas ay nangangailangan ng nakasulat na hangganan. Tukuyin ang nasubok na mga pagbubukas, kondisyon ng pagsasara, presyon o paraan ng vacuum, oras ng pag-stabilize, oras ng pagsubok at pagtanggi sa threshold. Tukuyin din kung ano ang mangyayari pagkatapos ng kabiguan. Ang isang tinanggihan na drum ay dapat manatiling masusubaybayan sa kanyang lukab, time window at record ng proseso.
| Istasyon | Input | Output | Katibayan upang makuha |
|---|---|---|---|
| Robot take-out | Warm molded drum | Sinusuportahan ang drum sa trim station | Clearance, grip marks, cycle time at repeatability |
| Nagde-deflash | Drum na may process trim | Malinis na natapos na mga gilid | Cut kalidad, drum pinsala at trim mass |
| Pagbubukas ng pagtatapos | As-molded necks | Mga interface na handa sa pagsasara | Mga sukat, ibabaw at mga resulta ng gauge |
| Pagsubok sa pagtagas | Tapos na ang drum at test closures | Pass o traceable na pagtanggi | Recipe, resulta, instrument ID at timestamp |
| Panghuling inspeksyon | Sinubok na drum | Tinanggap na produkto o kinokontrol na pagtanggi | Timbang, mapa ng dingding, mga sukat at hitsura |
Oras sa bawat istasyon sa panahon ng pagsubok sa pabrika. Maaaring maghintay ang isang molding machine dahil mahaba ang ruta ng take-out o puno ang trim station. Ang mga pagkaantala ay nabibilang sa tinatanggap na output. Hindi sila dapat itago sa likod ng numero ng dry-cycle.
Ihiwalay ang kakayahan ng makina mula sa pag-apruba ng packaging ng UN
Ang pahina ng produkto ng Kinggle ay nagsasaad na ang mga tambol mula sa nai-publish na application ay maaaring pumasa sa isang 3 m drop test at kumpletong UN certification. Panatilihing nakatali ang claim na iyon sa nakasaad na aplikasyon. Huwag muling isulat ito bilang garantiya para sa bawat drum, filling substance o market.
Ang isang makina ay hindi maaaring magbigay ng marka ng packaging ng UN. Nalalapat ang pag-apruba sa isang uri ng disenyo ng packaging sa ilalim ng nauugnay na sistema. Ang natapos na drum, mga pagsasara, nilalaman o media ng pagsubok, paghahanda, pagkondisyon at mga resulta ng pagsubok ay mahalaga. Mahalaga rin ang mga patuloy na kontrol sa pagmamanupaktura pagkatapos ng disenyo.
Inilathala ng Komisyong Pang-ekonomiya ng United Nations para sa Europa angMga Regulasyon ng Modelo ng UN. Na-publish ang Rebisyon 24 noong 2025. Maaaring gumamit ng partikular na edisyon o magdagdag ng mga kinakailangan ang naaangkop na pambansa o modal na mga panuntunan. Kumpirmahin ang awtoridad, pagsubok sa laboratoryo at ruta ng pag-apruba para sa patutunguhang merkado.
Bumuo ng dalawang layer ng ebidensya. Ang una ay ang pagsubok sa pagtanggap ng pabrika ng makina. Ito ay nagpapatunay na ang iniutos na cell ay nagpapatakbo ng napagkasunduang drum sa ilalim ng tinukoy na mga kondisyon. Ang pangalawa ay ang packaging design-type testing. Pinatutunayan nito ang natapos na packaging laban sa naaangkop na programa. Hindi pinapalitan ng isa ang isa.
Sa panahon ng mga pagsubok sa makina, sukatin ang mga feature na sumusuporta sa susunod na pagsubok. Itala ang net mass, gross shot mass, wall map, mga sukat ng pagsasara, geometry ng singsing, resulta ng pagtagas at mga setting ng proseso. Panatilihin ang mga sample na may label. Nagbibigay ito sa pangkat ng pagsubok sa packaging ng isang bakas na panimulang lote.
Para sa higit pang detalye sa layunin ng pagsubok ng produkto, gamitin ang umiiral na Kingglechemical drum drop-test gabay. Panatilihing nakatutok ang kasalukuyang artikulo sa production cell. Ang paghihiwalay na iyon ay tumutulong sa mga mamimili na mahanap ang alinman sa machine-integration na sagot o ang pagsubok na sagot nang hindi nagbabasa ng dalawang pahina na nagsasabi ng parehong bagay.
Kalkulahin ang tinatanggap na output mula sa mga tunay na kaganapan sa produksyon
Ang pahina ng produkto ay naglalathala ng 17 hanggang 20 drum kada oras para sa pinangalanang aplikasyon nito. Iyan ay isang kapaki-pakinabang na sanggunian sa pagpaplano. Ito ay hindi isang garantisadong rate para sa ibang drum. Ang timbang, mapa ng dingding, dagta, paglamig ng amag, take-out at inspeksyon ay maaaring baguhin lahat ang resulta.
Magsimula sa isang naka-time na pagtakbo. Bilangin ang bawat kaganapan sa paghubog. Pagkatapos ay uriin ang bawat drum bilang tinanggap, tinanggihan o naghihintay ng pagsusulit. Itala ang bawat paghinto at ang sanhi nito. Gamitin ang parehong plano ng kalidad na mamamahala sa produksyon.
tinanggap na mga tambol ÷ naobserbahang minuto ng produksyon x 60
Kalkulahin din ang gross material demand. I-multiply ang gross parison mass sa pamamagitan ng paghubog ng mga kaganapan kada oras. Huwag i-multiply ang natapos na timbang ng drum sa isang rate ng katalogo. Binabalewala ng shortcut na iyon ang flash, pagtanggi, panimulang materyal at iba pang pagkalugi sa proseso.
gross parison mass x molding events kada oras
Ihiwalay ang first-pass yield sa rework o retest. Ang isang drum na nabigo sa leak station at sa ibang pagkakataon ay pumasa pagkatapos ng pagsasara ng pagsasaayos ay hindi dapat mawala sa log ng kaganapan. Ang dahilan ay mahalaga. Maaari itong tumuro sa paghubog, pagtatapos, pagsasara ng pagpupulong o ang tester.
Madalas na kinokontrol ng paglamig ang cycle. Kung ang dagdag na ilang segundo ay nagpoprotekta sa ring geometry, ang oras na iyon ay kabilang sa tinatanggap na rate. Ang isang mas mabilis na release na lumilikha ng mga hugis-itlog na leeg o hindi matatag na mga dimensyon ay hindi isang pakinabang sa pagiging produktibo.
Gumamit ng sapat na mahabang pagtakbo upang ilantad ang pagbawi at balanse sa ibaba ng agos. I-record ang mga setting ng makina sa simula at pagtatapos. Anggabay sa cycle-timeipinapaliwanag kung paano paghiwalayin ang pagbawi ng extrusion, paghubog, paglamig at paghawak. Anggabay sa enerhiyaipinapaliwanag kung bakit kailangan ng kapangyarihan at enerhiya sa bawat tinatanggap na drum ng nakasaad na hangganan ng pagsukat.
Kasama sa isang kapaki-pakinabang na hanay ng panghuling KPI ang mga tinatanggap na drum kada oras, first-pass yield, gross kilo bawat tinatanggap na drum, trim kilo bawat drum, binibilang na downtime at enerhiya bawat tinatanggap na drum. Ang bawat numero ay nangangailangan ng napagkasunduang panuntunan sa pagsisimula at paghinto.
Planuhin ang hangganan ng pabrika sa paligid ng mga taluktok, pag-access at pag-alis ng init
Ang mga dimensyon ng pampublikong makina ay 9.5 by 4.1 by 6.5 m. Ang kahon na iyon ay hindi ang lugar ng pag-install. Ang mga operator, pagbabago ng amag, platform, cabinet, pipe, conveyor at guarding ay lumalampas pa rito. Ang bubong ay dapat ding payagan ang pagtayo at pagpapanatili.
Magsimula sa pagguhit ng layout ng kagamitan. Magdagdag ng maintenance pull space para sa mga turnilyo at hydraulic na bahagi. Markahan ang landas ng amag mula sa trak o lugar ng imbakan hanggang sa mga platen. Suriin ang kapasidad ng crane o forklift sa bawat punto. Ipakita kung saan maglalakbay ang mga inalis na mainit na drum at flash.
Ang naka-compress na hangin ay nangangailangan ng presyon at daloy sa koneksyon ng makina. Nag-publish ang Kinggle ng 0.8 MPa at 1.8 m³/min. Ang silid ng compressor ay dapat isaalang-alang ang pagkawala ng linya, iba pang mga gumagamit, peak demand, dami ng receiver at air treatment. Ang proseso ng pamumulaklak ay nangangailangan din ng napagkasunduang kalidad ng hangin.
Ang paglamig ay nangangailangan ng matatag na temperatura at daloy. Ang pampublikong pahina ay naglilista ng 0.3 MPa at 120 L/min. Humingi ng heat-load sheet na naghihiwalay sa amag, haydrolika at iba pang mga mamimili. Sukatin ang chiller o cooling tower para sa lokal na kondisyon ng kapaligiran at kalidad ng tubig.
Ang pagpaplanong elektrikal ay nangangailangan ng konektadong pagkarga, boltahe, dalas, ruta ng cable, proteksyon at pagsusuri ng transpormer. Ang hanay ng 70 hanggang 80 kW na "average na pagkonsumo ng enerhiya" ng page ay isang power reference. Ito ay hindi ang naka-install na load at hindi enerhiya bawat drum.

Suriin ang kumpletoblow molding utility plankasama ang makina at pantulong na mga supplier. Ilagay ang bawat kondisyon ng supply at hangganan sa teknikal na kasunduan.
Magpatakbo ng isang pagsubok sa pagtanggap na sumusunod sa isang bakanteng drum lot
Dapat gamitin ng factory acceptance test ang aprubadong drum drawing, amag at materyal. Kung hindi available ang production resin, idokumento ang kapalit at ang mga limitasyon ng resulta. Huwag tawaging isang pagsubok sa pagtanggap ng produkto ang dry machine movement.
Sumang-ayon sa plano ng pagsubok bago ang pagbisita. Pangalanan ang mga instrumento, laki ng sample, tagal ng pagtakbo at mga limitasyon sa pagtanggap. Magpasya kung paano binibilang ang mga paghinto. Tukuyin kung aling mga setting ang maaaring magbago habang tumatakbo at kung sino ang mag-aapruba ng pagbabago.
- I-verify ang build.Suriin ang buong modelo ng KGB200L/LP, mga extruder, ulo, controller, clamp, robot, bottom blowing, pagbabantay at mga inutusang auxiliary laban sa kontrata.
- I-verify ang pagkakalibrate at mga utility.Itala ang mga ID ng instrumento. Kumpirmahin ang kapangyarihan, hangin at mga kondisyon ng paglamig sa hangganan ng makina.
- I-load ang inaprubahang materyal.Mag-record ng resin grade, lot, color, additive at regrind recipe. Sundin ang nilalayon na landas sa paghahatid.
- Patatagin ang proseso.Abutin ang paulit-ulit na mga kondisyon ng pagkatunaw, pagbawi ng accumulator, pag-uugali ng paglabas, paglamig at pag-take-out bago simulan ang pormal na pagtakbo.
- I-freeze ang panimulang recipe.I-save ang mga temperatura, bilis, profile ng parison, timing, pressure at downstream na mga setting gamit ang isang revision number.
- Patakbuhin ang napagkasunduang window.Bilangin ang mga hinulma, tinanggap at tinanggihan na mga tambol. I-log ang bawat paghinto na may tagal at dahilan.
- Sukatin ang sample na plano.Suriin ang masa, mga sukat, mapa ng dingding, geometry ng singsing at leeg, kalidad ng trim, hitsura at resulta ng pagtagas.
- I-audit ang downstream na balanse.Kumpirmahin na ang robot, trimming, tester at conveyor ay maaaring mapanatili ang bilis ng paghubog nang walang hindi ligtas na akumulasyon.
- Isara ang bawat paglihis.Itala ang resulta, may-ari at paraan ng muling pagsusuri. Huwag itago ang isang bukas na isyu sa isang pangkalahatang pahayag na "naipasa ang pagsusulit".
Panatilihin ang mga sample mula sa simula, gitna at dulo. Lagyan ng label ang bawat drum ng oras, recipe at resulta. Panatilihin ang wall map at leak record kasama ang trial na ulat. Ginagawa nitong ebidensya ang pagbisita sa factory na maaaring suportahan ang pagsisimula at pag-troubleshoot sa ibang pagkakataon.
Kuhanan ng larawan ang mga inaprubahang sample at ang kanilang mga label. I-export ang huling recipe bago i-shutdown. Dapat ding ilista ng ulat ang hindi nalutas na mga obserbasyon na hindi nag-trigger ng pagtanggi. Ang mga detalyeng ito ay nagbibigay sa team ng site ng malinaw na restart point pagkatapos ng pag-install.
Maaaring masaksihan ang mga functional package test sa panahon ng proyekto ng makina kung ang pamamaraan ay napagkasunduan. Ngunit ang pormal na pag-apruba ng uri ng disenyo ay maaaring mangyari sa ibang lugar. Panatilihing hiwalay ang mga ulat na iyon. Dapat sabihin ng bawat ulat kung ano mismo ang pinatutunayan nito.
Kasama sa proseso ng pagbebenta ng Kinggle ang inspeksyon, pagsubok at imbitasyon na sumali sa pagsubok. Gamitin ang pagkakataong iyon para sundin anggabay sa pagsubok sa pagtanggap ng pabrika. Pagkatapos ng paghahatid, ulitin ang isang tinukoy na pagtanggap sa site na tumakbo gamit ang mga naka-install na kagamitan at lokal na sistema ng materyal.
Bumuo ng RFQ na handa sa panipi para sa KGB200L/LP cell
Ang isang kapaki-pakinabang na pagtatanong ay nagbibigay-daan sa supplier na suriin ang buong landas ng produksyon. Magsimula sa drum file. Magdagdag ng drawing, mga larawan at isang pisikal na sample kung available. Sabihin kung ang produkto ay 200L, 220L o ibang laki sa loob ng iminungkahing klase.
Magbigay ng net molded weight, gross shot estimate at ang numbered wall map. Pangalanan ang HMWHDPE grade, color, additives at regrind rule. Sabihin ang mga nilalaman, sistema ng pagsasara, kinakailangan sa paglaban sa kemikal at mga naaangkop na pagsubok sa pakete.
Tukuyin ang output bilang tinatanggap na mga drum kada oras. Magdagdag ng taunang dami, pattern ng shift at nakaplanong pagbabago. Ilarawan ang take-out, trimming, opening finish, leak test, inspeksyon, pagmamarka at palletizing. Markahan kung aling mga item ang dapat i-quote ni Kinggle at kung alin ang ibibigay ng mamimili.
Ilakip ang data ng pabrika. Isama ang boltahe, frequency, compressed-air capacity, cooling source, ambient range, altitude, taas ng gusali, crane capacity at available na floor plan. Idagdag ang gustong oryentasyon ng makina at daloy ng drum.
Humingi ng nakasulat na tugon na may kumpletong configuration ng KGB200L/LP. Dapat itong magsama ng mold envelope, extruder at head architecture, accumulator basis, utility, auxiliary list, layout, acceptance plan at data handover. Huwag tanggapin ang "karaniwang pagsasaayos" bilang ang tanging paglalarawan.
Ang pangwakas na desisyon ay dapat ikonekta ang bawat mahalagang kinakailangan ng drum sa isang tampok ng makina o pagsubok. Kung ang isang kinakailangan ay walang may-ari, isara ito bago ilabas ang order. Kung nangongolekta ka pa rin ng mga file, gamitin ang Kinggle'sdownload centeratvideo ng makinapara sa magagamit na mga sanggunian. Pagkatapos ay ipadala ang kinokontrol na pakete ng proyekto sa pamamagitan ngcontact form.
Mga madalas itanong
Sinasaklaw ng mga sagot na ito ang mga tanong sa pagbili na kadalasang nagbabago sa configuration o plano sa pagtanggap. Ginagamit nila ang kasalukuyang mga pahina ng produkto ng Kinggle bilang sanggunian ng makina. Dapat kontrolin ng mga dokumento ng proyekto ang huling pagkakasunud-sunod.
Anong mga produkto ang ginawa ng KGB200L/LP?
Ipinoposisyon ng Kinggle ang KGB200L/LP bilang isang 250L-class na espesyalisadong makina para sa 220L double-ring blue chemical drums. Ang ibang drum ay nangangailangan pa rin ng mga pagsusuri para sa gross parison mass, mold fit, wall distribution, closures, cooling, take-out at kinakailangang mga package test.
Ang ibig sabihin ba ng 300 pcs/h ang makina ay gumagawa ng 300 chemical drums kada oras?
Hindi. Ang talahanayan ng produkto ay may label na 300 pcs/h bilang dry cycle. Ang parehong pahina ay naglalathala ng 17 hanggang 20 piraso bawat oras para sa pinangalanang chemical-drum application nito. Ang pangwakas na tinatanggap na output ay dapat patunayan sa production mold, resin, cooling, automation at quality plan.
Makakagawa ba ang KGB200L/LP ng 15 kg na tapos na drum?
Ang pahina ay naglilista ng 12 hanggang 15 kg na finished-drum reference at isang 18 kg na PE accumulator-weight reference. Kasama rin sa gross parison mass ang flash at iba pang trim. Kumpirmahin ang kumpletong balanse ng masa, batayan ng resin, reserba at mapa ng dingding bago i-freeze ang configuration ng ulo.
Ang KGB200L/LP ba ay kapareho ng makina sa KGB200L?
Hindi. Ini-publish ng Kinggle ang mga ito bilang magkakaugnay ngunit natatanging mga pagsasaayos. Ang pahina ng KGB200L/LP ay naglilista ng dalawang 100 mm screws, isang double-layer na paglalarawan at 39 t machine weight. Ang pahina ng KGB200L ay naglilista ng isang 120 mm screw at 36 t machine weight.
Ang pagbili ba ng makinang ito ay nagbibigay ng sertipikasyon sa mga drum ng UN?
Hindi. Ang makina ay hindi nagbibigay ng marka ng packaging ng UN. Nalalapat ang pag-apruba sa nasubok na uri ng disenyo ng packaging sa ilalim ng mga nauugnay na panuntunan. Ang natapos na drum, mga pagsasara, nilalayong nilalaman o media ng pagsubok, paghahanda, mga resulta ng pagsubok at patuloy na produksyon ay kumokontrol sa lahat ng bagay.
Ano ang dapat kong ipadala para sa isang KGB200L/LP quotation?
Ipadala ang drum drawing, mga larawan, sample, mga sukat, openings, net weight, wall map, HMWHDPE grade, trim estimate, closures, contents, tests, accepted output target, downstream scope at factory utilities. Sabihin din ang kinakailangang istraktura ng layer at hangganan ng automation.
Gawing kumpletong detalye ng makina ang isang naaprubahang drum
Ipadala kay Kinggle ang drum drawing, materyal, wall map, pagsasara, test plan, output target at factory utility. Pagkatapos ay makokumpirma ng engineering team ang KGB200L/LP configuration, mold, auxiliary at acceptance scope.
Humiling ng KGB200L/LP na solusyon