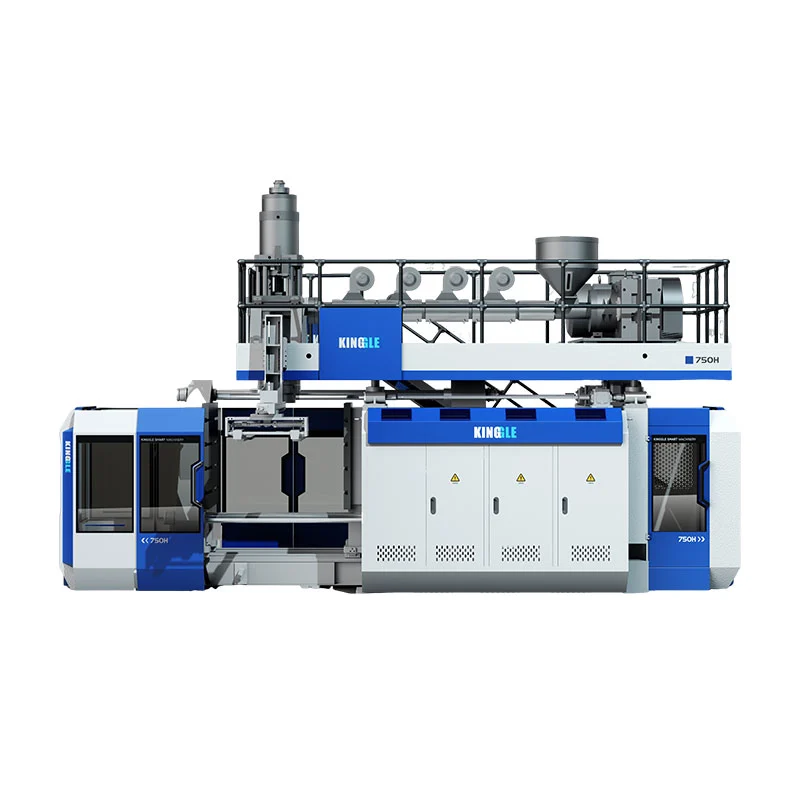
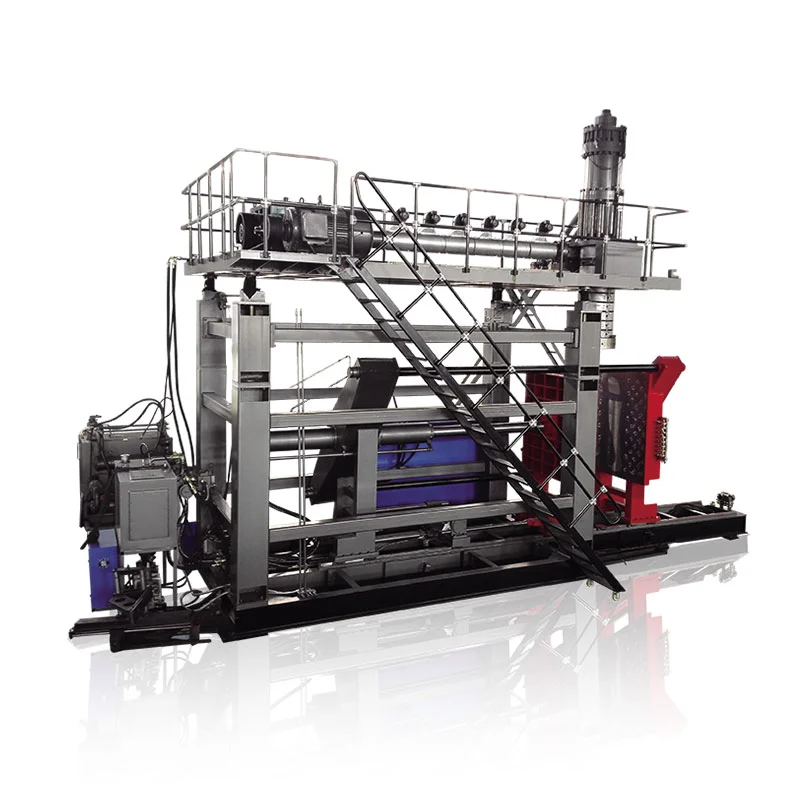
Piliin ang Kinggle KGB90A kapag magagamit ng aprubadong produkto ang na-publish na single-extruder na layout at hindi nangangailangan ng dalawang melt stream ng KGB90AP, pagkatapos matukoy ang materyal, output at mga pagsubok ng produkto nito.Piliin ang KGB90AP kapag ang detalye ng produkto ay tunay na humihiling ng double-layer o double-color extrusion, dahil ang kasalukuyang page ng produkto nito ay naglilista ng dalawang 70 mm na turnilyo at ang dalawang materyal na stream ay dapat suriin nang hiwalay. Bago ang alinmang pagpipilian, kumpirmahin ang mold envelope, gross parison mass, resin, wall structure, accepted output at factory utilities laban sa natapos na bahagi sa halip na umasa sa 60L capacity label lamang.

Limang desisyon na dapat gawin bago humingi ng quotation
- Isang matunaw na stream o dalawa
- Maximum gross parison mass
- Tapos na ang laki ng amag at mga interface
- Tinanggap na output kasama ang tunay na produkto
- Saklaw ng utility ng makina at buong linya
KGB90A
Nai-publish na may isang 90 mm screw at 45 kW extruder motor. Magsimula dito para sa isang one-stream na konsepto ng produkto, na napapailalim sa kumpirmasyon ng proyekto.
KGB90AP
Nai-publish na may dalawang 70 mm screw at dalawang 22 kW extruder motor. Ang nakasaad na layunin nito ay double-layer o double-color production.
| Na-publish na item | KGB90A | KGB90AP | Kahulugan ng pagpili |
|---|---|---|---|
| Pinakamataas na kapasidad ng lalagyan | 60 L | 60 L | Ang nominal na kapasidad ay hindi nagpapatunay na ang isang partikular na bahagi ay akma. |
| Pag-aayos ng extruder | Isang 90 mm na tornilyo | Dalawang 70 mm na tornilyo | Ito ang pangunahing pagkakaiba ng modelo para sa istraktura ng dingding at kulay. |
| Extruder na kapangyarihan ng motor | 45 kW | 2 x 22 kW | Ang mga naka-install na rating ng motor ay hindi mga resulta ng enerhiya ng produkto. |
| Nai-publish na kapasidad ng pagtunaw ng HDPE | 130 hanggang 160 kg/h | 130 hanggang 160 kg/h | Kumpirmahin ang kapasidad sa aktwal na resin at gross parison demand. |
| Kapasidad ng accumulator | 6.6 L | 6.6 L | Suriin ang dami ng shot at masa laban sa kumpletong parison. |
| Na-publish na PE accumulator weight | 4.95 kg | 4.95 kg | Ang bahaging timbang lamang ay hindi kasama ang flash, buntot at allowance sa proseso. |
| Lakas ng clamping | 280 kN | 280 kN | Ang inaasahang lugar at demand sa proseso ay nangangailangan pa rin ng pagsusuri. |
| Pinakamataas na laki ng amag, W x H | 700 x 980 mm | 700 x 980 mm | Ang natapos na pagpupulong ng amag ay dapat magkasya sa parehong sukat. |
| Saklaw ng kapal ng amag | 460 hanggang 550 mm | 460 hanggang 550 mm | Isama ang mga insert, back plate at mga detalye ng mounting. |
| Laki ng makina, L x W x H | 5.45 x 3.5 x 4.2 m | 5.45 x 3.5 x 4.2 m | Ito ang machine envelope, hindi ang buong production cell. |
| Timbang ng makina | 14 t | 15 t | Gamitin ang huling pangkalahatang kaayusan para sa pundasyon at paghawak. |
Pinagmulan: kasalukuyang KingglePahina ng produkto ng KGB90AatPahina ng produkto ng KGB90AP, nasuri noong Setyembre 9, 2026. Ang mga numero ay na-publish na mga sanggunian, hindi isang garantiya para sa bawat configuration.
Ang unang desisyon ay ang istraktura ng dingding, hindi ang label na 60L
Ang parehong mga modelo ay may parehong nominal na 60L na kapasidad. Ang nakabahaging label na iyon ay hindi nagpapalit sa kanila. Ang talahanayan ng produkto ng KGB90A ay naglilista ng isang 90 mm na turnilyo. Ang talahanayan ng KGB90AP ay naglilista ng dalawang 70 mm na turnilyo. Sinabi ni Kinggle na ang double-extrusion system ay inilaan para sa double-layer o double-color production.
Magsimula sa pagguhit ng produkto. Markahan ang bawat kinakailangang layer ng dingding, rehiyon ng kulay at stream ng materyal. Sabihin kung bakit umiiral ang bawat isa. Ang pangalawang extruder ay nabibigyang katwiran ng isang kinakailangan ng produkto. Hindi ito dapat idagdag lamang dahil ang isang mas kumplikadong makina ay mukhang mas may kakayahan.
Para sa isang one-stream na produkto, ang KGB90A ay ang mas simpleng nai-publish na arkitektura. Ang panghuling panukala ay nangangailangan pa rin ng pagsusuri ng materyal at tool. Inililista ng pahina ang PE, PP at ABS bilang mga materyal na pamilya, ngunit ang listahang iyon ay hindi nagpapatunay na ang bawat grado ay magpoproseso sa parehong output. Ang matunaw na gawi, geometry ng produkto at mga pagsubok sa pagtanggap ay nananatiling mga input ng proyekto.
Para sa isang tinukoy na double-layer o double-color na produkto, ang KGB90AP ay nagbibigay ng dalawang nai-publish na mga stream ng extrusion. Ang quotation ay dapat pumunta pa. Dapat itong matukoy kung aling dagta o kulay ang nagpapakain sa bawat stream. Dapat din nitong isaad ang relasyon ng target na layer, paraan ng pagsisimula at plano ng inspeksyon. Lumilikha ng kakayahan ang dalawang extruder. Hindi nila tinukoy ang isang natapos na detalye ng dingding sa kanilang sarili.
Iwasan ang nakakalito na mga layer na may mga die outlet o mga molde na lukab. Ang isang layer ay tumatakbo sa dingding ng produkto. Ang isang die outlet ay bumubuo ng isang parison. Ang isang lukab ay bumubuo ng isang bahagi. kay Kingglegabay sa ulo, lukab at layernaghihiwalay sa mga bilang na iyon. Ilagay ang bawat bilang sa sarili nitong linya ng RFQ.
Ano ang sinasabi ng dalawang naka-publish na talahanayan tungkol sa nakabahaging platform
Ang kasalukuyang mga talahanayan ng modelo ay nagpapakita ng isang karaniwang bumubuo ng sobre. Parehong nakalista ang 280 kN clamping force at isang 960 x 980 mm mold platen. Parehong nagpapakita ng maximum na laki ng amag na 700 x 980 mm. Ang na-publish na hanay ng kapal ng amag ay 460 hanggang 550 mm. Ang nakalistang kapasidad ng accumulator ay 6.6 L, na may bigat ng PE accumulator na 4.95 kg.
Ang mga pagkakatulad na ito ay ginagawang mas nakikita ang pag-aayos ng extruder. Gumagamit ang KGB90A ng isang 90 mm screw na may nakalistang 45 kW extruder motor. Gumagamit ang KGB90AP ng dalawang 70 mm na turnilyo na may dalawang 22 kW na motor. Ang parehong mga pahina ay nag-publish ng hanay ng HDPE melting-capacity na 130 hanggang 160 kg/h.
Huwag idagdag ang dalawang bilang ng kapasidad ng KGB90AP maliban kung ang talahanayan ay tahasang nagpapakita ng magkahiwalay na mga output. Hindi ito. Inilalarawan na ng na-publish na hanay ang modelo. Maaaring hatiin ng double-extruder na layout ang gross melt sa pagitan ng mga stream, ngunit ang aprubadong layer ratio ang nagpapasya sa tunay na demand ng bawat stream. Kailangan ng pabrika ang ratio na iyon bago sukatin ang paghawak ng resin at magpatakbo ng pagsubok.
Ang mga sukat ng makina ay nai-publish din bilang katumbas sa 5.45 x 3.5 x 4.2 m. Nagbabago ang nakalistang timbang mula 14 t para sa KGB90A hanggang 15 t para sa KGB90AP. Ang isang toneladang pagkakaiba ay kapaki-pakinabang para sa maagang pagpaplano. Ito ay hindi sapat para sa pangwakas na pundasyon, pag-aangat o plano sa pagpapadala.
Ang dalawang talahanayan ay may parehong dry-cycle na label. Tratuhin ito bilang isang sanggunian sa paggalaw ng makina lamang. Hindi nito tinutukoy ang isang lalagyan ng pagsubok, dagta, timbang ng bahagi, oras ng paglamig o tuntunin ng pagtanggi. Dapat gawing malinaw ng isang artikulo ng produkto ang limitasyong iyon sa halip na gawing pangako sa produksyon ang isang linya ng catalog.
Kung saan ang KGB90A ang mas direktang panimulang punto
Ang KGB90A ay ang single-extruder na modelo sa paghahambing na ito. Ang nai-publish na pahina nito ay naglilista ng isang 90 mm screw, isang 24 L/D ratio at isang 45 kW extruder motor. Inililista din ng Kinggle ang isang MOOG 100 thickness controller, robot arm at bottom-blowing system bilang bahagi ng karaniwang paglalarawan ng modelo.
Ang layout na ito ay isang praktikal na panimulang punto kapag ang naaprubahang produkto ay gumagamit ng isang melt stream. Ang mga posibleng application na nakalista ng Kinggle ay kinabibilangan ng mga chemical packaging barrels, stacking bucket, outdoor water tank, car tank, laruan, auto parts, toolbox at traffic barrier. Ipinapakita ng listahan ang lawak ng produkto. Hindi nito pinatutunayan na ang bawat item sa mga pangkat na iyon ay magkasya sa isang amag o isang recipe.
Ipadala ang aktwal na bahagi bago ipagpalagay na akma. Ang isang 60L na makitid na tangke at isang 60L na malawak na toolbox ay maaaring magkaroon ng ibang mga inaasahang lugar. Ang kanilang mga hulma ay maaari ding mag-iba sa lapad, taas at kapal. Ang mga handle, deep draw, insert at parting lines ay nakakaapekto sa kinakailangang parison at clamp load. Ang maximum na dami ng produkto ay isang screening value lang.
Ang pag-aayos ng single-extruder ay ginagawang mas madaling tukuyin ang landas ng materyal. Mayroong isang pangunahing stream ng dagta upang matuyo, pakainin, kulayan at linisin. Hindi nito inaalis ang proseso ng trabaho. Ang mga pagbabago sa resin, pagbabago ng kulay at mga panuntunan sa pag-regrind ay nakakaapekto pa rin sa start-up at changeover. AngGabay sa HDPE at PPay nagpapaliwanag kung bakit ang mga pangalan ng materyal lamang ay hindi nagtatakda ng recipe.
Piliin lamang ang KGB90A pagkatapos masuportahan ito ng kinakailangan ng produkto. Kung magdaragdag ang mamimili sa ibang pagkakataon ng pangalawang layer o isang hiwalay na nakikitang stream ng kulay, maaaring makaapekto ang pagbabagong iyon sa kumpletong extrusion at die-head package. Ito ay mas mura upang ayusin ang istraktura ng pader bago ang disenyo ng makina ay nagyelo.
Ano ang idinagdag ng KGB90AP, at kung ano pa ang kailangan nito mula sa bumibili
Inilalarawan ng Kinggle ang KGB90AP bilang modelo ng double-extrusion para sa double-layer o double-color na trabaho. Ang kasalukuyang talahanayan nito ay naglilista ng dalawang 70 mm screw at dalawang 22 kW extruder motor. Ang na-publish na maximum na kapasidad ng container, clamping data, mold envelope at accumulator figure ay tumutugma sa KGB90A table.
Ang sobrang extrusion stream ay ang pagtukoy sa pagkakaiba. Hinahayaan nito ang proyekto na magpakain ng dalawang tinukoy na melt stream sa die-head system. Ang mga stream na iyon ay maaaring kumakatawan sa dalawang kulay o isang dinisenyong istraktura ng layer. Dapat ibigay ng mamimili ang materyal na pares at ang kinakailangang relasyon sa pagitan nila. Hindi dapat ipagpalagay ang pagiging tugma mula sa mga salitang "double layer."
Ang kontrol ng layer ay nangangailangan din ng paraan ng inspeksyon. Magpasya kung susuriin ng pabrika ang kabuuang kapal ng pader, pamamahagi ng indibidwal na layer, hangganan ng kulay, hitsura o isang pagsubok sa pagganap na partikular sa produkto. Sabihin kung saan hahatiin o susukatin ang bahagi. Ang resulta ng pass ay nangangailangan ng drawing o control plan, hindi isang visual na opinyon sa makina.
Ang na-publish na pahina ng KGB90AP ay pinangalanan din ang mga toolbox, kemikal na packaging at mga laruan bilang mga aplikasyon. Ang bawat isa ay maaaring maglagay ng iba't ibang pangangailangan sa hugis ng dingding at paglalagay ng kulay. Ang isang toolbox ay maaaring may malalim na mga tampok at malawak na inaasahang lugar. Ang packaging ng kemikal ay maaaring mangailangan ng tinukoy na materyal at detalye ng pagganap. Ang mga bahagi ng laruan ay maaaring magdala ng hitsura at mga kinakailangan sa hangganan ng kulay. Ang panukala ng makina ay dapat sumunod sa aktwal na bahagi.
Ang Kinggle-hostManual ng MOOG DigiPack IIIipinapaliwanag na ang mga profile ng pader ng accumulator-machine ay nauugnay sa posisyon ng accumulator sa panahon ng push-out. Sinusuportahan nito ang paglalagay ng profile sa kahabaan ng parison. Hindi nito awtomatikong kinokontrol ang layer ratio ng mamimili. Dapat matugunan ng extrusion at die-head na disenyo ang hiwalay na pangangailangang iyon.
Ang isang 60L na produkto ay kailangan pa ring magkasya sa amag at nagtitipon
Ang nominal na volume ay isang mahinang final fit test. Ang dalawang guwang na produkto ay maaaring humawak ng parehong dami habang hinihingi ang ibang magkaibang mga amag. Magsimula sa maximum na lapad, taas at lalim ng bahagi. Idagdag ang parting line, pinch-off, flash pockets, leeg o bottom-blow interface, insert, cooling connections at mounting plates.
Ihambing ang natapos na pagpupulong ng amag sa na-publish na window ng makina. Ang parehong 60L na pahina ay naglilista ng maximum na laki ng amag na 700 x 980 mm at isang hanay ng kapal na 460 hanggang 550 mm. Ang platen ay nakalista sa 960 x 980 mm. Ang mga bilang na ito ay nagbibigay-daan sa maagang pagsusuri. Dapat kumpirmahin ng aprubadong makina at mga guhit ng amag ang huling interface.
Susunod na suriin ang parison. Kasama sa kabuuang masa ng parison ang tapos na produkto, flash, mga buntot at anumang materyal na proseso na nakuha sa panahon ng pagbuo. Ang parehong pahina ng produkto ay naglilista ng 4.95 kg na timbang ng PE accumulator. Huwag ikumpara ang numerong iyon sa natapos na bahagi lamang ng timbang. Gamitin ang kumpletong gross shot at kumpirmahin ang aktwal na dagta.
Dapat ding maabot ng parison ang kinakailangang haba at hugis bago ito masira ng gravity o paglamig. Ang wall programming ay namamahagi ng materyal kasama ang haba na iyon. Ang malalalim na sulok, mga hawakan at malalawak na seksyon ay maaaring mag-inat sa parison sa ibang paraan. kay Kingglegabay sa programming ng parisonay nagpapakita kung paano dapat suriin ang profile laban sa mga sinusukat na lokasyon sa dingding.
Panghuli, suriin ang pangangailangan ng clamp at pagbubukas ng amag. Ang inaasahang lugar, blow pressure at part geometry ay nakakaapekto sa pagbuo ng load. Ang mga pagsingit at pagtanggal ng bahagi ay nakakaapekto sa pagbubukas ng espasyo. Anggabay sa disenyo ng extrusion blow moldnagbibigay ng mas buong checklist ng interface.
Huwag ibenta ang dry-cycle figure bilang output ng tapos na produkto
Ang parehong kasalukuyang pahina ng produkto ay naglilista ng "500 PC/HR" bilang dry-cycle na output. Mahalaga ang label. Ang dry cycle ay hindi nagpapatunay na ang alinmang modelo ay makakagawa ng 500 tinatanggap na 60L na produkto kada oras. Hindi ito kasama ang isang natukoy na bahagi, kabuuang timbang ng parison, materyal, kapal ng pader, kinakailangan sa paglamig o proseso sa ibaba ng agos.
Ang aktwal na output ay nagsisimula sa kumpletong ikot ng produksyon. Ang akumulasyon at parison push-out ay dapat tumugma sa pagsasara ng amag. Ang pag-ihip, paglamig, tambutso, pagbubukas at pag-alis ng bahagi ay dapat matapos. Ang pag-trim at downstream na paghawak ay dapat ding makasabay. Ang isang tinanggihang bahagi ay hindi kabilang sa tinatanggap na output.
Ang na-publish na hanay ng kapasidad ng pagtunaw ng HDPE ay isa pang hangganan. Ang parehong mga pahina ay naglilista ng 130 hanggang 160 kg/h. Ikumpara ang hanay na iyon sa kabuuang pangangailangan ng materyal, hindi natapos ang bahaging timbang lamang. Kasama sa kabuuang oras-oras na demand ang bawat bahagi ng parison at ang nakaplanong rate ng kaganapan. Maaaring baguhin ng aktwal na resin at kondisyon ng proseso ang resulta.
Gamitin ang Kinggle'sgabay sa cycle-timeupang matukoy ang limitasyon ng kaganapan. Pagkatapos ay bilangin ang mga tinanggap na bahagi sa isang stable run. Itala ang bigat ng bahagi, pamamahagi ng pader, mga sukat at kinakailangang mga pagsubok sa pagganap. Ang isang mabilis na paggalaw ng makina ay may maliit na halaga kapag ang produkto ay nangangailangan ng higit pang paglamig o ang linya ay tumatanggi sa mga bahagi.
Ang enerhiya ay dapat gumamit ng parehong tinatanggap na-output denominator. Ang dalawang pampublikong talahanayan ay may label na 35 hanggang 45 kW na hanay bilang average na pagkonsumo ng enerhiya. Ang mga kilowatts ay naglalarawan ng average na kapangyarihan, hindi enerhiya bawat bahagi. Anggabay sa pagsukat ng enerhiyanagpapaliwanag kung paano sukatin ang kWh bawat tinatanggap na produkto. Panatilihing nakatali ang resultang iyon sa aktwal na pagsubok.
Ang production cell ay mas malaki kaysa sa nai-publish na sobre ng makina
Ang dalawang 60L na pahina ay nag-publish ng parehong mga sukat ng makina: 5.45 m ang haba, 3.5 m ang lapad at 4.2 m ang taas. Iyan ay isang kapaki-pakinabang na unang pagsusuri. Hindi ito nagpapakita ng mga pasilyo ng serbisyo, mga materyal na sistema, mga posisyon ng operator, paghawak ng amag, paglabas ng bahagi o kagamitan sa ibaba ng agos.
Buuin ang cell sa paligid ng daloy ng produkto. Markahan kung saan pumapasok ang dagta at kung saan umaalis ang mga natapos na bahagi. Payagan ang espasyo para sa robot, pag-trim, inspeksyon at tinanggihang materyal. Ipakita ang ruta ng pagbabago ng amag. Panatilihin ang access sa mga heater, haydroliko, ulo ng die at control cabinet. Ang panghuling pangkalahatang pagsasaayos ay dapat makilala ang mga interface na ito.

Ang mga utility ay nabibilang din sa napiling configuration. Humingi ng panghuling konektadong load, supply boltahe, kinakailangan sa hangin na pumapasok sa makina at kinakailangan ng tubig sa paglamig. Isama ang bawat lokal na auxiliary. Huwag idisenyo ang halaman mula sa talahanayan ng katulad na modelo. Maaaring baguhin ng mga opsyon at lokal na de-koryenteng disenyo ang huling pakete.
kay Kingglegabay sa mga kinakailangan sa utilitynaghihiwalay sa konektadong load mula sa operating demand. Sinasaklaw din nito ang daloy ng compressed-air, paglamig at layout. Gamitin ito kasama ng project utility sheet at final machine drawing. Ang site plan ay dapat na maaprubahan bago ang mga barko ng makina.
Suriin ang patayong ruta nang maingat tulad ng sahig. Ang na-publish na taas ay hindi kasama ang bawat pagkilos ng pag-angat o hadlang sa site. Suriin ang mga pinto, istraktura ng bubong, pag-access ng crane at ang landas na ginagamit para sa paghawak ng amag. Ipakita ang mga platform ng pagpapanatili at bukas na mga bantay sa layout. Maaaring magkasya ang isang makina sa loob ng gusali at mahirap pa ring i-install o serbisyo.
Kumpletuhin ang pagsusuri gamit ang downstream na linya. Ang isang malaking bahagi ay nangangailangan ng silid upang patatagin, putulin at ilipat nang walang pinsala. Kumpirmahin ang drop point ng robot, lapad ng conveyor at posisyon ng inspeksyon. Kung ang proseso ay nagbabalik ng flash sa isang gilingan, markahan din ang rutang iyon. Ang mga detalyeng ito ay kadalasang nagpapasya kung saan maaaring umupo ang makina.
Buuin ang RFQ sa paligid ng walong piraso ng ebidensya ng produkto
Ang isang kahilingan sa modelo na walang bahagi na pakete ay nag-iiwan sa mga pinakamalaking desisyon na bukas. kay Kinggleproseso ng pagbebentahumihingi ng mga larawan o drawing ng produkto, timbang, sukat, materyal, kapal, output at mga pangangailangan sa paglaban sa kemikal. Para sa desisyon ng KGB90A at KGB90AP, ayusin ang impormasyong iyon sa pagkakasunud-sunod na ito.
- Ipadala ang kinokontrol na bahagi ng pagguhit.Isama ang mga pangkalahatang dimensyon, mga detalye ng leeg o interface, mga limitasyon sa linya ng paghihiwalay at ang pinakabagong rebisyon.
- Sabihin ang gross at finished mass.Paghiwalayin ang natapos na timbang ng produkto mula sa flash, mga buntot at iba pang materyal na proseso.
- Tukuyin ang bawat stream ng materyal.Ibigay ang resin grade, supplier, kulay, regrind rule at anumang kinakailangang relasyon sa pagitan ng mga stream.
- Ilarawan ang istraktura ng dingding.Markahan ang isang stream, double layer o double color. Idagdag ang paraan ng inspeksyon at mga limitasyon sa pagtanggap.
- Ibigay ang pakete ng amag.Isumite ang panghuling lapad, taas, kapal, timbang, layout ng paglamig, mga mounting point, insert at blowing interface.
- Itakda ang tinatanggap na output.Tukuyin ang mga mabebentang bahagi kada oras, mga nakaplanong shift, tanggihan ang paggamot at ang proseso sa ibaba ng agos na dapat makasabay.
- Ilista ang mga kondisyon ng pabrika.Isama ang boltahe, frequency, compressed air, cooling water, ceiling height, lifting access at available na floor area.
- Sumang-ayon sa paglilitis.Pangalanan ang dagta, amag, tagal ng pagsubok, mga pagsusuri sa kalidad, bilang ng output, hangganan ng enerhiya at mga dokumentong kinakailangan bago tanggapin.
Humingi ng tugon na naghihiwalay sa karaniwang data ng modelo mula sa data na tukoy sa proyekto. Nakakatulong ang karaniwang talahanayan na ihambing ang platform. Dapat ilarawan ng teknikal na kasunduan ang nakaayos na configuration. Panatilihin ang mga numero ng rebisyon sa pagguhit ng produkto, pagguhit ng amag, utility sheet at plano sa pagtanggap.
Gamitin anggabay sa pagsubok sa pagtanggap ng pabrikaupang tukuyin ang pagtakbo. Kung ang enerhiyang nauugnay sa produkto ay bahagi ng desisyon, ang EUROMAP 46.2 ay nagbibigay ng paraan ng pagsukat para sa isang partikular na makina, amag at tinukoy na produkto. Ang pamamaraan ay nangangailangan din ng produkto upang matugunan ang mga kinakailangan ng customer.
kay Kingglepahina ng pag-downloadnagbibigay ng mga talahanayan ng parameter at mga dokumento ng controller para sa pagsusuri. Kumpirmahin na ang bawat dokumento ay tumutugma sa panghuling modelo at control package. Ang isang manual para sa isang katulad na makina ay kapaki-pakinabang na background, ngunit hindi nito na-override ang iniutos na teknikal na file.
Hilingin sa magkabilang panig na lagdaan ang parehong set ng data bago magsimula ang pagmamanupaktura. Maaaring baguhin ng binagong istraktura ng pader ang pagpili ng extruder. Maaaring baguhin ng mas mabigat na parison ang shot review. Ang isang mas malaking amag ay maaaring magbago ng machine fit. Pinipigilan ng kontrol ng rebisyon ang isang maagang panipi na maging panghuling batayan sa pagtanggap nang hindi sinasadya.
Dapat ding sabihin ng RFQ kung aling mga item ang mananatiling bukas. Kasama sa mga karaniwang halimbawa ang panghuling grado ng resin, mga koneksyon sa paglamig ng amag o downstream automation. Bigyan ang bawat bukas na punto ng may-ari at takdang petsa. Ang pabrika ay maaaring paghiwalayin ang nakumpirma na mga input ng disenyo ng makina mula sa impormasyon na nangangailangan pa rin ng pag-apruba ng mamimili.
Piliin ang modelong tumutugma sa naaprubahang produkto
Ang KGB90A at KGB90AP ay nagbabahagi ng maraming na-publish na mga limitasyon sa pagbuo. Ang pagpili ng modelo samakatuwid ay nagsisimula sa extrusion architecture. Gamitin ang KGB90A bilang panimulang punto para sa isang naaprubahang one-stream na konsepto. Gamitin ang KGB90AP kapag kailangan ang dalawang extrusion stream para sa tinukoy na layer o istraktura ng kulay.
Huwag gumamit ng pagiging kumplikado ng modelo bilang kapalit ng kahulugan ng produkto. Ang double-extrusion machine ay nangangailangan ng dalawang material-handling path, isang tinukoy na paraan ng pagsisimula at isang layer o plano ng inspeksyon ng kulay. Kung hindi kailangan ng produkto ang mga function na iyon, nagdaragdag sila ng trabaho nang hindi gumagawa ng tinatanggap na benepisyo ng produkto.
Huwag piliin ang KGB90A dahil mas mababa ang nakalistang timbang ng makina. Mas mahalaga ang mold fit, gross parison demand at tinanggap na output. Ang isang one-stream na produkto ay maaari pa ring humingi ng maingat na pagprograma sa dingding, paglamig at paghawak ng bahagi. Dapat patunayan ng pagsubok ng produkto ang kumpletong resulta.
Kung inaasahan ng mamimili ang mga produkto sa hinaharap, ilista ang mga ito ngayon. Suriin ang pinakamalaking amag at pinakamabigat na gross parison. Markahan ang anumang kinakailangan sa hinaharap na double-layer o double-color. Pagkatapos ay magpasya kung ang dagdag na arkitektura ay kabilang sa unang pagbili o sa susunod na linya. Panatilihing hiwalay ang hindi kumpirmadong mga ideya sa hinaharap mula sa kasalukuyang pagsubok sa pagtanggap.
Bago ipadala, patakbuhin ang napagkasunduang bahagi kasama ang napagkasunduang materyal. Itala ang recipe, mga resulta ng kalidad, tinatanggap na output at mga kondisyon ng utility. Gamitin angchecklist ng pagsisimulapara sa commissioning at anggabay sa pagpapalitkapag ang pamilya ng produkto ay may kasamang ilang molds o kulay.
Mga madalas itanong
Ano ang pangunahing pagkakaiba sa pagitan ng KGB90A at KGB90AP?
Ang kasalukuyang talahanayan ng KGB90A ay naglilista ng isang 90 mm screw at isang 45 kW extruder motor. Ang talahanayan ng KGB90AP ay naglilista ng dalawang 70 mm na turnilyo at dalawang 22 kW na motor. Inilalarawan ng Kinggle ang KGB90AP bilang opsyong double-extrusion para sa mga produktong double-layer o double-color. Maraming na-publish na bumubuo ng mga dimensyon ay pareho.
Nangangahulugan ba ang 60L capacity rating na bawat 60L na produkto ay magkasya?
Hindi. Ang volume ay isang value ng maagang screening lamang. Ang natapos na amag ay dapat magkasya sa platen, pinakamataas na sukat ng amag, hanay ng kapal at pag-aayos ng pagbubukas. Ang gross parison ay dapat magkasya sa accumulator requirement. Ang inaasahang lugar, pangangailangan ng clamp, pagsingit, pagpapalamig at pag-alis ng bahagi ay nangangailangan din ng pagsusuri.
Maaari bang gamitin ang nai-publish na 500 piraso bawat oras bilang output ng produksyon?
Hindi. Ang parehong mga pahina ay may label na ang figure na iyon bilang dry-cycle output. Hindi nito tinutukoy ang isang hinulma na produkto, dagta, timbang, oras ng paglamig, tuntunin ng pagtanggi o pag-setup sa ibaba ng agos. Ang output ng produksyon ay dapat masukat bilang mga tinatanggap na bahagi sa panahon ng isang napagkasunduang pagsubok sa tunay na produkto at materyal.
Kailan dapat piliin ng isang mamimili ang KGB90AP double-extrusion na modelo?
Piliin ang KGB90AP kapag ang inaprubahang produkto ay nangangailangan ng dalawang melt stream para sa isang tinukoy na double-layer o double-color na istraktura. Tukuyin ang parehong mga materyales, ang nilalayong relasyon sa pagitan ng mga stream at ang paraan ng inspeksyon. Huwag idagdag ang pangalawang extruder lamang bilang pangkalahatang pag-upgrade.
Anong impormasyon ng produkto ang kailangan ng Kinggle para sa isang panukalang 60L na makina?
Ipadala ang pagguhit ng produkto o mga larawan, mga sukat, tapos at kabuuang masa, grado ng resin, istraktura ng dingding, mga kinakailangan sa kapal, target na output at mga pagsubok sa pagganap. Magdagdag ng mga detalye ng amag at factory utility kapag available. Hinahayaan ng impormasyong ito ang makina, die head, mold at trial plan na gumamit ng parehong batayan ng produkto.
Paano dapat ihambing ang pagkonsumo ng enerhiya sa pagitan ng dalawang modelo?
Sukatin ang bawat modelo habang ginagawa ang parehong tinatanggap na produkto sa ilalim ng katumbas na mga kondisyon. Itala ang kWh ng makina, tinatanggap na output, extruded mass at may kasamang mga auxiliary mula sa parehong timed window. Huwag ikumpara ang mga nakakonektang rating ng motor o dry cycle na parang mga resulta ng enerhiya ng produkto.
Ipadala ang produkto bago pumili ng modelo
Ibahagi ang drawing, resin, gross parison mass, wall structure, mold information, accepted output at factory utilities. Pagkatapos ay makumpirma ng Kinggle kung ang KGB90A, KGB90AP o ibang platform ay akma sa proyekto.
Humiling ng Proposal na Batay sa ProduktoSinuri ang mga mapagkukunan para sa gabay na ito
- Kinggle KGB90A 60L Accumulate Blow Molding Machine, kasalukuyang paglalarawan ng produkto at naka-publish na talahanayan, nasuri noong Setyembre 9, 2026.
- Kinggle KGB90AP 60L Accumulator Blow Molding Machine, paglalarawan ng double-extrusion at naka-publish na talahanayan, nasuri noong Setyembre 9, 2026.
- Moog DigiPack III Instruction Manual, paraan ng pagkontrol sa profile-position ng accumulator, na-access sa pamamagitan ng Kinggle.
- EUROMAP 46.2, Bersyon 1.0, Enero 2014, pagsukat ng enerhiya na nauugnay sa produkto para sa isang partikular na produkto at amag.
- Proseso ng Pagbebenta ng Kinggle, impormasyon ng produkto na hiniling para sa mga panukala sa makina, nasuri noong Setyembre 9, 2026.