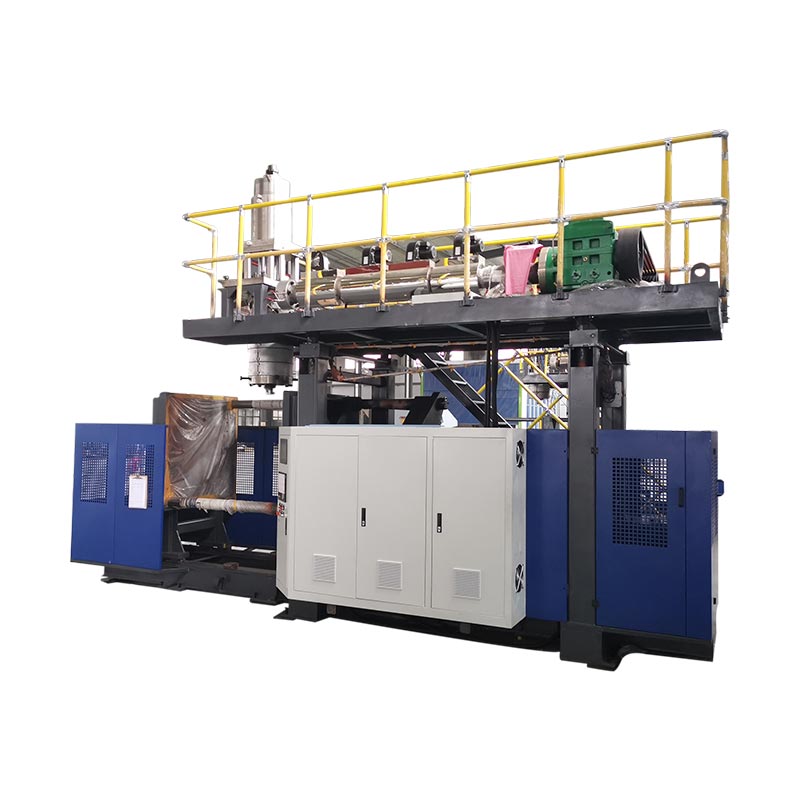
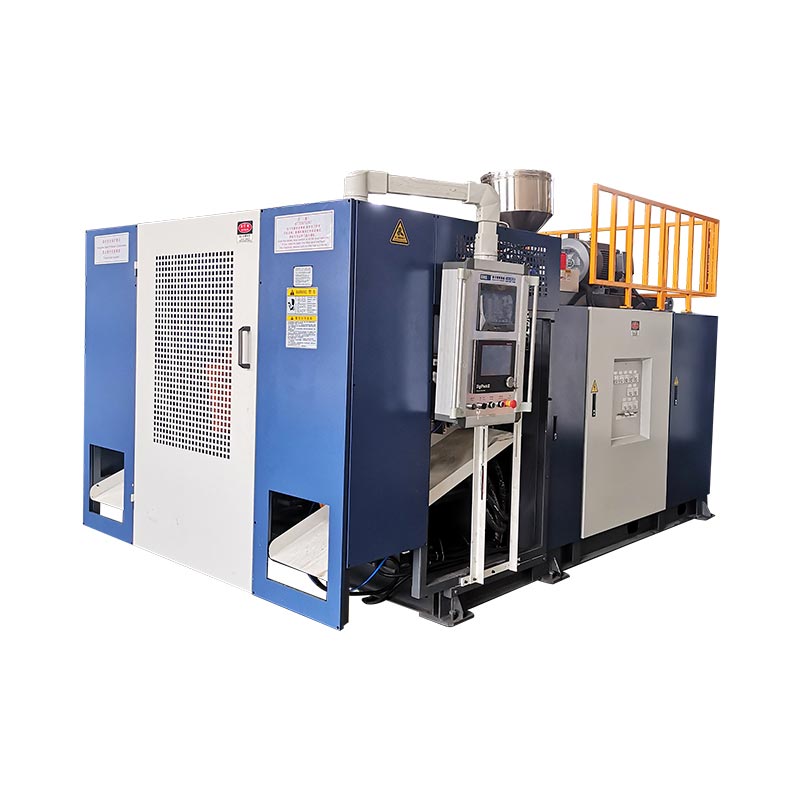
Ang pinakakapaki-pakinabang na sukatan ng enerhiya ng blow molding ay hindi naka-install na power o isang panandaliang kW na pagbabasa, dahil hindi ipinapakita ng alinman kung gaano karaming mabibiling produksyon ang nagmula sa enerhiyang natupok sa ilalim ng matatag, tinukoy na mga kondisyon ng produksyon.Gumamit ng kuryente na sinusukat sa panahon ng isang matatag na window ng produksyon, hatiin ito sa tinatanggap na output mula sa parehong timed window, at itala ang hangganan, mga posisyon ng metro, produkto, amag, dagta, cycle at mga panuntunan sa kalidad. Para sa buong operating-cost view, sukatin muna ang blow molding machine, pagkatapos ay idagdag ang nakalaan na compressed-air, cooling, material-handling, scrap-handling at downstream load kapag sila ay nakaupo sa labas ng pangunahing metro ng makina, nang hindi binibilang ang parehong enerhiya nang dalawang beses.

Ang limang numero na nagkakahalaga ng paglalagay sa isang ulat
- Koryente ng makina sa panahon ng pagsubok, sa kWh
- Average na aktibong kapangyarihan sa parehong window, sa kW
- Extruded mass at tinanggap na product mass
- Mga tinanggap na bahagi na ginawa sa panahon ng pagsubok
- Inilaan na hangin, paglamig at downstream na enerhiya
| View ng pagsukat | Karaniwang hangganan | Pinakamahusay na denominador | Tanong nito sagot |
|---|---|---|---|
| Nakakonektang load | Mga naka-install na motor, heater, kontrol at napiling mga auxiliary | wala | Paano dapat sukatin ang mga elektrikal na imprastraktura? |
| Enerhiya ng pangunahing makina | Papasok na supply sa blow molding machine | kg extruded, tinanggap kg o tinanggap na mga bahagi | Ano ang kinakain ng makinang ito sa ilalim ng tinukoy na pagtakbo? |
| Enerhiya na nauugnay sa produkto | Tinukoy ang hangganan ng makina, amag at tinukoy na produkto | kg ng sinusukat na produksyon | Paano maihahambing ang dalawang pagsubok sa produkto? |
| Buong linya ng enerhiya | Machine plus nakalaan na compressor, chiller at line equipment | tinanggap kg o tinatanggap na mga bahagi | Anong kuryente ang nabibilang sa modelo ng halaga ng produkto? |
Magsimula sa pamamagitan ng pagguhit ng hangganan ng enerhiya
"Gaano karaming kapangyarihan ang ginagamit ng isang blow molding machine?" parang simple lang. Ito ay hindi isang sukat. Ang sagot ay nagbabago sa linya na iginuhit sa paligid ng kagamitan. Ang isang pangunahing papasok na metro ay maaaring kabilang ang extruder, mga heater, hydraulic system, mga clamp, mga kontrol at nakakabit na robot. Maaaring ibukod nito ang central air compressor at chiller. Ang isa pang planta ay maaaring maglagay ng lokal na kagamitan sa pagpapalamig sa loob ng panel ng makina. Ang mga pagbasang iyon ay hindi maihahambing hangga't hindi nasasabi ang hangganan.
Ang opisyalListahan ng mga rekomendasyon ng EUROMAPpinaghihiwalay ang problemang ito sa dalawang dokumento para sa mga blow molding machine. Tinutugunan ng EUROMAP 46.1 ang kahusayan ng enerhiya na nauugnay sa makina. Tinutugunan ng EUROMAP 46.2 ang enerhiya na ginagamit sa paggawa ng isang partikular na produkto na may ibinigay na amag. Ang parehong mga dokumento ay Bersyon 1.0 mula Enero 2014. Nananatiling nakalista ang mga ito sa kasalukuyang pahina ng teknikal na rekomendasyon ng EUROMAP.
Ang pagkakaibang iyon ay kapaki-pakinabang sa isang pabrika. Maaaring ilarawan ng isang standardized machine test ang gawi ng makina sa ilalim ng mga nakasaad na kundisyon. Ang isang pagsubok sa produkto ay sumasagot sa ibang komersyal na tanong. Ipinapakita nito ang enerhiya na ginagamit habang gumagawa ng isang tinukoy na lalagyan, bahagi o tangke. Wala alinman sa pagbabasa awtomatikong kasama ang kumpletong halaman. Ang compressor room, cooling plant, resin system, grinder, conveyor, trimmer at leak tester ay maaaring maupo sa labas ng machine meter.
Gumuhit ng simpleng one-line diagram bago mag-install ng metro. Markahan ang papasok na supply ng makina. Markahan ang bawat pantulong na supply. Pagkatapos ay ilista ang mga sentral na serbisyo na tumatawid sa hangganan. I-record ang anumang load na ibinahagi ng ibang mga linya. Ang isang shared compressor ay hindi maaaring italaga nang buo sa isang blow molder. Ang isang chiller na naghahain ng limang makina ay nangangailangan din ng paraan ng paglalaan.
Gumamit ng enerhiya sa bawat kilo at enerhiya sa bawat tinatanggap na bahagi
Ang average na kapangyarihan at enerhiya ay magkaugnay, ngunit hindi sila mapapalitan. Ang kilowatts ay naglalarawan ng rate ng paggamit. Ang kilowatt-hours ay naglalarawan ng enerhiyang natupok sa paglipas ng panahon. Tinutukoy ng EUROMAP 46.1 ang kabuuang enerhiya ng makina bilang mean active power na na-multiply sa pagitan ng pagsukat. Tinutukoy nito ang tiyak na pagkonsumo ng enerhiya bilang ang enerhiyang iyon na hinati sa extruded mass sa parehong pagitan.
Ang halaga ng kWh/kg ay mahalaga para sa paghahambing ng proseso at makina. Nag-normalize ito ng iba't ibang haba ng pagtakbo. Ito rin ay humahawak ng mga bahagi na may iba't ibang laki na mas mahusay kaysa sa kWh bawat cycle. Gayunpaman, kasama sa extruded mass ang materyal na maaaring hindi tinanggap na produkto. Maaaring baguhin ng flash, tails, startup purge, mga tinanggihang container, at test piece ang resulta ng negosyo.
Magdagdag ng pangalawang sukatan para sa factory costing. Hatiin ang nauugnay na enerhiya ng linya sa mga tinatanggap na bahagi o tinatanggap na masa. Gamitin ang unit na tumutugma sa kung paano ibinebenta at kinokontrol ang produkto. Maaaring mas gusto ng isang tagagawa ng bote ang kWh bawat 1,000 tinatanggap na bote. Maaaring mas gusto ng isang malaking prodyuser na bahagi ng industriya ang kWh bawat tinatanggap na bahagi. Ang isang pangkat na nakatuon sa materyal ay maaaring pumili ng kWh bawat tinatanggap na kilo.
Panatilihin ang parehong denominador. Ang agwat sa pagitan ng extruded mass at tinanggap na masa ay naglalantad ng yield loss. Ang isang proseso ay maaaring magpakita ng magandang resulta ng makina kWh/kg ngunit nag-aaksaya ng enerhiya sa pamamagitan ng mga pagtanggi. Ang isa pang proseso ay maaaring gumamit ng bahagyang higit na kapangyarihan ngunit makagawa ng mas tinatanggap na mga bahagi sa parehong panahon. Hindi maipapakita ng isang pagbabasa lamang ang tradeoff na iyon.
Huwag gumamit ng konektadong pagkarga bilang resulta ng pagkonsumo. Nakakatulong ang konektadong load sa laki ng mga transformer, cable at protective device. Ang aktwal na enerhiya ng pagpapatakbo ay nakasalalay sa cycle, resin, amag, diskarte sa pagkontrol at estado ng produksyon. kay Kingglegabay sa pagpaplano ng utilityipinapaliwanag ang pagkakaibang ito para sa paghahanda ng pabrika.
Sukatin lamang pagkatapos maging matatag ang proseso
Ang isang maikling pagbabasa ng metro na kinuha sa panahon ng warm-up ay hindi naglalarawan ng produksyon. Ang mga pampainit ng bariles ay maaaring gumana nang iba sa kanilang hindi nagbabagong pattern. Maaaring nagbabago pa rin ang temperatura ng hydraulic oil. Maaaring itinatama ng mga operator ang haba ng parison o inaalis ang mga bahagi ng startup. Mahina rin ang denominator dahil kakaunti ang nabilang na mga tinanggap na produkto.
EUROMAP 46.2nagbibigay ng isang tiyak na paraan ng pagsubok sa produkto. Dapat matugunan ng produkto ang mga kinakailangan ng customer. Dapat awtomatikong tumakbo ang makina nang walang manu-manong interbensyon sa loob ng hindi bababa sa 15 minuto. Ang bariles ay dapat na nanatili sa set-point na temperatura nang hindi bababa sa 15 minuto. Ang isang hydraulic machine ay dapat ding umabot sa matatag na temperatura ng langis at hawakan ito nang hindi bababa sa 15 minuto.
Ang pormal na pagsukat pagkatapos ay tumatagal ng hindi bababa sa 10 minuto at sumasaklaw ng hindi bababa sa 15 na mga cycle. Ang nakolektang masa ng produkto ay tinimbang. Tumatawag din ang EUROMAP para sa instrumentation na na-certify sa na-refer na IEC 62053-22:2003 meter classes. Ang mga kundisyong ito ay nabibilang sa rekomendasyong iyon. Ang isang planta ay maaaring pumili ng isang mas mahabang window kapag ang normal na pagkakaiba-iba, maraming istasyon o downstream na mga kaganapan ay nangangailangan ng higit pang saklaw.
| Bago ang timed window | Habang nasa bintana | Pagkatapos ng bintana |
|---|---|---|
| Kumpirmahin ang aprubadong produkto, amag, materyal at recipe | Panatilihing nakahanay ang mga timestamp ng metro at output | Timbangin ang tinukoy na masa ng produksyon |
| Abutin ang stable na awtomatikong produksyon | Mag-record ng mga alarma, paghinto at mga manu-manong pagkilos | Bilangin ang mga tinanggap na bahagi at tinanggihan |
| Kumpirmahin ang mga kondisyon ng thermal at utility | Huwag baguhin ang mga setting ng proseso | Kumpletuhin ang mga kinakailangang pagsusuri sa kalidad |
| Zero o itala ang bawat nauugnay na metro | Obserbahan ang lahat ng istasyon, ulo at mga cavity | I-save ang recipe, metro at mga talaan ng inspeksyon |
Tinutukoy din ng EUROMAP 46.2 ang dokumentasyong kailangan para sa paghahambing. Kabilang dito ang pagkakakilanlan ng makina, naka-install na kapangyarihan, mga detalye ng turnilyo, pagkakabukod ng bariles, bigat ng bahagi, kapal ng pader, materyal at supplier. Ang mga detalye ng cycle, impormasyon sa pag-clamping, temperatura, oras ng pagsukat, bilang ng cycle at average na power factor ay kabilang din sa talaan. Ang antas ng detalyeng ito ay nagpapanatili sa resulta na nakatali sa pagtakbo na gumawa nito.
Para sa karaniwang gawain sa pabrika, bumuo ng isang nauulit na test sheet mula sa mga ideyang ito. Markahan ang anumang pag-alis mula sa pamamaraan ng EUROMAP. Huwag tumawag ng isang impormal na pagsusuri bilang isang pagsusulit sa EUROMAP kung ang mga kondisyon at instrumento ay magkaiba. Maaari pa rin itong maging kapaki-pakinabang na panloob na data kapag malinaw ang pamamaraan nito.
Hanapin kung aling mga load ng makina ang kumukonsumo ng kuryente
Ang isang whole-machine meter ay nagsasabi sa laki ng problema. Hindi nito tinutukoy ang dahilan. Ang pangunahing mga mamimili ay karaniwang nabibilang sa ilang mga pisikal na sistema. Ang extruder drive ay gumagalaw at nagpapaplastikan ng materyal. Kinokontrol ng mga barrel at head heaters ang thermal state. Ang bumubuo ng sistema ay nagpapalakas ng clamp at paggalaw ng istasyon. Ang mga kontrol, fan, pump at lokal na cooling device ay nagdaragdag ng mas maliit o pasulput-sulpot na pag-load.
Nagbibigay ang EUROMAP 46.1 ng mga opsyonal na pagsukat ng subsystem para sa kadahilanang ito. Pinaghihiwalay nito ang extruder motor at nagmaneho mula sa barrel at head thermoregulation. Tinutukoy din nito ang pagbuo ng sistema ng enerhiya. Kasama sa rekomendasyon ang mga karagdagan para sa liquid cooling at accumulator-head energy kapag nalalapat ang mga system na iyon. Ang mga kategoryang ito ay nag-aalok ng isang kapaki-pakinabang na diagnostic na mapa kahit na ang planta ay hindi nagpapatakbo ng pormal na pagsusulit sa pag-uuri.
Magsimula sa isang plot ng oras, hindi isang average na numero. Itugma ang mga pagbabago sa kapangyarihan sa mga totoong kaganapan sa makina. Ang isang steady extruder load ay may ibang dahilan mula sa isang matalim na clamp-motion peak. Ang pagbibisikleta ng pampainit ay dapat tingnan sa tabi ng mga temperatura ng zone. Ang isang hydraulic system ay maaaring makakuha ng kapangyarihan habang naghihintay ang makina. Ang isang nakakabit na gilingan ay maaaring magsimula lamang pagkatapos maabot ito ng isang flash batch.
Ang susunod na hakbang ay depende sa pattern. Ang tumataas na pag-load ng extrusion ay maaaring bigyang-katwiran ang mga pagsusuri para sa estado ng materyal, kondisyon ng turnilyo o mekanikal na resistensya. Ang sobrang aktibidad ng heater ay maaaring tumuro sa pagkawala ng init, pag-uugali ng kontrol o isang hindi matatag na proseso. Ang patuloy na pangangailangan ng bomba habang naghihintay ay nangangailangan ng ibang pagsisiyasat. Angchecklist ng preventive-maintenancetumutulong sa paghiwalayin ang mga sintomas ng enerhiya mula sa pagsusuot, pagtagas, mga paghihigpit sa paglamig at mahinang kondisyon.
Huwag ayusin ang ilang system nang sabay-sabay. I-save muna ang stable baseline. Baguhin ang isang napatunayang dahilan. Pagkatapos ay ulitin ang parehong pagsubok sa produkto. Pinoprotektahan nito ang link sa pagitan ng aksyon at resulta. Ipinapakita rin nito kung ang mas mababang kapangyarihan ng makina ay nagdulot ng isa pang pagkawala, tulad ng mas mahabang cycle ng oras o mas mahinang katatagan ng pagkatunaw.
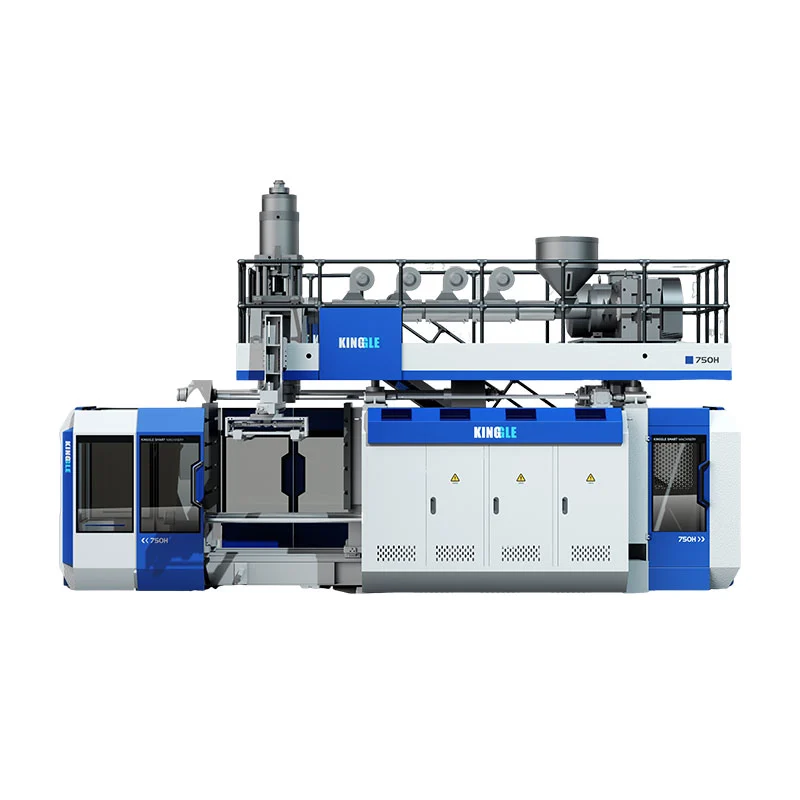
Magdagdag ng naka-compress na hangin at paglamig sa hangganan ng halaman
Ang de-koryenteng metro ng makina ay maaaring makaligtaan ng dalawang mahalagang pagkarga ng pabrika. Ang blow air ay ginawa sa ibang lugar sa maraming halaman. Ang nagpapalamig na tubig ay maaaring magmula sa isang central chiller at pump set. Wala alinman sa utility ay libre. Parehong dapat sukatin o ilaan bago matantya ng pabrika ang buong linya ng kuryente sa bawat tinatanggap na bahagi.
Para sa naka-compress na hangin, itala ang presyon at daloy sa makina habang gumagawa. Ang presyon lamang ay hindi isang dami ng hangin. Ang daloy lamang ay hindi nagpapakita ng inihatid na kondisyon. Tandaan ang panahon ng pagpapatakbo, pag-uugali ng receiver, pag-aayos ng dryer at iba pang mga user sa header. Ang mga pagtagas at hindi naaangkop na paggamit ay maaari ding masira ang kabuuan ng halaman.
Ang Kagawaran ng Enerhiya ng U.S. ay nagpapanatili ng amapagkukunan ng compressed-air systemna may patnubay sa pagsusuri, mga kontrol, imbakan, presyon, pagtagas at paggastos ng system. Nitoplatform ng MEASURkasama rin ang mga calculator para sa naka-compress na hangin, mga motor, mga bomba at iba pang sistema ng halaman. Ang mga tool na ito ay maaaring suportahan ang isang pagtatasa. Ang aktwal na pagganap ng compressor at nasusukat na data ng system ay dapat pa ring magmaneho ng alokasyon.
Para sa paglamig, tukuyin kung ano ang sakop ng metro. Ang isang lokal na chiller ay maaaring direktang sukatin gamit ang mga bomba nito. Ang isang sentral na planta ay nangangailangan ng isang transparent na pamamaraan batay sa nasusukat na enerhiyang elektrikal at ang itinalagang pagkarga ng linya. Maaaring mahalaga ang mga temperatura ng supply at pagbabalik, daloy, kundisyon sa paligid at sabay-sabay na mga user. Huwag i-convert ang cooling-water flow sa electrical energy na may generic factor.
kay Kingglegabay sa paggamit ng blow moldingnagrerekomenda ng hiwalay na pagsukat para sa maaasahang data ng halaga ng produkto. Isinasaad din nito na ang isang buong linyang metro ay maaaring magsama ng compressor, chiller, grinder, conveyor at downstream na kagamitan. Gamitin ang diskarteng iyon kapag pinapayagan ito ng layout ng halaman. Kung hindi, panatilihing nakikita ang bawat formula ng paglalaan.
Ikonekta ang enerhiya sa cycle time, part weight at rejects
Ang kahusayan sa enerhiya ay isang resulta ng produksyon. Ang pinakamababang panandaliang kW ay hindi palaging lumilikha ng pinakamababang kWh bawat tinatanggap na bahagi. Ang isang makina ay maaaring makakuha ng higit na lakas habang gumagalaw, ngunit tapusin ang mas katanggap-tanggap na mga produkto sa loob ng isang oras. Maaaring bawasan ng isa pang setting ang average na kapangyarihan ngunit pahabain ang cycle. Ang denominator ang magpapasya kung aling resulta ang mahalaga.
Ang cycle time ay ang unang koneksyon na susuriin. Gamitin ang pamamaraan sa Kinggle'sgabay sa pag-optimize ng cycle-time. Sukatin ang paglilimita ng hakbang, pagkatapos ay ihambing ang tinatanggap na output. Ang isang mas maikling timer ay hindi isang pagtitipid kung ito ay nagdudulot ng mas maiinit na bahagi, dimensional drift o downstream congestion. Itala ang parehong average na kapangyarihan at nasusukat na enerhiya sa parehong window ng produksyon.
Ang bigat ng bahagi at pamamahagi ng pader ay nakakaapekto rin sa resulta ng enerhiya. Ang mas maraming materyal ay nangangailangan ng plasticizing at pag-alis ng init. Ngunit ang mas mababang kabuuang timbang ay hindi awtomatikong katanggap-tanggap. Ang mga kritikal na pader ay dapat pa ring matugunan ang kinakailangan ng produkto. Gamitin anggabay sa programming ng parisonupang ikonekta ang mga pagbabago sa profile sa mga sinusukat na lokasyon sa dingding. Gamitin anggabay sa disenyo ng amagkapag ang isang lokal na limitasyon sa paglamig ay nagmumula sa tool.
Ang mga pagtanggi ay nararapat sa kanilang sariling linya sa sheet ng enerhiya. Naubos na ang kuryenteng ginamit para sa isang tinanggihang bahagi. Ang ilang materyal ay maaaring mabawi, ngunit ang oras ng makina, hangin at paglamig ay hindi nakuhang muli. Subaybayan ang startup purrge, flash, tails, visual rejects at functional-test rejects nang hiwalay. kay Kingglegabay sa pag-troubleshoot ng depektotumutulong sa pag-uugnay ng mga karaniwang pagkakamali sa pagproseso ng ebidensya.
Ang mga pagbabago at pagsisimula ay maaaring mangibabaw sa mga maikling order. Ang pag-init, purging, color transition at first-off na pag-apruba ay kumonsumo ng enerhiya bago magsimula ang mabentang output. Gamitin angchecklist ng pagsisimulaatgabay sa pagpapalitupang maitala ang pagkawala. Mag-ulat ng steady-state na enerhiya at order-level na enerhiya nang hiwalay. Ang bawat isa ay sumasagot sa isang wasto ngunit magkaibang tanong.
Ihambing ang servo hydraulic at iba pang mga sistema ng drive nang patas
Makakatulong ang mga label ng drive sa isang mamimili na maunawaan ang arkitektura. Hindi nila mapapalitan ang isang pagsubok sa produkto. Ang isang servo hydraulic machine, conventional hydraulic machine at electrically driven na disenyo ay maaaring mapangasiwaan ang mga idle period sa ibang paraan. Ang kanilang mga resulta ay nakasalalay din sa paggalaw ng clamp, tungkulin ng extruder, pagpapatakbo ng accumulator, pagpapalaki ng pump, mga kontrol at kinakailangang bilis ng produksyon.
Magsimula sa parehong produkto. Panatilihing maihahambing ang amag, materyal, bigat ng bahagi, kinakailangan sa dingding at pagtanggap. Isama ang parehong auxiliary na hangganan. Pagkatapos ay patakbuhin ang bawat makina sa isang matatag na naaprubahang proseso. Ang isang paghahambing na ginawa sa isang makina sa dry cycle at isa pang paggawa ng mga natapos na bahagi ay may maliit na komersyal na halaga.
Tingnan ang bakas ng kuryente pati na rin ang huling kWh. Maaaring tumaas ang mga dinamikong pagkarga sa panahon ng paggalaw ng amag o pagtulak ng accumulator. Maaaring mahalaga ang idle demand kapag ang sequence ay naglalaman ng paghihintay. Ang pagpilit at pag-init ay maaaring mangibabaw sa isa pang trabaho. Sa isang multi-head machine, ang kapaki-pakinabang na output sa bawat kaganapan ay nagbabago muli. Angmulti-head at multi-cavity na gabayipinapaliwanag kung bakit kailangang tukuyin ang mga bahagi sa bawat cycle.
Ang layout ng makina ay maaari ding baguhin ang denominator. Asingle-station o double-station linemaaaring mag-overlap ang extrusion, paglamig at paghawak ng bahagi sa ibang paraan. Hindi nito ginagarantiyahan ang isang resulta ng enerhiya. Tinutukoy ng produkto, balanse ng cycle, kapasidad ng paglamig at downstream line ang tinatanggap na output.
Hilingin sa mga supplier na sabihin ang hangganan at kundisyon ng pagsubok. Humiling ng enerhiya ng makina, tinatanggap na output, extruded mass at kalidad na ebidensya mula sa parehong pagitan. Kung nag-aalok ng claim na nakakatipid sa porsyento, humingi ng parehong orihinal na sukat. Itanong din kung anong kagamitan ang nakaupo sa labas ng bawat metro. Ginagawa nitong paghahambing ang isang drive-system claim na maaaring suriin ng engineering at pagbili.
Magpatakbo ng isang walong hakbang na pagsubok sa enerhiya ng halaman
Ang halaman ay hindi nangangailangan ng isang kumplikadong dashboard upang magsimula. Kailangan nito ng kinokontrol na pagsubok, angkop na metro at malinaw na bilang ng output. Ang mga kwalipikadong tauhan ng kuryente ay dapat mag-install o magkonekta ng mga instrumento sa ilalim ng mga pamamaraang pangkaligtasan ng planta. Dapat aprubahan ng mga kawani ng produksyon at kalidad ang mga kundisyon ng produkto bago ang takdang oras.
- Tukuyin ang produkto at tuntunin sa pagtanggap.Itala ang drowing, rebisyon ng bahagi, amag, dagta, kulay, regrind rule, target na timbang at mga kinakailangang pagsusuri. Sabihin kung aling mga bahagi ang binibilang bilang tinanggap.
- Iguhit ang hangganan ng metro.Markahan ang pangunahing makina, mga lokal na auxiliary, compressor allocation, cooling allocation at downstream load. Bigyan ng pangalan ang bawat metro.
- Suriin ang mga instrumento at timestamp.Gumamit ng mga metro na angkop para sa pagsukat. Ihanay ang mga orasan na ginagamit para sa kuryente, mga ikot ng makina at mga bilang ng produksyon.
- Abutin ang stable na awtomatikong produksyon.Kumpirmahin ang estado ng thermal, mga kagamitan at kalidad. Para sa isang pagsubok sa EUROMAP 46.2, sundin ang nakasaad nitong katatagan at mga kinakailangan sa instrumentasyon.
- Sukatin nang hindi binabago ang recipe.Itala ang mga panimulang halaga, mga halaga ng pagtatapos at ang window ng produksyon. Tandaan ang mga alarma, paghinto, mga manu-manong interbensyon at hindi pangkaraniwang mga kaganapan sa utility.
- Bilangin ang masa at tinanggap na output.Timbangin ang tinukoy na masa ng produksyon. Bilangin ang mga tinanggap na bahagi, pagtanggi, flash, mga buntot at iba pang hindi kasamang materyal gamit ang mga malinaw na kategorya.
- Kalkulahin ang mga ipinares na sukatan.Iulat ang machine kWh/kg at enerhiya sa bawat tinatanggap na bahagi o tinatanggap na kilo. Magdagdag lamang ng mga kagamitan sa planta sa pamamagitan ng dokumentadong alokasyon.
- Ulitin ang isang kinokontrol na pagbabago.Ayusin ang isang napatunayang pagkawala, ibalik ang mga matatag na kondisyon at ulitin ang parehong pagsubok. Panatilihin lamang ang bagong setting kapag nananatiling naaprubahan ang kalidad at kaligtasan.
I-save ang raw data. Hindi sapat ang panghuling ratio para sa pag-troubleshoot sa ibang pagkakataon. Mag-imbak ng mga pagbabasa ng metro, mga bilang ng cycle, mga timbang ng bahagi, mga resulta ng inspeksyon, rebisyon ng recipe at mga larawan ng mga lokasyon ng metro. Kung available ang power trace, panatilihin ito kasama ng machine-event log.
Suriin ang resulta sa higit sa isang departamento. Maaaring ipaliwanag ng pagpapanatili ang pag-uugali ng pump, heater at paglamig. Maaaring ipaliwanag ng produksyon ang paghihintay at mga maikling paghinto. Tinutukoy ng kalidad ang tinatanggap na denominator. Ang pagbili ay nangangailangan ng isang resulta na maaaring ilagay sa isang modelo ng gastos. Pinipigilan ng isang nakabahaging ulat ang isang koponan na pahusayin ang bilang nito habang inililipat ang pagkatalo sa ibang lugar.
Gamitin angHMI at gabay sa alarmaupang paghiwalayin ang mga utos mula sa aktwal na mga estado ng makina. Gamitin anggabay sa pagsubok sa pagtanggap ng pabrikakapag sinusuportahan ng pagsubok ang pagbili ng makina. Ang ebidensya ng enerhiya ay dapat umupo sa tabi ng katibayan ng kalidad ng produkto at output, hindi palitan ang mga ito.
Mag-iskedyul ng paulit-ulit na tseke pagkatapos maibalik ang proseso sa normal na produksyon. Ang isang araw na resulta ay maaaring maapektuhan ng kondisyon ng pagpapanatili, temperatura ng kapaligiran o isang pansamantalang problema sa utility. Ang pag-trend sa parehong produkto at hangganan ay nagpapakita kung ang pakinabang ay nananatiling totoo. Nagbibigay din ito sa pabrika ng isang maagang signal kapag ang enerhiya sa bawat tinatanggap na bahagi ay nagsimulang mag-drift.
Gawing tanong sa pagbili ang pagkonsumo ng enerhiya
Ang isang kapaki-pakinabang na panipi ay nagsisimula sa produkto, hindi isang pangkalahatang kahusayan na pang-uri. Kasalukuyan ni Kinggleproseso ng pagbebentahumihingi sa mga mamimili ng mga larawan o drawing ng produkto, timbang, sukat, materyal, kapal, output at mga pangangailangan sa paglaban sa kemikal. Tinutukoy din ng mga input na iyon ang isang makabuluhang talakayan sa enerhiya.
Humingi ng konektadong pagkarga at inaasahang data ng pagpapatakbo nang hiwalay. Sinusuportahan ng konektadong pagkarga ang de-koryenteng disenyo. Sinusuportahan ng isang pagsubok na nauugnay sa produkto ang pagtatantya sa gastos ng produksyon. Hilingin ang hangganan ng metro, tagal ng pagsubok, kondisyon ng makina, amag, dagta, gross extruded mass, tinatanggap na output at mga pagsusuri sa kalidad. Sabihin kung kasama ang compressed air at cooling.
Para sa isang bagong proyekto, sumang-ayon sa pagsubok bago ang pagsubok sa makina. Piliin ang produkto at materyal. I-freeze ang pamantayan sa pagtanggap. Tukuyin kung sino ang nagsusuplay ng metro at kung sino ang nagbe-verify ng mga bilang. Magpasya kung paano ituturing ang startup, rejects, flash at recycled na materyal. Kung EUROMAP 46.2 ang napagkasunduang paraan, pangalanan ito sa plano ng pagsubok at sundin ang mga kundisyon nito.
Gamitin ang resulta bilang isang bahagi ng kabuuang gastos. Mahalaga ang kuryente, ngunit dapat pa ring gawin ng makina ang kinakailangang produkto. Suriin ang katatagan ng output, ani, pagkawala ng pagbabago, pag-access sa pagpapanatili, mga ekstra, paggawa at pagkakatugma sa ibaba ng agos. Ang isang mahinang palagay ay maaaring lumampas sa isang maliit na pagkakaiba sa steady-state kWh.
Parehong supply ni Kinggletuloy-tuloy na extrusion blow molding machineataccumulator blow molding machine. Ang naaangkop na plano sa pagsukat ay nakasalalay sa napiling pagsasaayos at produkto. Ipadala ang drawing ng produkto at impormasyon ng factory utility bago humiling ng pagtatantya ng proyekto.
Mga madalas itanong
Gaano karaming kuryente ang ginagamit ng isang extrusion blow molding machine?
Walang maaasahang unibersal na pigura. Mga pagbabago sa pagkonsumo sa configuration ng makina, laki ng extruder, system ng drive, mga heater, produkto, amag, dagta, cycle at mga kasamang auxiliary. Sukatin ang kWh sa panahon ng isang matatag na window ng produksyon. Hatiin ito sa extruded mass at tinanggap na output. Panatilihing hiwalay ang konektadong load dahil ginagamit ito para sa pagpapalaki ng electrical-system, hindi sa paggastos ng enerhiya ng produkto.
Ano ang pinakamahusay na sukatan ng kahusayan ng enerhiya para sa blow molding?
Gumamit ng hindi bababa sa dalawang sukatan. Ang machine kWh bawat kilo ng extruded mass ay sumusuporta sa teknikal na paghahambing. Ang buong linyang kWh bawat tinatanggap na bahagi o tinatanggap na kilo ay sumusuporta sa paggastos ng produkto. Iulat ang average na kW at kabuuang kWh bilang sumusuportang data. Dapat tukuyin ng bawat resulta ang produkto, amag, materyal, mga tuntunin sa kalidad at hangganan ng metro.
Ang naka-install na kapangyarihan ba ay nagpapakita ng normal na pagkonsumo ng makina?
Hindi. Nakakatulong ang naka-install o nakakonektang power sa mga inhinyero na sukatin ang mga transformer, cable, breaker at isolation equipment. Hindi lahat ng load ay tumatakbo sa buong rating sa buong produksyon. Ang aktwal na enerhiya ay nakasalalay sa oras at estado ng pagpapatakbo. Gumamit ng angkop na metro ng enerhiya sa panahon ng stable na produksyon sa halip na tantyahin ang kuryente mula sa nameplate lamang.
Dapat bang isama ang compressor at chiller power?
Isama ang mga ito kapag kinakalkula ang buong linya ng enerhiya o gastos ng produkto. Panatilihing hiwalay ang mga ito kapag nag-uulat ng pagsukat ng pangunahing makina. Ang mga sentral na sistema ay nangangailangan ng dokumentadong alokasyon dahil maaari silang maghatid ng ilang linya. Suriin muna ang meter map upang ang mga lokal na compressor, chiller o pump ay hindi mabilang nang dalawang beses.
Ang isang servo hydraulic blow molding machine ba ay palaging gumagamit ng mas kaunting enerhiya?
Huwag magpasya mula sa label ng drive lamang. Ihambing ang mga makina habang ginagawa ang parehong tinatanggap na produkto sa ilalim ng katumbas na mga kondisyon. Isama ang parehong mga auxiliary at sukatin ang parehong window ng oras. Maaaring baguhin ng idle demand, clamp motion, extrusion, heating, accumulator duty at cycle balance ang resulta para sa bawat aplikasyon.
Paano mababawasan ng isang pabrika ang enerhiya sa bawat tinatanggap na bahagi?
Sukatin ang kasalukuyang pagkawala bago baguhin ang mga setting. Kasama sa mga karaniwang lugar ng pagsisiyasat ang idle demand, air leaks, cooling restrictions, heater condition, hydraulic behavior, long cycle steps, rejects at changeover waste. Iwasto ang isang napatunayang dahilan, pagkatapos ay ulitin ang parehong pagsubok sa produkto. Panatilihin lamang ang pagbabago kapag nananatiling katanggap-tanggap ang output, kalidad, kaligtasan at kondisyon ng makina.
Kailangan mo ng plano sa pagsubok ng enerhiya para sa iyong produkto?
Ibahagi ang pagguhit ng produkto, materyal, target na timbang, output, impormasyon sa amag at magagamit na mga kagamitan sa pabrika. Maaaring gamitin ng Kinggle ang mga detalyeng iyon para tukuyin ang configuration ng machine at isang masusukat na hangganan ng pagtanggap.
Ipadala ang Iyong Mga Kinakailangan sa ProduktoSinuri ang mga mapagkukunan para sa gabay na ito
- Mga Teknikal na Rekomendasyon ng EUROMAP, kasalukuyang listahan na nagpapakita ng EUROMAP 46.1 at 46.2 sa ilalim ng Blow Moulding, nasuri noong Setyembre 9, 2026.
- EUROMAP 46.1, Bersyon 1.0, Enero 2014, mga kahulugan ng enerhiya na nauugnay sa makina at pagsukat ng subsystem.
- EUROMAP 46.2, Bersyon 1.0, Enero 2014, paraan ng enerhiya na nauugnay sa produkto, stable-run na kondisyon at dokumentasyon.
- U.S. Department of Energy, Compressed Air Systems, pagtatasa ng system at mga teknikal na mapagkukunan, nasuri noong Setyembre 9, 2026.
- Kagawaran ng Enerhiya ng U.S., MEASUR, mga tool sa pagsusuri ng plant-system, nasuri noong Setyembre 9, 2026.
- Kinggle, Mga Kinakailangan sa Utility ng Blow Molding Machine, machine at full-line na hangganan ng utility, nasuri noong Setyembre 9, 2026.
- Proseso ng Pagbebenta ng Kinggle, impormasyon ng produkto na hiniling para sa kahulugan ng proyekto, nasuri noong Setyembre 9, 2026.