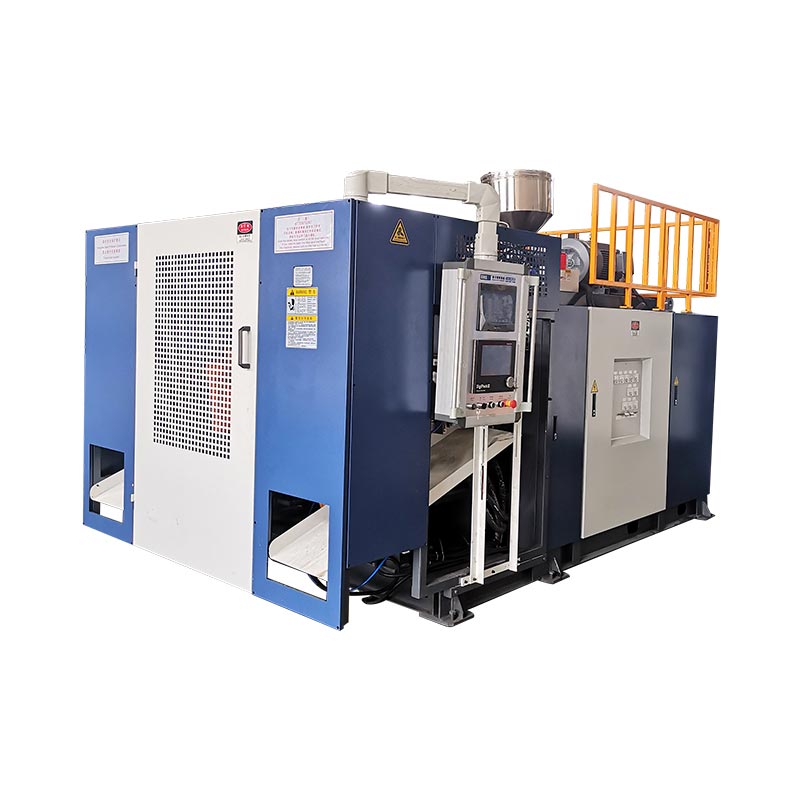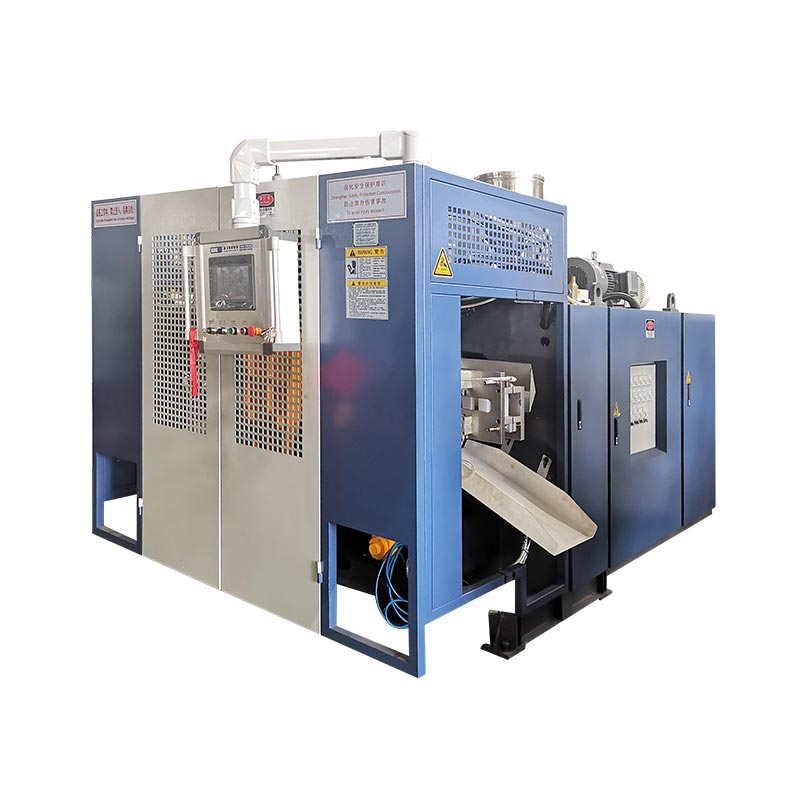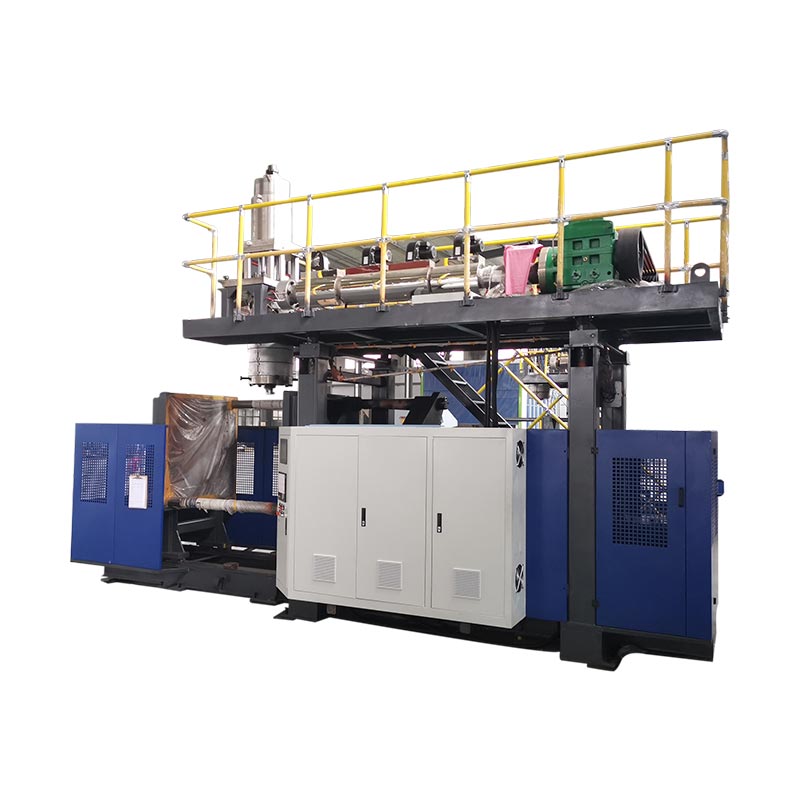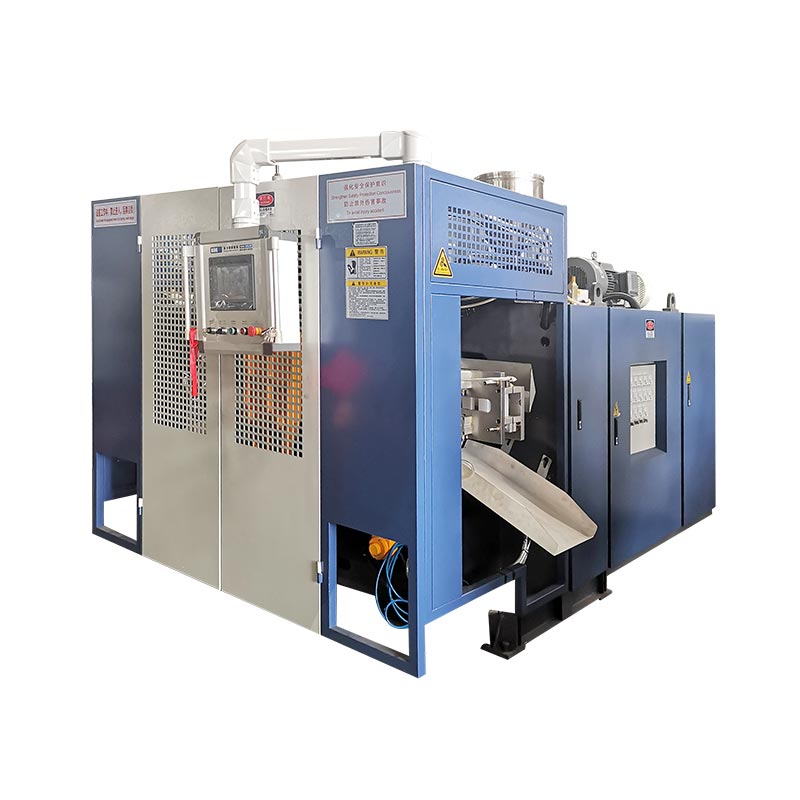
Ang pagpapalit ng blow molding machine ay kumpleto lamang kapag ang bagong molde, materyal na landas, tooling, recipe at downstream na setup ay natukoy nang tama at ang bagong bahagi ay pumasa sa mga tinukoy nitong pagsusuri.Ang pagsisimula ng mga awtomatikong cycle ay isang intermediate milestone, hindi patunay ng pagkumpleto. Ang pinakaligtas at pinakamabilis na praktikal na paraan ay ang ihanda ang lahat ng posible bago huminto, ihiwalay ang mapanganib na enerhiya para sa nakalantad na trabaho, ibalik ang mga function sa isang kontroladong pagkakasunud-sunod at sukatin ang oras sa unang tinanggap na window ng produksyon, na may kahulugan ng pagtanggap, pagkawala ng transition, responsableng approver at kinakailangang ebidensya na naitala bago simulan ng team ang susunod na kampanya sa produksyon mula sa isang kontrolado at masusubaybayang baseline ng produksyon.

Tala ng terminolohiya:Maaaring ilarawan ng mga production team ang gawaing ito bilang isang extrusion blow molding machine changeover, blow molding mold change, mold swap, tool change, bottle line change, blow molding color change, blow molding resin change o blow molding recipe change. Ang mga label na ito ay nagsasapawan, ngunit hindi palaging inilalarawan ng mga ito ang parehong saklaw. Ang job packet ay dapat na eksaktong nakasaad kung aling pisikal, materyal, digital at downstream na mga elemento ang magbabago.
Limang desisyon na kumokontrol sa pagbabago
- Tukuyin ang pagtatapos bilang isang tinatanggap na bahagi at matatag na window ng produksyon.
- Tukuyin ang bawat binagong item: amag, die tooling, blow pin, resin, kulay, recipe at downstream na kagamitan.
- Ilipat ang pag-verify, pagtatanghal at dokumentasyon sa labas ng nakahintong window ng makina kung saan ligtas.
- Gamitin ang awtorisadong pamamaraan ng hazardous-energy ng site bago pumasok ang sinuman sa isang nakalantad na danger zone.
- Itala ang naaprubahang setup at ebidensya upang ang susunod na pagtakbo ay magsimula mula sa isang kinokontrol na baseline.
| Baguhin ang domain | Ano ang dapat tumugma sa bagong trabaho | I-restart ang ebidensya | Karaniwang nakatagong dependency |
|---|---|---|---|
| Mould at mga interface | Tamang rebisyon, mounting, cooling, blow-pin/core at take-out na relasyon | Kinokontrol na manu-manong paggalaw at mga koneksyon na walang leak | Pagruruta ng hose, posisyon ng sensor o downstream clearance |
| Mamatay at parison tooling | Inaprubahang pagkakakilanlan ng tooling, posisyong mekanikal at pagkakalibrate | Tuwid, matatag na parison na nakaposisyon para sa amag | Ang tooling file ay hindi tumutugma sa naka-install na hardware |
| Materyal at kulay | Tamang resin grade, lot, masterbatch at aprubadong regrind rule | Malinis, homogenous na matunaw at masusubaybayang paglipat ng materyal | Ang lumang dagta o kulay ay nananatili sa paghawak at pagtunaw ng mga landas |
| Recipe at mga kontrol | Inilabas ang rebisyon ng recipe para sa naka-install na package ng produkto | Ang command at ang aktwal na estado ay sumasang-ayon sa pamamagitan ng isang kinokontrol na cycle | Ang isang lumang halaga ng produkto ay nananatili sa labas ng naka-save na recipe |
| Pagtanggap ng bahagi at linya | Pagguhit, visual na limitasyon, timbang, pader, mga sukat at mga pagsubok sa pagganap | Tinukoy ang sunud-sunod o nakabatay sa oras na palugit ng pagtanggap | Ginagamit pa rin ng trimmer, leak tester, conveyor o pack-out ang lumang SKU |
Ang pagpapalit ay kumpleto lamang kapag ang bagong bote ay naaprubahan
Kadalasang ginagamit ng mga halaman ang salitapagpapalitpara sa iba't ibang mga kaganapan. Maaaring ihinto ng isang superbisor ang orasan kapag na-clamp ang bagong amag. Maaaring ihinto ito ng isa pa kapag nagsimula ang unang awtomatikong pag-ikot. Maaaring tukuyin ng kalidad ang pagkumpleto bilang ang unang bahagi na pumasa sa inspeksyon, habang ang produksyon ay maaaring mangailangan ng patuloy na pagpapatakbo ng mga tinatanggap na bahagi. Ang mga kahulugan na ito ay gumagawa ng iba't ibang mga numero, kaya ang paghahambing ng changeover-time ay walang kabuluhan hanggang sa maaayos ang punto ng pagsisimula at pagtatapos.
Para sa isang extrusion blow molding line, ang isang kapaki-pakinabang na panimulang punto ay ang huling tinatanggap na bahagi mula sa papalabas na trabaho. Ang isang kapaki-pakinabang na punto ng pagtatapos ay ang unang tinatanggap na window ng produksyon para sa papasok na trabaho. Dapat tukuyin ng halaman ang window na iyon. Maaaring ito ay isang nakatakdang bilang ng magkakasunod na bahagi, isang tinukoy na oras sa mga matatag na kondisyon o isang panuntunan sa pag-sample sa mga istasyon, mga cavity o die outlet. Ang kinakailangan ay nabibilang sa kinokontrol na produkto o detalye ng proseso, hindi sa memorya ng isang operator.
Inilalantad ng kahulugang ito ang gawaing itinatago ng isang sukatan lamang ng amag. Ang papasok na produkto ay maaaring mangailangan ng isa pang die o mandrel, blow pin, neck tooling, core movement, parison profile, resin, color, regrind rule, leak-test program, trimming fixture, label, conveyor guide o pack-out pattern. Kahit na nananatiling naka-install ang pisikal na amag, ang paglipat ng materyal at recipe ay maaari pa ring maging ganap na pagbabago sa produksyon ng bote ng plastik.
Paghiwalayin ang resulta sa apat na sukat: oras ng huminto sa makina, oras sa unang nabuong bahagi, oras sa unang tinanggap na bahagi at oras sa tinatanggap na window ng produksyon. Itala ang mga pagtanggi sa pag-set up at dami ng paglilinis sa tabi ng mga oras na iyon. Hindi ito nangangako na babagsak ang bawat numero. Ginagawa nitong nakikita ang pagkawala at pinipigilan ang mabilis na pag-restart na maiulat bilang isang matagumpay na pagpapalit ng extrusion blow molding machine kapag tinatanggihan pa rin ng downstream line o gate ng kalidad ang mga bahagi.
Planuhin ang bagong pakete ng produkto bago huminto ang makina
Ang pagbabago ay dapat magsimula bilang isang pagsusuri ng impormasyon habang tumatakbo pa rin ang papalabas na trabaho. Bumuo ng isang inilabas na job packet na tumutukoy sa pagguhit at pagbabago ng bahagi, grado ng resin, masterbatch, pinahihintulutang pag-regrind, bigat ng target na bahagi, mga kritikal na dimensyon, mga lokasyong kapal ng pader, pamantayan sa visual, mga pagsubok sa pagganap at inaasahang pag-pack-out. Idagdag ang molde, die tooling, blow pin, insert, take-out at downstream fixture identity. Kung magkapareho ang pangalan ng dalawang item, gumamit ng mga matibay na ID o mga larawang kinokontrol ng rebisyon para hindi pumili ang setup team ayon sa hitsura.
Inilathala ni Kinggleproseso ng pagbebentahumihiling sa mga mamimili na magbigay ng mga larawan o drawing ng produkto, timbang, sukat, materyal, kapal, output at mga pangangailangan sa paglaban sa kemikal bago pumili ng solusyon sa makina. Ang parehong mga kategorya ng pag-input ay mahalaga sa mga pagbabago sa ibang pagkakataon dahil ikinonekta nila ang pag-setup ng makina sa bahagi na dapat gawin. Ang production packet ay dapat na mas tiyak kaysa sa orihinal na pagtatanong at dapat ay naglalaman lamang ng mga inaprubahang halaga para sa aktwal na kumbinasyon ng makina, amag at materyal.
I-stage ang susunod na amag at na-verify na mga pantulong na bagay sa itinalagang lugar nang hindi nakaharang sa mga paglabas, pagbabantay o daloy ng materyal. Suriin ang mga punto ng pag-aangat at ang plano ng pag-angat ng halaman, ngunit huwag ipahiwatig ang kapasidad ng pag-angat mula sa nominal na laki ng amag. Kumpirmahin na ang mga cooling connection, air connections, sensors, cables at fasteners ay naroroon at natukoy nang tama. Maghanda ng malinis na kagamitan sa paghawak ng materyal at mga nakahiwalay na lalagyan para sa papalabas na dagta, materyal sa paglipat at mga tinanggihang bahagi. Kung ang linya ay may kasamang trimmer, leak tester, labeler o conveyor, isama ang recipe nito at baguhin ang mga bahagi sa parehong pagsusuri sa pagiging handa.
Maghawak ng maikling desisyon sa pagiging handa bago ang huling lumang bahagi. Kinukumpirma ng mold setter ang pagiging handa sa tooling at lifting, kinukumpirma ng paghawak ng materyal ang mga tamang lote at malinis na ruta, kinukumpirma ng operator ang access sa recipe, kinukumpirma ng maintenance ang anumang nakaiskedyul na trabaho, at kinukumpirma ng kalidad ang sample plan. Kung ang isang kinakailangang bagay ay nawawala, hayaan ang papalabas na trabaho na tumatakbo kapag praktikal. Ang pagtuklas sa problema bago ang nakaplanong paghinto ay nagko-convert ng downtime sa oras ng paghahanda nang hindi kumukuha ng shortcut sa kaligtasan.
Kontrolin ang mapanganib na enerhiya bago gumawa ng amag o tooling
Ang pagbabago ng blow molding mold ay maaaring maglantad sa mga tao sa clamp motion, paglipat ng mga platen, blow pin, cutter, robot, hydraulic pressure, pneumatic pressure, electrical energy, hot polymer at heated tooling. Ang pagpindot sa normal na stop button ay hindi nagtatatag ng ligtas na kondisyon para sa trabaho sa loob ng danger zone. Dapat matukoy ng tagapag-empleyo kung aling mga gawain ang nagseserbisyo o nagpapanatili, tukuyin ang lahat ng pinagkukunan ng enerhiya at ilapat ang pamamaraan ng pagkontrol ng enerhiya na partikular sa makina ng site sa pamamagitan ng mga sinanay at awtorisadong tauhan.
Para sa mga lugar ng trabaho sa Estados Unidos,OSHA 29 CFR 1910.147tumutugon sa servicing at maintenance kung saan ang hindi inaasahang energization, startup o pagpapalabas ng nakaimbak na enerhiya ay maaaring makapinsala sa isang empleyado. Nangangailangan ito ng isang programa sa pagkontrol ng enerhiya, mga dokumentadong pamamaraan kung saan naaangkop, pagsasanay at pana-panahong inspeksyon.OSHA 29 CFR 1910.212nagbibigay ng pangkalahatang kinakailangan sa pagbabantay ng makina. Ang mga halaman sa labas ng Estados Unidos ay dapat sumunod sa mga batas, pamantayan at mga pamamaraan ng employer na naaangkop sa kanilang lokasyon.
Dapat ding tugunan ng plano ng pagbabago ang mga gawain na nangangailangan ng pansamantalang enerhiya para sa pagsubok o pagpoposisyon. Hindi iyon pahintulot na mag-improvise. Ang responsableng tagapag-empleyo ay dapat tumukoy ng isang sumusunod na pagkakasunud-sunod para sa paglilinis ng mga kasangkapan at mga tao, pagpapanumbalik lamang ng kinakailangang enerhiya, pagsasagawa ng pagsubok, muling pag-de-energize kapag kinakailangan at muling paglalapat ng mga kontrol bago ipagpatuloy ang nakalantad na trabaho. Maaaring protektahan ng isang light curtain, interlocked door o emergency stop ang normal na operasyon, ngunit hindi ito dapat basta-basta tratuhin bilang kapalit ng naaangkop na pamamaraan ng mapanganib na enerhiya.
Protektahan ang kagamitan nang kasing-ingat ng mga tao. Si Kinggle ang hostmanu-manong pagpapatakbo ng awtomatikong blow molding machinenagbabala na ang paggalaw ng blow-pin ay dapat na iugnay sa kondisyong bukas ng amag at inilalarawan ang mga function ng pagpoposisyon ng platform at die-head. Ang eksaktong interface at ligtas na lohika ng paggalaw ay nag-iiba ayon sa modelo, mga opsyon at bersyon ng software. Samakatuwid, dapat tukuyin ng pangkat sa pag-setup ang mga pinahihintulutang paggalaw na partikular sa makina bago ang paghinto sa halip na tuklasin ang mga ito habang may nasuspinde na amag o nakalantad na tool.
Magpatakbo ng isang kinokontrol na pagkakasunud-sunod sa buong amag, materyal at mga kontrol
Ang sumusunod na walong yugtong pagkakasunud-sunod ay sadyang isinulat bilang isang control flow, hindi isang unibersal na mekanikal na pamamaraan. Ang mga detalyadong hakbang sa pag-alis ng amag, mga halaga ng pangkabit, paraan ng hose, mga limitasyon sa temperatura ng tool at mga galaw ng pagsubok ay dapat magmula sa aktwal na mga tagubilin sa makina, amag at halaman. Ang halaga ng isang karaniwang pagkakasunud-sunod ay nagbibigay ito sa mga operasyon, tooling, pagpapanatili, mga materyales at kalidad ng parehong mga handoff point.
-
Palayain ang papalabas na trabaho.Tukuyin ang huling tinanggap na lumang bahagi, i-save ang kinakailangang record ng proseso at i-reconcile ang papalabas na resin, mga label at work-in-process. Panatilihin ang isang aprubadong sample kung kailangan ng control plan ng planta.
-
Huminto sa inaprubahang kondisyon.Sundin ang mga tagubilin sa pagsara ng makina at dagta. Isaalang-alang ang mainit na tirahan at materyal na natitira sa hopper, extruder, ulo o nagtitipon sa halip na ipagpalagay na ang normal na pag-pause ay angkop para sa pagpapalit ng resin.
-
Ihiwalay para sa nakalantad na trabaho.Inilapat ng mga awtorisadong tauhan ang mga pamamaraan ng hazardous-energy at lift ng site. I-verify ang paghihiwalay at tugunan ang nakaimbak na hydraulic, pneumatic, gravitational at thermal energy bago pumasok ang sinuman sa tinukoy na danger zone.
-
Alisin at protektahan ang mga papalabas na bahagi.Idiskonekta, iangat at iimbak ang amag at nauugnay na tool sa pamamagitan ng kanilang kinokontrol na mga tagubilin. Takpan o protektahan ang malinis na koneksyon at itala ang pinsala, pagtagas o abnormal na pagkasira sa halip na ipasa ito sa susunod na pagtakbo.
-
Suriin ang mga karaniwang interface.Suriin ang mga mounting face, alignment feature, cooling at air connections, sensors, cables at ang accessible na binabantayang lugar. Ang isang nakatagong problema sa interface ay maaaring sundin ang bagong amag at magmukhang isang pagkakamali sa recipe.
-
I-install ang na-verify na papasok na package.Itugma ang mga pisikal na ID sa inilabas na job packet. I-ruta ang mga koneksyon upang maiwasan ang kurot, init at mga panganib sa paggalaw, pagkatapos ay kumpletuhin ang tinukoy na pag-mount at mga pagsusuri sa koneksyon.
-
Ibalik ang mga function sa pamamagitan ng awtorisasyon.I-clear ang mga tauhan at kasangkapan, muling i-install ang mga bantay, sundin ang naaprubahang proseso ng muling pag-energize at patunayan ang mga pinahihintulutang manu-manong galaw sa mga kontroladong kondisyon. Kumpirmahin na ang utos, puna at pisikal na paggalaw ay sumasang-ayon.
-
Ipakilala ang materyal at gawing kwalipikado ang produkto.Kumpletuhin ang inaprubahang resin o color transition, i-load ang inilabas na recipe, bumuo ng mga bahagi ng diagnostic, itama ang isang ebidensiya na dahilan sa isang pagkakataon at ilabas ang produksyon pagkatapos lamang lumipas ang tinukoy na window ng pagtanggap.
Ang may-ari ng entablado ay dapat pumirma o digitally na kilalanin ang bawat handoff. Pinipigilan ng maliit na kontrol na iyon ang mga hindi maliwanag na pahayag tulad ng "handa na ang amag" kapag hindi nakakonekta ang paglamig, o "na-load ang recipe" kapag hawak pa rin ng isang auxiliary device ang nakaraang SKU. Ipinapakita rin nito kung saan aktwal na nawala ang oras: naghihintay ng awtorisasyon, paghahanap ng hardware, pagwawasto ng interface, pag-clear ng lumang kulay, pag-stabilize ng parison o pag-uulit ng pagsusuri sa kalidad.
Para sa higit pang detalye sa relasyon sa tooling, gamitin ang Kinggle'sgabay sa disenyo ng extrusion blow molding mold. Para sa kinokontrol na pagbabalik mula sa isang tumigil na makina patungo sa produksyon, gamitin angchecklist ng pagsisimula ng blow molding machine. Ang mga artikulong iyon ay nagpapalawak ng mga indibidwal na yugto; pagmamay-ari ng pahina ng pagbabagong ito ang cross-functional na handoff mula sa isang naaprubahang trabaho patungo sa susunod.
Tratuhin ang resin at pagbabago ng kulay bilang isang desisyon sa materyal na landas
Hindi kumpleto ang pagbabago ng blow molding material kapag ang susunod na bag ay umabot sa hopper. Ang papalabas na dagta o kulay ay maaaring manatili sa mga conveying lines, loader, hopper, blender, feed throat, screw at barrel, adapter, extrusion head, accumulator flow path at die tooling. Dapat tukuyin ng plano ng paglipat kung alin sa mga volume na iyon ang kasangkot at kung saan kokolektahin ang halo-halong o hindi kulay na materyal. Dapat din nitong sabihin kung ang materyal sa paglipat ay maaaring mabawi, dapat i-quarantine o dapat itapon sa ilalim ng mga tuntunin ng materyal ng halaman.
Sundin ang inaprubahang pag-shutdown, startup, at patnubay sa purging ng resin supplier pati na rin ang mga tagubilin sa makina. Huwag ipagpalagay na gumagana ang unibersal na materyal sa paglilinis, temperatura o dami para sa bawat polymer, colorant at extrusion system. Ang pagbabago mula sa natural patungo sa madilim na materyal ay nagpapakita ng ibang problema sa visibility mula sa madilim patungo sa natural. Ang pagbabago sa pagitan ng mga grado ng parehong polimer ay maaari pa ring baguhin ang lakas ng pagkatunaw, pamamaga, paglamig at pag-uugali ng parison. Ang isang pagbabago sa pagitan ng mga pamilyang polymer ay maaaring mangailangan ng mas tiyak na compatibility at degradation review. kay KinggleHDPE kumpara sa PP blow molding guideipinapaliwanag kung bakit ang bahagi, proseso at pakete ng pagpapatunay ay dapat muling isaalang-alang sa halip na ituring ang materyal na pangalan bilang isang simpleng pagpapalit.
LyondellBasell'sgabay sa pag-troubleshoot ng blow moldingkinikilala ang kontaminasyon sa labas at nabubulok na resin bilang mga pinagmumulan ng mga die lines, streaking, off-color na particle at mga butas. Partikular itong tumuturo sa housekeeping sa paghawak ng materyal, kontaminadong regrind, hindi magandang paglilinis sa pagitan ng mga resin at hindi magandang pagsasara o pagsasanay sa pagsisimula bilang posibleng mga kontribyutor. Ito ay mga diagnostic na relasyon, hindi Kinggle operating setpoints.
Bumuo ng positibong pagkakakilanlan ng materyal sa handoff. Itala ang supplier ng resin, grade, lot, masterbatch, ratio, regrind source at ang oras na pumasok ang bagong timpla sa feed system. Panatilihin ang mga label o mga talaan ng barcode na may mga napanatili na sample kapag kinakailangan. Kung ang mga unang bagong bahagi ay nagpapakita ng mga itim na batik, streak o color carryover, ang tala ng timestamp at materyal-path ay nakakatulong na makilala ang isang predictable na paglipat mula sa kontaminasyon o pagkasira. Angextrusion blow molding defects guidenagbibigay ng mas malawak na symptom-to-evidence matrix.
Ibalik ang recipe nang hindi ini-import ang mga pagpapalagay ng lumang produkto
Ang isang naka-save na recipe ay kapaki-pakinabang lamang kapag ang pagkakakilanlan at saklaw nito ay malinaw. Ang papasok na talaan ay dapat magsasaad ng rebisyon ng produkto, kumbinasyon ng amag at tool, grado ng resin, may-katuturang file ng controller, katayuan ng pag-apruba at petsa ng huling na-verify. Ang mga karapatan sa pag-access ay dapat na makilala ang mga inilabas na recipe ng produksyon mula sa mga pagsubok sa pagpapaunlad. Bago mag-load ng file, dapat kumpirmahin ng operator na ang pisikal na estado ng makina ay tumutugma sa file sa halip na gamitin ang pangalan ng recipe bilang patunay na tama ang hardware.
Ang saklaw ng recipe ay maaaring hatiin sa mga system. Ang pangunahing HMI ay maaaring maglaman ng mold-open at close positions, motion speed, delays, blow timing, cooling time, take-out logic at mga pagpipilian sa function. Ang isang hiwalay na controller na kapal ng pader ay maaaring magkaroon ng impormasyon ng shot o cycle, mga halaga ng die-gap at ang profile ng parison. Maaaring mapanatili ng downstream na kagamitan ang mga setting ng trimming, leak-testing o conveyor. Si Kinggle ang hostManwal ng Moog DigiPack IIIIpinapaliwanag na ang mga nakaimbak na container file ay maaaring magsama ng naka-program na profile ng parison at impormasyon sa pagkakalibrate ng tooling. Sinasabi rin nito na ang tumpak na pagkakalibrate ng die-gap tooling ay mahalaga kapag nagbabago mula sa isang lalagyan patungo sa isa pa.
Sinusuportahan ng ebidensyang iyon ang isang mahalagang tuntunin: huwag tanggalin ang isang software file mula sa tooling na na-calibrate para gumana. Ang parehong manwal ng controller ay nagsasaad na ang pagbabago ng amag ay maaari ding mangailangan ng pagbabago ng die-gap tooling. Ang isang file na gumawa ng isang tinatanggap na lalagyan na may isang die, mandrel at pagkakalibrate ay hindi awtomatikong wasto pagkatapos magbago ng mga item na iyon. Kung saan inaprubahan ng planta ang mga master setting, ihambing ang na-load na rebisyon sa inilabas na rekord at idokumento ang anumang sadyang pagkakaiba. Huwag i-overwrite ang master habang ini-tune ang mga unang bahagi.
Gumamit ng manual o setup mode upang patunayan lamang ang mga galaw na pinahihintulutan ng pamamaraang partikular sa makina. I-verify ang clearance ng amag, blow-pin o core relationship, die-head at platen na posisyon, take-out path, mga bantay at feedback bago ang awtomatikong pagbibisikleta. Ang manual ng operasyon ng Kinggle ay naglalarawan ng mga manu-manong pag-andar at nagbabala na ang paggalaw ng blow-pin ay dapat na iugnay sa bukas na amag. Dahil iba-iba ang mga interface at opsyonal na function, angMga setting ng HMI at gabay sa alarmadapat basahin sa tabi ng eksaktong manwal ng makina sa halip na gamitin bilang kapalit.
Kapag nagsimula ang pag-tune, palitan ang isang kinokontrol na variable para sa isang nakasaad na dahilan, itala ang luma at bagong mga halaga, at hintayin ang tugon sa proseso bago ito husgahan. Ang pamamahagi ng Parison, bahagi ng timbang, pag-uugali ng pagpilit, paglamig at posisyon ng amag ay nakikipag-ugnayan. Anggabay sa programming ng parisonipinapaliwanag kung paano ikonekta ang profile sa mga sinusukat na lokasyon sa dingding sa halip na mag-smoothing point sa pamamagitan ng hitsura lamang.
Patunayan ang mga unang bahagi bago sukatin ang tagumpay ng pagbabago
Ang unang saradong bahagi ay sumasagot lamang ng isang tanong: ang linya ay maaaring bumuo ng isang bagay. Hindi nito pinatutunayan na ang bahagi ay nakakatugon sa mga kinakailangan sa pagguhit, pag-andar o proseso. Tratuhin ang mga naunang piraso bilang mga sample ng diagnostic. Markahan ang mga ito ayon sa pagkakasunud-sunod, oras, istasyon, lukab o die outlet kung naaangkop. Panatilihin ang mga ito sa sapat na tagal upang makita kung ang proseso ay nagtatagpo, naaanod o umuulit ng isang partikular na depekto sa gilid.
Magsimula sa pagkakakilanlan at mahalay na kalagayan. Kumpirmahin ang tamang bahagi at rebisyon, dagta at kulay, leeg o interface geometry, kumpletong pagbuo, trimming ruta at halatang pinsala. Pagkatapos ay ilapat ang kinokontrol na plano para sa bigat ng bahagi, pamamahagi ng dingding, kritikal na sukat, hitsura at kinakailangang mga pagsubok sa pagganap. Ang leak, drop, pressure, load, chemical-resistance o fit test ay partikular sa produkto; isama lamang ang mga kinakailangan ng pagguhit, pamantayan o plano ng pagpapatunay ng mamimili. Huwag mag-imbento ng universal tolerance o sample count.
Ang sample ng pagtanggap ay dapat na kumakatawan sa tunay na kaayusan ng produksyon. Sa isang double-station machine, sample ang magkabilang panig. Sa isang multi-head o multi-cavity setup, panatilihin ang head o cavity na pagkakakilanlan upang hindi maitago ng isang average ang isang nabigong output. Kung ang downstream trimmer o leak tester ay bahagi ng sellable-part process, gawing kwalipikado din ang kagamitang iyon. Ang bote na dumaan sa amag ngunit nabigo pagkatapos putulin ay hindi tinatanggap na resulta ng produksyon. Anggabay sa pagsubok sa pagtanggap ng pabrikanagpapakita kung paano maaaring pagsama-samahin ang produkto, proseso at pagsubok na ebidensya bago ipadala; ang parehong prinsipyo ng traceability ay nalalapat sa panahon ng mga pagbabago sa produksyon.
Ang mga bantay, feedback, mga utility, manu-manong galaw at daloy ng materyal ay sumasang-ayon sa naaprubahang setup.
Ang mga natukoy na sample ay pumasa sa drawing, visual, dimensional, wall at functional na mga kinakailangan na naaangkop.
Ang tinukoy na sunud-sunod o time-based na window ng produksyon ay pumasa sa lahat ng nauugnay na output.
Bitawan ang linya sa pamamagitan lamang ng itinalagang awtoridad ng planta. Itala ang mga tinanggap na sample at ang rebisyon ng recipe na gumawa ng mga ito. Kung hindi maabot ng proseso ang aprubadong window nang hindi umaalis sa kwalipikadong hanay nito, itigil ang pagdami ng mga setting at siyasatin ang tooling, mga kagamitan, materyal, kundisyon ng makina o ang orihinal na disenyo ng proseso. kay Kingglegabay sa mga kinakailangan sa utilitytumutulong sa paghiwalayin ang problema sa setting ng makina mula sa hindi matatag na suplay ng hangin, tubig o kuryente.
Bawasan ang oras ng pagbabago sa pamamagitan ng paglipat ng paghahanda sa labas ng hintuan
Ang pinakaligtas na pagkakataon ay karaniwang hindi mas mabilis na paggawa ng wrench. Ito ay nag-aalis ng trabaho na hindi dapat nasa loob ng tumigil na bintana. Suriin ang isang naitalang pagbabago at uriin ang bawat pagkaantala: paghihintay sa amag, pagkumpirma ng rebisyon, paghahanap ng hose, paglilinis ng materyal na lalagyan, pag-download ng file, paghahanap ng pansubok na fixture, paghihintay para sa kalidad o pagwawasto ng nasirang koneksyon. Marami sa mga gawaing ito ay maaaring makumpleto o ma-verify bago ang huling tinanggap na lumang bahagi, sa kondisyon na ang paghahanda ay hindi makagambala sa produksyon o pagbabantay.
Gumawa ng ready-to-run kit para sa bawat paulit-ulit na pamilya ng produkto. Maaari itong magsama ng mga na-verify na mapa ng koneksyon, mga protektadong fastener, mga hose na may label, mga bracket ng sensor, mga naaprubahang sanggunian ng recipe, mga sample na plano at mga bahagi ng pagbabago sa ibaba ng agos. Gumamit ng visual na pagkakakilanlan na nakaligtas sa kapaligiran ng tindahan. Mag-imbak ng mga hulma at tool upang ang mga lifting point at mga mukha ng koneksyon ay mananatiling naa-access at protektado. Dapat bawasan ng isang kit ang paghahanap at interpretasyon; hindi ito dapat maghikayat ng pagpapalit kapag may nawawalang kontroladong item.
I-standardize ang mga interface pagkatapos lamang ng pagsusuri sa engineering. Ang mga pare-parehong lokasyon ng hose, pagkakakilanlan ng connector, mga mounting reference at pagpapangalan ng recipe ay maaaring mabawasan ang oras ng pagpapasya, ngunit dapat silang tumugma sa presyon, temperatura, daloy, paggalaw at mga kinakailangan sa kaligtasan. Kung isasaalang-alang ang isang tampok na mabilisang pagbabago, suriin ang buong system, kabilang ang positibong pag-lock, feedback, pagtagas, pagpapanatili, pag-proofing ng error at pagtatasa ng panganib ng site. Huwag gawing undocumented hardware modification ang isang proyekto ng bilis.
Gamitin ang changeover record upang pumili ng isang pagpapabuti sa isang pagkakataon. Kung nangingibabaw ang pag-clear ng kulay, siyasatin ang pagruruta ng materyal at ang naaprubahang diskarte sa pag-purge. Kung nangingibabaw ang pagkakahanay, suriin ang imbakan, hanapin ang mga tampok at kondisyon ng amag. Kung nangingibabaw ang pag-tune sa unang bahagi, i-audit ang pamamahala sa recipe, pagkakalibrate ng tool at ebidensya ng proseso. Kung ang kalidad ng paghihintay ay nangingibabaw, pre-stage calibrated gauge at tukuyin kung sino ang makakapag-release ng trabaho. Ang layunin ay isang paulit-ulit na unang tinatanggap na window ng produksyon, hindi isang dry change na nagtatakda ng record na sinusundan ng scrap.
Ang gawain sa pagpapanatili ay dapat ding tahasang planuhin. Ang isang pagbabago ay maaaring magbigay ng access para sa mga inspeksyon, ngunit ang pagsasama-sama ng mga gawain ay nagbabago sa saklaw, mga tao at mga pangangailangan sa pagkontrol ng enerhiya. Gamitin angchecklist ng preventive maintenanceupang magpasya kung ano ang nabibilang sa isang nakaplanong interbensyon. Panatilihing hiwalay ang mga natuklasan sa pagpapanatili mula sa mga pagbabago sa setup ng produkto upang manatiling nakikita ang mga umuulit na problema sa kagamitan.
Bumuo ng changeover record na nagpapadali sa susunod na pagtakbo
Ang isang kapaki-pakinabang na tala ay sapat na maikli upang makumpleto at sapat na tiyak upang muling buuin ang pagtakbo. Magsimula sa pagkakakilanlan: petsa at oras, makina, papalabas at papasok na mga pagbabago sa produkto, mga ID ng molde at tooling, mga grade at lot ng materyal, mga pagbabago sa recipe, mga miyembro ng koponan at awtoridad sa pagpapalabas. Idagdag ang apat na timing point na tinukoy nang mas maaga, kasama ang halaga o bigat ng materyal sa pag-purge, pagtanggi sa pag-setup at hawak na produkto. Kung hindi masusukat ng planta ang isang field nang mapagkakatiwalaan, lagyan ng label ito bilang hindi magagamit sa halip na tantyahin ito.
Magtala ng mga eksepsiyon sa nakikitang wika. "Ang paglamig na bumalik mula sa mold circuit B ay nagpakita ng walang daloy" ay mas kapaki-pakinabang kaysa sa "problema sa tubig." "Na-load ang file ng recipe 14; ang downstream tester ay nanatili sa SKU X" ay tumutukoy sa isang pagkabigo sa handoff. Kuhanan ng larawan ang hindi inaasahang pagkasuot, pagtagas, sirang connector o paulit-ulit na mga depekto sa bahagi na may kaugnay na marker ng pagkakakilanlan. I-link ang corrective work sa maintenance o nonconformance system sa halip na ibaon ito sa isang komento ng operator.
| Record block | Pinakamababang kapaki-pakinabang na mga patlang | Tanong nito sagot sa susunod |
|---|---|---|
| Pagkakakilanlan sa trabaho | Mga rebisyon sa makina, produkto, amag, tooling, materyal at recipe | Nagtugma ba ang pisikal at digital na pakete? |
| Oras | Huling tinanggap ang lumang bahagi, unang nabuo ang bagong bahagi, unang tinanggap na bahagi, stable-window release | Saan naging qualification time ang huminto na agwat? |
| Pagkawala | Purge quantity, setup rejects, hold product and labor by role | Ang mas maikling paghinto ba ay inilipat lamang ang pagkawala sa ibang lugar? |
| Code ng pagkaantala | Paghihintay, paghahanap, pagkumpuni, paglilinis, pag-tune, pagsubok o awtorisasyon | Aling paghahanda o isyu sa sistema ang dapat pagbutihin? |
| Pagtanggap | Mga sample na ID, sukat, pagsubok, pag-apruba at panghuling rebisyon ng recipe | Anong ebidensya ang nagpapatunay na ang linya ay inilabas? |
| Exception | Naobserbahang isyu, may-ari, pagpigil at naka-link na pagkilos | Ano ang dapat itama bago bumalik ang parehong trabaho? |
Suriin ang mga paulit-ulit na pagbabago ayon sa pamilya ng produkto sa halip na umasa sa isang pinakamahusay na pagtakbo. Hanapin ang median at spread ng bawat yugto ng timing, mga umuulit na pagbubukod at paulit-ulit na mga mode ng scrap. Ang isang hindi pangkaraniwang mabilis na kaganapan ay maaaring nag-alis ng tseke, nakinabang mula sa mga mainam na kondisyon o gumamit ng ibang kahulugan ng pagtanggap. Ang layunin ng data ay pahusayin ang pamantayan at paghahanda, hindi para ipilit ang mga operator na lampasan ang mga pananggalang.

Isara ang record gamit ang kasalukuyang naaprubahang baseline at ang susunod na aksyon. Kung ang pagbabago ay gumawa ng isang mas mahusay na setup, ruta ang mga binagong halaga sa pamamagitan ng proseso ng pag-apruba ng planta bago i-update ang master. Kung naglantad ito ng isyu sa disenyo, panatilihing nakikita ang pansamantalang containment hanggang sa isara ito ng engineering. Ginagawa ng disiplinang ito ang bawat pagpapalit ng blow molding machine sa magagamit na ebidensya sa halip na isa pang nakahiwalay na kaganapan sa shift.
Mga madalas itanong tungkol sa mga pagbabago sa blow molding
Ano ang kasama sa isang blow molding machine changeover?
Maaaring kabilang sa isang kumpletong pagbabago ang mold, die at mandrel, blow pin, core o inserts, resin, masterbatch, regrind rule, HMI recipe, wall-thickness profile, take-out, trimmer, leak tester, conveyor guide, label at pack-out. Ang eksaktong saklaw ay nakasalalay sa mga pagkakaiba sa pagitan ng papalabas at papasok na mga pakete ng produkto. Tukuyin ang mga pagkakaiba bago huminto. Kung ang amag lamang ang nakalista, ang koponan ay maaaring mag-restart sa isang lumang ruta ng materyal, controller file o downstream na setting.
Kailan dapat magsimula at huminto ang changeover time?
Ang isang praktikal na kahulugan ay nagsisimula sa huling tinanggap na bahagi mula sa papalabas na trabaho at nagtatapos sa unang tinanggap na window ng produksyon para sa papasok na trabaho. Magtala din ng mga intermediate na oras para sa unang nabuong bahagi at unang tinanggap na bahagi. Dapat tukuyin ng planta ang window ng produksyon, tulad ng isang tinukoy na bilang ng magkakasunod na bahagi o isang sample na batay sa oras sa lahat ng nauugnay na istasyon, cavity o head. Ang paggamit ng parehong kahulugan ay ginagawang makabuluhan ang mga paghahambing sa hinaharap.
Paano mababawasan ng isang halaman ang oras ng pagbabago ng blow molding nang ligtas?
Ilipat ang pagkakakilanlan, pagtatanghal ng dula, paglilinis, pag-verify ng recipe, paghahanda ng gauge at pagpaplano ng kalidad sa labas ng tumigil na agwat kung saan maaaring gawin ang mga aktibidad na ito nang hindi nakakasagabal sa produksyon. Lagyan ng label ang mga interface, protektahan ang storage, maghanda ng mga kit na partikular sa trabaho at magtalaga ng mga may-ari para sa bawat handoff. Suriin ang oras ng paghihintay at pagwawasto nang hiwalay mula sa pisikal na paggawa ng amag. Huwag bawasan ang oras sa pamamagitan ng pag-bypass sa mga guwardiya, paglaktaw sa mga kontrol ng mapanganib na enerhiya, paggamit ng hindi na-rate na kagamitan sa pag-angat o pagtanggap ng mga bahagi bago pumasa ang mga kinakailangang tseke.
Natatapos ba ang pag-setup sa pag-load ng naka-save na recipe?
Hindi. Ang isang naka-save na recipe ay dapat tumugma sa naka-install na amag, die tooling, blow pin, materyal at rebisyon ng produkto. Ang ilang mga setting ay maaari ding nakatira sa isang hiwalay na parison controller o downstream machine. Kumpirmahin ang kumpletong set ng file, patunayan ang mga pinahihintulutang manu-manong galaw at ihambing ang aktwal na gawi ng makina sa inilabas na baseline. Ang manual na DigiPack III ng Moog ay nagli-link ng mga naka-imbak na container file na may parison-profile at die-gap tooling calibration information, kaya naman dapat manatiling konektado ang pagkakakilanlan ng hardware at pagkakakilanlan ng file.
Bakit lumilitaw ang mga itim na batik o guhit ng kulay pagkatapos ng pagbabago ng materyal?
Kabilang sa mga posibleng dahilan ang lumang materyal na natitira sa handling o natutunaw na daanan, kontaminadong resin o regrind, degraded resin na inilabas mula sa stagnant area, hindi pantay na paghahalo ng kulay, heater fault o hindi angkop na shutdown at purga. Panatilihin ang resin at transition record bago baguhin ang mga setting. Sundin ang aprubadong pamamaraan ng machine at resin-supplier, siyasatin ang ruta ng materyal at uriin kung random o naayos ang depekto sa paligid ng parison. Huwag ipagpalagay na ang isang unibersal na paraan ng paglilinis ay ligtas para sa bawat dagta at ulo.
Anong impormasyon ang dapat ipadala sa Kinggle tungkol sa isang mahirap na pagbabago?
Ipadala ang machine at controller identification, papalabas at papasok na mga drawing ng produkto, mga ID ng molde at tooling, mga marka at lot ng resin, mga detalye ng masterbatch at regrind, mga rebisyon ng recipe, history ng alarm, mga pagbabasa ng utility, timeline ng pagbabago, mga minarkahang sample na larawan at data ng nasusukat na pagkabigo. Isama lamang ang isang video kapag maaari itong makuha nang hindi pumapasok sa hazard zone. Ang partikular na ebidensya ay nagbibigay-daan sa talakayan na paghiwalayin ang isang materyal-path, tooling, kontrol, utility o part-design na problema nang mas mahusay.
Planuhin ang makina sa paligid ng pakete ng produkto
Para sa isang bagong amag, bagong materyal o paulit-ulit na problema sa pagpapalit, ipadala ang aktwal na pagguhit ng bahagi, dagta, mga target na pagsubok, mga detalye ng amag at kasangkapan, kasalukuyang impormasyon ng makina at naobserbahang rekord ng pagbabago. Maaaring talakayin ng Kinggle ang makina, tooling, kontrol at mga kinakailangan sa produksyon mula sa parehong hanay ng ebidensya.
Ipadala ang impormasyon ng iyong proyektoSinuri ang mga mapagkukunan at paraan ng ebidensya
Ginamit ang mga first-party na Kinggle page at Kinggle-hosted manual para sa machine-interface, project-input at training-scope na mga pahayag. Ang manwal ng tagagawa ng controller ay ginamit para sa stored-file at tooling-calibration na mga relasyon. Ang isang opisyal na gabay sa paggawa ng resin ay ginamit para sa mga daanan ng kontaminasyon at pagkasira ng materyal. Ang mga regulasyon ng OSHA ay ginamit lamang upang ilarawan ang hangganan ng kaligtasan ng Estados Unidos. Walang pinagmumulan sa ibaba ang ipinakita bilang isang unibersal na recipe.
- Kinggle-hosted Automatic Blow Molding Machine Operation Manual, na-access noong Setyembre 8, 2026.
- Moog DigiPack III Parison Wall Thickness Controller Manual, MRJ06301, na hino-host ni Kinggle, na-access noong Setyembre 8, 2026.
- Proseso ng Pagbebenta ng KinggleatSerbisyong After-Sales, na-access noong Setyembre 8, 2026.
- LyondellBasell, Paano Lutasin ang mga Problema sa Blow Molding, na-access noong Setyembre 8, 2026.
- OSHA 29 CFR 1910.147, Ang Kontrol ng Mapanganib na Enerhiya, na-access noong Setyembre 8, 2026.
- OSHA 29 CFR 1910.212, Mga Pangkalahatang Kinakailangan para sa Lahat ng Makina, na-access noong Setyembre 8, 2026.