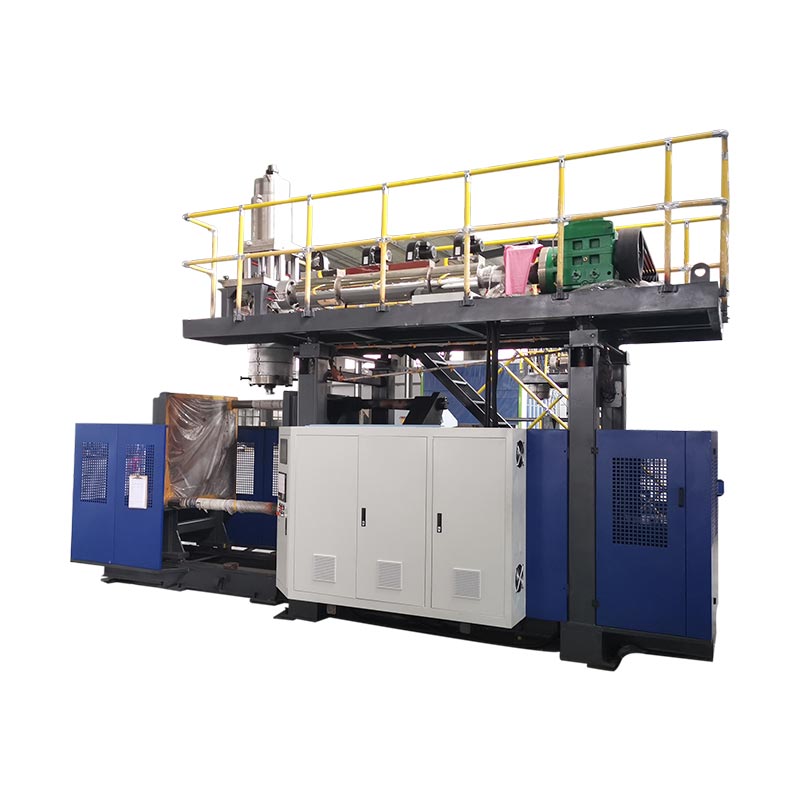
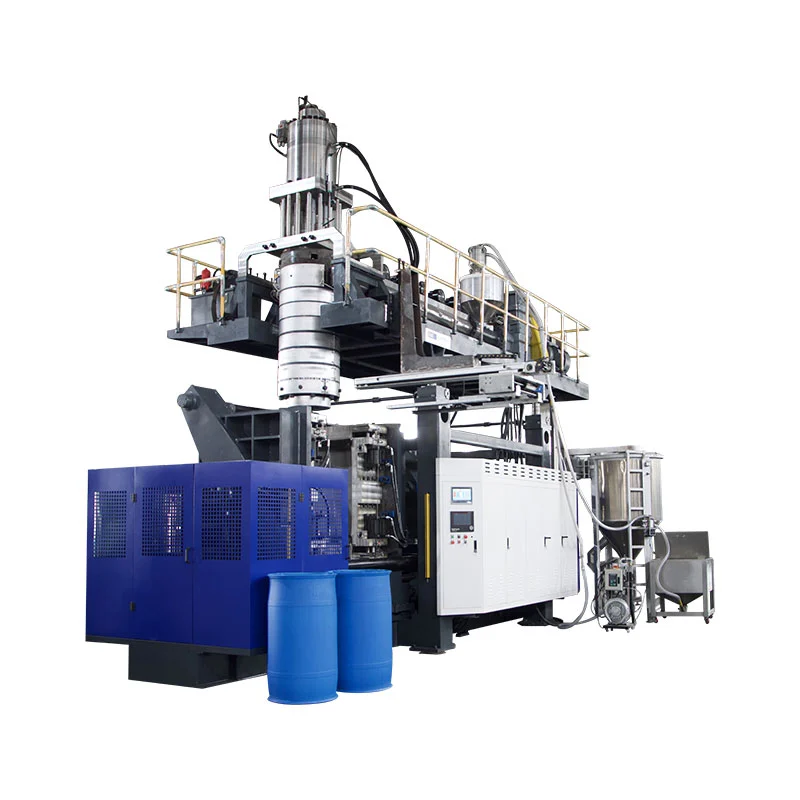
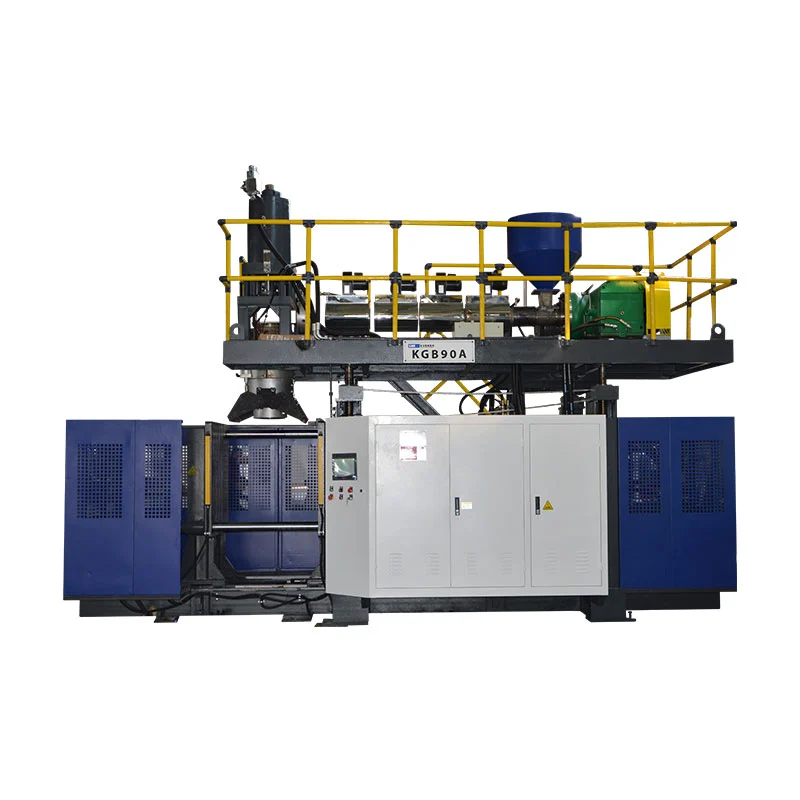
Pumili sa pagitan ng KGB80A at KGB80AP ayon sa bilang ng mga materyal na stream na kailangan ng iyong produkto. Ang na-publish na KGB80A table ng Kinggle ay naglilista ng isang 80 mm screw, habang ang KGB80AP table ay naglilista ng dalawang 70 mm screws at naglalarawan ng double-layer o double-color production. Ang kanilang na-publish na mold envelope, clamp, accumulator at utility reference ay pareho, kaya ang isang wastong desisyon ay nangangailangan pa rin ng aktwal na bahagi, amag, resin plan at pamantayan sa pagsubok.
Ang dalawang makina ay maaaring magbahagi ng parehong 30L na label at malutas pa rin ang magkaibang mga problema sa produksyon. Ang isang chemical drum na ginawa mula sa isang resin stream ay hindi gumagawa ng parehong extrusion task bilang isang toolbox na may dalawang kulay o isang pader na ginawa mula sa dalawang materyal na layer. Itinatago lamang ng pagbili sa pamamagitan ng dami ng lalagyan ang pagkakaibang iyon.
Itinuring ng paghahambing na ito ang KGB80A at KGB80AP bilang mga platform ng produkto, hindi bilang isang listahan ng mga adjectives ng brochure. Sinusundan nito ang data na kasalukuyang nai-publish sa dalawang pahina ng produkto ng Kinggle. Kung saan ang website ay nag-iiwan ng isang tanong sa pagsasaayos na bukas, sinabi ito ng artikulo at inililipat ang item na iyon sa quotation o factory trial.
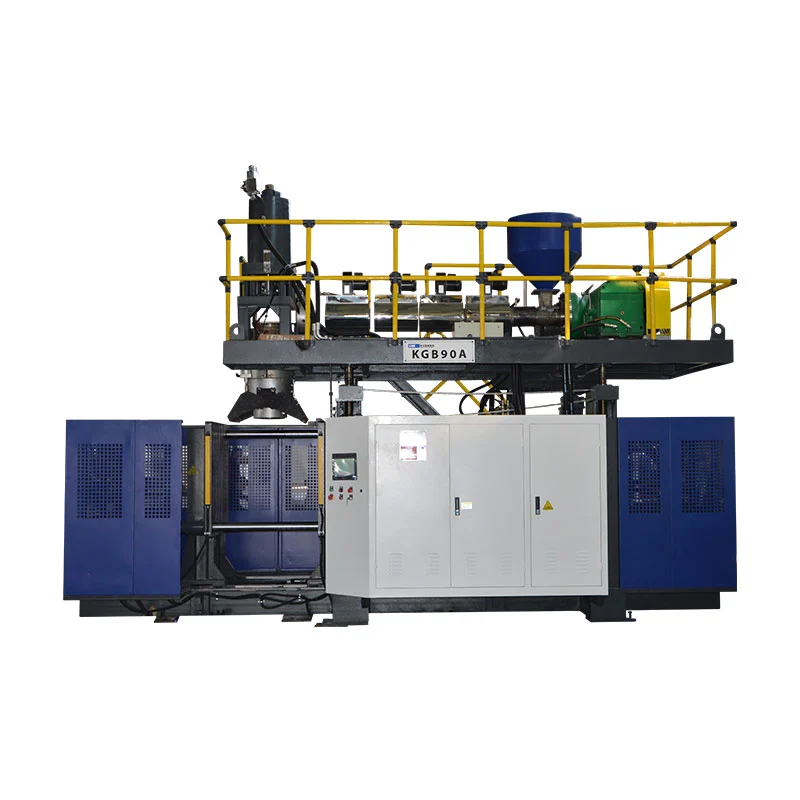
Limang puntos ang dapat bayaran bago humiling ng isang quotation
- Tukuyin kung ang pader ay nangangailangan ng isang matunaw na stream, dalawang layer, dalawang kulay, isang view na guhit o isa pang istraktura.
- Suriin ang amag laban sa na-publish na platen, mold envelope, opening stroke at hanay ng kapal.
- Ikumpara ang gross parison demand sa 5 L at 3.75 kg PE accumulator reference.
- Tratuhin ang 650 pcs/h bilang isang dry-cycle figure, hindi bilang ipinangako na output ng produksyon.
- Isulat ang mga tuntunin sa pagtanggap ng materyal, kalidad, output at utility sa trial plan.
Hangganan ng data:ang mga detalye sa ibaba ay nagmula sa kasalukuyangKGB80A pageatKGB80AP page, nasuri noong Setyembre 11, 2026. Ang mga ito ay mga sanggunian sa paghahambing. Kinokontrol ng inaprubahang quotation, machine drawing at teknikal na kasunduan ang inihatid na configuration.
Magsimula sa pader ng produkto, hindi sa pangalan ng makina
Ang unang tanong ay hindi kung ang produkto ay mayroong 20 o 30 litro. Itanong kung gaano karaming mga independiyenteng kinokontrol na mga melt stream ang dapat pumasok sa ulo ng die. Ang isang maginoo na isang materyal na pader ay nangangailangan ng isang tinukoy na landas ng resin. Ang dalawang kulay na bahagi ay nangangailangan ng dalawang kulay na stream. Ang isang double-layer na produkto ay nangangailangan ng dalawang stream na nagtatagpo sa loob ng isang co-extrusion head. Ang mga stream na iyon ay maaaring gumamit ng parehong base polymer o iba't ibang materyales, ngunit ang kanilang compatibility at processing window ay nangangailangan pa rin ng pagsusuri.
Ang pagkakaibang ito ay madaling mawala dahil naririnig din ng mga mamimili ang tungkol sa mga ulo at lukab. Ang isang layer ay isang materyal na zone sa pamamagitan ng dingding. Ang isang die outlet ay lumilikha ng isang parison. Ang isang lukab ng amag ay lumilikha ng isang bahagi. Ang isang dalawang-layer na makina ay hindi awtomatikong isang dalawang-ulo na makina, at ang isang dalawang-cavity na amag ay hindi lumilikha ng dalawang materyal na layer. kay Kingglegabay sa ulo, lukab at layerpinananatiling hiwalay ang mga bilang na iyon.
Ang pampublikong paglalarawan ng KGB80AP ay partikular sa puntong ito. Itinatanghal nito ang modelo bilang isang double-extrusion platform para sa double-layer o double-color na trabaho. Ang talahanayan nito ay naglilista ng dalawang 70 mm screws at dalawang 22 kW extruder motors. Ang talahanayan ng KGB80A ay naglilista ng isang 80 mm screw at isang 37 kW motor. Ang pagkakaiba sa arkitektura ay mas kapaki-pakinabang kaysa sa isang hindi malinaw na pag-aangkin na ang isang makina ay mas advanced.
May isang aytem na linawin sa pamamagitan ng pagsulat. Ang paglalarawan ng produkto ng KGB80A ay nagbabanggit ng mga opsyon sa solo at multi-layer, habang ang naka-publish na talahanayan ng detalye nito ay nagpapakita ng isang extruder. Ang mga pahayag na ito ay parehong posible lamang kung ang panghuling opsyon na pakete ay nagbabago sa karaniwang arkitektura. Huwag hulaan kung aling pakete ang inilaan. Hilingin sa quotation na pangalanan ang bawat extruder, ang materyal na nakatalaga dito, ang die-head na istraktura at ang adjustable na layer-ratio range.
Ang kasalukuyang inilalathala ng Kinggle para sa parehong 30L na platform
Ang talahanayan sa ibaba ay muling gumagawa ng mga patlang na maaaring direktang ihambing sa dalawang kasalukuyang pahina ng produkto. Karamihan sa data ng platform ay pareho. Ang parehong mga pahina ay naglilista ng 30 L maximum na kapasidad ng lalagyan, 215 kN clamping force, isang 5 L accumulator at isang 3.75 kg PE accumulator-weight reference. Ang mahahalagang nai-publish na pagkakaiba ay ang pag-aayos ng extrusion at timbang ng makina.
| Na-publish na field | KGB80A | KGB80AP | Paano ito gamitin |
|---|---|---|---|
| Pinakamataas na kapasidad ng lalagyan | 30 L | 30 L | Screening label lamang; hindi ito nagpapatunay na magkaroon ng amag, shot o product fit |
| Output | 650 pcs/h, dry cycle | 650 pcs/h, dry cycle | Sanggunian sa paggalaw ng makina, hindi tinatanggap na output ng produkto |
| Laki ng makina | 4.7 x 3.5 x 4 m | 4.7 x 3.5 x 4 m | Panimulang sobre para sa pagpaplano ng layout |
| Timbang ng makina | 12 t | 13 t | Input para sa pagsusuri sa sahig at paghawak, napapailalim sa panghuling pagguhit |
| Lakas ng clamping | 215 kN | 215 kN | Ihambing sa inaasahang lugar at napagkasunduang kondisyon ng suntok |
| Pinakamataas na laki ng amag | 520 x 860 mm | 520 x 860 mm | Suriin ang aktwal na pagguhit ng amag at mga koneksyon |
| Saklaw ng kapal ng amag | 360 hanggang 420 mm | 360 hanggang 420 mm | Kumpirmahin ang naka-install na kapal ng amag, mga plato at mga adaptor |
| Pagbubukas ng stroke | 350 hanggang 850 mm | 350 hanggang 850 mm | Suriin ang paglabas ng bahagi, pagsingit at landas ng pag-alis |
| Pag-aayos ng tornilyo | 1 x 80 mm | 2 x 70 mm | Pangunahing nai-publish na pagkakaiba sa arkitektura |
| Pag-aayos ng extruder motor | 1 x 37 kW | 2 x 22 kW | Kinukumpirma ang isa laban sa dalawang na-publish na extrusion drive |
| Nai-publish na kapasidad ng pagtunaw ng HDPE | 120 hanggang 140 kg/h | 120 hanggang 140 kg/h | Sanggunian na saklaw ng materyal; ihambing sa gross demand |
| Kapasidad ng accumulator | 5 L | 5 L | Suriin laban sa kumpletong gross parison |
| Na-publish na PE accumulator weight | 3.75 kg | 3.75 kg | Hindi katulad ng bigat ng tapos na produkto |
| Sanggunian ng blow-air | 0.8 MPa; 0.7 m³/min | 0.8 MPa; 0.7 m³/min | Kumpirmahin ang panghuling kinakailangan sa pagpapasok ng makina |
| Sanggunian ng cooling-water | 0.3 MPa; 70 L/min | 0.3 MPa; 70 L/min | Kumpirmahin ang temperatura, kalidad, pagbabalik at saklaw ng circuit |
| Nai-publish na average na linya ng enerhiya | 27 hanggang 37 kW | 27 hanggang 37 kW | Power reference, hindi garantisadong kWh bawat tinatanggap na bahagi |
Ang mga nakabahaging numero ay hindi ginagawang mapagpalit ang mga makina. Ang pangalawang stream ng materyal ay nagdaragdag ng feed path, barrel, drive, history ng temperatura at sequence ng pag-purge. Maaaring magpakita ang page ng produkto ng parehong panlabas na sobre at sanggunian ng utility, ngunit iba pa rin ang paraan ng produksyon. Ang file ng proyekto samakatuwid ay dapat na tukuyin ang huling pagkarga ng kuryente, saklaw ng paghawak ng materyal at pakete ng kontrol sa halip na umasa sa talahanayan ng paghahambing lamang.
direksyon ng KGB80A
Magsimula dito kapag ang product brief ay gumagamit ng isang tinukoy na melt stream at ang na-publish na mold at shot envelope ay magkasya.
direksyon ng KGB80AP
Magsimula dito kapag kailangan ang dalawang independiyenteng fed melt stream para sa layer o color construction.
Kung saan ang KGB80A ang mas malinis na panimulang punto
Inilalarawan ng talahanayan ng KGB80A ang isang 80 mm screw, isang 37 kW extruder motor at isang na-publish na hanay ng HDPE melting-capacity na 120 hanggang 140 kg/h. Para sa isang produktong tinukoy sa paligid ng isang materyal na stream, iyon ang mas simpleng nai-publish na baseline. Ang materyal na plano ay may isang pangunahing ruta ng feed upang tukuyin, patuyuin o kundisyon kung kinakailangan, kulay, dosis, purga at bakas sa pamamagitan ng lot.
Ang mas simple ay hindi nangangahulugang awtomatiko. Ang resin grade, masterbatch, additive package at regrind rule ay kailangan pa rin ng nakasulat na recipe. Ang isang kemikal na drum ay maaaring mangailangan ng ibang resin at validation plan mula sa isang toolbox o lalagyan ng tubig. kay KinggleGabay sa HDPE kumpara sa PPipinapaliwanag kung bakit hindi itinatakda ng polymer family name ang temperatura ng pagkatunaw, oras ng paglamig o pagganap ng produkto.
Inililista ng pahina ng KGB80A ang mga bariles ng chemical packaging, mga stacking container, mga lalagyan ng tubig, mga toolbox, mga sprayer, mga laruan at mga bahaging nauugnay sa sasakyan bilang mga pamilya ng aplikasyon. Ipinapakita ng mga halimbawang iyon ang nilalayong hanay; hindi nila pinatutunayan na ang bawat produkto sa mga grupong iyon ay akma. Ang isang malawak na toolbox ay maaaring mabigo sa pagsusuri ng mold-envelope kahit na ang panloob na volume nito ay mas mababa sa 30 L. Ang isang mabigat na teknikal na bahagi ay maaaring lumampas sa gross shot demand habang humahawak ng mas mababa sa 30 L.
Tratuhin ang modelo bilang isang kandidato pagkatapos na makapasa ang produkto sa apat na pagsusuri: bilang ng materyal-stream, interface ng amag, gross parison demand at tinatanggap na output. Kung kailangan ng proyekto ng view stripe, espesyal na color path o karagdagang layer, hilingin kay Kinggle na ipakita ang eksaktong KGB80A na opsyon sa quotation. Ang multi-layer na salita ng pampublikong pahina ay hindi dapat palitan ang isang diagram ng iminungkahing materyal na landas.
Kung saan nakukuha ng KGB80AP ang pangalawang extrusion system nito
Ang KGB80AP ay ang mas malinaw na nai-publish na pagpipilian kapag ang bahagi ay nangangailangan ng dalawang independiyenteng fed melt stream. Inilalarawan ito ng Kinggle para sa produksyon ng double-layer o double-color at naglilista ng dalawang 70 mm screw na may dalawang 22 kW na motor. Ang bawat stream ay maaaring makatanggap ng sarili nitong materyal na feed at mga setting ng pagproseso bago magtagpo ang mga natutunaw sa ulo ng die.
Ang pangalawang extruder ay dapat malutas ang isang tinukoy na kinakailangan sa dingding. Maaari itong paghiwalayin ang dalawang kulay, ilagay ang iba't ibang mga materyales sa dalawang layer o suportahan ang isa pang aprubadong two-stream construction. Hindi ito dapat idagdag dahil mas may kakayahan ang "double layer". Dapat sabihin ng mamimili kung ano ang nilalaman ng bawat stream, kung bakit kailangan ang paghihiwalay at kung paano susuriin ang natapos na pader.
Ang ratio ng layer ay isang hiwalay na problema sa kontrol. Hindi sinasabi ng mga pampublikong laki ng turnilyo sa isang mamimili ang adjustable na hanay ng layer o ang katatagan ng ratio na iyon para sa isang partikular na pares ng resin. Ang throughput ay dapat ding balanse sa dalawang stream. Kung ang isang layer ay nagbibigay ng isang maliit na bahagi ng pader, ang extruder nito ay nangangailangan pa rin ng isang matatag na operating window sa kinakailangang rate. Tanungin ang iminungkahing disenyo ng die-head, pagtatalaga ng materyal, hanay ng layer-ratio at paraan ng sampling.
Hindi pinapalitan ng programming na kapal ng pader ang kontrol ng layer-ratio. Ang Kinggle-hostManwal ng Moog DigiPack IIIipinapaliwanag kung paano maiuugnay ng isang accumulator machine ang profile ng pader nito sa posisyon ng accumulator sa panahon ng push-out. Ang function na iyon ay namamahagi ng gross wall sa kahabaan ng parison. Kailangan pa ring kontrolin ng co-extrusion system kung paano ibinabahagi ng dalawang melt stream ang pader na iyon.
Dalawang stream din ang nagbabago sa pang-araw-araw na gawain. Dapat pigilan ng pabrika ang mga pagpapalit ng materyal, pamahalaan ang dalawang ruta ng hopper, subaybayan ang dalawang kasaysayan ng temperatura at magplano ng paglilinis para sa bawat landas. Ang isang pagbabago mula sa isang dalawang-kulay na toolbox sa isang isang-kulay na drum ay maaaring mag-save lamang ng materyal kung ang production team ay maaaring i-clear at idokumento ang parehong mga circuit. Isama ang gawaing iyon saplano ng pagbabago.
Ang isang 30L na label ay hindi makumpirma ang amag o parison fit
Ang kapasidad ng container ay isang label lamang ng volume. Ang pagkasya ng makina ay nakasalalay sa panlabas na geometry at ang masa ng plastik na dapat ihatid ng ulo. Magsimula sa natapos na pagguhit ng produkto. Idagdag ang pinch-off land, flash pockets, neck tooling, blow-pin arrangement, inserts, cooling connections, lifting point at anumang take-out clearance sa mold review.
Ang parehong pahina ng produkto ay nag-publish ng 520 x 860 mm na maximum na laki ng amag, isang 360 hanggang 420 mm na saklaw ng kapal ng amag at isang 350 hanggang 850 mm na opening-stroke na hanay. Ihambing ang mga halagang iyon sa kumpletong pagpupulong ng amag, hindi sa nakikitang mga sukat ng produkto. Maaaring kumonsumo ng espasyo ang mga adapter plate at mga koneksyon sa serbisyo. Ang mga malalalim na bahagi ay maaaring mangailangan din ng mas maraming opening at extraction clearance kaysa sa unang iminumungkahi ng pagguhit ng amag.
Ang 215 kN clamp reference ay nangangailangan ng sarili nitong kalkulasyon. Gumaganap ang blow pressure sa inaasahang lugar na makikita sa pamamaalam na eroplano. Ang oryentasyon ng produkto, lugar ng flash at ang bilang ng mga aktibong posisyon ay nakakaapekto sa lugar na iyon. Huwag aprubahan ang clamp mula sa lakas ng tunog lamang. Ipadala ang iminungkahing layout ng amag at presyon ng proseso sa Kinggle para sa pagkumpirma ng proyekto. Anggabay sa disenyo ng extrusion blow moldsumasaklaw sa interface nang mas detalyado.
tapos na bahagi mass + top flash + bottom flash + leeg o handle trim + iba pang nakuhang proseso scrap
Ihambing ang gross demand na iyon sa ulo, hindi lang sa netong bigat ng bote. Ang parehong mga pahina ay nag-publish ng isang 5 L accumulator at isang 3.75 kg PE accumulator-weight reference. Ang 3.75 kg figure ay materyal-scoped at hindi dapat ituring bilang isang unibersal na part-weight limit. Ang density ng resin, pag-uugali ng pagkatunaw, disenyo ng die, kinakailangang unan at margin ng proseso ang lahat ng bagay.
Ang isang kapaki-pakinabang na pagsusuri ng proyekto ay nagpapakita ng balanse ng masa. Timbangin o tantiyahin ang bawat nakuhang seksyon mula sa isang kinatawan na tool, itala ang grado ng resin at sabihin ang nakaplanong cushion. Kung masyadong malapit ang gross parison sa nai-publish na sanggunian, tanungin kung ang ibang modelo ng ulo o makina ay nagbibigay ng mas matatag na window. Ang isang nominal na 30L na makina ay hindi awtomatikong ang tamang 30 litrong drum making machine para sa bawat hugis.
Basahin ang 650 pcs/h na linya bilang data ng makina, hindi isang pangako sa pagbebenta
Ang parehong Kinggle table ay may label na 650 pcs/h bilang "Output (dry Cycle)." Ang isang dry cycle ay sumusukat sa paggalaw ng makina nang hindi nagpapatunay ng natunaw na paghahatid, paghihip, paglamig, pagtanggal ng bahagi, pag-trim o inspeksyon. Hindi rin nito tinutukoy ang isang lalagyan, kapal ng pader, dagta, temperatura ng amag o tuntunin ng pagtanggi. Makakatulong ang figure na ihambing ang mekanikal na platform, ngunit hindi ito maaaring kopyahin sa isang business plan bilang mga mabebentang bahagi kada oras.
Simulan ang pagpaplano ng output gamit ang kumpletong ikot ng produksyon. Itala ang accumulator fill, parison push-out, mold close, blow, exhaust, cooling, mold open, take-out at downstream handling. Kinokontrol ng pinakamahabang kinakailangang kaganapan ang oras ng pag-uulit. Ang isang makapal na bariles ng kemikal ay maaaring limitado sa paglamig. Ang isang dalawang kulay na produkto ay maaaring limitado sa pamamagitan ng mas mabagal na daloy ng pagtunaw o sa pamamagitan ng proseso sa ibaba ng agos.
gross molding event x parts per event x acceptance rate, na hinati sa sinusukat na run time sa mga oras
Ang na-publish na hanay ng HDPE melting-capacity ay 120 hanggang 140 kg/h para sa parehong mga modelo. Gamitin lamang ito bilang sanggunian ng HDPE. Ihambing ito sa kabuuang oras-oras na demand, na kinabibilangan ng flash at iba pang nakuhang materyal. Kung ang KGB80AP ay gumagamit ng dalawang magkaibang materyales, idokumento ang kinakailangang mass rate para sa bawat stream. Maaaring itago ng pinagsamang kabuuan ang isang hindi matatag na layer na may mababang rate.
Sukatin ang tinatanggap na output sa isang matatag na bintana gamit ang aktwal na amag at tinukoy na dagta. Markahan ang paghinto, mga manu-manong interbensyon, mga pagbabago sa recipe at mga tinanggihang bahagi. kay Kingglegabay sa pag-optimize ng cycle-timeay nagpapakita kung paano hanapin ang paglilimita ng hakbang. Anggabay sa pagsubok sa pagtanggap ng pabrikaginagawang paulit-ulit na rekord ng pagtanggap ang resulta.
Ang nai-publish na footprint ay ang sentro lamang ng factory cell
Ang parehong mga pahina ay nagpapakita ng isang machine envelope na 4.7 x 3.5 x 4 m. Naglista sila ng 12 t para sa KGB80A at 13 t para sa KGB80AP. Nakakatulong ang mga figure na iyon sa maagang paggawa ng layout, ngunit nangangailangan din ng access ang isang magagamit na cell para sa mold, die head, supply ng materyal, pag-alis ng robot o bahagi, pag-trim, paghawak at pagpapanatili ng scrap. Ang naaprubahang pangkalahatang kaayusan ay dapat magtakda ng huling hangganan.

Ang mga public utility row ay pareho din: 0.8 MPa at 0.7 m³/min para sa blow air, kasama ang 0.3 MPa at 70 L/min para sa cooling water. Itala ang presyon at daloy nang hiwalay. Magdagdag ng temperatura ng pumapasok, kalidad ng tubig, laki ng koneksyon at mga kondisyon ng pagbabalik. Ang isang header ay maaaring magpakita ng presyon habang ang sangay ay hindi makapaghatid ng sapat na daloy sa panahon ng sabay-sabay na demand.
Ang parehong mga pahina ay may label na 27 hanggang 37 kW bilang average na pagkonsumo ng enerhiya. Ang yunit kW ay naglalarawan ng kapangyarihan. Hindi ito konektado na load, at hindi ito enerhiya sa bawat produkto. Ang mga nai-publish na pagsasaayos ng motor ay iba, kaya ang panghuling iskedyul ng kuryente ay nararapat sa pagkumpirma ng proyekto kahit na ang average na linya ng kuryente ay tumutugma. Gamitin ang Kinggle'sgabay sa pagpaplano ng utilityupang paghiwalayin ang pangunahing makina, mga auxiliary at mga serbisyo ng pabrika.
Ang mga paghahambing ng enerhiya ay nangangailangan ng parehong hangganan ng produkto.EUROMAP 46.2tumutukoy sa pagsukat na nauugnay sa produkto para sa isang tinukoy na extrusion blow molding machine, amag at produkto na nakakatugon sa mga kinakailangan ng customer. Pinipigilan ng lohika na iyon ang isang mabilis na dry cycle o isang hindi gaanong na-load na pagsubok na tumayo para sa tunay na produksyon. Magtala ng kWh bawat tinanggap na bahagi o bawat tinanggap na kilo sa ilalim ng napagkasunduang kundisyon ng pagsubok.
Tala sa pagpaplano ng pabrika:kumpirmahin ang panghuling bigat ng makina, sentro ng grabidad, mga pag-load ng pundasyon, paraan ng pag-aangat, naka-install na kapangyarihan at mga punto ng koneksyon mula sa naaprubahang pagguhit. Ang pampublikong pahina ay hindi isang pundasyon o dokumento ng disenyong elektrikal.
Hayaang ayusin ng pagsubok ng produkto ang panghuling pagpipilian ng modelo
Ang isang kapaki-pakinabang na pagsubok ay hindi lamang gumagawa ng isang katanggap-tanggap na sample. Ipinapakita nito na ang napiling materyal na arkitektura, amag at makina ay maaaring humawak ng kinakailangang resulta. Isulat ang paraan ng pagtanggap bago magsimula ang pagsubok. Kung hindi, ang isang mamimili at tagapagtustos ay maaaring manood ng parehong pagtakbo at umalis na may magkaibang interpretasyon.
- I-freeze ang rebisyon ng produkto.Tukuyin ang drawing, mga sukat, net weight, wall map, leeg o closure interface at mga functional na pagsubok.
- I-freeze ang materyal na plano.Pangalanan ang bawat resin, supplier, grado, kulay, additive at regrind rule. Para sa KGB80AP, italaga ang bawat stream at target na ratio ng layer.
- Itala ang configuration ng makina.Ilista ang modelo, turnilyo, motor, die head, wall controller, mold, blow-pin system, take-out at downstream na kagamitan.
- Ipakita ang balanse ng masa.Itala ang natapos na bigat ng bahagi, bawat flash o trim na seksyon, gross parison mass at materyal na ibinalik sa proseso.
- Tukuyin ang matatag na window.Sabihin ang mga kundisyon ng warm-up, rebisyon ng recipe, sample timing, pinapayagang manu-manong interbensyon at ang pinakamababang patuloy na panahon ng pagmamasid.
- Sukatin ang kalidad ng produkto.Gamitin ang mga inaprubahang tseke ng mamimili para sa mga dimensyon, pamamahagi sa dingding, pagganap ng pagtagas, pagkakasya sa pagsasara, pag-load, pagbaba o serbisyo ng kemikal kung naaangkop.
- Bilangin ang tinatanggap na output.Paghiwalayin ang mga gross event, gross parts, accepted parts, rejects, planned stops at unplanned stops.
- Magtala ng mga kagamitan at enerhiya.Tandaan ang mga kondisyon ng hangin at tubig na pumapasok sa makina. Kung mahalaga ang enerhiya, tukuyin ang hangganan ng metro at kalkulahin ito laban sa tinatanggap na produksyon.
Para sa isang KGB80AP trial, sample ng pader sa pamamagitan ng layer pati na rin sa kabuuang kapal kapag kinakailangan ito ng detalye. Ang isang tamang kabuuang pader ay maaari pa ring itago ang maling layer split. Gumamit ng paraan na napagkasunduan para sa dagta at produkto. Panatilihin ang sinusukat na resulta sa tabi ng recipe at sample na posisyon para ma-trace ng team ang anumang pagbabago.
Para sa alinmang modelo, siyasatin ang ilang posisyon sa kahabaan ng produkto. Ang mga hawakan, sulok, lugar ng kurot at malalawak na panel ay maaaring magkaiba. Anggabay sa programming ng parisonipinapaliwanag kung paano dapat iugnay ang posisyon ng controller sa mga pisikal na sukat sa dingding. I-save ang tinanggap na profile gamit ang tool at rebisyon ng produkto.
Buuin ang RFQ sa paligid ng bahagi sa halip na humingi ng "isang 30L na makina"
Ang isang maikling kahilingan sa modelo ay naglilipat ng napakaraming desisyon sa supplier. kay Kinggleproseso ng pagbebentahumihingi ng mga larawan o drawing ng produkto, timbang, sukat, materyal, kapal, output at mga pangangailangan sa paglaban sa kemikal. Para sa paghahambing na ito, ang kahulugan ng materyal-stream ay dapat maupo malapit sa tuktok ng paketeng iyon.
Magpadala ng isang kinokontrol na set ng file. Isama ang pagguhit ng produkto at 3D na data kapag available. Magdagdag ng target na timbang, mga kinakailangan sa dingding, grado ng resin, masterbatch, mga additives at ang patakaran sa regrind. Sabihin ang bawat kinakailangang kulay, ang bilang ng mga layer at ang layunin ng bawat layer. Pagkatapos ay idagdag ang taunang at oras-oras na tinatanggap na-output na target, shift pattern, magagamit na mga utility, boltahe ng planta, kisame at mga limitasyon sa pag-access.
Pagkatapos ay ilarawan ang mga pagsubok na naglalabas ng bahagi. Ang isang kemikal na drum ay maaaring mangailangan ng pagtagas, pagsasara, paghawak o mga regulated na pagsusuri sa packaging. Ang isang toolbox ay maaaring mangailangan ng bisagra, trangka, pag-load o mga pagsusuri sa pagpupulong. Maaaring imungkahi lamang ng Kinggle ang makina, amag at nasa ibaba ng agos kapag nakikita ang mga kinakailangang iyon. Huwag mag-import ng mga halaga ng pagsubok mula sa isa pang produkto dahil lamang ito ay may parehong nominal na kapasidad.
Hilingin sa quotation na paghiwalayin ang karaniwang kagamitan, nakumpirma na mga opsyon at kagamitang binibigay ng mamimili. Dapat nitong tukuyin ang bilang ng extruder, laki ng turnilyo, konstruksyon ng die-head, wall controller, material feeder, robot o take-out, trimming, grinder, leak test, cooling equipment at commissioning scope. Ang antas ng detalyeng iyon ay ginagawang teknikal na desisyon ang KGB80A kumpara sa KGB80AP sa halip na isang suffix sa isang price sheet.
Isang praktikal na desisyon ng KGB80A kumpara sa KGB80AP
Piliin ang direksyon ng KGB80A kapag ang inaprubahang produkto ay gumagamit ng isang melt stream at umaangkop sa na-publish na mold, clamp at accumulator reference na may working margin. Ang kasalukuyang talahanayan nito ay nagbibigay ng malinaw na one-extruder baseline. Kung nagdagdag ang quotation ng multi-layer o view-stripe na opsyon, kailanganin ang binagong material-path diagram at na-update na iskedyul ng utility.
Piliin ang direksyon ng KGB80AP kapag ang produkto ay nangangailangan ng dalawang hiwalay na fed stream para sa kulay o layer na pagbuo. Kumpirmahin kung ano ang pinoproseso ng bawat extruder at kung paano balanse ang dalawang output. Tukuyin ang ratio ng target na layer, pinapayagang pagkakaiba-iba at paraan ng inspeksyon bago ang pagsubok ng amag.
Huwag pumili ng alinmang modelo dahil ang natapos na bahagi ay tinatawag na 30L drum. Ang drawing ng produkto, gross parison, mold assembly, resin plan at acceptance rate ay ang tunay na inputs. Kapag naayos na ang mga iyon, magiging diretso ang pagkakaiba ng modelo at ang natitirang gawain ay kabilang sa teknikal na kasunduan.
Kung mukhang magkasya ang parehong kandidato, ihambing ang paggawa ng produksyon na kanilang nilikha. Ang isang materyal na stream ay karaniwang nangangahulugan ng mas kaunting mga ruta ng feed at isang mas maikling plano sa paglilinis. Dalawang stream ang nagbibigay ng hiwalay na kontrol na kailangan para sa isang tinukoy na layer o istraktura ng kulay, ngunit ang parehong mga landas ay dapat manatiling stable. Ang tamang makina ay ang gumagawa ng aprubadong pader na may paulit-ulit na proseso, hindi ang may mas mahabang listahan ng kagamitan.
Panatilihing masusubaybayan ang huling desisyon. Ilakip ang napiling configuration sa rebisyon ng produkto, pagguhit ng amag, iskedyul ng materyal at ulat ng pagsubok. Pinipigilan nito ang isang order sa susunod na pagbili o recipe ng software na mawala ang dahilan sa likod ng pagpili ng modelo.
Ipadala kay Kinggle ang bahagi bago piliin ang makina
Ibahagi ang pagguhit ng produkto, timbang, mga sukat, mga marka ng resin, kulay o layer na plano, impormasyon sa amag, kinakailangang output, mga pagsusuri sa kalidad at mga kagamitan sa pabrika. Maaaring kumpirmahin ng Kinggle kung ang KGB80A, KGB80AP o iba pang configuration ay akma sa proyekto.
Humiling ng Proposal na Batay sa ProduktoMga madalas itanong
Ano ang pangunahing pagkakaiba sa pagitan ng KGB80A at KGB80AP?
Ang nai-publish na pag-aayos ng extrusion ay ang pangunahing pagkakaiba. Ang talahanayan ng KGB80A ay naglilista ng isang 80 mm screw at isang 37 kW extruder motor. Ang talahanayan ng KGB80AP ay naglilista ng dalawang 70 mm na turnilyo at dalawang 22 kW na motor, at ang paglalarawan ng produkto nito ay nagsasaad ng double-layer o double-color na produksyon.
Maaari bang gumawa ng multi-layer na produkto ang KGB80A?
Ang paglalarawan ng produkto ng KGB80A ay nagbabanggit ng mga opsyon sa solo at multi-layer, ngunit ang kasalukuyang talahanayan ng detalye nito ay naglilista ng isang extruder. Hilingin kay Kinggle na tukuyin ang eksaktong opsyon, bilang ng mga stream ng materyal, istraktura ng die-head at iskedyul ng utility sa quotation. Huwag ipagpalagay na ang karaniwang nai-publish na talahanayan ay naglalarawan ng isang multi-layer na build.
Nangangahulugan ba ang 30L na kapasidad na anumang 30-litro na produkto ay kasya?
Hindi. Ang produkto at amag ay dapat magkasya sa platen, mold envelope, opening stroke at hanay ng kapal. Ang kabuuang pangangailangan ng parison, inaasahang lugar, mga kondisyon ng suntok, take-out clearance at mga kinakailangang pagsusuri sa kalidad ay nakakaapekto rin sa desisyon ng modelo.
650 pcs/h ba ang production output ng mga makinang ito?
Ang parehong page ng produkto ay may label na 650 pcs/h bilang dry-cycle figure. Ang aktwal na tinatanggap na output ay depende sa bahagi, dagta, amag, pagbuo ng parison, paglamig, paghawak, inspeksyon, pagtanggi at paghinto. Kumpirmahin ang output sa napagkasunduang produkto sa panahon ng isang matatag na pagsubok.
Ano ang ibig sabihin ng 3.75 kg PE accumulator weight?
Ito ay isang nai-publish na sanggunian ng materyal na PE para sa nagtitipon, hindi isang garantisadong tapos na bahagi na timbang. Ihambing ang ulo sa gross parison mass, kabilang ang produkto, flash, trim at process margin. Kumpirmahin ang panghuling limitasyon para sa napiling resin at die head.
Aling impormasyon ang dapat kong ipadala para sa isang KGB80A o KGB80AP na panipi?
Ipadala ang drawing ng produkto, mga sukat, timbang, mga marka ng resin, mga kulay, istraktura ng layer, mga target sa dingding, impormasyon sa amag, tinatanggap na kinakailangan sa output, mga pagsusuri sa kalidad at mga kagamitan sa pabrika. Malinaw na sabihin kung kinakailangan ang isa o dalawang independiyenteng kinokontrol na mga stream ng materyal.
Mga mapagkukunan at tala sa pag-verify
Ang mga detalye ng modelo sa artikulong ito ay sinuri laban sa mga live na page ng produkto ng Kinggle noong Setyembre 11, 2026. Sinusuportahan ng mga page ng kumpanya ang na-publish na configuration at mga input ng serbisyo; hindi sila independiyenteng patunay ng pagganap ng produksyon. Ang dokumento ng EUROMAP ay nagbibigay ng isang paraan ng pagsukat ng enerhiya na nauugnay sa produkto, hindi isang resulta ng pagganap para sa alinmang modelo ng Kinggle.
- Kinggle KGB80A 30L Accumulate Blow Molding Machine, paglalarawan ng produkto at talahanayan ng detalye.
- Kinggle KGB80AP 30L Accumulator Blow Molding Machine, paglalarawan ng double-extrusion at talahanayan ng detalye.
- Proseso ng Pagbebenta ng Kinggle, impormasyon ng mamimili na hiniling para sa isang panukala sa makina.
- Moog DigiPack III Installation, Maintenance at User's Manual, paraan ng profile ng pader-profile na posisyon ng accumulator.
- EUROMAP 46.2, Bersyon 1.0, Enero 2014, pagsukat ng enerhiya na nauugnay sa produkto para sa mga extrusion blow molding machine.