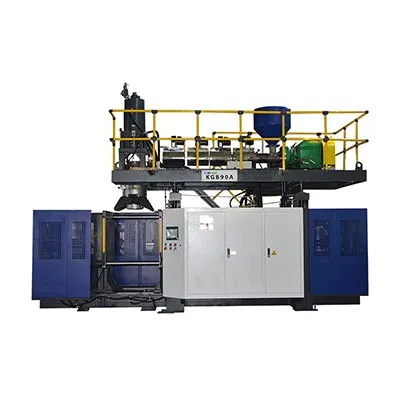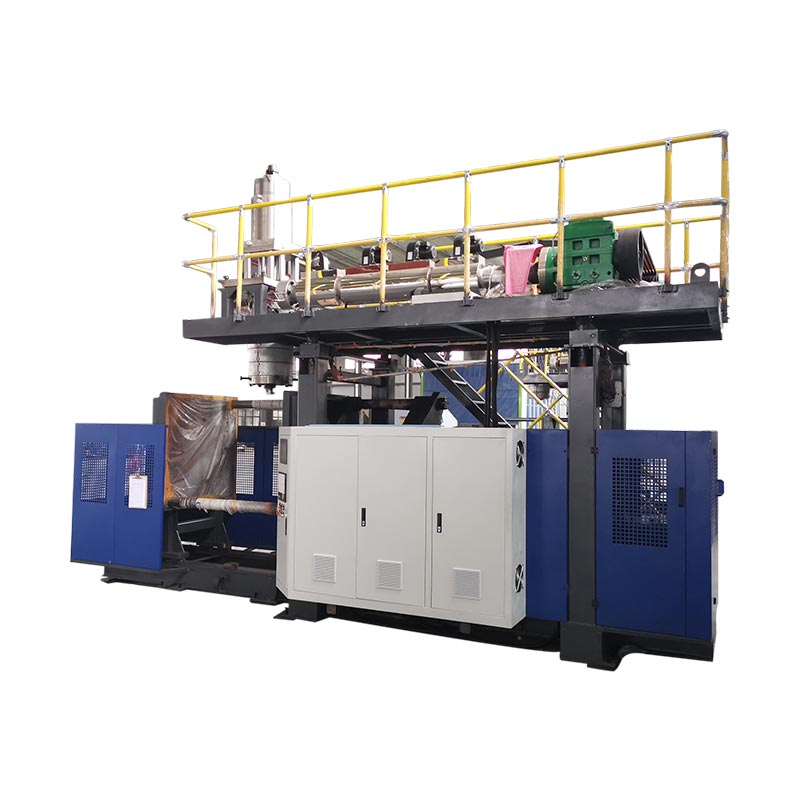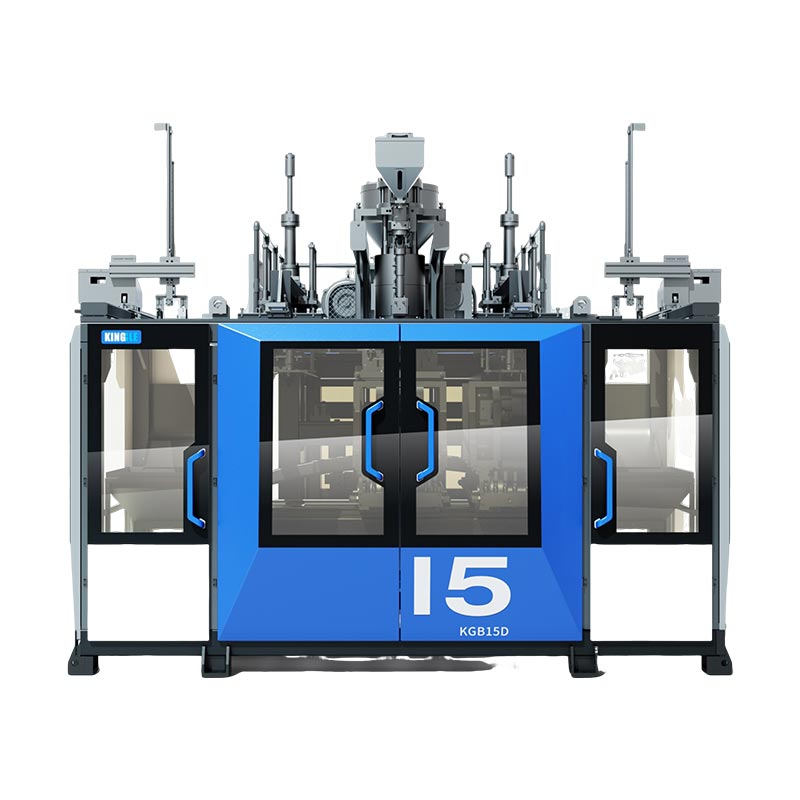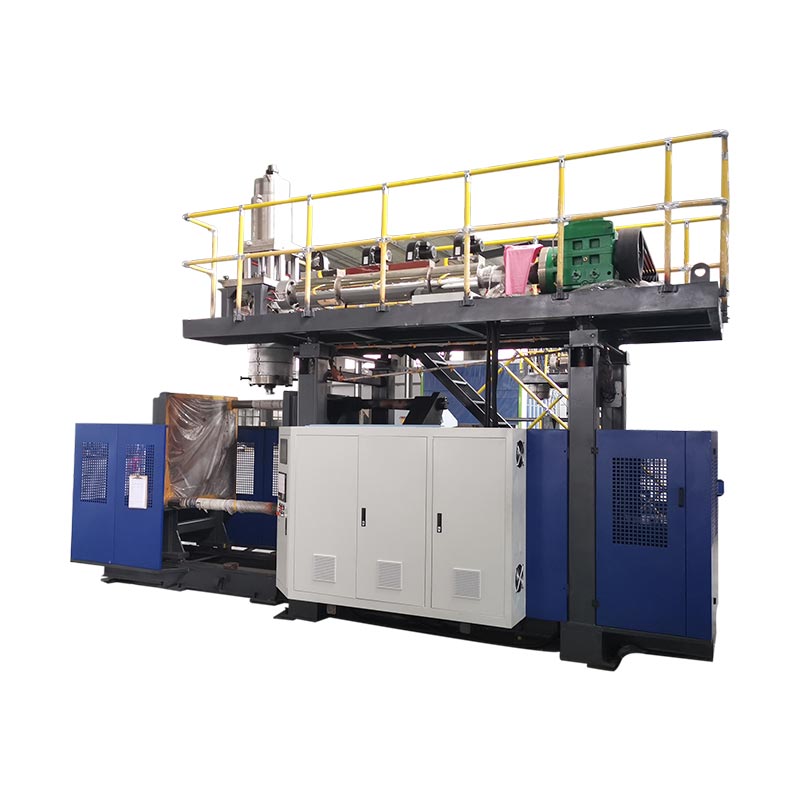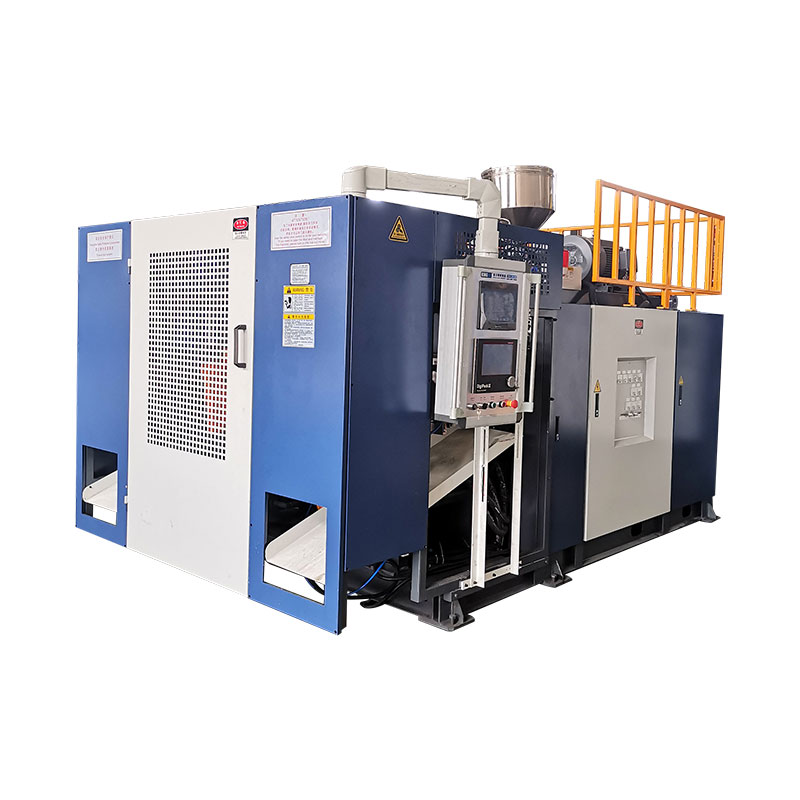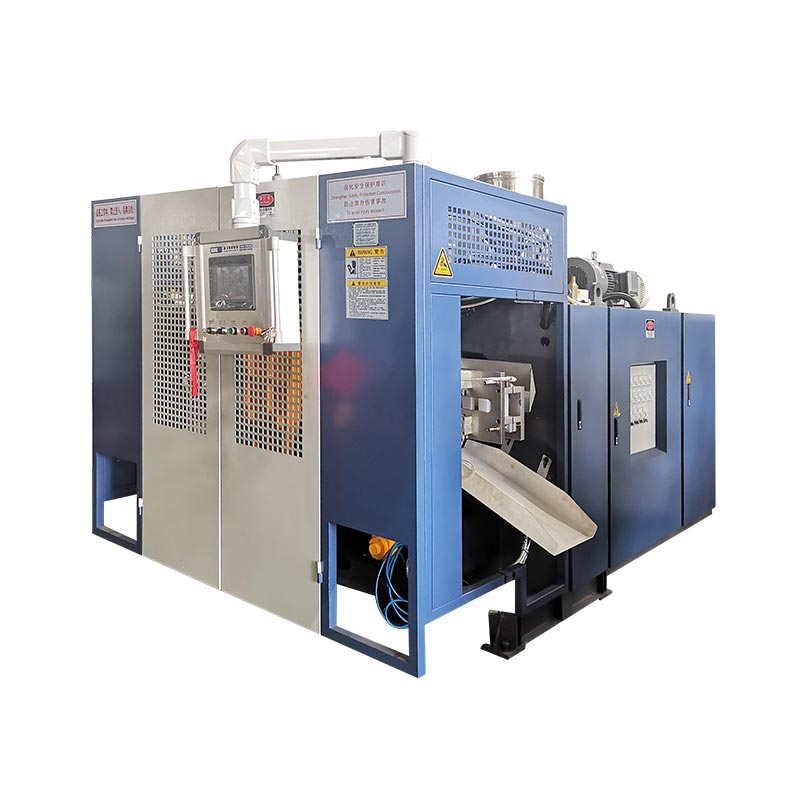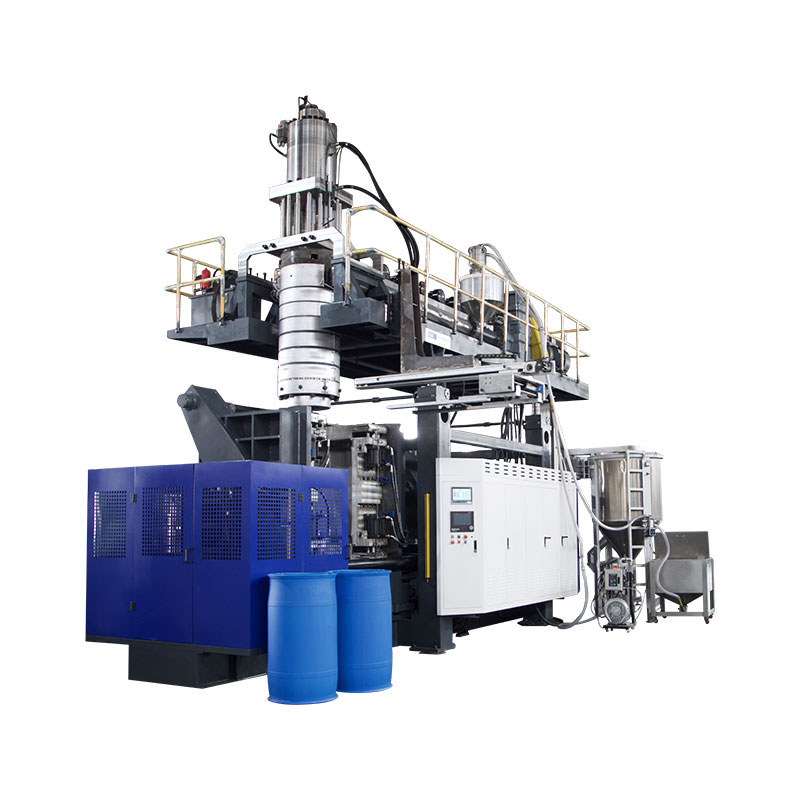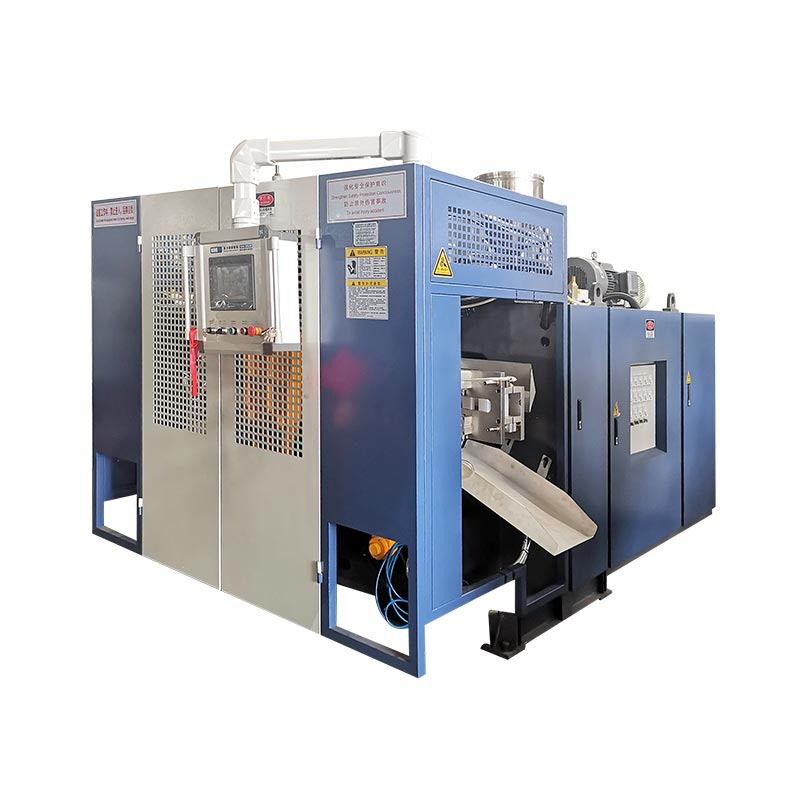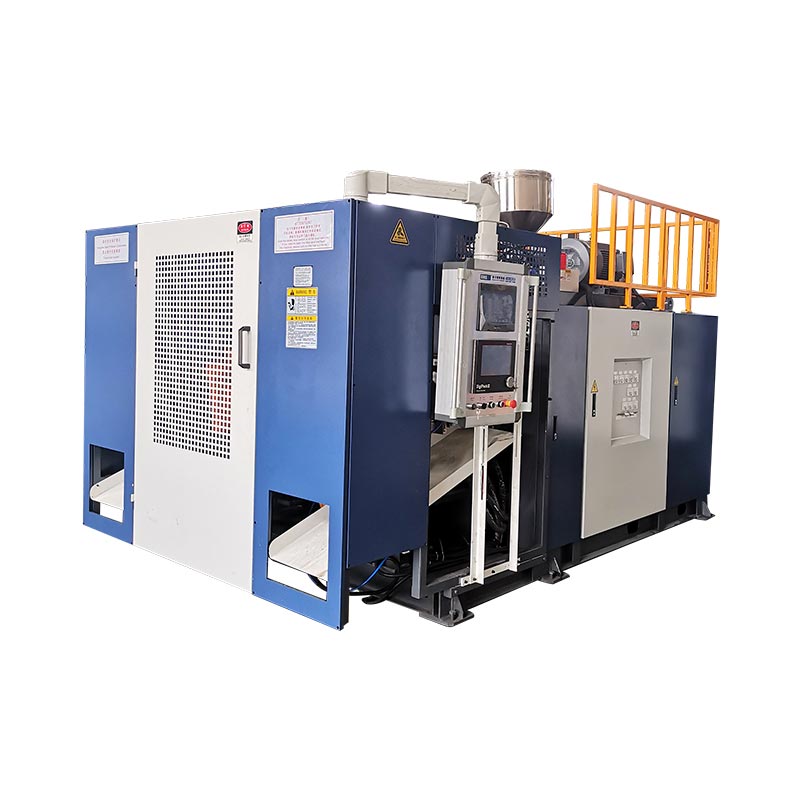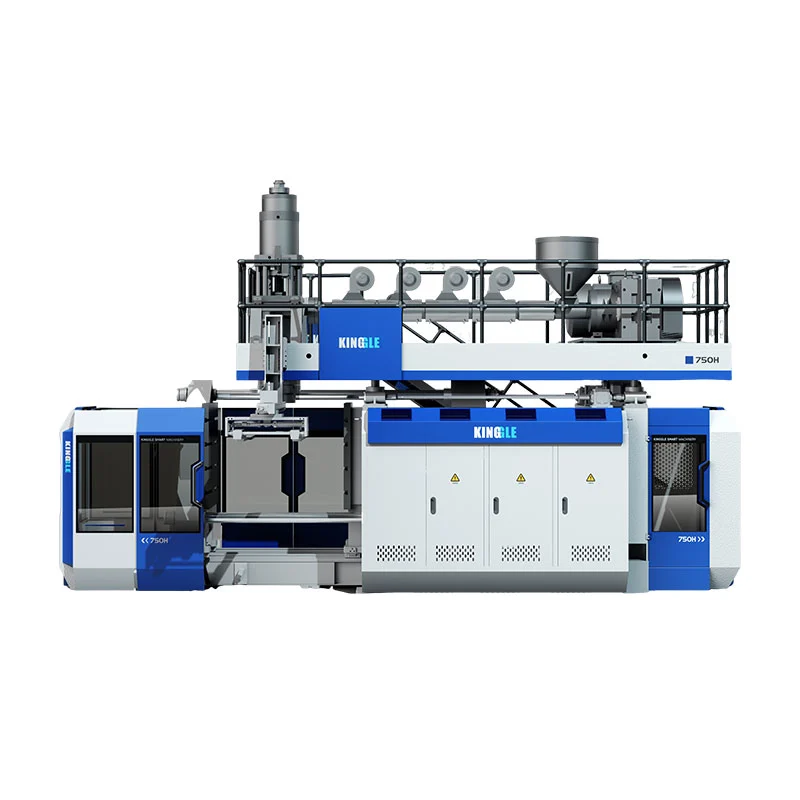
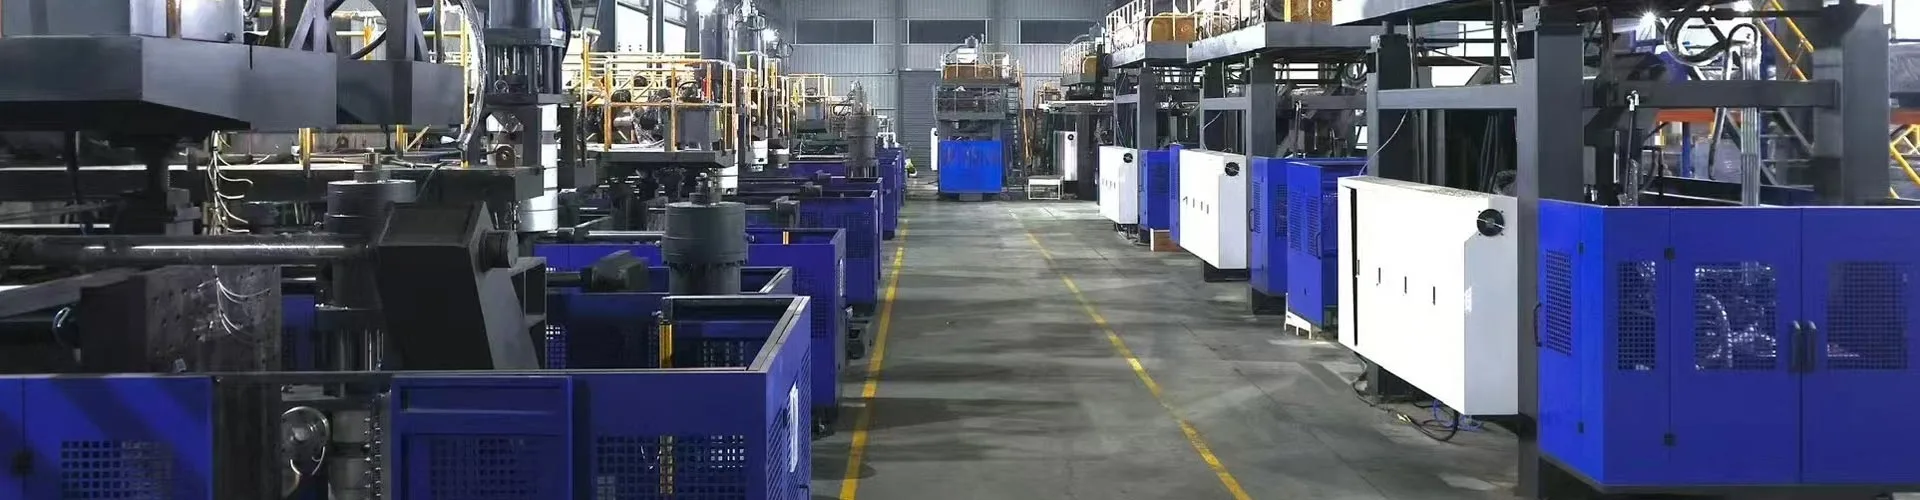
A tuloy-tuloy na blow molding machinenaglalabas ng walang tigil na parison habang ang mga istasyon ng amag ay gumagalaw upang saluhin at palakihin ito. Hindi tumitigil ang extruder, na ginagawa itong pinakamabilis na ruta para sa mga lalagyan ng HDPE at PP mula sa humigit-kumulang 0.5 hanggang 30 litro. Tatlong variable ang nagtatakda ng iyong output: bilang ng istasyon, mga die head cavity, at cycle time. Tatlo pa ang nagtatakda ng iyong gastos: enerhiya bawat bahagi, pagpapanatili, at scrap. Sinasaklaw ng gabay na ito ang magkabilang panig, na may mga tunay na specs mula sa sarili naming mga makina.
Sinasaklaw ng tuluy-tuloy na extrusion ang karamihan sa mga plastic container na hinahawakan mo sa isang araw. Mga bote ng detergent, pitsel ng langis ng motor, jerry can, agrochemical packaging — halos lahat ay lumalabas sa mga makinang tulad nito.
Isang paglilinaw bago ang mga detalye. Ang malinaw na mga bote ng tubig ng PET ay nagmula sa ibang proseso, injection stretch blow molding, sa iba't ibang makina. Sinasaklaw ng gabay na ito ang tuluy-tuloy na extrusion blow molding para sa HDPE, PP, PVC, at PA. Kung ang iyong produkto ay isang bote ng inuming PET, ang kagamitan sa amingtuloy-tuloy na hanay ng makinahindi gagawin.
Mga pagsasaayos ng makina: kung paano natutugunan ng mga hulma ang parison
Ang bawat tuloy-tuloy na makina ay nalulutas ang parehong problema. Ang parison ay dumadaloy nang walang tigil, kaya ang amag ay kailangang lumapit dito, isara, hipan, at alisin bago ang susunod na pagbaril. Paano iyon natutukoy ng makina ang pagsasaayos.
Mga makinang nagpapagalaw ng amagshuttle ang amag nang pahalang sa parison. Ang build ay simple, napatunayan, at cost-effective. Sinasaklaw nito ang 2 hanggang 15 litro na lalagyan.
Mga makinang may hubog na brasoi-ugoy ang amag sa isang arko, na nagpapaikli sa paglalakbay at nagpapabilis sa pag-ikot. Mayroon din silang mga co-extrusion head para sa 1 hanggang 6 na layer. Ito ang klase para sa mataas na output at layered na mga bote.
Pagkatapos ay dumating ang bilang ng istasyon.Isang istasyon (L)nagpapatakbo ng isang set ng amag.Dobleng istasyon (D)nagpapatakbo ng dalawang amag na nagtatakda ng isang extruder, kaya ang isang gilid ay pumutok habang ang isa ay naglalabas.
| Configuration | Saklaw ng lalagyan | Pinakamahusay para sa | Trade-off |
|---|---|---|---|
| Nag-iisang istasyon na gumagalaw ng amag | 2–15 L | Katamtamang dami, madalas na pagbabago ng produkto | Pinakamababang output bawat makina |
| Mold-moving, double station | 2–15 L | Mataas na volume sa isang pamilya ng produkto | Mas mataas na gastos; nangangailangan ng matatag na pangangailangan |
| Kurbadong braso, iisang istasyon | 5–30 L | Bilis, layered na pader, mas malalaking jerry can | Mas mataas na energy draw |
| Kurbadong braso, dobleng istasyon | 5–30 L | Pinakamataas na output, multi-layer sa volume | Pinakamataas na kapital at espasyo sa sahig |
Angkop ng halaman, nasuri nang maaga:kumpirmahin ang apat na bagay bago ka mag-commit — floor space laban sa machine footprint, ceiling height para sa die head at hopper loader, three-phase power para sa konektadong load, at chilled water capacity. Ang bigat ng makina ay mula sa 2.5 tonelada sa isang 2 L solong istasyon hanggang 28.5 tonelada sa isang 30 L curved-arm double station, kaya suriin din ang iyong floor loading.
Ang mga mamimili sa US ay dapat magdagdag ng isa pang maagang tseke. Ang mga lalagyan para sa pagkain, inumin, o pharmaceutical contact ay nagdadala ng mga kinakailangan sa materyal ng FDA na humuhubog sa iyong resin at anumang patakaran sa pag-regrind. Ang mga panuntunan sa recycled na nilalaman ay nag-iiba din ayon sa estado at madalas na nagbabago, kaya kumpirmahin ang kasalukuyang kinakailangan para sa iyong kategorya ng produkto bago mo i-lock ang detalye ng resin.
Pagganap ng produksyon: ginagawang mga bote bawat oras ang mga specs
Ang bawat catalog ay nagpi-print ng isang numero ng output. Basahin ito ng tama, o ikaw ay mag-overpromise sa paghahatid.
Ang mga numerong iyon ay nagpapakita ngtuyo na ikot— ang makina ay tumatakbong walang laman sa buong bilis, walang plastik, walang paglamig. Gamitin ang mga ito upang ihambing ang mga makina nang patas. Huwag kailanman gamitin ang mga ito bilang pagtataya ng produksyon.
Narito ang mga tunay na numero ng dry-cycle sa aming tuluy-tuloy na hanay, kasama ang mga specs na nagtutulak sa kanila.
| Modelo | Max na lalagyan | Dry cycle | Clamping | tornilyo | kapasidad ng HDPE | Avg. enerhiya |
|---|---|---|---|---|---|---|
| KGB2L | 2 L | 600 pc/oras | 40 kN | 50 mm, L/D 25 | 30 kg/oras | 12–18 kW |
| KGB2D | 2 L | 600 × 2 | 40 kN | 60 mm, L/D 25 | 55 kg/oras | 12–18 kW |
| KGB5L | 5 L | 500 pc/oras | 65 kN | 60 mm, L/D 25 | 55 kg/oras | 16–25 kW |
| KGB5D | 5 L | 500 × 2 | 65 kN | 70 mm, L/D 25 | 80 kg/oras | 16–25 kW |
| KGB15L | 15 L | 450 pc/oras | 165 kN | 75 mm, L/D 25 | 100 kg/oras | 25–34 kW |
| KGB15D | 15 L | 450 × 2 | 165 kN | 90 mm, L/D 25 | 120 kg/oras | 25–34 kW |
| KGH15L | 15 L | 500 pc/oras | 200 kN | 80 mm, L/D 25 | 150 kg/oras | 40–50 kW |
| KGH15D | 15 L | 500 × 2 | 200 kN | 90 mm, L/D 25 | 180 kg/oras | 40–50 kW |
| KGH30L | 30 L | 450 pc/oras | 300 kN | 90 mm, L/D 25 | 180 kg/oras | 70–80 kW |
| KGH30D | 30 L | 450 × 2 | 300 kN | 100 mm, L/D 25 | 300 kg/oras | 70–80 kW |
Ngayon ang matematika na ginagawang isang plano ng produksyon ang mga numerong iyon.
Dalawang panuntunan ang ginagawang tapat ang derate na iyon. Ang mas makapal na pader ay lumalamig nang mas mabagal, kaya ang mabibigat na bahagi ay mas matitigas kaysa sa magaan. At ang mga pagbabago ay kumakain ng mga oras na hindi kailanman lumilitaw sa isang numero ng cycle-time.
Sukatin ang iyong sariling derate pagkatapos ng pag-install. Patakbuhin ang makina na walang laman upang kumpirmahin ang dry cycle, pagkatapos ay magpatakbo ng isang buong production shift at hatiin ang magagandang bahagi ayon sa oras. Ang ratio na iyon ay nagiging iyong kadahilanan sa pagpaplano, at ito ay magiging matatag kapag naayos na ang proseso.
Itugma ang linya, hindi lang ang makina:laki ng iyong blow molding output laban sa iyong filling line, hindi sa paghihiwalay. Ang isang makina na lumalampas sa iyong tagapuno ay gumagawa ng imbentaryo at mga kalat sa sahig. I-multiply ang iyong mga nakaplanong piraso kada oras sa mga oras ng shift, hatiin sa mga bote bawat case, at suriin ang numerong iyon laban sa iyong downstream case at pallet throughput bago ka bumili.
Mga materyales at disenyo ng bahagi
Ang tuluy-tuloy na extrusion ay nagpapatakbo ng PE, PP, PVC, at PA. Ang HDPE ay nagdadala ng karamihan sa mga bote at ang jerry ay maaaring gumana, at ang pagpapatawad nito sa pagpoproseso ng window ay nagpapaliwanag kung bakit ito nangingibabaw sa kategorya.
Ang tornilyo ay gumagawa ng tunay na gawain. Itinatakda nito ang diameter at ratio ng haba-sa-diameter kung gaano karaming dagta ang natutunaw ng makina bawat oras, at nililimitahan nito ang output bago ang anumang bagay. Ang aming mga makina ay nagpapatakbo ng 50 hanggang 100 mm na mga turnilyo sa L/D 25, na may 3 hanggang 5 heating zone sa barrel at 3×5 hanggang 3×8 heating section sa die head.
| materyal | Mga tipikal na produkto | Ano ang dapat panoorin |
|---|---|---|
| HDPE | Mga bote ng detergent, jerry can, pitsel ng langis ng motor, pagawaan ng gatas | Pinaka mapagpatawad. Itugma ang melt index sa part weight — mas mababang MFI para sa mas malalaking bahagi |
| PP | Hot-fill at mas mataas na temperatura na packaging | Mas makitid na window ng pagproseso; mas mabagal ang paglamig, kaya humahaba ang mga cycle |
| PVC | Maaliwalas na mga bote, espesyal na kemikal na packaging | Sensitibo sa init. Nagpapababa kung ito ay mainit; linisin bago ang anumang paghinto |
| Regrind blends | Pagbawas ng gastos sa karamihan ng mga produkto | Haluin sa isang kinokontrol na ratio; ang kontaminadong regrind ay nagdadala ng mga batik sa matunaw |
Nililimitahan ng mga set ng disenyo ng bahagi ang makina na hindi malalampasan. Ang mga malalim na undercut ay lumalaban sa kurot. Ang mga matatalim na sulok ay manipis ang dingding kung saan ang parison ay higit na nakaunat. Ang mga hawakan ay nangangailangan ng sapat na die head diameter upang mabuo nang malinis — ang aming mga ulo ay tumatakbo sa 90 hanggang 220 mm sa mga single die-pin na modelo.
Dalhin ang drawing sa iyong supplier bago ka maghiwa ng amag. Sa aming karanasan, karamihan sa mga reklamo sa kapal ng pader ay bumabalik sa isang desisyon sa disenyo sa halip na isang setting ng makina — at isang oras sa pagguhit ay pumipigil sa mga linggo ng trial-and-error.
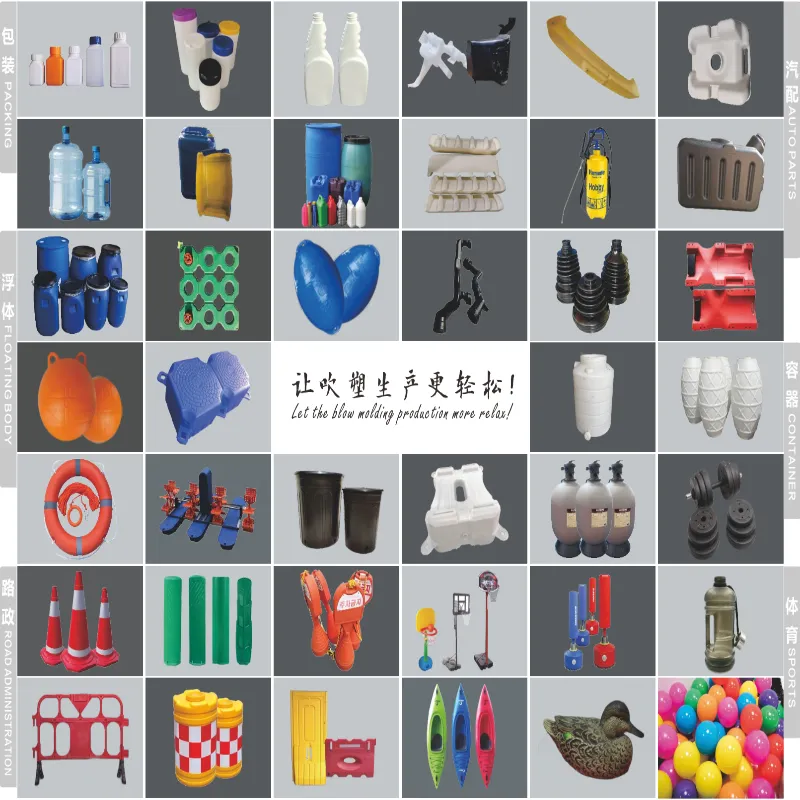
Ang mga layer ay nagbubukas ng higit pang mga pagpipilian. Ang isang co-extrusion head ay nagdaragdag ng isang kulay na balat, isang transparent na view na stripe, o isang nakabaon na recycled core - lahat sa parehong shot. Ang aming mga curved-arm machine ay tumatakbo ng 1 hanggang 6 na layer, na sakop nang buo samulti-layer na gabay.
Automation, mga kontrol, at enerhiya
Ang control stack ay nagpapasya kung ang kalidad ay nananatili sa mga shift. Tanungin ang sinumang supplier kung ano ang nasa loob, at asahan ang mga pangalan, hindi mga adjectives.
Ang aming mga makina ay nagpapatakbo ng mga Mitsubishi PLC, MOOG servo control, Weinview HMI, at mga bahagi ng OMRON, Schneider, at GEFRAN. Ang programmed wall-thickness control ay nag-iiba-iba ang die gap sa pamamagitan ng shot, na naglalagay ng materyal kung saan kailangan ito ng bahagi at inilalabas ito kung saan hindi nito kailangan.
Para sa pagsasama ng linya, magtanong ng tatlong partikular na tanong: aling mga protocol ang inilalantad ng PLC para sa koneksyon ng MES o SCADA, kung ang mga alarma ay nag-e-export bilang structured na data, at kung nag-aalok ang supplier ng mga malalayong diagnostic. Nagbibigay kami ng IoT remote monitoring para ma-inspeksyon ng aming mga engineer ang isang makina sa real time at mag-flag ng mga problema bago sila huminto sa produksyon.
Ang enerhiya ay nararapat sa sarili nitong pagsusuri. Tatlong load ang nangingibabaw: pag-init ng bariles, ang drive system, at paglamig. Inililista ng talahanayan sa itaas ang average na pagkonsumo ayon sa modelo, at ang cooling water ay tumatakbo nang 50 hanggang 180 L/min depende sa laki ng makina.
Ikumpara ang mga supplier sa per-part figure na iyon, hindi sa hourly draw. Ang isang mas mabilis na makina ay kumakalat ng parehong kilowatt sa mas maraming bote, na kadalasang ginagawang mas murang patakbuhin ang makina na may mataas na rating.
Lifecycle economics: kung ano ang halaga ng makina sa pagmamay-ari
Ang presyo ng pagbili ay isang bayad. Ang pagmamay-ari ay tumatakbo sa loob ng isang dekada. Limang salik ang nagtutulak sa gastos ng kapital, at apat na nagtutulak sa gastos sa pagpapatakbo.
| Cost driver | Kategorya | Mga Tala |
|---|---|---|
| Laki ng makina at bilang ng istasyon | Kapital | Ang pinakamalaking solong variable |
| Bilang ng layer | Kapital | Ang bawat layer ay nagdaragdag ng extruder at pagiging kumplikado ng ulo |
| Molds at cavities | Kapital | Karaniwang sinipi nang hiwalay — badyet para sa kanila |
| Downstream automation | Kapital | Deflashing, leak testing, conveying |
| Enerhiya | Nagpapatakbo | Gamitin ang per-part figure sa itaas |
| paggawa | Nagpapatakbo | Biglang bumagsak gamit ang automated na pag-deflash at paghawak |
| Scrap at regrind | Nagpapatakbo | Kapag isinara ang regrind loop, mababawi ang flash na binayaran mo na |
| Mga ekstra at pagpapanatili | Nagpapatakbo | Badyet taun-taon; mag-imbak ng mga mabilisang pagsusuot ng mga item sa site |
Buuin ang iyong modelo ng payback sa delta, hindi sa kabuuan. Ikumpara ang bagong linya laban sa kung ano ang pinapatakbo mo ngayon: mga bahagi bawat oras na nakuha, mga oras ng paggawa na natipid, nabawasan ang mga scrap, ang enerhiya sa bawat bahagi ay nagbago. Hatiin ang gastos ng makina at tool sa taunang kita na iyon, at mayroon kang payback period sa sarili mong mga numero kaysa sa isang vendor.
Mga mode ng pagpapanatili at pagkabigo
Ang oras ng uptime ay nagmula sa isang iskedyul, hindi sa swerte. Magplano ng tatlong baitang ng trabaho.
| Pagitan | Mga gawain |
|---|---|
| Araw-araw | Suriin ang mga heater at temperatura ng die head; i-clear ang pinch-off area; i-verify ang daloy ng paglamig ng tubig at presyon |
| Linggu-linggo | Siyasatin ang mga clamping face at locating pin; suriin ang mga presyon ng servo at haydroliko; suriin ang rate ng scrap para sa drift |
| quarterly | Patakbuhin ang mga diagnostic ng pagganap; suriin ang sistema ng pagpapadulas; i-calibrate ang mga kritikal na bahagi |
| Taun-taon | Suriin ang suot ng tornilyo at bariles; serbisyo sa ulo ng mamatay; suriin ang buong imbentaryo ng ekstrang bahagi |
Ang mga karaniwang failure mode ay sumusunod sa mga pattern: ang mga pagod na pinch-off na mga gilid ay nagpapahina sa mga base welds, ang mga drifting heater zone ay nagbabago sa pamamahagi ng pader, at ang mga napurol na clamping face ay hinahayaan ang flash na lumitaw. Ang bawat isa ay nagpapakita bilang isang depekto sa bahagi muna.
Ang pagsasanay sa operator ay nagbabayad nang mas mabilis kaysa sa anumang ekstrang bahagi. Kumpirmahin kung ano ang kasama sa iyong supplier, at kumpirmahin na sinasaklaw ng pag-install ang mga pamamaraan sa pagbabantay ng makina at pag-lockout sa iyong lokal na mga kinakailangan sa kaligtasan — sa US, nangangahulugan iyon na ang pagsunod sa OSHA ay nilagdaan bago ang produksyon ng linya.
Magtanong tungkol sa warranty nang nakasulat:ang sa amin ay tumatakbo ng isang taon sa buong makina mula sa pagdating sa iyong pabrika, na may mga pangunahing bahagi tulad ng MOOG wall-thickness controller at servo motor na umaabot sa dalawang taon. Tanungin ang sinumang supplier kung ano ang saklaw ng kanilang warranty, kung ano ang ibinubukod nito, at kung gaano kabilis maabot ng mga ekstrang bahagi ang iyong bansa.
Pagpili ng iyong configuration
Magtrabaho sa ganitong pagkakasunud-sunod: ang dami ng lalagyan at materyal ay nagpapaliit sa klase ng makina, ang taunang dami ay nagpapasya ng isa o dobleng istasyon, at ang mga kinakailangan sa layer ay nagpapasya sa mold-moving o curved arm. Pagkatapos ay i-scale ng mga cavities ang output sa iyong forecast.
Ang aminglimang hakbang na gabay sa pagpilitinatahak ang sizing path na iyon nang detalyado. Para sa mga lalagyan na higit sa 30 litro, masyadong mabigat ang parison para sa tuluy-tuloy na pagpilit, at ang desisyon ay lilipat sa mga makinang nagtitipon — sakop ng amingaccumulator vs tuloy-tuloy na paghahambing.
Mga madalas itanong
Ano ang isang tuluy-tuloy na blow molding machine?
Ang tuluy-tuloy na blow molding machine ay naglalabas ng walang tigil na tubo ng tinunaw na plastik, na tinatawag na parison, habang ang isa o dalawang istasyon ng amag ay gumagalaw upang saluhin ito, isara, at palakihin ang bahagi. Ang extruder ay hindi tumitigil. Nababagay ito sa mga maliliit at katamtamang lalagyan sa HDPE, PP, at PVC — mga bote, jerry can, at lubricant packaging. Ang mga malalaking bahagi ay gumagamit ng mga makinang nagtitipon sa halip, dahil ang isang mabigat na nakabitin na parison ay umaabot bago magsara ang amag.
Paano ko kalkulahin ang mga bote bawat oras mula sa cycle time at cavities?
I-multiply ang mga cycle kada oras sa mga cavity bawat ulo ng die ayon sa bilang ng istasyon. Ang isang makina na na-rate sa 600 dry cycle bawat oras na may 2-cavity head sa double station ay umaabot sa 2,400 piraso kada oras sa teorya. Pagkatapos ay maglapat ng makatotohanang derate para sa paglamig, paghawak, at pagpapalit, dahil ipinapakita ng mga rating ng catalog na walang laman ang pagbibisikleta ng makina. Plano ang kapasidad sa derated na numero.
Aling mga materyales ang tumatakbo sa isang tuluy-tuloy na blow molding machine?
Ang HDPE, PP, PVC, at PA ay tumatakbo nang maayos sa tuluy-tuloy na extrusion blow molding machine. Ang HDPE ay nangingibabaw sa produksyon ng bote at jerry can. Itugma ang tornilyo sa materyal: ang mga stiffer na grado ay nangangailangan ng higit na kapasidad ng pagkatunaw, kaya naman mahalaga ang diameter ng tornilyo at ratio ng haba-sa-diameter. Gumagamit ang malinaw na mga bote ng inuming PET ng ibang proseso — injection stretch blow molding — at iba't ibang makina.
Gaano karaming enerhiya ang ginagamit ng tuluy-tuloy na blow molding machine?
Average na mga timbangan sa pagkonsumo ng enerhiya na may laki ng makina. Ang mga tuloy-tuloy na makina ng Kinggle ay tumatakbo ng 12 hanggang 18 kW sa 2 L na klase, 16 hanggang 25 kW sa 5 L na klase, 25 hanggang 34 kW sa 15 L na klase, at 40 hanggang 80 kW sa high-speed na curved-arm na mga modelo. Ihambing ang mga supplier sa enerhiya sa bawat natapos na bahagi kaysa sa bawat oras, dahil ang isang mas mabilis na makina ay kumakalat ng parehong draw sa mas maraming piraso.
Anong maintenance ang kailangan ng tuloy-tuloy na blow molding line?
Magplano araw-araw, lingguhan, at quarterly na trabaho. Araw-araw: suriin ang mga heater ng ulo ng mamatay, i-clear ang lugar ng pagkurot, i-verify ang daloy ng cooling na tubig. Lingguhan: siyasatin ang mga clamping surface at hydraulic o servo pressure. Quarterly: magpatakbo ng mga diagnostic ng pagganap, siyasatin ang sistema ng pagpapadulas, at i-calibrate ang mga kritikal na bahagi. Panatilihin ang mabilis na pagsusuot ng mga spare sa site, dahil ang isang nawawalang bahagi ay nagkakahalaga sa downtime kaysa sa imbentaryo.
Ang susunod na hakbang ay depende sa kung nasaan ka
Ipadala ang mga detalye ng iyong container — dami, materyal, kapal ng pader, target na output — at tutugon ang aming mga inhinyero sa tamang landas para sa iyong yugto:
- Sinusubukan ang isang bagong produkto?Magrerekomenda kami ng panimulang configuration at patakbuhin ang iyong bahagi sa isang sample na pagsubok.
- Pagdaragdag ng kapasidad?Bubuo kami ng output math laban sa iyong filling line at sisipiin ang tumutugmang modelo.
- Pagpapalit ng nakakatandang makina?Maghahambing kami ng enerhiya bawat bahagi at mag-scrap laban sa iyong kasalukuyang linya, kaya ang payback ay nagmumula sa iyong mga numero.
Ang bawat quotation ay pinangalanan ang modelo, ang mga bahagi, ang mga termino ng kalakalan, at ang oras ng pag-lead — ang mga regular na modelo ay tumatakbo nang 30 hanggang 40 araw, ang custom na pagbuo ng 60 hanggang 120 araw. I-browse angbuong tuloy-tuloy na hanay ng makinahabang iniipon mo ang iyong mga numero.
Humiling ng configuration at quotation →Ang isang tuluy-tuloy na blow molding machine ay nakakakuha ng lugar nito sa pamamagitan ng ritmo — isang extruder na hindi tumitigil, mga hulma na sumasabay, at isang linya na may sukat sa iyong filler. Kunin ang configuration, ang bilang ng cavity, at ang derate na karapatan, at ang output math ay hawak sa produksyon. Tingnan ang mga modelo at detalye sahanay ng tuloy-tuloy na blow molding machine.