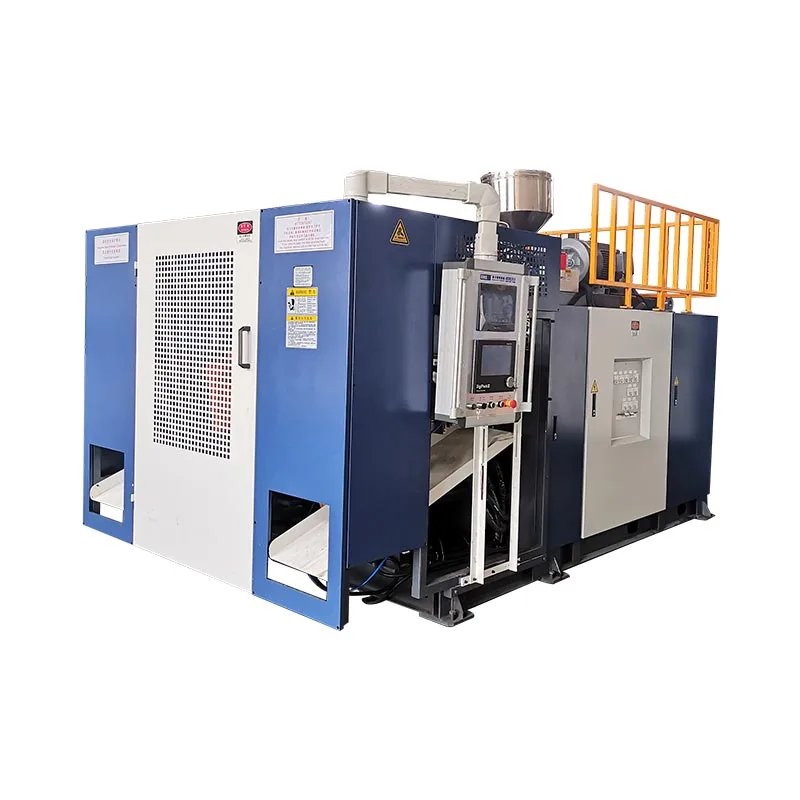
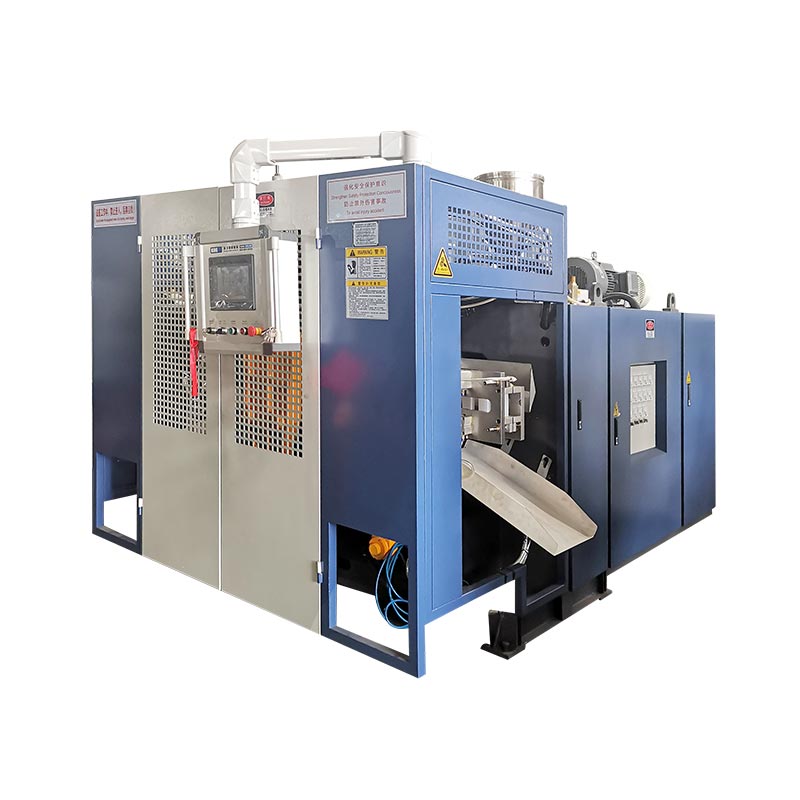
Ang dalawang ulo, dalawang parison at dalawang cavity ay kadalasang nabibilang sa parehong konsepto ng produksyon—ngunit hindi sila maaaring palitan ng mga termino. Ang tamang layout ay nagsisimula sa bote, outlet pitch, mold space at gross melt demand, hindi sa target na head count.

Ang isang mamimili na humihingi ng "makinang pang-ihip ng bote na may apat na lukab" ay maaaring makatanggap ng apat na labasan ng ulo, isang apat na lukab na amag at isa o dalawang istasyon ng amag. Ang isa pang mamimili na humihingi ng "double head blow molding machine" ay maaaring tumutukoy lamang sa dalawang parison. Maliban kung inilista ng quotation ang bawat elemento, maaaring pag-usapan ng dalawang partido ang parehong numero habang iniisip ang magkaibang kagamitan.
Ang gabay na ito ay naghihiwalay sa mga terminong iyon, gumagamit ng kasalukuyang Kinggle 2L, 5L at 15L na mga detalye upang ipakita ang mga limitasyon sa dimensyon sa likod ng pagpili ng ulo, at nagbibigay ng mass-balance na paraan para sa paghahambing ng mga konsepto ng isa, dalawa, tatlo at apat na ulo nang hindi nag-iimbento ng output ng produksyon.
Una, pangalanan ang apat na magkakaibang bilang
Ang salitauloay maluwag na ginagamit sa pamilihan. Ang isang extrusion blow molding die head ay namamahagi ng tunaw at bumubuo ng tubular parison. Ang multi-parison die head ay may ilang saksakan. Ang amag pagkatapos ay nagsasara sa paligid ng mga parison, at ang bawat amag na lukab ay bumubuo ng isang bahagi. Ang istasyon ay ang kumpletong posisyon ng mold-and-clamp na tumatanggap sa kanila. Ang layer ay isang materyal na layer na nilikha ng extrusion at die-head system.
| Bilangin | Pisikal na kahulugan | Halimbawang tanong ng mamimili | Huwag mag-assume |
|---|---|---|---|
| Die-head outlet | Mga pagbubukas kung saan lumalabas ang mga parison sa isang kaganapan sa paghubog | Ang panukala ba ay single, double, triple o four head? | Na ginagarantiyahan ng bilang ng outlet ang parehong bilang ng mga tinatanggap na bote |
| Mga Parison | Ang mga haba ng pantubo na natutunaw ay nakuha ng amag | Paano magiging balanse ang timbang at timing sa pagitan ng mga parison? | Na ang mga saksakan na may pantay na espasyo ay palaging naghahatid ng pantay na mga parison |
| Mga lukab ng amag | Ang mga hugis ng bahagi ay nabuo sa isang malapit na amag | Ang amag ba ay gumagawa ng isa, dalawa o apat na bahagi bawat kaganapan? | Inilalarawan ng bilang ng lukab na iyon ang bilang ng mga istasyon ng amag |
| Mga istasyon | Kumpletuhin ang mga posisyon ng mold-and-clamp na ginagamit ng makina | Ang machine ba ay single station o double station? | Na ang pangalawang istasyon ay pangalawang ulo ng kamatayan |
| Mga layer | Mga layer ng materyal sa buong istraktura ng dingding | Ang bahagi ba ay monolayer o multilayer? | Ang ibig sabihin ng "double layer" na iyon ay double head o double cavity |
Ang mga independiyenteng kagamitan sa panitikan ay gumagawa ng parehong pagkakaiba. AngR&B tuluy-tuloy na extrusion shuttle data sheetnaglilista ng isa o dalawang istasyon ng clamp configuration nang hiwalay mula sa die-head configuration na may maraming outlet. Ang paghihiwalay na iyon ay kapaki-pakinabang sa anumang RFQ: tukuyin ang mga istasyon, die outlet, mold cavity at mga layer sa iba't ibang linya.
Ano ang mga pagbabago habang ang isang die head ay nakakakuha ng mga saksakan?
Ang isang multi-head, multi-die o multi-parison blow molding machine ay lumilikha ng ilang parison na magkatulad. Kung ang amag at proseso ay idinisenyo upang makuha ang bawat parison at bumuo ng isang bote, ang mga bahagi sa bawat kaganapan sa paghubog ay maaaring tumaas. Ang pakinabang ay may kondisyon. Ang bawat labasan ay nangangailangan ng espasyo, daloy ng pagkatunaw, kontrol sa temperatura at isang kaukulang posisyon ng lukab.
Ang diagram na ito ay konseptwal, hindi isang Kinggle tooling drawing. Ang mga tunay na diameter ng outlet, pitch, flow channel at cavity layout ay nakasalalay sa bote at makina. Samakatuwid, ang "dalawang ulo," "tatlong ulo" at "apat na ulo" ay nagsisimula sa mga paglalarawan sa halip na kumpletong mga detalye.
Higit pang mga ulo ang naghahati sa magagamit na lapad ng paghubog
Ang isang malaking parison ay maaaring gumamit ng higit sa magagamit na lapad ng amag ng makina. Kapag ang ilang saksakan ay nagbabahagi ng espasyong iyon, ang lapad ng bote, ang taas ng lukab, ang posisyon ng leeg, ang bulsa ng flash at ang mga koneksyon sa paglamig ay kailangang magkasya nang magkatabi. Ang amag ay nangangailangan din ng sapat na bakal sa pagitan ng mga cavity at sapat na puwang para sa pag-trim at pagtanggal ng bahagi.
Higit pang mga ulo ang nagpapataas ng kabuuang pagtunaw na kinakailangan sa bawat kaganapan
Kung ang isang gross parison ay tumitimbang ng 0.10 kg, ang apat na katumbas na parison ay nangangailangan ng 0.40 kg bawat molding event bago isaalang-alang ang anumang pagkakaiba sa kanilang aktwal na mga timbang. Ang halimbawa ay nagpapaliwanag ng arithmetic lamang; hindi ito isang detalye ng bote ng Kinggle. Ang pag-ikli sa pagitan ng mga kaganapan ay nagpapataas pa ng oras-oras na pagtunaw ng demand.
Mas maraming ulo ang lumikha ng mas maraming posisyon upang kontrolin
Apat na nakikitang bote pagkatapos ng pagbubukas ng amag ay hindi nagpapatunay ng apat na katumbas na proseso. Ang isang outlet ay maaaring tumakbo nang mas mainit, ang isang parison ay maaaring lumubog sa ibang paraan, ang isang lukab ay maaaring lumamig nang mas mabagal, o isang trimming posisyon ay maaaring mag-iwan ng dagdag na flash. Samakatuwid, ang multi-cavity na output ay dapat bilangin at suriin ayon sa posisyon—hindi lamang bilang isang pinagsamang kabuuan.
Orihinal na paghahambing: na-publish na mga limitasyon ng ulo ng Kinggle ayon sa platform ng makina
Ang kasalukuyang tuluy-tuloy na extrusion blow molding page ng Kinggle ay naglalarawan ng opsyonal na dalawang-, tatlo- at apat na-di-head na configuration sa ilang mga modelo. Ang mga talahanayan ng detalye ay nag-publish ng mga eksaktong dimensyon para sa single- at double-head na mga sanggunian. Hindi nila ini-publish ang triple- o four-head pitch para sa mga page na ito, kaya ang mga layout na iyon ay nangangailangan ng project engineering sa halip na extrapolation.
| Kinggle model | Istasyon | Pinakamataas na kapasidad ng produkto | Max na laki ng amag (W×H) | HDPE na natutunaw na kapasidad | Single-head max die-pin diameter | Na-publish na double-head center distance | Double-head max die-pin diameter |
|---|---|---|---|---|---|---|---|
| KGB2L | Walang asawa | 2 L | 360 × 380 mm | 30 kg/h | 90 mm | 130 mm | 60 mm |
| KGB2D | Doble | 2 L | 360 × 380 mm | 55 kg/h | 90 mm | 130 mm | 60 mm |
| KGB5L | Walang asawa | 5 L | 410 × 450 mm | 55 kg/h | 150 mm | 150–180 mm | 80 mm |
| KGB5D | Doble | 5 L | 410 × 450 mm | 80 kg/h | 150 mm | 150–180 mm | 80 mm |
| KGB15L | Walang asawa | 15 L | 580 × 500 mm | 100 kg/h | 220 mm | 240–280 mm | 150 mm |
| KGB15D | Doble | 15 L | 580 × 550 mm | 120 kg/h | 220 mm | 240–280 mm | 150 mm |
Inilalarawan din ng 2L na mga pahina ng Kinggle ang mga aplikasyon mula 50 ml hanggang 2 L. Tinutukoy ng hanay na iyon ang pamilya ng produkto; hindi ito nangangahulugan na ang bawat lalagyan sa hanay ay akma sa bawat bilang ng ulo. Ang isang malawak na 2L na bote ay maaaring mangailangan ng isang outlet habang ang ilang makitid na bote ay maaaring magkasya sa isang multi-cavity na konsepto. Ang maximum na volume lamang ay hindi makakapagpasya sa layout.


Ano ang ipinapakita ng data ng Kinggle tungkol sa pagpili ng ulo
1. Ang bilang ng istasyon at geometry ng ulo ay mga independiyenteng pagpipilian
Sa loob ng 2L na pares, pareho ang single- at double-station na mga modelo ay nagpa-publish ng parehong 90 mm single-head na limitasyon, 130 mm double-head center distance at 60 mm double-head die-pin na limitasyon. Ang mga pares ng 5L at 15L ay sumusunod sa parehong pattern sa loob ng kani-kanilang mga platform. Binabago ng pangalawang istasyon kung paano nagpapalit-palit ang mga amag; hindi nito awtomatikong binabago ang bilang ng outlet o pitch ng outlet.
2. Ang isang double-head na layout ay may mas kaunting diameter na magagamit sa bawat outlet
Ang bawat platform ay nagpa-publish ng mas maliit na maximum na die-pin diameter para sa double-head reference kaysa sa single-head reference: 60 versus 90 mm sa 2L, 80 versus 150 mm sa 5L, at 150 versus 220 mm sa 15L. Hindi nito hinuhulaan ang natapos na diameter ng bote, ngunit ipinapakita nito kung bakit ang "magdagdag ng isa pang ulo" ay hindi lamang isang setting ng output. Magkasabay na nagbabago ang die, parison at bottle geometry.
3. Ang mga malalaking platform ay naglalathala ng mas malawak na amag at mga sanggunian sa pagitan ng labasan
Ang maximum na sanggunian ng amag ay lumalaki mula 360 × 380 mm sa 2L na pares hanggang 410 × 450 mm sa 5L na pares at hanggang 580 mm ang lapad sa 15L na pares. Ang na-publish na double-head center distance ay lumalaki mula 130 mm hanggang 150–180 mm at pagkatapos ay 240–280 mm. Ang mga figure na ito ay nagkokonekta sa pagpili ng platform sa bote spacing, hindi lamang sa mga nominal na litro.
4. Ang ipinares na mga modelo ng double-station ay nag-publish ng mas maraming kapasidad sa pagtunaw
Ang mga halimbawa ng double-station ay nag-publish ng mas mataas na kapasidad ng pagtunaw ng HDPE kaysa sa kanilang mga kasosyo sa solong istasyon: 55 kumpara sa 30 kg/h sa 2L, 80 kumpara sa 55 kg/h sa 5L, at 120 kumpara sa 100 kg/h sa 15L. Ang mga pagkakaiba ay walang iisang ratio at hindi nagpapatunay ng isang output multiplier. Ipinakita nila kung bakit kabilang ang extrusion system sa parehong pagkalkula bilang mga istasyon at ulo.
5. Ang mga claim na tatlo at apat na ulo ay nangangailangan ng drawing na tukoy sa produkto
Ang mga paglalarawan ng produkto ay nagbibigay-daan sa mga flexible na 2/3/4 na multi-die-head na configuration, ngunit ang kanilang mga talahanayan ay hindi nagsasaad ng isang unibersal na triple- o four-head center distance. Ang pag-imbento ng mga dimensyong iyon mula sa double-head row ay hindi babalewalain ang lapad ng bote, mold steel, pitch, lokasyon ng leeg at access sa serbisyo. Ang tamang susunod na dokumento ay isang iminungkahing head-and-mold na layout batay sa drawing ng bahagi ng mamimili.
Pumili ng bilang ng ulo mula sa bote—hindi mula sa gustong multiplier
Ang isang panipi sa pabrika ay nagiging mas maaasahan kapag binibigyan ng mamimili ang supplier ng kumpletong kahulugan ng produkto. Magsimula sa pinakamalawak at pinakamabigat na SKU na inilaan para sa iminungkahing pamilya ng tooling. Pagkatapos ay suriin kung ang mas maliliit na produkto ay maaaring magbahagi ng parehong makina nang hindi pinipilit ang isang hindi praktikal na kompromiso.
Lapad ng bote at distansya sa gitna
Ang distansya sa gitna ay sinusukat sa pagitan ng mga katabing outlet centerlines. Ito ay dapat na tumugma sa cavity arrangement malapit na sapat para sa bawat parison upang makapasok sa tamang posisyon ng amag. Ang lapad ng katawan ng bote ay isang bahagi lamang ng kinakailangan. Kumonsumo din ng espasyo ang leeg finish, handle, flash pocket, pinch-off area at mold wall sa pagitan ng mga cavity.
Part weight at gross parison mass
Ang tapos na bigat ng bote ay hindi ang masa na dapat ibigay ng extruder para sa bawat kaganapan. Kasama sa gross parison ang materyal na nakuha para sa bote kasama ang itaas at ibabang flash at anumang iba pang trimmed na materyal. I-multiply ang kabuuang masa ng isang posisyon sa lahat ng aktibong posisyon, pagkatapos ay ihambing ang kabuuan sa extrusion system sa nakaplanong rate ng kaganapan.
Paglamig at pagtanggal
Higit pang mga cavity ay maaaring lumikha ng mas maraming init upang alisin sa bawat pagsara ng amag. Ang hindi pantay na daanan ng tubig ay maaaring gawing mabagal na posisyon ang isang lukab. Pagkatapos magbukas ng amag, ang cell ay dapat maghiwalay, putulin, subukan at ihatid ang bawat bahagi nang walang banggaan o labis na akumulasyon. Ang isang molding machine ay maaaring kumpletuhin ang paggalaw nito habang ang downstream equipment ay ang bottleneck ng produksyon.
Diskarte sa SKU
Ang isang high-cavity na amag ay maaaring angkop sa isang matatag at makitid na pamilya ng bote. Maaaring hindi gaanong kaakit-akit kapag maikli ang mga order, madalas na nagbabago ang mga disenyo o hindi maaaring gumamit ng parehong pitch ang malaking bahagi ng mga SKU. Ikumpara ang taunang demand ng good-part at changeover time ayon sa SKU. Huwag sukatin ang bawat amag sa paligid ng isang seasonal peak maliban kung ang natitirang bahagi ng pabrika ay maaaring gumamit ng kapasidad na iyon.
Kalkulahin ang makatotohanang output sa mga kaganapan, bahagi at balanse ng masa
Catalog dry cycle at head count ay hindi sapat upang hulaan ang mga mabebentang bote. Gumamit ng dalawang konektadong kalkulasyon: isa para sa mga tinatanggap na bahagi at isa para sa gross melt demand.
Magandang bahagi bawat oras = matatag na mga kaganapan sa paghubog bawat oras × mga bahagi na nabuo bawat kaganapan × tinatanggap na bahagi
Gross melt demand (kg/h) = stable molding event kada oras × kabuuang gross parison mass bawat event (kg)
Ang tinatanggap na bahagi ay dapat magmula sa kalidad ng kahulugan ng mamimili at isang napagkasunduang pagsubok o matapat na pagpapalagay sa pagpaplano. Ang kabuuang kabuuang masa ng parison ay ang kabuuan ng lahat ng mga parison na ginamit sa isang kaganapan. Kung ang apat na saksakan ay hindi naghahatid ng magkaparehong masa, itala ang apat na posisyon nang hiwalay bago idagdag ang mga ito.
Isang transparent na hypothetical na halimbawa
Ipagpalagay na ang iminungkahing layout ng apat na outlet ay bumubuo ng apat na bote bawat kaganapan. Sa panahon ng isang matatag na pagsubok—hindi isang dry cycle—nakukumpleto ng cell ang 300 mga kaganapan sa paghubog kada oras. Kung ang napagkasunduang bahaging tinanggap ay 0.97, ang kinakalkula na magandang output ay 300 × 4 × 0.97 = 1,164 na bote bawat oras. Kung ang kabuuang gross parison mass bawat kaganapan ay 0.44 kg, ang gross melt demand ay 300 × 0.44 = 132 kg/h.
Ang mga numerong iyon ay isang halimbawa ng pagtuturo lamang at hindi isang resulta ng modelong Kinggle. Ipinakita nila kung bakit hindi awtomatikong angkop ang isang four-head machine: ang iminungkahing extruder ay mangangailangan ng na-verify na kapasidad para sa materyal at kundisyon, habang ang paglamig at lahat ng downstream na hakbang ay kakailanganin upang mapanatili ang rate at kalidad ng kaganapan. Palitan ang sinusukat na data ng proyekto bago gumawa ng desisyon sa pagbili.
kay Kingglepatuloy na gabay sa blow molding machineipinapaliwanag kung paano pinagsama ang bilang ng istasyon, mga die-head cavity at cycle time. Para sa pagpaplano ng halaman, i-verify din ang mga kondisyon ng kuryente, naka-compress na hangin at paglamig gamit anggabay sa utility ng blow molding machine.
Pag-commissioning ng pabrika: gawing kuwalipikado ang bawat labasan at lukab bilang isang posisyon
Ang pinagsamang average ay maaaring magtago ng mahinang posisyon. Kung ang tatlong bote ay pumasa sa isang pagsusuri sa timbang at ang isa ay magaan, ang kanilang average ay maaaring magmukhang katanggap-tanggap kahit na ang isang lukab ay hindi matatag. Sa panahon ng pagtanggap at pagsisimula ng pabrika, lagyan ng label ang bawat die outlet at posisyon ng cavity at panatilihin ang pagkakakilanlan na iyon sa pamamagitan ng pag-trim at inspeksyon.
Magtatag ng baseline sa bawat posisyon
- Kilalanin ang makina, die head, amag, resin lot, recipe at mga kondisyon ng utility.
- Kolektahin ang mga bahagi sa pagkakasunud-sunod mula sa bawat posisyon ng outlet/cavity.
- Itala ang gross parison mass kung saan pinahihintulutan ito ng napagkasunduang paraan ng ligtas na pagsubok.
- Sukatin ang natapos na timbang at ang parehong mga kritikal na lokasyon ng pader para sa bawat posisyon.
- Suriin ang pinch-off, neck finish, flash, mga sukat, hitsura at pagganap ng pagtagas.
- Mag-record ng agwat ng kaganapan, mga pagtanggi, mga alarma, manu-manong interbensyon at mga paghinto sa ibaba ng agos.
- Ulitin pagkatapos maibalik ang mga matatag na kondisyon kasunod ng anumang naaprubahang pagsasaayos.
Baguhin ang isang kinokontrol na kadahilanan sa isang pagkakataon
Kung ang isang parison ay naiiba, magpasya muna kung ang pattern ay sumusunod sa die outlet, cavity, cooling circuit o downstream na posisyon. Ang isang coordinated record ay mas kapaki-pakinabang kaysa sa pagsasaayos ng ilang halaga ng HMI nang sabay-sabay. kay KinggleMga setting ng HMI at gabay sa alarmaInirerekomenda ang pagtatala ng ebidensya bago baguhin ang isang recipe.
Suriin ang pamamahagi ng pader, hindi lamang kabuuang timbang
Maaaring magkapareho ang timbang ng dalawang bote at magkaiba pa rin ang pamamahagi ng materyal. Paghambingin ang tinukoy na balikat, katawan, hawakan, base at mga lugar kung saan may kaugnayan sa bahagi. Kung ang proyekto ay gumagamit ng programmed wall control, anggabay sa programming ng parisonnagbibigay ng structured na paraan para sa pagkonekta ng mga punto ng programa sa mga sinusukat na rehiyon.
Gawing sanggunian sa pagpapanatili ang tinatanggap na pagsubok
Panatilihin ang inaprubahang data ng posisyon, kundisyon ng temperatura, estado ng paglilinis, kundisyon ng tubig at pagkakakilanlan ng tool. Kapag lumipas ang isang posisyon, maikukumpara ito ng maintenance sa orihinal na baseline. Angchecklist ng preventive maintenancemaaaring dalhin ang mga obserbasyon na iyon sa mga karaniwang inspeksyon.
Mga karaniwang kumbinasyon—at kung ano ang iniiwan pa rin ng bawat paglalarawan
| Maikling paglalarawan | Ano marahil ang ibig sabihin nito | Kung ano ang dapat pa ring kumpirmahin ng RFQ |
|---|---|---|
| Double-head, dalawang-cavity machine | Dalawang parison ang nagpapakain ng dalawang mga lukab ng amag sa bawat kaganapan sa paghubog | Bilang ng istasyon, pitch ng outlet, laki ng amag, bigat ng bahagi, kapasidad ng extrusion at saklaw sa ibaba ng agos |
| Apat na ulo na makinang pang-ihip ng bote | Apat na die outlet ang bumubuo ng apat na parison na magkatulad | Kung ang amag ay may apat na katumbas na cavity, ang eksaktong pitch at kung ang lahat ng SKU ay magkasya |
| Double-station, double-head na makina | Dalawang istasyon ng amag ang humalili sa paligid ng isang two-outlet die system | Bilang ng mga set ng amag, pagkakasunud-sunod ng kaganapan, pagtunaw ng demand, paraan ng pag-alis at mga garantisadong kundisyon ng pagsubok |
| Four-cavity blow molding machine | Ang isang malapit na amag ay maaaring bumuo ng apat na bahagi | Pag-aayos ng die outlet, bilang ng istasyon, balanse ng lukab, paglamig at tinatanggap na output |
| Double-layer, double-head na makina | Ang isang multilayer system ay maaaring magpakain ng dalawang saksakan | Bilang ng extruder, istraktura ng materyal, mga ratio ng layer, ruta ng scrap, mga saksakan, mga cavity at mga istasyon |
Ang "plastic bottle making machine," "HDPE bottle blowing machine," "extrusion bottle machine," "multi-die head blow molder" at "multi-parison extrusion blow molding machine" ay maaaring lumabas lahat sa mga paghahanap para sa mga nauugnay na kagamitan. Ang isang teknikal na kumpletong detalye ay dapat manatiling naiintindihan kahit na nagbago ang mga pangalan ng marketing na iyon.
RFQ checklist para sa isang multi-head blow molding project
Magpadala ng parehong produkto at factory input sa bawat supplier. Hilingin sa bawat panipi na tumugon sa parehong pagkakasunud-sunod, na may mga sanggunian sa catalog na nakahiwalay sa mga garantiya ng proyekto.
| pangkat ng RFQ | Impormasyong ibibigay | Kinakailangang tugon ng supplier |
|---|---|---|
| produkto | 2D/3D na pagguhit o mga sample, kapasidad, maximum na sukat, leeg, handle, parting line at trim geometry | Mga katugmang platform ng makina, oryentasyon, layout ng cavity at anumang alalahanin sa disenyo |
| materyal | Eksaktong grado ng resin, kulay/mga additives, regrind o PCR plan at data ng supplier | Iminungkahing saklaw ng screw/extrusion, mga pagpapalagay sa pagproseso at kinakailangan ng materyal sa pagsubok |
| Masa at kalidad | Tapos na timbang, tinantyang gross parison/flash, kritikal na pader, dimensyon at functional na mga pagsubok | Paraan ng pagsubok, sampling ayon sa posisyon at kahulugan ng pagtanggap |
| Output | Kinakailangan ang magagandang bahagi bawat oras, dami ng shift/taon, halo ng SKU at dalas ng pagbabago | Mga kaganapan sa bawat oras, mga bahagi sa bawat kaganapan, ipinapalagay na tinatanggap na fraction at pagkalkula ng gross melt |
| Tooling | Mga umiiral na amag o gustong konsepto ng cavity | Bilang ng outlet, distansya sa gitna, hanay ng die-pin, laki ng amag, pitch ng cavity, mga set ng amag at disenyo ng paglamig |
| Makina | Mas gustong antas ng automation at mga hadlang sa pabrika | Bilang ng istasyon, clamp, extruder, mga kontrol, take-out at mga kasamang opsyon |
| Pabrika | Power standard, air/water condition, ambient limits, floor, height at lifting route | Project utility sheet, general arrangement, foundation/loading at mga kinakailangan sa service-clearance |
| Sa ibaba ng agos | Trimming, leak testing, conveying, labeling, packing at scrap-handling plan | Kapasidad at hangganan ng interface para sa bawat yugtong kasama at binigay ng mamimili |
Huwag tumanggap ng isang linya ng output nang walang mga kundisyon ng pagsubok nito
Ang isang kapaki-pakinabang na dokumento sa pagtanggap ay pinangalanan ang pagguhit ng bote, grado ng materyal, tapos at kabuuang timbang, mga aktibong saksakan at mga lukab, mga kondisyon ng paglamig ng amag, stable run window, mga pagsusuri sa kalidad, plano ng sampling at kasama ang downstream na kagamitan. Itinatala nito ang mga tinatanggap na bahagi ayon sa posisyon. Kung wala ang mga kundisyong iyon, maaaring ilarawan ng “pcs/h” ang paggalaw ng makina, mga nabuong bahagi bago ang inspeksyon o mga bote na may magandang nakaimpake—tatlong magkakaibang resulta.
Hilingin ang layout bago i-freeze ang purchase order
Ang panghuling pagguhit ay dapat magpakita ng mga die-outlet centerlines laban sa mga lukab ng amag, mga hangganan ng amag at platen, mga blow pin, paraan ng pag-trim o pag-deflash, take-out na landas at mga clearance ng serbisyo. Para sa isang triple- o four-head na kahilingan sa Kinggle, ang drawing na ito ay kung saan nakumpirma ang pitch na partikular sa proyekto; hindi ito dapat mahihinuha mula sa na-publish na double-head table.
Mga madalas itanong
Ano ang isang multi-head blow molding machine?
Ang multi-head blow molding machine ay gumagamit ng die-head arrangement na may ilang saksakan upang bumuo ng ilang parison sa isang molding event. Ang bilang ng outlet, distansya sa gitna at laki ng die ay dapat tumugma sa layout ng bote at mold-cavity.
Ang double-head machine ba ay pareho sa two-cavity machine?
Hindi. Ang double head ay naglalarawan ng dalawang die outlet o parison; ang dalawang lukab ay naglalarawan ng dalawang bahagi na hugis sa amag. Karaniwang idinisenyo ang mga ito bilang isang tugmang layout na may dalawang bahagi, ngunit dapat tukuyin ng quotation ang parehong hiwalay.
Ang four-head blow molding machine ba ay gumagawa ng apat na beses na mas maraming bote?
Hindi awtomatiko. Maaari itong bumuo ng higit pang mga bahagi sa bawat kaganapan sa paghubog, ngunit ang aktwal na magandang output ay nakasalalay sa stable na rate ng kaganapan, kabuuang gross melt demand, balanse ng outlet at cavity, paglamig, pag-trim, pagsubok at tinatanggap na kalidad.
Paano pinipili ang die-head center distance?
Pinili ang distansya sa gitna mula sa iminungkahing cavity pitch at layout ng produkto. Ang lapad ng bote, posisyon ng leeg, flash pockets, mold steel, cooling, blow pins, trimming at removal space ay nakakaapekto sa panghuling dimensyon.
Maaari bang lumipat ang isang makina sa pagitan ng single at multi-head production?
Ang ibang die-head o tooling arrangement ay maaaring posible sa isang angkop na engineered na platform, ngunit hindi ito dapat ipagpalagay. Kumpirmahin ang mechanical fit, extrusion scope, mga kontrol, changeover work, mold compatibility at commissioning requirements sa supplier.
Ano ang naglilimita sa bilang ng mga cavity sa extrusion blow molding?
Kasama sa mga limitasyon ang mga sukat ng produkto, available na mold at platen space, outlet pitch, die at parison geometry, mga kinakailangan sa clamp, extrusion capacity, cooling balance, part removal at downstream capacity.
Anong data ang dapat kong ipadala para sa isang multi-cavity machine quotation?
Ipadala ang drawing o mga sample ng bahagi, grado ng materyal, tapos at kabuuang timbang ng parison, mga kritikal na pader at pagsubok, kinakailangang mahusay na output, plano ng SKU, mga kagamitan sa pabrika, mga limitasyon sa layout at mga kinakailangan sa ibaba ng agos.