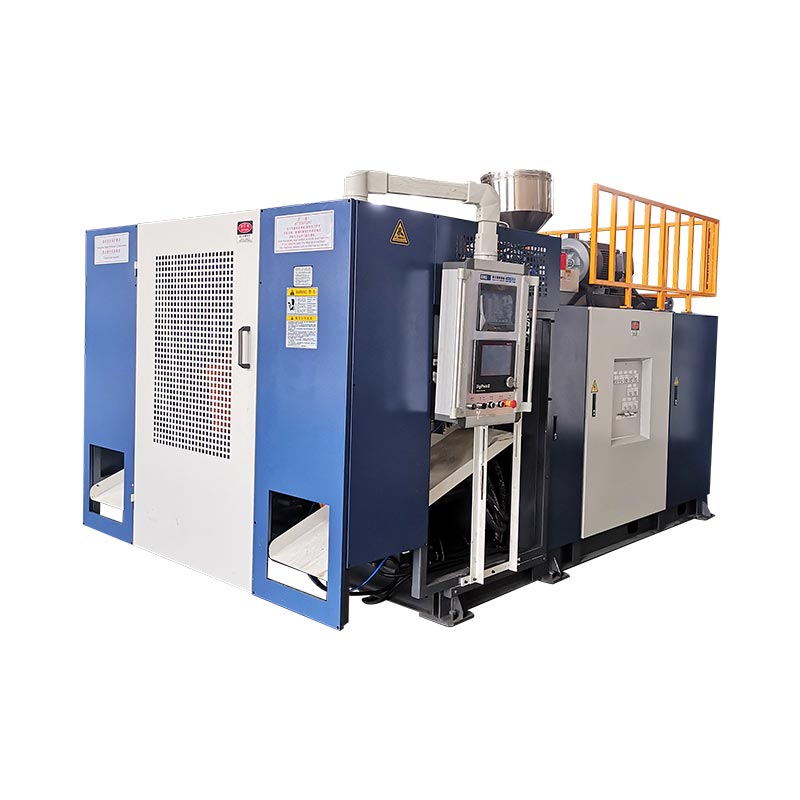
Pumili ng isang awtomatikong blow molding machine ayon sa produktong dapat nitong ihatid at ang mga operasyong kasama pagkatapos ng paghubog—hindi sa salitang "awtomatikong" sa quotation. Para sa extrusion blow molding, tukuyin ang resin, tooling, take-out, trimming, inspeksyon at paglipat bilang isang sistema ng produksyon. Inirerekomenda namin ang pag-apruba sa configuration laban sa mga tinatanggap na container sa huling discharge point, hindi sa isang catalog dry-cycle figure.
Ang isang molding machine ay maaaring magpatakbo ng isang awtomatikong pag-ikot habang ang mga tao ay nag-aalis pa rin ng flash, nagsusuri ng mga bote o nagpupuno ng mga karton. Maaaring iyon ang tamang pagsasaayos para sa isang maliit, nagbabagong hanay ng produkto. Ito ay isang maling pagsasaayos kung ang kaso ng pamumuhunan ay ipinapalagay na ang mga trabahong iyon ay nawala. Tukuyin ang hangganan bago ihambing ang mga presyo.
Limang desisyon na mahalaga bago ang isang utos
- Itugma ang proseso ng paghubog sa bahagi bago ihambing ang mga antas ng automation.
- Tukuyin ang bawat paglipat at pagtatapos ng operasyon, kabilang ang gawaing nananatiling manu-mano.
- Balansehin ang rate ng paghubog na may trimming, inspeksyon at kapasidad ng pag-iimpake.
- Subukan ang pagbawi ng kasalanan at mga pagbabago, hindi lamang ang tuluy-tuloy na produksyon.
- Ihambing ang kabuuang gastos sa linya bawat tinatanggap na lalagyan sa ilalim ng parehong mga kundisyon.

Ano ang sakop ng "awtomatikong" sa blow molding?
Inilalarawan ng "Awtomatiko" kung paano kinokontrol ang mga operasyon. Hindi nito natukoy kung paano nabuo ang bahaging plastik. Ang isang awtomatikong extrusion blow molding machine at isang PET bottle blowing machine ay parehong maaaring magpatakbo ng mga naka-program na pagkakasunud-sunod, ngunit kailangan nila ng iba't ibang paghahanda ng materyal, pag-aayos ng kagamitan at pagtatapos. Ang isang mamimili na naghahanap ng isang ganap na awtomatikong blow molding machine ay dapat munang ayusin ang tanong sa proseso.
Sa extrusion blow molding, ang makina ay bumubuo ng molten tube na tinatawag na parison. Nakukuha ng amag ang tubo na iyon, at binubuo ng hangin ang guwang na bahagi. Gumagamit ang PET stretch blow molding ng preform na nakaunat at napalaki. Ang iba't ibang panimulang form na iyon ay nagpapaliwanag kung bakit ang PET preform-loading guide ay hindi kumpletong gabay sa pagbili para sa isang HDPE detergent bottle line.
| Desisyon | Extrusion blow molding | PET stretch blow molding |
|---|---|---|
| Panimulang anyo | Extruded molten parison | Preform ng PET |
| Karaniwang konteksto ng pagbili | Mga bote ng HDPE, mga hawakan na lalagyan at mga pang-industriyang guwang na bahagi | Maaliwalas na bote ng inumin na gawa sa mga preform |
| Mga tanong sa automation | Paglabas ng bahagi, pag-alis ng flash, pag-trim, pagsubok at paglilipat | Preform handling, heating/stretch-blowing sequence at bottle transfer |
Sanggunian sa proseso:Gabay sa blow molding machine ng Kinggle. Tinutukoy ng geometry ng produkto at grado ng resin ang panghuling pagpili ng proseso.
Paghiwalayin ang makina, ang cell at ang linya
Sinasaklaw ng awtomatikong cycle sa antas ng makina ang napagkasunduang pagkakasunud-sunod ng paghubog. Ang isang awtomatikong cell ay nagdaragdag ng tinukoy na paghawak o pagtatapos sa paligid ng makinang iyon. Ang isang linya ng produksyon ay nag-uugnay sa mga sunud-sunod na operasyon sa pamamagitan ng isang napagkasunduang hangganan ng produkto. Ang pag-iimpake ay maaaring nasa loob ng hangganang iyon, o maaari itong manatiling isang hiwalay na operasyon ng pabrika.
Ito ay kapaki-pakinabang na mga pagkakaiba sa pagbili, hindi isang pangako na ang bawat supplier ay gumagamit ng parehong terminolohiya. Ilagay ang aktwal na mga operasyon sa detalye. Ang "Ganap na awtomatiko" na walang listahan ng kagamitan ay nag-iiwan ng masyadong maraming puwang para sa iba't ibang interpretasyon.
Mas pinapaboran namin ang isang partikular na paglalarawan tulad ng "awtomatikong paghuhulma, nakatuon sa pag-take-out, pag-defllash at paglabas na nasubok sa pagtagas" sa isang malawak na label. Sinasabi nito sa mamimili kung saan lumilitaw ang tapos na produkto at kung ano ang kailangan pa ring pansinin. Ang muling pagdadagdag ng materyal, pag-sample, paghawak ng scrap at mga pagbabago sa karton ay nangangailangan din ng mga may-ari, kahit na ang normal na pagkakasunud-sunod ng paghubog ay tumatakbo nang walang paulit-ulit na manu-manong paghawak.
Gayundin, ang awtomatikong kontrol ay hindi katulad ng isang all-electric drive. Ang uri ng drive, pag-aayos ng istasyon, bilang ng ulo at saklaw ng automation ay magkahiwalay na mga pagpipilian. Suriin ang bawat isa laban sa trabaho sa halip na ituring ang mga ito bilang isang premium na detalye.
Magsimula sa bahagi at iskedyul ng produksyon
Ang nominal na dami ng bote ay hindi sapat upang tukuyin ang linya ng produksyon nito. Ang isang makitid na bilog na bote at isang malawak na hawakan na lalagyan ay maaaring magdala ng parehong dami ng likido ngunit nangangailangan ng iba't ibang mga amag, take-out na tool at mga suporta. Dapat hawakan ng linya ang aktwal na panlabas na hugis, hindi isang abstract na "2 L na produkto."
Magsimula sa pagguhit ng bahagi at ang natapos na kondisyon na inaasahan sa paglabas. Itala ang pagtatapos ng leeg, pagbubukas ng hawakan, mga sukat ng katawan, target na timbang at kritikal na mga kinakailangan sa kalidad. Kumpirmahin ang eksaktong grado ng resin, pakete ng kulay at napagkasunduang kondisyon ng recycle o regrind. Ang mga detalyeng ito ay gumagawa ng isang iminungkahing pagsubok na nauugnay sa nilalayong trabaho.
Isalin ang plano sa pagbebenta sa isang kinakailangan sa pagmamanupaktura
Tukuyin ang mga tinatanggap na container sa bawat shift kasama ang bilang ng mga shift, laki ng batch at dalas ng pagbabago. Ang isang mataas na oras-oras na rate ay hindi gaanong kapaki-pakinabang kung ang karamihan sa mga order ay nangangailangan ng maikling pagtakbo at malawak na mga pagbabago sa tooling. Ang isang mas mabagal ngunit mas madaling baguhin na cell ay maaaring mas magkasya sa production mix na iyon. Wala alinman sa konklusyon ay maaaring maabot mula sa pinakamataas na output ng katalogo lamang.
Ilista ang pamilya ng produkto, hindi lamang ang unang bote ng paglulunsad. Tukuyin ang pinakamalawak na bahagi, ang pinakamabigat na bahagi at ang pinakamahirap na bahaging hawakan o putulin. Maaaring magkaibang mga SKU ang mga ito. Pagkatapos ay magpasya kung aling mga produkto ang dapat tumakbo sa paunang build at kung alin ang nangangailangan ng hinaharap na tool o hiwalay na kagamitan.
- I-freeze ang pansubok na artikulo:rebisyon sa pagguhit, dagta, tapos na timbang at mga kinakailangang pagsusulit.
- Itakda ang kondisyon ng paghahatid:pinutol, siniyasat, nakatuon, binibilang o nakaimpake.
- Tukuyin ang iskedyul:magagandang container sa bawat shift, oras ng pagpapatakbo at nakaplanong pagbabago sa SKU.
- Suriin ang pamilya ng tooling:molds, head pitch, gripping fixtures, trimming nests at test seal.
- Aprubahan ang cell envelope:mga utility, pagbabantay, pag-access sa serbisyo at daloy ng produkto.
Ang bilang ng istasyon, mga die outlet at mga cavity ay nangangailangan ng hiwalay na pagsusuri. Ang dalawang istasyon ay hindi nangangahulugang dalawang outlet. Ang multi-head blow molding machine ay hindi ginagawang magkatugma ang bawat hugis ng bote sa espasyo ng outlet. Inilalarawan ng multilayer head ang pagtatayo ng dingding, hindi ang bilang ng mga natapos na lalagyan sa bawat kaganapan.
kay Kingglemulti-head versus multi-cavity na gabayipinapaliwanag ang mga pagkakaiba sa pagsasaayos. Gamitin ang pagsusuring iyon bago ayusin ang layout ng automation. Kapag naayos na ang cavity arrangement, dapat panatilihin ng take-out at finishing equipment ang bawat posisyon sa pamamagitan ng paglilipat at mga pagsusuri sa kalidad.
Ang pinakakapaki-pakinabang na pagtatanong samakatuwid ay kinabibilangan ng pagguhit, detalye ng materyal, iskedyul ng produksyon at kahulugan ng kalidad. Para sa isang linya ng produksyon ng bote ng HDPE, ang isang kahilingan para sa isang "awtomatikong plastic bottle making machine" na walang mga input na iyon ay hindi makakapagtatag ng tamang saklaw ng linya.
Suriin ang mga sistema ng makina na nagtatakda ng kalidad ng produkto
Ang downstream automation ay hindi maaaring ayusin ang isang hindi matatag na parison, isang hindi angkop na pinch-off o isang bahagi na nag-iiwan sa amag na masyadong malambot upang mahawakan. Ang proseso ng paghubog ay dapat gumawa ng isang paulit-ulit na artikulo bago makapaghatid ang sistema ng paglilipat ng mga nauulit na resulta. Kung hindi, ang robot ay magiging isang tumpak na paraan upang ilipat ang mga hindi tugmang bahagi.
Ang mahahalagang bahagi ng isang blow molding machine ay kinabibilangan ng extruder, die head, clamping unit, blow system, mga cooling circuit at mga kontrol. Repasuhin ang kanilang kontribusyon sa naaprubahang bahagi sa halip na pumili sa pamamagitan ng mga pangalan ng bahagi lamang. Ang isang kinikilalang tatak ng PLC, halimbawa, ay hindi nagtatatag ng mga ibinigay na function ng recipe o downstream na komunikasyon.
| Sistema | Ano ang ire-review | Katibayan na hinihiling |
|---|---|---|
| Extrusion at mamatay ulo | Kaangkupan ng resin, gross parison demand at balanse sa labasan | Mga sample ng produksyon at natukoy na kondisyon ng materyal |
| Kontrol ng Parison | Pamamahagi ng pader sa mga kritikal na lokasyon ng bahagi | Mga sukat na tukoy sa posisyon at naka-save na recipe |
| Mould at clamping | Tooling fit, pinch-off at release clearance | Mga inaprubahang guhit at inspeksyon ng molded-part |
| Paglamig at paghawak | Bahagi ng rigidity sa nakaplanong release at grip point | Ilipat ang pagsubok kasama ang aktwal na bahagi |
| Mga kontrol | Pagkakasunud-sunod, mga alarma, saklaw ng recipe at mga signal sa ibaba ng agos | Pagpapakita ng function at listahan ng interface |
Isang konkretong sanggunian: Kinggle's 2 L single-station machine
AngPahina ng produkto ng KGB2Lnaglilista ng maximum na kapasidad ng lalagyan na 2 L, isang 50 mm na turnilyo, 30 kg/h na kapasidad ng pagkatunaw ng HDPE at isang maximum na laki ng amag na 360 × 380 mm. Inilalarawan din nito ang dalawa-, tatlo- at apat na labasan na mga configuration para sa mas maliliit na bote sa hanay na 100 ml–1 L. Ang mga halagang ito ay tumutulong sa pag-screen ng isang iminungkahing trabaho; hindi nila pinapalitan ang isang pagsusuri sa tooling.
Ang parehong pahina ay may label na 600 PC/HR bilang "Output(dry Cycle)." Hindi iyon ang tinatanggap na output ng isang natukoy na bote ng shampoo, amag at linya ng pagtatapos. Ang isang kinakailangan sa produksyon ay nangangailangan ng aktwal na materyal, oras ng paglamig, mga aktibong posisyon at kondisyon ng inspeksyon. Tratuhin ang dry-cycle entry bilang ang naka-publish na motion reference ito.
Para sa panukalang multi-outlet, tingnan ang pinagsamang gross parison mass pati na rin ang cavity fit. Ang tapos na bigat ng bote ay hindi kasama ang flash na ibinibigay din ng extruder. Maaaring pataasin ng higit pang mga outlet ang pangangailangan sa extrusion, pagpapalamig at pagtatapos nang magkasama. Ang bilang ng ulo lamang ay hindi makapagtatag ng isang magagamit na rate ng produksyon.
Aaprubahan lang namin ang sistema ng paghubog pagkatapos maging matatag ang mga kritikal na sukat ng bahagi at pag-uugali sa paglipat sa ilalim ng mga napagkasunduang kundisyon. Ang pagdaragdag ng conveyor bago lutasin ang mga isyung iyon ay naglilipat sa problema sa mas malayong linya. Para sa pamamahagi sa dingding, gamitin anggabay sa programming ng parisonsa tabi ng pagguhit ng produkto.
Tukuyin ang linya mula sa pagpapakain hanggang sa mga tinatanggap na lalagyan
Ang pinakamatibay na detalye para sa blow molding automation ay sumusunod sa produkto sa bawat operasyon. Sinasabi nito kung ano ang natatanggap ng bawat module, kung ano ang inihahatid nito at kung sino ang nagmamay-ari ng koneksyon sa susunod na module. Ito ay mas kapaki-pakinabang kaysa sa isang mahabang listahan ng mga robot, conveyor at sensor na walang napagkasunduang hangganan ng proseso.
Inilathala ni Kingglemga kakayahan sa automationisama ang downstream trimming, inspeksyon at packaging. Para sa isang proyekto ng bote, isalin ang kakayahang iyon sa isang tinukoy na saklaw. Ang awtomatikong pag-deflash, pag-trim ng leeg, pagsusuri sa pagtagas at pag-iimpake ay iba't ibang mga function; walang dapat ipagpalagay na tahimik mula sa presensya ng iba.
| Operasyon | Tanong para ayusin | Pagsusuri sa pagtanggap |
|---|---|---|
| Pagpapakain | Sino ang nagbibigay ng conveying, blending at materyal-level na kontrol? | Ang inaprubahang materyal ay umabot sa hopper nang walang hindi planadong pagkaantala sa supply. |
| Take-out | Saan nakahawak ang bahagi, at anong oryentasyon ang umalis sa yunit? | Walang napalampas na paglipat o hindi katanggap-tanggap na pagmamarka sa test article. |
| Deflashing at trimming | Aling mga feature ng flash at finish ang inalis? | Ang mga kinakailangang gilid, leeg at mga bukas na hawakan ay nakakatugon sa kahulugan ng bahagi. |
| Inspeksyon at pagtanggi | Aling mga pagsubok ang inline, at paano pinaghihiwalay ang mga nabigong bahagi? | Ang mga napagkasunduang sample ng hamon ay natukoy at nairuruta nang tama. |
| Paghahatid at pag-iimpake | Anong kondisyon at kaayusan ng bote ang dapat makarating sa susunod na istasyon? | Paglipat, akumulasyon at panghuling pagbibilang na trabaho sa napagkasunduang rate. |
Bigyan ang bawat hangganan ng isang pinangalanang may-ari ng pagsasama. Kung ang supplier ng makina ang nagbibigay ng take-out at isa pang supplier ang nagbibigay ng leak tester, dapat pa ring aprubahan ng isang tao ang oryentasyon ng bote, taas ng paglipat, spacing at kontrolin ang handshake. Ang pagbili ng mga module na mukhang tugma ay hindi katulad ng pagbili ng pinagsamang cell.
Sumang-ayon kung paano kinakatawan ang "handa," "part present," "cycle complete" at fault condition kung saan kailangan ang mga signal na iyon. Tukuyin kung aling controller ang nagpasimula ng paghinto at kung aling unit ang nag-uulat ng nagpasimulang fault. Ang eksaktong arkitektura ay partikular sa proyekto, ngunit ang responsibilidad ay hindi maaaring manatiling malabo.
Suriin ang daloy ng scrap nang hiwalay mula sa tinatanggap na ruta ng produkto. Ang inalis na flash ay nangangailangan ng koleksyon at isang napagkasunduang disposisyon. Ang muling paggamit ay depende sa materyal at mga kinakailangan sa produkto; ang koneksyon ng awtomatikong gilingan ay hindi nagpapahintulot ng anumang porsyento ng pag-regrind. Panatilihing kontrolado ang recipe ng materyal.
Para sa pagsubok sa pagtagas ng bote, tukuyin ang paraan ng pagsubok, kabit, kondisyon ng sealing at mga napagkasunduang sample ng hamon. Ang istasyon ng pagsubok ay dapat gumawa ng higit pa sa pagpapakita ng berdeng resulta. Kailangan nitong paghiwalayin ang mga pagkabigo nang mapagkakatiwalaan at itala ang mga bilang nang hindi pinapahintulutan ang mga tinanggihang bahagi na bumalik nang hindi napapansin sa conveyor ng magandang produkto.
Ang pagguhit ng saklaw ay dapat ding magpakita ng access sa pagpapanatili at pagbabago ng amag. Gamitin ang Kinggle'sutility at factory-layout na gabayupang i-coordinate ang kapangyarihan, hangin, tubig at espasyo sa lahat ng kasamang auxiliary.
Maaaring limitahan ng handoff ang output bago gawin ng molding machine
Ang isang blow molding production line ay naghahatid lamang ng kung ano ang maaaring mapanatili ng mga konektadong operasyon nito. Ang pinakamabilis na module ay hindi makakabawi nang walang katapusan para sa isang mas mabagal na trimmer, tester o istasyon ng pag-iimpake. Ang mga buffer ay nagbibigay ng oras sa linya upang makabawi mula sa isang maikling pagkaantala; hindi nila inaalis ang patuloy na hindi pagkakatugma ng kapasidad.
Una ilagay ang bawat rate ng kagamitan sa parehong batayan. Nangangahulugan ba ang bilang ng mga kaganapan sa paghubog, mga gross na bahagi, nasubok na mga bahagi o tinatanggap na mga lalagyan? Sinasaklaw ba nito ang tuluy-tuloy na pagtakbo lamang, o kasama ang muling pagdadagdag at mga ordinaryong paghinto? Ihambing lamang ang mga rate pagkatapos tumugma ang mga kahulugang iyon.
Isang nagtrabahong halimbawa na may tahasang ipinapalagay na batayan ng produksyon
Isaalang-alang ang isang iminungkahing linya na naglalabas ng 480 na lalagyan bawat oras pagkatapos ng paghubog at pag-trim. Ipagpalagay na ang one-position leak tester nito ay nangangailangan ng 8 segundo para sa kumpletong pagkakasunud-sunod ng pag-load, pagsubok, desisyon at pagbabawas. Ang ideal na kapasidad nito ay 3,600 ÷ 8 = 450 container kada oras. Ito ay mga pagpapalagay sa pagpaplano, hindi isang sinusukat na resulta ng makina ng Kinggle.
Papasok na rate: 480/h · Ideal na kapasidad ng tester: 450/h · Accumulation: 30/h
Kahit na walang paghinto ng tester, ang mga papasok na bahagi ay lumampas sa kapasidad nito ng 30 container kada oras. Ang buffer na may 15 na magagamit na posisyon ay mapupuno ng 15 ÷ 30 = 0.5 oras, o 30 minuto. Ang pagsisimula sa linya gamit ang isang walang laman na conveyor ay maaaring magmukhang kasiya-siya ang maikling demonstrasyon. Umiiral pa rin ang imbalance.
Ngayon isaalang-alang ang isang kumpletong paghinto ng tester. Sa ipinapalagay na papasok na rate na 480/h, ang mga bahagi ay dumarating sa 8 bawat minuto. Ang parehong 15 libreng posisyon ay nagbibigay lamang ng 15 ÷ 8 = 1.875 minuto, mga 113 segundo, bago mapuno ang buffer na iyon. Ang rate ng akumulasyon sa panahon ng pagbagal at sa panahon ng kumpletong paghinto ay iba.
Ang mga kalkulasyong iyon ay kapaki-pakinabang lamang kung ang mga posisyon ay tunay na magagamit. Ang isang bote na tip, humipo sa isang bantay o hindi mapanatili ang kinakailangang oryentasyon ay hindi lumikha ng isang wastong buffer na posisyon. Ang mga kontrol ay nangangailangan din ng isang napagkasunduang tugon bago maabot ang ligtas na limitasyon ng akumulasyon.
Suriin ang geometry pati na rin ang bilis
Dapat hawakan ng take-out na tool at conveyor ang bahagi sa aktwal na kondisyon ng paglabas nito. Tukuyin ang isang paulit-ulit na lokasyon ng pagkakahawak. Suriin kung ang leeg, katawan o flash ay nagbibigay ng lokasyong iyon, at kung aalisin ito ng pag-trim bago ang susunod na paglipat. Maaaring wala ang feature na available sa unang pickup sa pangalawa.
Aayusin namin ang datum chain na iyon bago pataasin ang bilis ng makina. Ang isang linya na lumilipat sa isang makatwirang bilis at mahulaan na bumabawi ay isang mas mahusay na asset ng produksyon kaysa sa isa na nangangailangan ng paulit-ulit na manu-manong muling pagpoposisyon. Ang gustong solusyon ay maaaring binagong tooling, ibang pagkakasunud-sunod ng paglipat o karagdagang kapasidad sa ibaba ng agos—hindi isang mas mabilis na ikot ng paghubog.
Panghuli, bilangin ang mga tinatanggap na lalagyan pagkatapos ng napagkasunduang punto ng inspeksyon. Panatilihin ang upstream gross count para sa diagnosis, ngunit huwag gamitin ang mga ito bilang shipping-output figure. kay Kingglegabay sa pagtanggap ng pabrikaipinapaliwanag kung bakit nabibilang ang pagkakakilanlan ng produkto, mga hangganan ng bilang at oras ng pagmamasid sa parehong talaan.
Patunayan na ang linya ay makakabawi at makakapagpalit ng mga produkto
Ang isang maayos na awtomatikong pagtakbo ay nagpapatunay lamang ng isang estado ng pagpapatakbo. Kasama rin sa produksyon ang muling pagdadagdag, mga nabigong paglilipat, mga tinanggihang bahagi, mga naka-block na conveyor at mga pagbabago ng produkto. Ang mga kaganapang iyon ay karapat-dapat sa isang lugar sa plano ng pagtanggap dahil tinutukoy ng tugon kung babalik ang cell sa kontroladong produksyon.
Mula sa panig ng pabrika, uunahin namin ang pagbawi ng fault kaysa sa isang pinakintab na demonstrasyon. Kung hindi nakuha ng isang bote ang pickup, ang susunod na tanong ay hindi kung gaano kabilis maibabalik ito ng isang tao. Ang mga tanong ay kung ano ang nakakita ng miss, kung aling paggalaw ang huminto at kung paano kinumpirma ng cell ang isang kilalang estado bago mag-restart. Ang paulit-ulit na pagwawasto ng kamay ay isang sintomas upang siyasatin, hindi normal na awtomatikong operasyon.
Kapag ang isang bote na may manipis na pader ay nasa dulo pagkatapos ilabas, titingnan namin ang kondisyon ng pagkakahawak at suporta bago baguhin ang ilang mga setting ng proseso. Suriin ang katigasan ng bahagi sa paglipat, ang mga contact point ng fixture at ang pagkakasunud-sunod ng paggalaw. Pagkatapos ay kinokontrol ng pagsubok ang pagwawasto at suriin muli ang bahagi. Ang mas mahigpit na presyon ay maaaring lumikha ng ibang depekto sa halip na ayusin ang una.
Nalalapat din ang parehong disiplina kapag tumaas ang pagtagas. Panatilihin ang mga apektadong sample at tukuyin ang posisyon at oras. Suriin ang test seal at kondisyon ng fixture sa tabi ng molded neck at pinch-off. Ang isang tumutulo na koneksyon sa pagsubok at isang tumutulo na lalagyan ay nangangailangan ng iba't ibang mga pagwawasto. Ang pagpapalit ng recipe ng paghubog nang hindi pinaghihiwalay ang mga dahilan na iyon ay maaaring mag-aksaya ng oras at itago ang pagkakamali.
Tukuyin ang pagbawi bago mangyari ang kasalanan
- Itala ang pagsisimula ng fault, apektadong module at posisyon ng produkto.
- Dalhin ang cell sa estado na tinukoy ng inaprubahang kontrol at disenyo ng kaligtasan.
- Ipalutas sa mga awtorisadong tauhan ang kasalanan sa ilalim ng iniresetang pamamaraan ng paghihiwalay at pag-access.
- Ipagkasundo ang mga bahagi sa paglilipat, pagsisiyasat at pagtanggi sa mga posisyon bago magsimulang muli.
- Ipagpatuloy sa pamamagitan ng napagkasunduang pagkakasunud-sunod ng pagbawi, pagkatapos ay i-verify ang mga kinakailangang pagsusuri sa produkto.
Ito ay mga hakbang sa pagpaplano, hindi pahintulot na pumasok sa mga binabantayang kagamitan o lampasan ang isang interlock. Ang pinagsama-samang cell ay nangangailangan ng pagtatasa ng panganib na sumasaklaw sa mga pakikipag-ugnayan ng module at mga nakikinitaang interbensyon.ISO 12100:2010nagtatakda ng mga pangkalahatang prinsipyo para sa pagtatasa ng panganib sa makinarya at pagbabawas ng panganib; dapat ding tukuyin ng proyekto ang naaangkop na mga kinakailangan sa partikular sa makina at patutunguhan.
Ang isang naka-save na recipe ay hindi nangangahulugang isang kumpletong pagbabago
Maaaring maalala ng isang recipe ang mga temperatura at paggalaw ng paghubog habang ang picker, trim nest at tester ay nananatiling manu-manong inaayos. Itanong kung aling mga posisyon ang nakaimbak, alin ang naka-motor at alin ang nangangailangan ng pagbabago sa pisikal na tool. ng Technedokumentasyon ng automation ng prosesonagbibigay ng halimbawa sa industriya ng mga setting na naka-link sa format para sa mga posisyon ng picker, defllash at leak-tester. Iyon ay naglalarawan ng saklaw upang tukuyin; hindi nito itinatag ang mga function na iyon sa bawat makina.
Tukuyin ang oras ng pagbabago mula sa huling tinanggap na bahagi ng isang format hanggang sa unang tinanggap na bahagi ng susunod, sa ilalim ng napagkasunduang paraan. Mag-record ng tooling work, adjustments, material transition at quality release nang hiwalay. Inilalantad nito kung ano ang talagang nai-save ng isang mas mabilis na pag-alaala sa recipe at kung ano ang nananatiling isang mekanikal o prosesong gawain.
Ihambing ang gastos sa bawat tinatanggap na lalagyan, hindi ang mga label ng automation
Ang semi-awtomatikong kumpara sa ganap na awtomatikong paghahambing ng blow molding machine ay dapat magsimula sa parehong produkto at iskedyul ng produksyon. Kung hindi man, ang mas murang quotation ay maaaring magbukod lamang ng paghawak, pagsubok o pag-iimpake na kasama sa ibang quotation. Ihambing ang pantay na mga hangganan ng paghahatid bago ihambing ang mga kabuuan ng kagamitan.
Ang pag-automate ay pinaka-mapagtatanggol kapag inaalis nito ang isang tinukoy na paulit-ulit na hadlang. Maaaring iyon ay manu-manong pag-alis ng flash, hindi pantay-pantay na paglipat, isang mahirap na handoff ng inspeksyon o isang operasyon sa pag-iimpake na hindi makakasabay. Ang pagbili ng higit pang automation nang hindi tinutukoy ang hadlang ay maaaring magdagdag ng maintenance at changeover na trabaho nang hindi pinapabuti ang tinatanggap na output.
Panatilihin ang hangganan ng gastos na kasing lapad ng hangganan ng output
Gastos sa bawat tinatanggap na lalagyan = kabuuang gastos sa loob ng napagkasunduang hangganan ng produksyon ÷ tinatanggap na mga lalagyan na inihatid sa loob ng hangganang iyon
Dapat isama ng numerator ang mga gastos na nauugnay sa paghahambing: materyal, paggawa, mga kagamitan, kasangkapan, pagpapanatili at ang napiling kapital o overhead na paggamot. Gamitin ang parehong paraan ng accounting para sa parehong mga opsyon. Ang isang downstream na robot ay hindi libre dahil ang gastos nito ay nasa labas ng quotation ng molding-machine.
Ilista ang mga paulit-ulit na gawain ng tao. Ang isang tao ay maaari pa ring maglagay muli ng materyal, maglipat ng scrap, magsampol ng mga bahagi, magpalit ng mga karton, magpanatili ng tool at tumugon sa mga alarma. Tantyahin ang workload sa isang normal na shift, hindi lamang habang tumatakbo ang awtomatikong sequence. Magpasya kung ang isang operator ay maaaring ligtas na maghatid ng higit sa isang cell nang walang naantalang pagsusuri o pagbawi.
Gumamit ng elektrikal na enerhiya sa kWh para sa panahon ng pagmamasid at mga tinatanggap na lalagyan mula sa parehong panahon. Ang kapangyarihan sa kW ay ibang dami. Isama ang mga napagkasunduang auxiliary kapag naghahambing ng kumpletong linya, lalo na kung ang isang compressor, chiller o grinder ay nagbabago sa pagitan ng mga panukala. Anggabay sa mga kinakailangan sa utilityipinapaliwanag kung bakit dapat ding manatiling hiwalay ang konektadong power at operating demand.
Para sa madalas na pagbabago ng format, suriin ang mga fixture at ekstrang tool na kinakailangan para sa bawat SKU. Ang isang mas mababang paunang presyo ng cell ay maaaring mabawi sa pamamagitan ng mahirap na pagbabago o karagdagang mga bahagi ng format. Sa kabaligtaran, ang isang sopistikadong sistema ng paglipat ay maaaring hindi kailangan para sa isang mababang dami ng produkto na may praktikal na manwal na ruta ng pagtatapos.
Inirerekomenda namin ang mga panukala sa pagraranggo ayon sa hadlang sa produksyon na kanilang aalisin, ang tinatanggap na output na maaari nilang i-verify at ang paulit-ulit na gawaing iniiwan nila. Ang isang mas automated na cell ay makakakuha ng lugar nito kapag ang mga benepisyong iyon ay umaangkop sa totoong iskedyul ng pabrika. Ang "walang tauhan" ay hindi sapat na argumento sa pananalapi.
Humingi ng mga kaso ng pagiging sensitibo sa halip na isang pangkalahatang paghahabol sa pagbabayad. Ihambing ang inaasahang demand, mas mababang paggamit at mas madalas na mga pagbabago gamit ang sariling mga gastos ng mamimili. Ginagawa nitong kapaki-pakinabang ang desisyon sa pamumuhunan kahit na nagbabago ang dami ng benta o halo ng produkto.
Aprubahan ang configuration bago ilagay ang order
Gawing isang napagkasunduang listahan ng kagamitan, layout ng cell at protocol ng pagtanggap ang napiling konsepto bago ang purchase order. Ang pinakamahal na kalabuan ay madalas na hindi isang nawawalang sensor. Ito ay isang hangganan na inaakala ng bawat partido na pag-aari ng iba.
Para sa isang compact bottle project, ang2 L single-station platformnag-aalok ng konkretong panimulang punto. Ang na-publish na mold envelope nito at mga mas maliit na bote na multi-outlet na mga opsyon ay nagbibigay-daan sa isang paunang pagsusuri ng fit. Tinutukoy ng aktwal na drawing, resin, head arrangement at downstream scope ang iminungkahing build. Huwag piliin ang configuration na iyon mula sa volume lamang.
Gawin ang pagsubok na sagot sa mga tanong sa pagbili
Dapat gamitin ng pagsubok ang napagkasunduang kahulugan ng produkto at isama ang mga operasyong sumusuporta sa sinipi na output. Kung ang leak testing o trimming ay bahagi ng delivery boundary, ipakita ito sa cell sa halip na magpakita ng hindi nauugnay na standalone cycle. Panatilihin ang sample na pagkakakilanlan kung saan maraming posisyon ang maaaring magtago ng mahinang saksakan o lukab.
Dapat ikonekta ng record ng pagtanggap ang bawat claim sa isang paraan, limitasyon at naobserbahang resulta. Ang isang salita tulad ng "pumasa" nang walang pinagbabatayan na kondisyon ay hindi maaaring gabayan sa pag-commissioning sa pabrika ng mamimili. AngKinggle FAT gabaynagbibigay ng mas buong balangkas para sa ebidensyang iyon.
- Bumuo ng pagkakakilanlan:machine, tooling, control version at kasamang modules.
- Mga kondisyon ng pagsubok:produkto, dagta, aktibong posisyon at mga kondisyon ng utility.
- Kalidad:mga kritikal na sukat, mga pagsubok sa pagganap at mga dahilan ng pagtanggi.
- Pagganap ng linya:tinanggap na bilang, panahon ng pagmamasid, paghinto at mga interbensyon.
- Pagbawi:napagkasunduang mga senaryo ng pagkakamali at ang ipinakitang pagkakasunod-sunod ng pag-restart.
- Handover:mga guhit, manwal, impormasyon sa tool, backup at bukas na mga item.
Ihiwalay ang pagtanggap ng pabrika sa pagtanggap sa site kung saan ang mga serbisyo ng planta o kagamitan ng third-party ay hindi maaaring kopyahin bago ipadala. Kilalanin ang mga natitirang tseke nang maaga at magtalaga ng responsibilidad. Ang isang pagsubok sa pabrika ay hindi dapat tahimik na mag-claim upang i-verify ang mga kundisyong hindi kasama nito.
Ang pagsasanay ay dapat sumaklaw sa ordinaryong operasyon at ang mga trabaho na iniiwan ng automation. Kailangang kilalanin ng mga operator ang isang nabigong paglilipat, bigyang-kahulugan ang pagsisimula ng alarma at sundin ang naaprubahang paraan ng pagbawi. Kailangan ng maintenance ang mga drawing, wear-part information at access na kailangan para suportahan ang cell.
Talakayin ang isang awtomatikong extrusion blow molding configuration sa Kinggle.Ipadala ang pagguhit ng lalagyan, grado ng resin, tapos na timbang, mga kinakailangang pagsusuri, iskedyul ng produksyon at nakaplanong mga operasyon sa ibaba ng agos sa pamamagitan ngpahina ng pagtatanong ng proyekto.
Makipag-ugnayan sa:sales@kinggle.com · +86-574-87103665. Ang isang tinukoy na hangganan ng produkto at linya ay ginagawang mas kapaki-pakinabang ang pagsusuri sa pagsasaayos kaysa sa isang kahilingan para sa presyo ng makina lamang.
Mga madalas itanong
Ang isang awtomatikong blow molding machine ba ay pareho sa isang kumpletong linya ng produksyon?
Hindi. Maaaring kontrolin ng isang awtomatikong makina ang mga paggalaw ng paghubog habang ang pag-alis, pag-trim, inspeksyon o pag-iimpake ng produkto ay nananatiling hiwalay. Tinutukoy ng kumpletong linya ng produksyon ang paglipat, mga kontrol at hangganan ng kalidad sa pagitan ng mga operasyong iyon. Humingi ng listahan ng kagamitan at layout na tumutukoy sa bawat kasamang module, manu-manong gawain at hindi kasamang serbisyo. Tinutukoy ng detalye ng pagbili, hindi ang salitang awtomatiko, kung ano ang darating.
Kailangan pa ba ng mga operator ang isang ganap na awtomatikong blow molding machine?
Oo. Ang muling pagdadagdag ng materyal, kalidad ng sampling, mga pagbabago sa tool, pagpapanatili at pagbawi ng fault ay nangangailangan pa rin ng mga nakatalagang responsibilidad. Maaaring alisin ng automation ang paulit-ulit na paghawak nang hindi inaalis ang bawat gawain sa produksyon. Magplano ng staffing sa buong shift at ang aktwal na layout ng serbisyo, kabilang ang pag-iimpake at paghawak ng scrap. Huwag kumuha ng pagtatantya ng paggawa mula sa isang maikling demonstrasyon kung saan ang mga kawani ng suporta ay nananatili sa labas ng frame ng camera.
Kasama ba ang awtomatikong pag-deflash, pagsusuri sa pagtagas ng bote at pag-iimpake bilang pamantayan?
Huwag ipagpalagay na sila ay. Dapat tukuyin ng quotation ang bawat operasyon, ang ibinigay na kagamitan, tool na partikular sa produkto, paraan ng pagsubok at ruta ng pagtanggi. Ang take-out unit ay hindi isang leak tester, at ang isang awtomatikong conveyor ay hindi isang awtomatikong packing system. Para sa bawat naka-quote na modyul, itanong kung anong hindi natapos na kondisyon ang natatanggap nito at kung anong tinatanggap na kondisyon ang ibinibigay nito.
Maaari bang maging awtomatiko ang isang umiiral na extrusion blow molding machine?
Posible, ngunit ang pagiging posible ay nakasalalay sa umiiral na sistema ng kontrol, pagbabantay, magagamit na espasyo, pagbubukas ng amag, paglabas ng produkto at pag-aayos ng paglipat. Ang bahagi ay dapat ding angkop sa iminungkahing gripping, trimming at inspection fixtures. Suriin ang kumpletong cell bago bumili ng robot o conveyor nang hiwalay. Dapat kasama sa isang retrofit ang isang tinukoy na responsibilidad sa pagsasama, na-update na pagtatasa ng panganib at napagkasunduang pagsubok sa produksyon.
Paano dapat i-verify ng mga mamimili ang output ng isang awtomatikong linya?
Bilangin ang mga tinatanggap na lalagyan sa napagkasunduang huling discharge point sa isang tinukoy na panahon ng pagmamasid. Kilalanin ang dagta, produkto, amag, mga aktibong posisyon, mga kagamitan at kasamang mga operasyon sa ibaba ng agos. Panatilihin ang mga pagtanggi, paghinto at mga manu-manong interbensyon sa talaan. Iulat ang kabuuang output ng paghubog nang hiwalay sa tinatanggap na output ng linya. Ang halaga ng dry-cycle ng catalog ay hindi kapalit para sa pagsubok sa produksyon na ito.