Sa pahinang ito
- Ano ang blow molding machine?
- Paano gumagana ang blow molding
- Mga uri ayon sa proseso: EBM, IBM, ISBM
- Sa loob ng makina: mga bahagi na nagpapasya sa kalidad
- Mga uri ayon sa istraktura at hanay ng modelo
- Mga materyales na pinapatakbo namin
- Ano ang ginagawa ng mga blow molding machine
- Output at gastos: ang mga numero na mahalaga
- Paano ka namin tinutulungang pumili
- Kalidad, pagsubok at kung ano ang aming pinapanood
- Ano ang nagtutulak sa presyo ng makina
- Pagbili mula sa isang tagagawa
- FAQ
Ano ang blow molding machine?
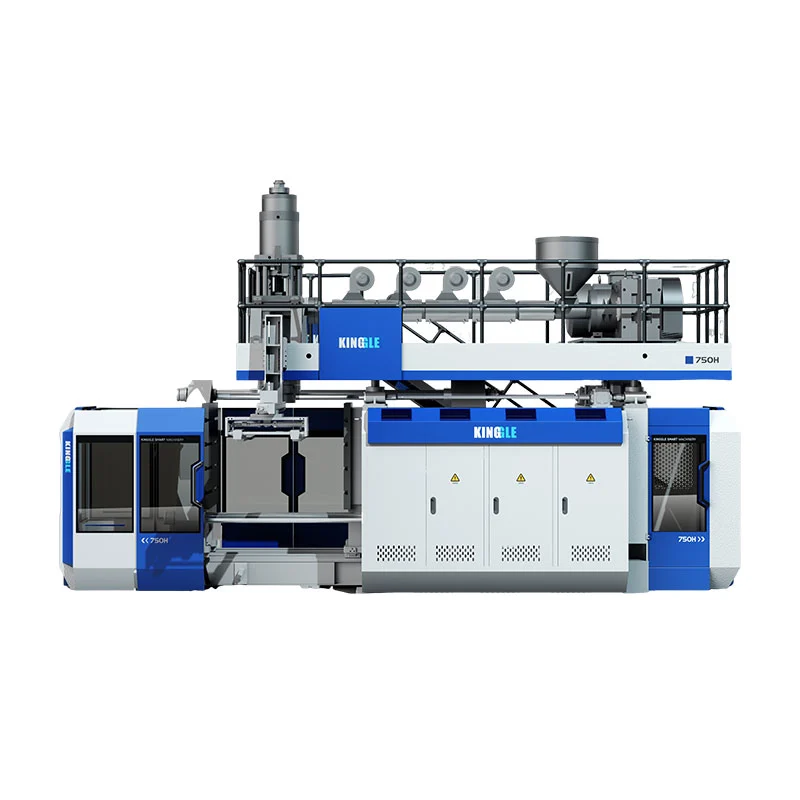
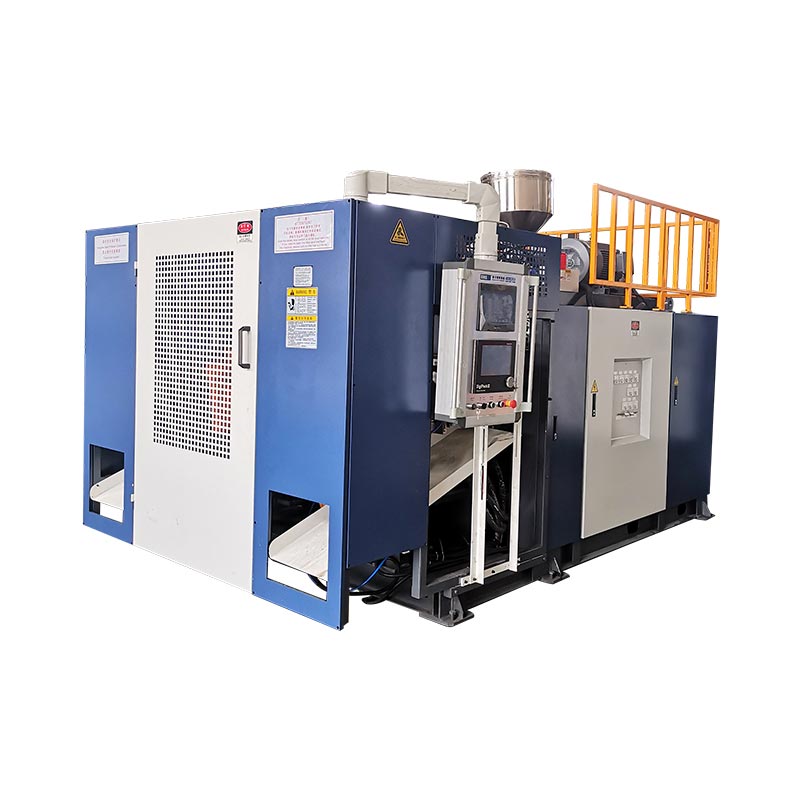
Ginagawa ng blow molding machine ang plastic resin sa mga guwang na bahagi sa pamamagitan ng pagtunaw nito, pagbubuo nito ng malambot na hugis, at pag-ihip ng naka-compress na hangin sa loob ng hugis na iyon upang dumikit ito sa isang amag. Kapag lumamig ang plastik at bumukas ang amag, mayroon kang tapos na guwang na produkto — isang bote, isang lata, isang drum, isang tangke. Halos lahat ng matibay na plastic na lalagyan na iyong hinahawakan ay nagsimula sa isang blow molding machine ng isang uri o iba pa.
Malawak ang kategorya dahil magkaiba ang mga bahagi: ang isang 100 ml na bote ng eyedropper at isang 220 L na chemical drum ay parehong "blow molded," ngunit wala tungkol sa dalawang makina ang pareho. Ang pagpili ng mabuti ay nangangahulugan ng pag-unawa sa dalawang bagay — kung paano nabuo ang malambot na hugis (anguri ng proseso), at kung paano ginawa ang makina upang maihatid ito (angistraktura). Kukunin namin ang pareho sa turn.
Paano gumagana ang blow molding
Ang extrusion blow molding — ang proseso sa likod ng karamihan sa mga pang-industriyang lalagyan — ay tumatakbo nang mahigpit. Ang pag-unawa dito ay nagiging malinaw ang bawat susunod na desisyon (gastos, output, kalidad):
- Matunaw at metro.Tinutunaw ng extruder screw ang resin at itinutulak ang tuluy-tuloy, homogenous na daloy patungo sa ulo ng die.
- Bumuo ng parison.Ang matunaw ay lumalabas sa ulo ng mamatay bilang isang guwang na tubo - ang parison. Pinoprofile ng controller na kapal ng pader ang tubo sa kahabaan nito kaya nakaupo ang plastic kung saan nangangailangan ng lakas ang bahagi.
- Clamp.Ang amag ay nagsasara sa paligid ng parison. Ang sabay-sabay na clamping at direct-pressure locking ay humawak sa mga platens parallel para hindi kumikislap ang bahagi.
- Pumutok.Ang blow pin ay nag-iinject ng hangin (na may bottom-blowing system sa maraming bahagi) at ang parison ay pumuputok laban sa cavity, na nagiging huling hugis nito.
- Astig.Ang bahagi ay nagtatakda laban sa pinalamig na amag. Kadalasan ito ang pinakamahabang hakbang, at ito — hindi ang extruder — ang nagtatakda ng iyong cycle time.
- Ilabas at tapusin.Bumukas ang amag, inaalis ng braso ng robot ang bahagi, at pinuputol ang flash. Sa isang automated na linya ito ay tumatakbo nang walang tao.
Dalawa sa mga hakbang na ito ay tahimik na nagpapasya sa ekonomiya ng buong linya. Ang Parison profiling ay nagtatakda kung gaano kadalas ang dala ng bawat bahagi; ang paglamig ay nagtatakda kung gaano kabilis mo magagawa ang mga ito. Kunin ang dalawang iyon nang tama at ang iba pang bahagi ng makina ay higit na nag-aalaga sa sarili nito — kaya naman mas karapat-dapat silang pansinin kaysa sa mga pangunahing detalye ng headline na karaniwang pinagkukumpara ng mga mamimili.
Mga uri ayon sa proseso: EBM, IBM at ISBM
Mayroong tatlong pangunahing uri ng proseso ng blow molding machine. Ang pagkakaiba ay ganap sakung paano ginawa ang malambot na hugisbago ito pumutok.
| Uri | Paano nabuo ang hugis | Pinakamahusay para sa | Mga tipikal na produkto |
|---|---|---|---|
| Extrusion (EBM) | Si Parison ay pinalabas bilang isang tubo, pagkatapos ay hinipan | Hinahawakan at malalaking guwang na bahagi | Mga latang Jerry, drum, tangke, bote |
| Iniksyon (IBM) | Preform injection-molded, pagkatapos ay hinipan | Maliit, mataas na katumpakan na mga lalagyan | Mga bote ng pharma, mga cosmetic jar |
| Injection stretch (ISBM) | Preform injected, stretch at blown | Malinaw at matibay na mga bote ng PET | Mga bote ng tubig at soft-drink |
Extrusion blow molding (EBM)ay ang workhorse para sa mga pang-industriya na lalagyan at ang prosesong ginagawa namin. Dahil ang katawan, hawakan at leeg ay nabuo sa isang shot, ang EBM ay gumagawa ng mga hawakan at malalaking bahagi na hindi magagawa ng ibang mga proseso.Injection blow molding (IBM)naghuhulma muna ng isang tumpak na preform, na nagbibigay ng mahusay na katumpakan sa maliit na bote ng leeg ngunit walang mga hawakan at walang malalaking bahagi.Injection stretch (ISBM)nag-uunat ng PET preform para sa kalinawan at lakas na nakikita mo sa mga bote ng tubig — ibang pamilya ng produkto mula sa mga pang-industriyang bahagi ng HDPE.
Sa pagsasagawa, ang pagpili ay bihirang hindi maliwanag. Ang isang lata, tambol, tangke o anumang hawakan o malaking lalagyan ay isang bahagi ng extrusion; Ang IBM at ISBM ay nabibilang sa maliliit na tumpak na bote at malinaw na PET. Ang pag-alam kung saang pamilya nabibilang ang iyong produkto bago ka mag-shortlist ng mga machine ay nakakatipid sa paghahambing ng mga quote para sa dalawang proseso na hindi kailanman magkakasya.
Sa loob ng makina: ang mga bahagi na nagpapasya sa kalidad
Ang dalawang makina ay maaaring magbahagi ng parehong kapasidad ng headline at ganap na magkaiba ang pagkilos, dahil ang kalidad ay nabubuhay sa mga bahagi. Ito ang mga bahaging pinahahalagahan ng aming mga inhinyero:
| Component | Ano ang ginagawa nito | Bakit ito mahalaga |
|---|---|---|
| Extruder at turnilyo | Natutunaw at sinusukat ang dagta | Ang 50–100 mm na mga turnilyo sa 24–25 L/D ay nagbibigay ng matatag, homogenous na pagkatunaw ng HDPE — ang base ng mga pare-parehong bahagi |
| Die head + parison controller | Binubuo at pinoprofile ang pader ng parison | Ang MOOG 100-point wall-thickness controller ay ang nag-iisang pinakamalaking pingga sa halaga ng resin at lakas ng bahagi |
| Clamping unit | Isinasara at hawak ang amag | Double pull-rod synchronous clamping + oil-cylinder direct-pressure lock panatilihing magkatulad ang mga platen sa ilalim ng mataas na tonelada |
| Suntok at pinapalamig | Pinapalaki at itinatakda ang bahagi | Blow pin + bottom blowing hugis ang bahagi; pinapalamig ng disenyo ang tunay na cycle ng oras |
| Magmaneho at kontrolin | Pinapaandar at pinapatakbo ang makina | Ang servo main pump ay nagbabawas ng enerhiya; Pinoprotektahan ng Mitsubishi PLC + Weinview HMI ang uptime sa 24/7 na linya |
| Automation | Take-out, deflashing, inspeksyon | Robot arm + downstream trimming panatilihing matatag ang kalidad sa mga unmanned run |
Sa isang linyang tumatakbo sa buong orasan, ang pagiging maaasahan ng kontrol ang nagpoprotekta sa ani — kaya naman ang mga na-import na bahagi sa huling row na iyon ay mas mahalaga kaysa sa hitsura nila. Ang Mitsubishi PLC, Weinview HMI at MOOG wall-thickness control ay hindi mga badge; ang mga ito ay napatunayang mga bahagi na nananatiling magagamit halos saanman sa mundo, kaya ang isang fault sa Lagos o Lima ay hindi nagpapatigil sa linya nang ilang linggo.
Mga uri ayon sa istraktura at hanay ng modelo
Sa loob ng extrusion, pinagsama-sama ang mga makina ayon sa kung paano inihahatid ang parison at kung paano itinayo ang pader. Dito mo itinutugma ang makina sa laki at volume ng iyong bahagi.
- Patuloy na blow molding machine.Ang parison ay walang tigil na lumalabas at ang amag ay nag-shuttle para saluhin ito — mataas na ritmo sa maliliit hanggang sa katamtamang bahagi hanggang sa humigit-kumulang 30 L, at kung saan ang isang multi-die head ay nagpapatakbo ng mga bote nang ilang-up.
- Accumulator (accumulate) blow molding machine.Matunaw ang mga tindahan sa ulo at mabilis na bumaril, na pinipigilan ang malalaking parison na lumubog — ang uri para sa mga drum, IBC tank, fuel tank at mga hadlang.
- Multilayer blow molding machine.Ang isang 2-6 na layer ng die head ay nagtutulungang mag-extrude ng barrier, regrind o color layers sa isang pader - ginagamit para sa mga tangke ng gasolina at mga high-spec na kemikal na drum.
- Awtomatikong blow molding machine.Alinman sa itaas na may ganap na automation — robot take-out, defllashing at inspeksyon para sa unmanned, pare-parehong pagtakbo.
Ang aming sariling hanay ay sumasaklaw sa 100 ml hanggang 220 L na drum (at mas malaki kapag hiniling), kaya ang parehong pabrika ay sumasaklaw sa isang maliit na bote ng langis at isang chemical drum na may markang UN:
| Kapasidad | Uri ng makina | Mga halimbawang modelo | Dry-cycle na output* | Clamping |
|---|---|---|---|---|
| 100 ML – 2 L | Tuloy-tuloy, single/multi-die | 2L single/ dobleng istasyon | hanggang 1,200/h | 40 kN |
| 3 – 15 L | Tuloy-tuloy, single/doble | 5L / 15Listasyon | 450–1,000/h | 65–200 kN |
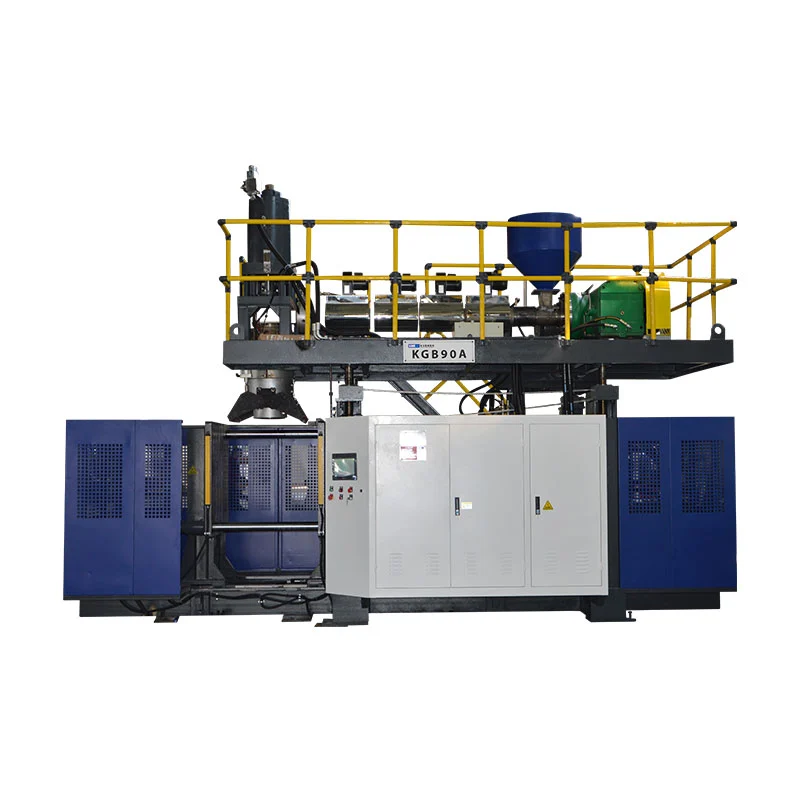
| 20 – 60 L | Accumulator | KGB70A / 80A /90A | 500–700/h | 130–280 kN |
| 120 – 160 L | Accumulator | KGB100B /110A | 300–320/h | 440–760 kN |
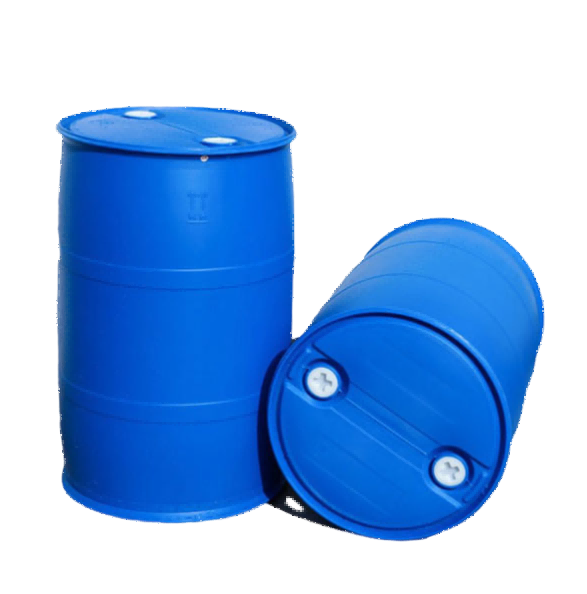
| 220 L drums+ | Espesyal na kemikal-barrel | Espesyal na 250L | 17–20/h | sa kahilingan |
*Ang dry-cycle ay ang theoretical maximum; mas mababa ang tunay na output. Ang buong specs at gumaganang numero ay nasa aming malalim na pagsisid samakina ng jerry canatmakaipon ng makina.
 Tuloy-tuloy — 5L solong istasyon
 Accumulator — 60L para sa malalaking bahagi
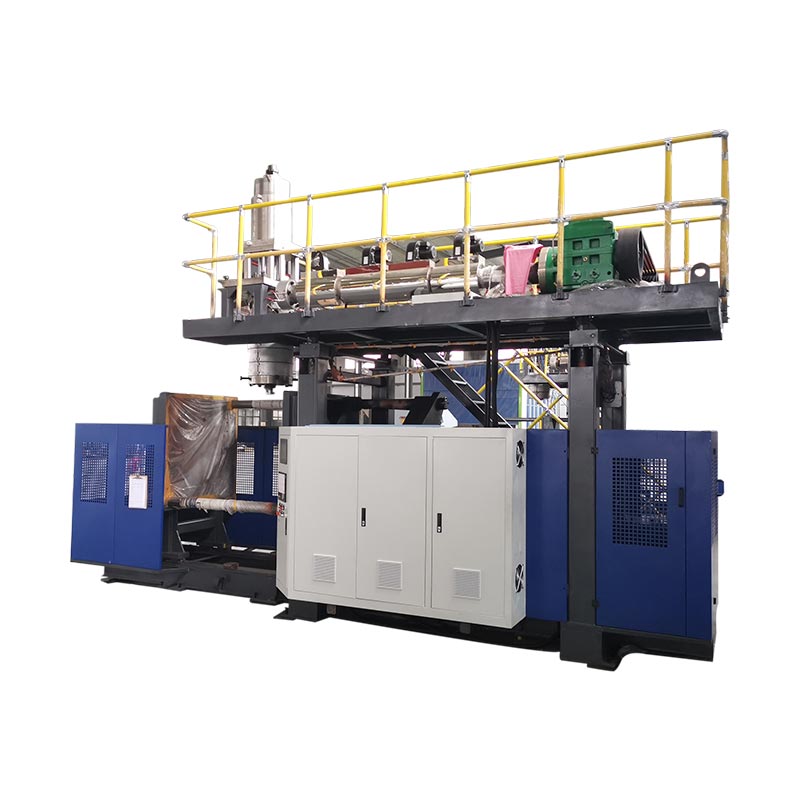
 Accumulator — 250L drums at tank
Mga materyales na pinapatakbo namin
Itinatakda ng makina ang proseso; ang dagta ay nagtatakda ng mga katangian. Pinapatakbo ng aming mga extrusion machine ang industriyal na pamilya sa ibaba sa single o multilayer wall.
| materyal | Bakit ito ginagamit | Mga tipikal na bahagi |
|---|---|---|
| HDPE | Matigas, lumalaban sa kemikal, mura | Jerry lata, bote, tangke |
| HMW-HDPE | Mataas na epekto at stress-crack resistance | Mga drum ng kemikal, mga tangke ng gasolina |
| PP | Ang paglaban sa init, mga pagpipilian sa kalinawan | Mga lalagyan ng manipis na dingding at mainit na laman |
| PVC / PA | Barrier at specialty na katangian | Mga espesyal na bote, mga layer ng hadlang |
Ano ang ginagawa ng mga blow molding machine
Baguhin ang amag at ang isang pamilya ng makina ay nagsisilbi sa maraming industriya. Ito ang mga lugar ng application na ginagamit namin para sa karamihan:
| Industriya | Mga produkto |
|---|---|
| Packaging | Mga bote ng langis at detergent, jerry can, chemical drums, IBC tank |
| Automotive | Mga tangke ng gasolina, mga air duct, mga spoiler |
| Pangangasiwa sa kalsada | Mga hadlang sa trapiko, mga kono, mga pier sa paghihiwalay |
| Lumulutang | Buoys, floats, pontoons |
| Logistics at higit pa | Mga papag, toolbox, mesa at upuan, mga laruan |
Output at gastos: ang mga numero na mahalaga
Dalawang kalkulasyon ang magpapasya kung ang isang makina ay akma sa iyong negosyo — at pareho silang madaling patakbuhin bago ka bumili.
Halimbawa — isang 5 L na lata sa isang 7.2 s cycle, isang ulo:
(3600 ÷ 7.2) × 0.8 =400 lata/h· dalawang shift ≈6,400/araw
Resin = timbang ng bahagi × presyo ng resin → hal. 0.20 kg × $1.30 =$0.26
Enerhiya = machine kW × $/kWh ÷ parts/h → hal. 15 × 0.12 ÷ 400 =$0.0045
Pansinin na ang resin ay nagpapaliit ng enerhiya at paggawa sa halaga ng bawat bahagi. Ang nag-iisang katotohanang iyon ay ang buong kaso para sa tumpak na kontrol sa kapal ng pader: ang pagbabawas ng 5% ng resin mula sa isang bahagi na ipapadala ng milyon ay mas nakakatipid kaysa sa anumang singil sa kuryente — at ito ang dahilan kung bakit ang isang mas murang makina na may mahinang kontrol sa dingding ay kadalasang lumalabas na ang mahal.
Paano ka namin tinutulungang pumili
Kapag ang isang mamimili ay nagpadala ng isang pagtatanong, ginagawa namin ang bahagi, hindi ang makina. Sagutin ang mga ito at ang tamang pagsasaayos ay karaniwang malinaw:
- Pinakamalaking bahagi at hugis.Sukat at kung ito ay may hawakan magpasya pagpilit vs iniksyon, at tuloy-tuloy vs accumulator.
- spec ng resin at dingding.Ang mga barrier o regrind layer ay nangangailangan ng multilayer head; Ang mga tambol na may markang UN ay nangangailangan ng malakas na kontrol sa kapal ng pader.
- Pang-araw-araw na output.Patakbuhin ang output math laban sa dalawang-shift na oras bago pumili ng single vs double station.
- Sertipikasyon.Ang drop-test o mga kinakailangan ng UN ay nagbabago sa tooling at validation.
- Standalone o turnkey.Nakikinabang ang mga linya ng scaling mula sa gitnang pagpapakain, tubig at pagdurog na ibinibigay nang magkasama.
Kalidad, pagsubok at kung ano ang aming pinapanood
Ang pagkakapare-pareho ay ang buong laro sa blow molding, at dito lumalabas ang dalawang dekada ng pagbuo ng parehong mga makina. Ilang bagay na ginagawa at pinapanood namin:
- Pagkakapareho ng kapal ng pader.Naka-profile point-by-point upang ang bawat bahagi ay nakakatugon sa drop-test spec nito na may pinakamababang resin — sinuri bago ipadala.
- Pag-drop test at pagpapatunay ng UN.Ang chemical-drum tooling ay pumasa sa isang 3-meter drop test at UN certification bago ito umalis sa aming sahig.
- Kung saan karaniwang nagsisimula ang pagbagsak ng output.Ang mas mabagal na pag-ikot ay mas madalas na sumusubaybay sa storage stroke o paglamig kaysa sa extruder — iyon ang unang lugar na titingnan, hindi ang huli. (Higit pa saano ang nagiging sanhi ng mabagal na pag-iimbak ng materyal.)
Ano ang nagtutulak sa presyo ng makina
Walang iisang listahan ng presyo para sa isang "blow molding machine" dahil pinapalitan ng spec ang gastos. Ang mga pangunahing driver:
- Sukat ng bahagi at puwersa ng pag-clamping.Ang mas malalaking bahagi ay nangangailangan ng mas mabibigat na frame at mas mataas na tonelada — ang pinakamalaking cost driver.
- Bilang ng mga ulo ng mamatay.Ang twin/multi-die ay nagpaparami ng output at presyo.
- Single vs multilayer.Ang isang multilayer head ay nagdaragdag ng kakayahan at gastos.
- Automation at mga kontrol.Ang robot take-out, deflashing at mga premium na kontrol ay nagpapataas ng presyo ngunit mas mababa ang gastos sa pagpapatakbo.
- Mga sistema ng turnkey.Ang sentral na pagpapakain, tubig at pagdurog ay nagdaragdag sa quote ngunit pinutol ang basura at paggawa.
Pagbili mula sa isang tagagawa
Ang isang makina ay isang dekada na mahabang relasyon, kaya kung sino ang nasa likod nito ay mahalaga gaya ng spec. Bilang pabrika, ibinabalik namin ang bawat makina ng:
- Warranty.Ang mga pangunahing bahagi ay may 1-2 taong warranty; ang mga suot na bahagi ay pinapalitan nang libre sa loob ng unang taon.
- Pag-install at pagsasanay.Ang aming mga inhinyero ay naglalakbay sa iyong pabrika upang i-install, i-commission at sanayin ang iyong mga operator.
- Malayong suporta.Hinahayaan kami ng on-board na alarm system na mag-diagnose at mag-troubleshoot ng mga problema nang malayuan.
- Mga custom na solusyon.Mga hulma sa iyong mga guhit at pagsasaayos na nakatutok sa iyong bahagi, dagta at output.
Sabihin sa amin ang iyong bahagi — tutukuyin namin ang makina
Ipadala ang iyong produkto, laki, dagta at pang-araw-araw na output. Irerekomenda namin ang tamang uri, configuration at clamping force, na may totoong cycle figure.
Kumuha ng Quote Makipag-chat sa WhatsAppMga madalas itanong
Ano ang blow molding machine?
Gumagawa ito ng mga guwang na produktong plastik sa pamamagitan ng pagtunaw ng dagta, pagbubuo nito sa malambot na hugis, at pagpapalaki nito ng hangin sa loob ng molde — ginagamit para sa mga bote, jerry can, drum, tangke, tangke ng gasolina at higit pa.
Ano ang mga uri ng blow molding machine?
Sa pamamagitan ng proseso: extrusion (EBM), injection (IBM) at injection stretch (ISBM). Sa pamamagitan ng istraktura: tuloy-tuloy, nagtitipon at multilayer. Sa pamamagitan ng operasyon: awtomatiko. Ang extrusion ay ang pinakakaraniwan para sa mga pang-industriyang lalagyan ng HDPE.
Magkano ang halaga ng blow molding machine?
Ang presyo ay hinihimok ng part size at clamping force, bilang ng mga die head, single vs multilayer, at automation. Ang isang maliit na single-station machine ay mas mura kaysa sa isang malaking accumulator drum line — ibahagi ang iyong bahagi at output para sa isang tumpak na quote.
Paano ko pipiliin ang tama?
Magsimula sa bahagi: pinakamalaking sukat, hawakan o hindi, dagta, spec ng dingding, sertipikasyon, pagkatapos ay pang-araw-araw na output. Ang hawakan at malalaking bahagi ay gumagamit ng extrusion (tuloy-tuloy para sa small–medium, accumulator para sa malaki); tumpak na maliit na bote gumamit ng iniksyon; Ang mga malinaw na bote ng PET ay gumagamit ng iniksyon na kahabaan.
Aling mga materyales ang maaari itong tumakbo?
Ang mga extrusion machine ay nagpapatakbo ng PE (HDPE at HMW-HDPE), PP, PVC at PA sa mga single o multilayer na pader. Ang mga injection stretch machine ay nagpapatakbo ng PET para sa malinaw na mga bote.
Paano sinusukat ang output?
Ang mga spec sheet ay nagpapakita ng dry-cycle (teoretikal) na output. Ang tunay na output ay dry-cycle × humigit-kumulang 0.75–0.85, dahil ang oras ng paglamig at bahagi ng timbang ay nagpapahaba sa tunay na ikot.