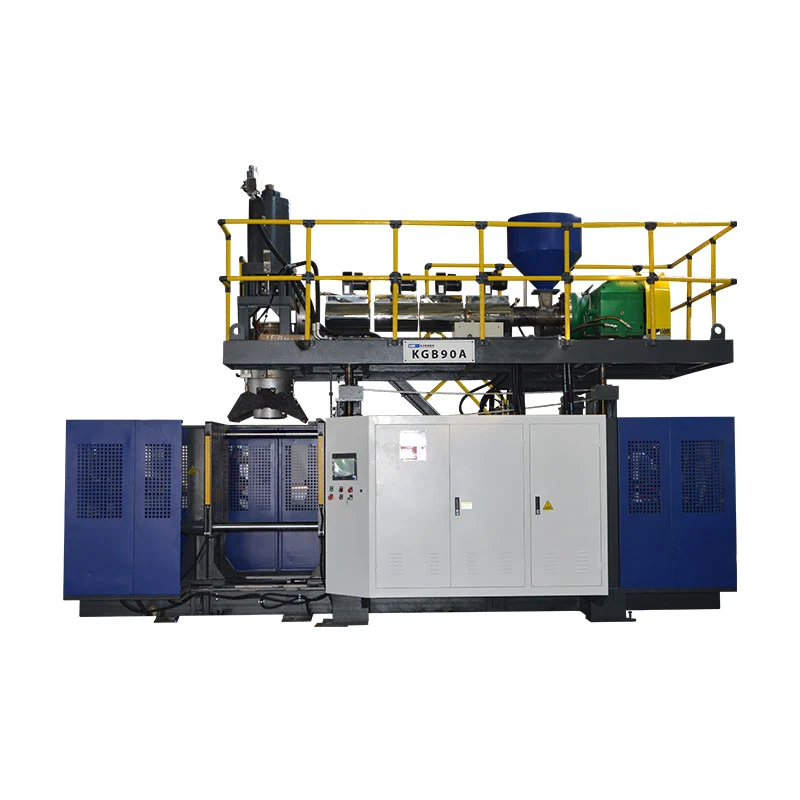
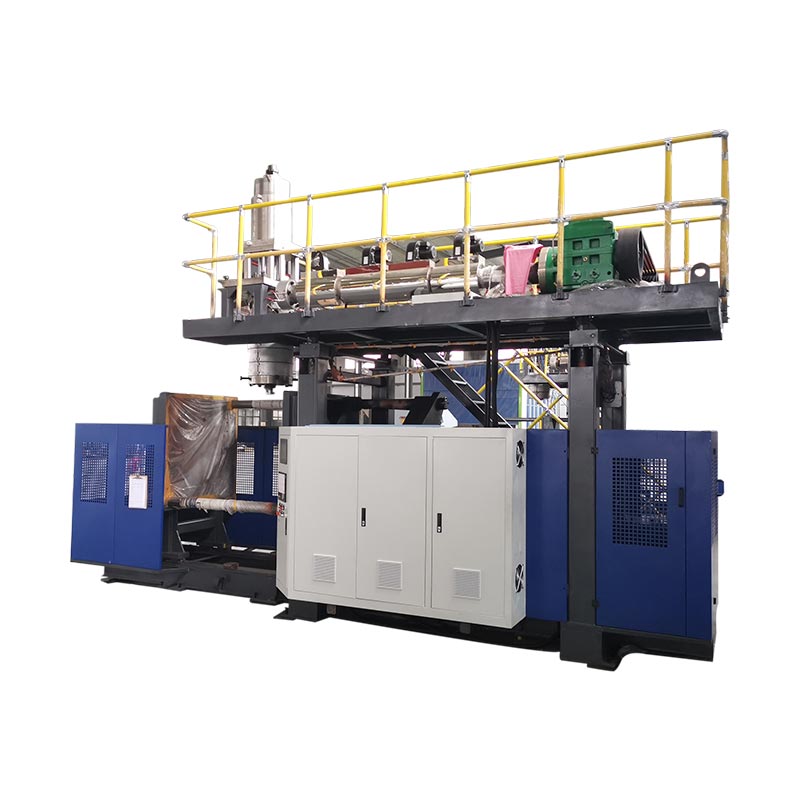
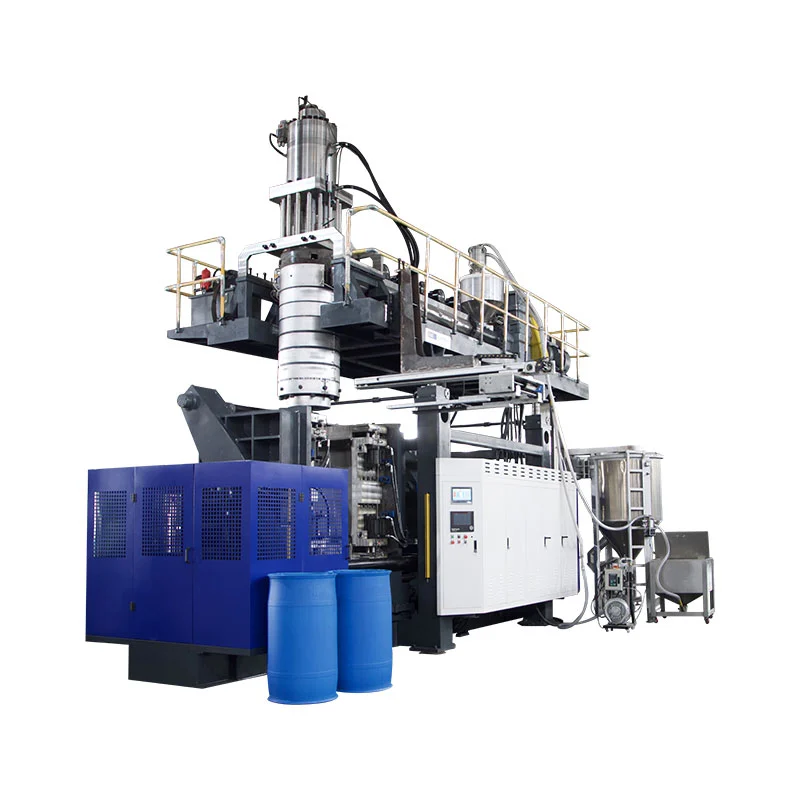
A chemical drum blow molding machineay isang accumulator extrusion machine na may sukat na 200 hanggang 220 litrong drum. Ang nagtitipon ay mabilis na nag-shoot ng isang mabigat na parison, bago ito alisin ng gravity sa hugis. Ang lahat ng iba pa tungkol sa makina ay umiiral upang maghatid ng isang sandali: ang drop test.
Iyan ang tapat na pag-frame. Ang isang drum na hindi makakaligtas sa pagkahulog ay hindi nagpapadala ng mga mapanganib na kalakal, gaano man ito kaganda.
Kaya ang artikulong ito ay gumagana pabalik mula sa pagsubok. Kung ano ang mayroon ang tambol upang mabuhay. Kung saan talaga nabasag ang drums. At kung ano ang dapat gawin ng makina tungkol dito.
Mga Pangunahing Takeaway
- Ang mga tambol ay nabigo sabottom chime at ang pinch-off weld. Halos hindi sa gilid ng dingding.
- Ginagawa ang drop test gamit ang drumpuno at nakakondisyon na malamig. Ang malamig na plastik ay malutong na plastik.
- Ang isang 200 litro na drum ay tumitimbang12 hanggang 15 kgna may 3.5 hanggang 4 mm na pader. Ang bawat dagdag na milimetro ay pera.
- HMW-HDPE, hindi ordinaryong HDPE.Ang stress crack resistance ay ang nakakaligtas sa isang taon ng agresibong kimika.
- Ang output ay17 hanggang 20 drum kada oras. Ang paglamig ay nagtatakda ng bilis na iyon, hindi ang extruder.
Sa pahinang ito
Kung ano talaga ang hinihingi ng drop test
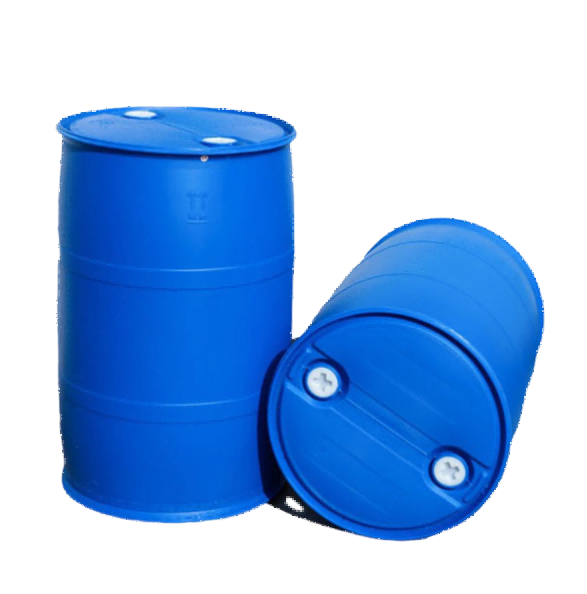
Ang sertipikasyon ng UN para sa packaging ng mga mapanganib na produkto ay may kasamang drop test. Ang drum ay pinupuno, ibinabagsak, at siniyasat. Hindi ito dapat tumagas.
Tatlong detalye ang nagpapahirap diyan kaysa sa sinasabi nito.
Una, ang tambol aypuno na. Iyan ay humigit-kumulang 200 kilo ng likido sa likod ng epekto. Hindi tumitigil ang pagkarga kapag tumama ang drum sa sahig. Patuloy itong gumagalaw, at kailangang hawakan ito ng dingding.
Pangalawa, ang tambol aynakakondisyon malamiguna. Ang polyethylene ay tumitigas habang umiinit at nagiging malutong habang lumalamig. Ang pagsubok sa lamig ay sinadya. Ito ang pinakamasamang kaso sa isang tunay na supply chain.
Pangatlo, kadalasan ang pagbabadayagonal, papunta sa ibabang chime. Hindi patag. Binubuo nito ang buong epekto sa isang maliit na radius ng plastic. At ang radius na iyon ay eksakto kung saan ang parison ay kailangang mag-abot sa pinakamalayo upang mabuo ang base.
Ang aming drum tooling ay napatunayan sa isang 3 metrong drop test na may sertipikasyon ng UN. Sa komersyal, hindi iyon isang tampok na bonus. Ang mga mamimili ng packaging ng mga mapanganib na produkto ay hindi maaaring tumanggap ng isang hindi pa napatunayang drum, kaya ito ang presyo ng pagpasok.
Kung saan nabasag ang mga tambol
Magtanong sa isang bagong mamimili kung saan nabigo ang isang drum. Karaniwang itinuturo nila ang dingding sa gilid, dahil ito ang pinakamalaking ibabaw.
Ito ay hindi. Dalawang lugar ang nagsasaalang-alang sa halos bawat kabiguan na hinihiling sa amin na i-diagnose.
Ang ibabang chime
Ito ang radius ng sulok kung saan ang base ay nakakatugon sa gilid ng dingding. Geometrically ito ang pinakamalayo na dapat iunat ng parison, kaya natural na ito ang pinakamanipis na bahagi ng drum.
Ito rin ay kung saan ang dayagonal drop ay tumutuon sa enerhiya nito. Manipis na plastik, puro impact, malamig na conditioning. Kaya naman nauuna ang chime.
Ang pinch-off weld
Kapag nagsara ang amag, kinurot nito ang parison at pinuputol ang flash. Ang tahi na iyon ay isang weld sa pagitan ng dalawang mukha ng natunaw. Ito ang pinakamahina na linya sa natapos na drum.
Ang isang hinang ay maaaring magmukhang perpekto at malamig pa rin. Ang mga malamig na welds ay nababalat sa ilalim ng epekto sa halip na mapunit. Ang ibabaw ng kabiguan ay nagsasabi sa iyo kung ano ang nangyari. Ang isang punit na hinang ay may magandang pagsasanib. Ang isang binalatan ay hindi.
Talahanayan 1 · Pag-diagnose ng pagkabigo
| Kung saan ito nabigo | Malamang na dahilan | Ano ang dapat baguhin |
|---|---|---|
| Bottom chime, hati | Masyadong manipis ang pader sa base radius | Magdagdag ng mga punto ng kapal sa chime |
| Pinaghiwa-hiwalay ang weld | Matunaw masyadong malamig sa kurot-off | Itaas ang temperatura ng pagkatunaw, balansehin ang mga die zone |
| Weld split nang malinis | Hindi sapat na materyal sa tahi | I-profile muli ang materyal sa linya ng kurot |
| Mga bitak linggo pagkatapos ng pagpuno | Stress cracking, maling grado ng dagta | Lumipat sa mas mataas na molekular na timbang na HMW-HDPE |
| Malakas na flash, mahina ang tahi | Clamp gumagapang na bukas | Suriin ang tonnage at pagkurot sa gilid ng pagkakasuot |
| Deformed pagkatapos stacking | Hindi sapat na paglamig bago i-ejection | Palawakin ang paglamig, babaan ang temperatura ng tubig |
Ang pang-apat na hanay ay ang masakit. Ang pag-crack ng stress ay hindi lumalabas sa drop test. Lumilitaw ito pagkatapos ng ilang linggo, sa site ng isang customer, sa isang drum na puno ng isang bagay na agresibo. Sa panahong iyon, libo-libo na ang naipadala mo.
Bakit HMW-HDPE, at hindi ordinaryong HDPE
Ang mga kemikal na drum ay ginawa mula sa mataas na molekular na timbang na HDPE. Ang dahilan ay isang ari-arian na tinatawag na environmental stress crack resistance, o ESCR.
Narito ang ibig sabihin nito sa pagsasanay. Ilagay ang polyethylene sa ilalim ng palaging stress, ilantad ito sa ilang mga kemikal, at maaari itong pumutok sa paglipas ng panahon. Walang kinakailangang epekto. Nagbibigay daan lang.
Ang isang buong drum ay eksakto ang sitwasyong iyon. Ang pader ay permanenteng nadidiin sa bigat ng mga nilalaman. Ang mga nilalamang iyon ay maaaring isang detergent, solvent o acid. At ang drum ay maaaring umupo nang ganoon sa loob ng isang taon.
Ang mas mahabang polymer chain ay lumalaban dito nang mas mahusay. Iyan ang binibili sa iyo ng mataas na molecular weight sa HMW-HDPE.
May nahuli, at dumapo ito sa makina. Ang HMW resin ay mas matigas sa proseso. Mas bumukol ito na umaalis sa die. Kailangan nito ng mas maraming extruder power at iba't ibang setting ng parison kaysa sa HDPE sa isang maliit na lata.
Kaya suriin ang kapasidad ng plasticizing laban sa iyong aktwal na drum resin. Karaniwang isinasaad ito ng mga panipi para sa karaniwang HDPE, na hindi ang iyong tatakbo.
Programming ang pader para sa epekto
Ang isang parison controller ay hindi nagtatakda ng isang kapal. Nagtatakda ito ng kurba sa kahabaan ng parison. Sa isang drum, ang curve na iyon ay idinisenyo sa paligid ng drop test.
Ito ay nagiging mas simple kapag nakita mo ang drum bilang isang hanay ng mga trabaho:
- Base at bottom chime: higit pa.Ito ay tumatagal ng epekto, at ito ang pinakamanipis na lugar bilang default. Kailangan nito ng pinakamaraming kabayaran.
- Pinch-off line: higit pa.Ang pinakamahinang weld ay hindi rin dapat ang pinakamanipis na seksyon.
- Nangungunang chime at closure area: higit pa.Ang mga Bungs ay nagtutuon ng stress, at ang mga tambol ay nahuhulog din sa itaas.
- Tuwid na dingding sa gilid: mas kaunti.Ito ay nagdadala ng hindi bababa sa puro load. Dito bumababa ang timbang.
- Sa itaas ng cut line: minimal.Nagiging flash at nagiging reground ang materyal na iyon.
Ang mga numero ay ginagawang malinaw ang mga pusta. Ang isang 200 litro na drum ay tumitimbang ng 12 hanggang 15 kg, na may pader na humigit-kumulang 3.5 hanggang 4 mm. Magdagdag ng isang hindi kinakailangang milimetro sa buong katawan at nagdagdag ka ng mga kilo ng HMW-HDPE sa bawat drum na iyong ipapadala.
Kaya naman hindi footnote ang controller resolution dito. Ang isang 100 point wall thickness controller ay naglalagay ng materyal nang eksakto kung saan bubuo ang chime. Ang isang magaspang na controller ay kumakalat sa isang malawak na banda sa halip, at babayaran mo ang pagkakaiba sa bawat cycle.
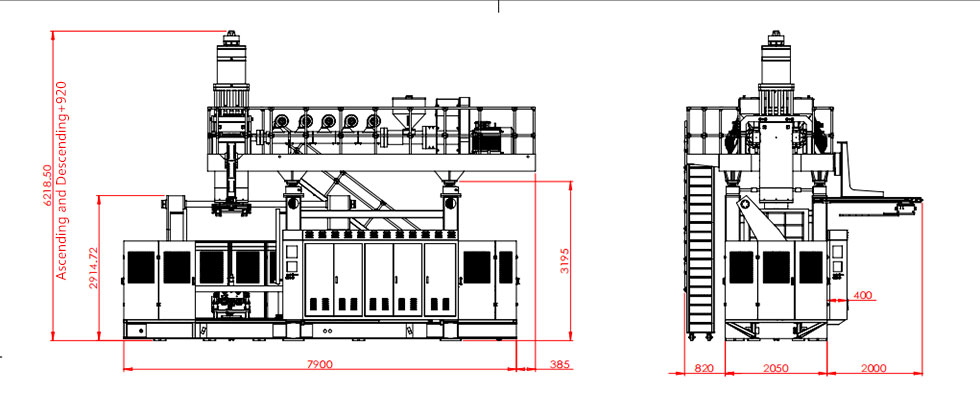
Isa pang bagay na dapat malaman. Kumakalaban sa iyo si Sag dito. Ang parison ay humihina sa tuktok habang ito ay nakabitin, at ang tuktok ng parison ay bumubuo sa base ng drum.
Kaya ang lugar na nangangailangan ng pinakamaraming materyal ay ang lugar kung saan ninanakaw ito ng gravity. Ang kontradiksyon na iyon ay kung ano ang umiiral sa buong programa ng pader upang malutas.
Ang dobleng singsing, at bakit nandoon
Tumingin sa isang 220 litro na drum at makikita mo ang dalawang nakataas na singsing sa paligid ng katawan. Hindi sila nag-istilo.
Tatlong trabaho ang ginagawa nila. Pinatigas nila ang dingding sa gilid laban sa pagkabunggo. Binibigyan nila ang mga handler ng forklift drum ng isang bagay na hawakan. At dinadala nila ang kargada kapag nakasalansan ang mga tambol, na pinapanatili ang bigat sa dingding mismo.
Mula sa isang pananaw sa paghubog, ang mga singsing ay isang komplikasyon. Ang bawat isa ay isang pagbabago sa seksyon, kaya ang parison ay nag-iiba doon. Kunin ang program na mali at ang mga manipis na spot ay lilitaw kaagad sa ibaba ng bawat singsing.
Isa itong magandang halimbawa kung bakit nabibilang ang disenyo ng amag at kakayahan ng makina sa parehong pag-uusap. Ang isang ring profile na madaling iguhit ay maaaring maging awkward na humihip nang pantay-pantay. Walang gastos ang talakayang iyon bago maputol ang amag, at malaki pagkatapos nito.
Pagtukoy sa makina
Ang mga tambol ay hinihingi, ngunit ang detalye ay bumaba sa apat na tanong.
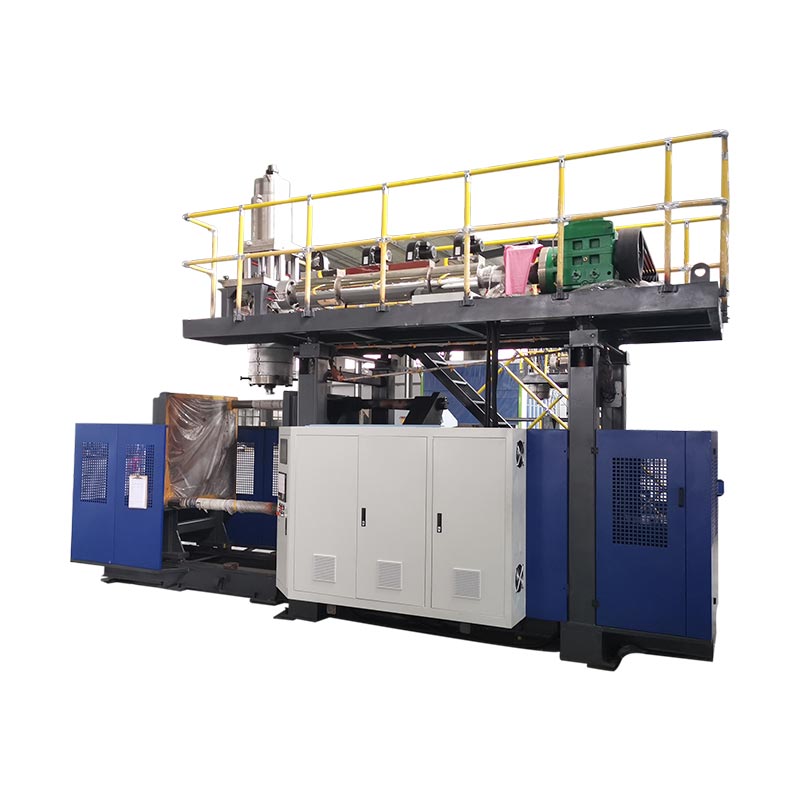
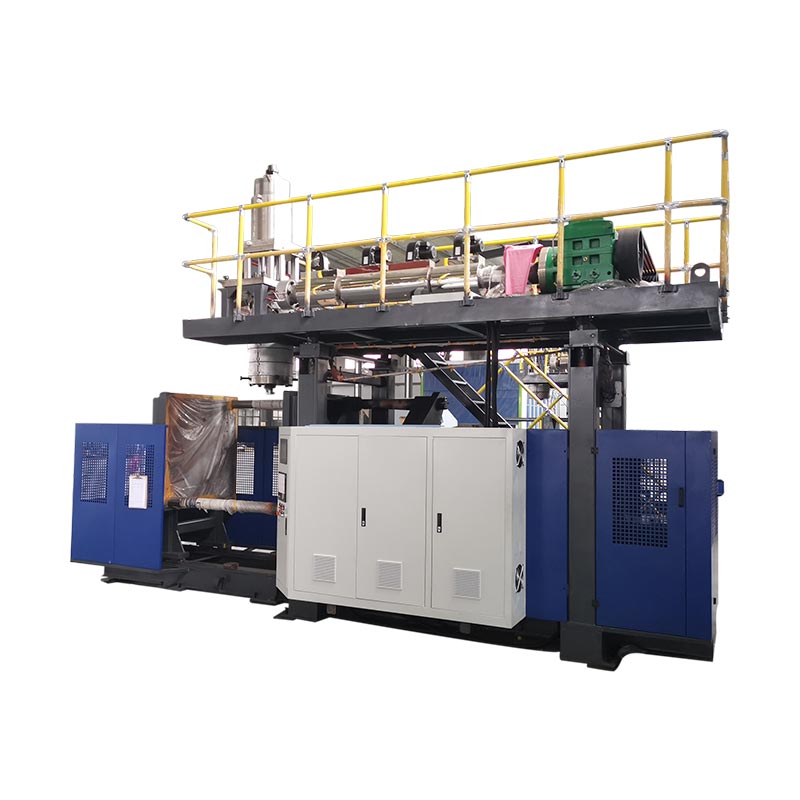
- Ano ang pinakamalaking drum?Ang isang 200 hanggang 220 litro na drum ay nangangailangan ng 250 litro na klase ng makina. Ang atin ay angEspesyal na bariles ng kemikal na KGB200L/LP, ibinebenta din bilang ang220 litro plastic drum machine.
- Mas maliliit na drum din?Karamihan sa mga halaman ay tumatakbo sa isang saklaw. A30Lo120L accumulatorsumasaklaw sa ibabang dulo, at ang dalawang makina ay karaniwang sumasaklaw ng 30 hanggang 220 litro.
- Aling grado ng resin?Kumpirmahin ang kapasidad ng pag-plastic laban sa iyong aktwal na HMW-HDPE, hindi mga generic na numero ng HDPE.
- Ano pa ang tumatakbo sa frame?Ang parehong makina ay gumagawa ng mga tangke ng tubig, mga papag, mga hadlang at mga tangke ng gasolina sa pamamagitan ng pagpapalit ng amag. Ang pagpaplano para doon ay nagpapanatili ng paggamit sa pagitan ng mga kontrata ng drum.
Talahanayan 2 · Sukat ng drum sa klase ng makina
| Laki ng drum | Makina | Lakas ng clamping | Indicative na output |
|---|---|---|---|
| 20 hanggang 30 L | 30L nagtitipon | 215 kN | ~650 kada oras |
| 50 hanggang 60 L | 60L nagtitipon | 280 kN | ~500 kada oras |
| 120 L | 120L accumulator | 440 kN | ~320 kada oras |
| 160 L | 160L nagtitipon | 760 kN | ~300 kada oras |
| 200 hanggang 220 L | Espesyal na 250L drum | 760 kN | 17 hanggang 20 kada oras |
Ang huling row na iyon ay nakakagulat sa mga tao, at ito ay nagkakahalaga ng pagpapaliwanag nang matapat. Ang KGB200L/LP spec sheet ay nagpapakita ng 300 piraso bawat oras na dry cycle. Ang tunay na 220 litro na drum ay lalabas sa 17 hanggang 20.
Hindi underperforming ang makina. Ang dry cycle ay ang makinang tumatakbo nang walang plastik at walang paglamig. Ang isang 4 mm na HMW-HDPE na pader ay tumatagal ng ilang minuto upang itakda, at ang paglamig ay ang pace-setter sa bawat malaking bahagi. Walang halaga ng kapangyarihan ng extruder ang nagbabago nito.
Makipag-usap sa amin tungkol sa iyong drum program
Ipadala ang laki ng drum, grado ng resin at sertipikasyon na kailangan mo. Babalik kami kasama ang klase ng makina, diskarte sa wall program at makatotohanang output para sa iyong bahagi.
Kumuha ng Quote Makipag-chat sa WhatsAppMga madalas itanong
Anong makina ang gumagawa ng mga plastic chemical drums?
Isang accumulator extrusion blow molding machine. Nag-iimbak ito ng matunaw at mabilis itong ilalabas, kaya ang isang mabigat na drum parison ay hindi lumubog bago magsara ang amag. Ang isang 200 hanggang 220 litro na tambol ay nangangailangan ng 250 litro na klase ng makina na may humigit-kumulang 760 kN clamping force.
Ano ang UN drop test?
Ang isang punong drum ay ibinabagsak mula sa isang nakatakdang taas papunta sa isang matibay na ibabaw, kadalasang may kasamang isang dayagonal na patak sa ilalim ng chime. Hindi ito dapat tumagas pagkatapos. Ang aming drum tooling ay napatunayan sa isang 3 metrong drop test na may sertipikasyon ng UN.
Bakit nabigo ang mga plastic drum sa drop test?
Karamihan sa mga pagkabigo ay nasa ibabang chime o ang pinch-off weld, hindi sa gilid na dingding. Ang mga karaniwang sanhi ay masyadong maliit na materyal sa base radius, isang malamig na weld, o resin na may hindi sapat na stress crack resistance.
Magkano ang bigat ng isang 200 litro na drum?
Karaniwang 12 hanggang 15 kg sa HMW-HDPE, na may pader na humigit-kumulang 3.5 hanggang 4 mm. Ang eksaktong timbang ay nakasalalay sa programa sa dingding at ang sertipikasyon na dapat matugunan ng drum.
Anong output ang maaaring makamit ng isang drum machine?
Ang isang 220 litro na double ring drum ay tumatakbo sa humigit-kumulang 17 hanggang 20 piraso bawat oras. Nililimitahan ito ng paglamig, dahil ang 4 mm na pader ay mas matagal itakda kaysa sa maliit na lalagyan.
Maaari bang gumawa ng mga drum at iba pang mga produkto ang isang makina?
Oo. Ang mga makina ng accumulator ay nagbabago ng produkto sa pamamagitan ng pagpapalit ng amag. Ang parehong frame ay gumagawa ng mga tangke ng tubig, mga papag, mga hadlang sa trapiko, mga buoy at mga tangke ng gasolina.
Kung saan ka iiwan nito
Ang mga drum ay mukhang mga simpleng bahagi. Hindi sila. Ang isang drum ay kailangang makaligtas sa pagkahulog, puno at malamig, papunta sa pinakamahina nitong sulok. Pagkatapos ay humawak ng isang bagay na agresibo sa loob ng isang taon nang hindi nabibitak.
Tatlong bagay ang magpapasya kung ito nga ba. Resin na may tunay na stress crack resistance. Isang programa sa dingding na naglalagay ng materyal sa chime at weld. At sapat na resolution ng kontrol upang ilagay ito nang tumpak, sa halip na magdagdag ng timbang sa lahat ng dako.
Kunin ang mga tama at ang drum ay pumasa. Kunin ang mga ito mali at ito ay pumasa minsan, na kung saan ay mas masahol pa. Hindi mo malalaman hangga't hindi nalalaman ng isang customer.