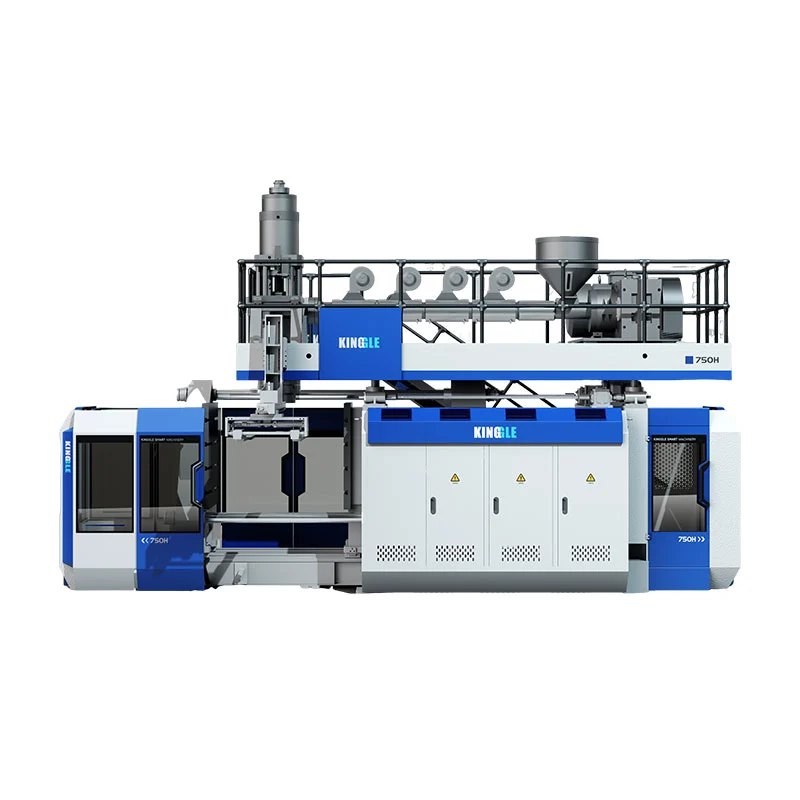
Multi-layer blow moldinggumagawa ng container wall mula sa dalawa o higit pang plastic layer, bawat isa ay gumagawa ng iba't ibang trabaho — isang barrier layer upang harangan ang oxygen o fuel vapor, isang recycled core upang mabawasan ang gastos, mga virgin na balat para sa isang malinis na ibabaw. Ang mga ito ay magkakasamang na-extruded sa pamamagitan ng isang die head, kaya ang pader ay lumalabas na walang putol at pinagsama. Kailangan mo ito kapag hindi kayang gawin ng isang materyal ang lahat: isang tangke ng gasolina na hindi dapat tumagas ng singaw, isang bote ng juice na kailangang mag-imbak ng oxygen sa loob ng isang taon, isang lalagyan na kailangang tumama sa mga target na nirecycle na nilalaman nang hindi nakontamina ang nasa loob. Ang mga KGH curved-arm machine ng Kinggle ay tumatakbo ng 1 hanggang 6 na layer sa mga lalagyan mula 5 hanggang 30 litro.
Karamihan sa mga plastik na bote ay isang materyal, isang pader, tapos na. I-squeeze ang HDPE sa isang die, pasabugin ito, i-eject. Simple, mura, at tama para sa karamihan ng mga container. Ngunit ang ilang mga produkto ay humihingi ng isang bagay na hindi kayang ibigay ng isang plastik. At doon pumapasok ang multi-layer.
Nakakakuha kami ng tuluy-tuloy na patak ng mga mamimili na sinabihan na kailangan nila ng "co-extrusion" o "a six-layer machine" at hindi sigurado kung ano talaga ang bumibili sa kanila — o kung ibinebenta ba sila. Kaya narito ang simpleng bersyon: kung ano ang ginagawa ng mga layer, kung kailan sulit ang mga ito, at kapag mas mahusay kang manatili sa isang layer.
Ano ang ibig sabihin ng "multi-layer" sa sahig ng pabrika
Ang single-layer ay isang extruder na nagpapakain sa isang die head na may isang materyal. Ang multi-layer ay maraming mga extruder — bawat isa ay natutunaw ng ibang dagta sa sarili nitong temperatura — lahat ay nagpapakain ng ibinabahagi.co-extrusion mamatay ulo. Sa loob ng ulong iyon, ang mga hiwalay na natutunaw na stream ay nakasalansan sa mga concentric na layer, kaya ang parison ay bumaba nang layered. Pagkatapos ito blows eksakto tulad ng anumang iba pang mga parison.
Isipin ito na parang plywood, maliban kung ang mga layer ay nabuo at pinagsama sa isang shot sa halip na nakadikit bilang mga sheet. At ang dalawang terminong maririnig mo — "multi-layer" at "co-extrusion" — ay naglalarawan ng parehong bagay mula sa magkaibang dulo. Ang co-extrusion ay ang paraan; multi-layer ang resulta.
Ang mga bilang ng layer ay karaniwang dumarating sa 2, 3, 5, o 6, at ang bawat numero ay may dahilan sa likod nito. Aabot tayo diyan. Una, ang mga layer mismo.
Para saan talaga ang bawat layer
Ang barrier layer — ang dahilan kung bakit umiiral ang karamihan sa mga multi-layer na trabaho
Ang plain HDPE at PET ay mahusay sa maraming bagay, ngunit bahagyang buhaghag ang mga ito sa mga gas sa paglipas ng panahon. Para sa karamihan ng mga produkto, sino ang nagmamalasakit. Para sa ilan, ito ang buong ballgame. Ang oxygen na gumagapang sa nakakasira ng pagkain. Ang singaw ng gasolina na gumagapang mula sa isang tangke ay lumalabag sa mga patakaran sa emisyon at isang problema sa kaligtasan. Ang isang agresibong solvent ay dahan-dahang dumaan sa isang pader na hindi niya gusto.
Iyan ang inaayos ng isang barrier layer.EVOH(ethylene vinyl alcohol) ay ang gintong pamantayan para sa pagharang ng oxygen at hydrocarbons;PA(nylon) ay ang iba pang karaniwang pagpipilian. Narito ang catch na nagtutulak sa mga tao: Mahal ang EVOH, at ayaw nito sa moisture — sinisira ng basa ang pagganap ng hadlang nito. Kaya hindi mo ito inilagay sa ibabaw. Ibinaon mo ito sa gitna, isang hiwa ng isang milimetro ang kapal, protektado sa magkabilang panig. Ginagawa ng manipis na EVOH core ang pagharang; murang HDPE ang bumubuo sa karamihan ng dingding. Maliit na layer, malaking epekto.
Ang recycled / regrind layer — gastos at PPWR
Ang bawat blow molding line ay gumagawa ng trim — ang kurot na basura sa itaas at buntot ng bawat bahagi. Gilingin ito at mayroon kang perpektong materyal, hindi lang materyal na gusto mong hawakan ang produkto o ipakita sa labas. Kaya pinapakain mo ito bilang isang nakabaon na gitnang layer. Libreng input, walang kompromiso sa mga surface na mahalaga.
Ang parehong trick ay humahawak ng post-consumer na recycled na nilalaman. Sandwich PCR resin sa core, panatilihin ang virgin food-grade na plastic sa panloob at panlabas na mga balat, at maaari mong maabot ang mga target na recycled-content — kabilang ang mga limitasyon ng EU na sinaklaw namin sa aming piraso ng pagsunod sa PPWR — nang hindi nakikipag-ugnayan ang recycled na materyal sa kung ano ang nasa loob ng bote. Para sa maraming brand na humahabol sa mga utos ng 2030 PCR, multi-layer ang pinakamalinis na rutang mayroon.
Tie layers — ang nakakalimutan ng lahat
Ngayon ang bahagi na nakakakuha ng mga mamimili kapag sila ay nagkakahalaga ng trabaho. Ang EVOH at nylon ay hindi nakakabit sa polyethylene. Pagtabihin ang mga ito at magde-delaminate ang mga ito — ang mga layer ay naghiwahiwalay na parang nagkamali ang laminate, at ang bahagi ay nasira.
Kaya sa pagitan ng bawat pares ng mga materyales na hindi dumikit, kailangan mo ng isangtie layer: isang manipis na malagkit na dagta na nakakapit sa magkabilang panig. Ito ang dahilan kung bakit ang "six-layer" na tangke ng gasolina ay talagang panlabas na HDPE, regrind, tie, barrier, tie, inner HDPE. Ang mga tie layer ay mga layer din. Iwanan ang mga ito sa iyong plano at mayroon kang isang bahagi na nahuhulog o isang bilang ng layer na hindi nagdaragdag. Hindi opsyonal ang mga ito, at isa silang totoong line item.
Kung saan kumikita ang multi-layer ng gastos nito
Mga tangke ng panggatong ng sasakyan (ang klasikong anim na layer)
Ito ang textbook case. Ang isang plastic na tangke ng gasolina ay hindi maaaring hayaan ang hydrocarbon vapor na tumagos sa dingding nito — hindi ito pinapayagan ng mga regulasyon sa paglabas, at ito ay isang bagay na pangkaligtasan. Ang karaniwang build ay HDPE na istraktura, isang regrind layer, isang tie layer, isang EVOH barrier, isa pang tie layer, at isang panloob na HDPE layer. Anim na layer, kung saan ang EVOH ang gumagawa ng permeation blocking at ang mga tie layer ay pinagdikit ang sandwich. Inililista ng catalog ng Kinggle ang mga tangke ng gasolina sa ilalim ng mga piyesa ng sasakyan, at ang mga tangke ay eksaktong uri ng mabigat, hinihinging bahagi na ginawa ng mga curved-arm multi-layer na makina.
Pagkain, inumin at cosmetic packaging
Ang isang ketchup, sarsa, o bote ng juice na kailangang ilagay sa isang istante sa loob ng isang taon ay nangangailangan ng oxygen barrier, o ang mga nilalaman ay nag-oxidize at nasisira. Ang tatlong-layer na pader (virgin / barrier / virgin) o isang buong limang-layer na build ang humahawak nito. Ang mga kosmetiko ay umaabot para sa multi-layer para sa ibang dahilan din — isang kulay o pearlescent na panlabas na balat sa ibabaw ng ibang panloob na layer, o isang malinaw na "view stripe" na co-extruded sa gilid ng isang opaque na bote para makita ng user kung gaano karaming produkto ang natitira. Yung stripe sa bote ng detergent mo? Co-extruded.
Mga lalagyan ng agrochemical at household-chemical
Ang isang agresibong pestisidyo o solvent ay maaaring tumagos o ma-stress-crack sa isang plain HDPE na pader sa loob ng ilang buwan na imbakan. Ang isang hadlang o fluorinated layer ay bumibili ng chemical resistance at shelf life, kaya naman ang maraming agrochemical packaging ay multi-layer sa halip na single. Ang mga pang-araw-araw na kemikal at agrochemical na bote na ito ay nasa loob mismo ng mga packaging application ng Kinggle — ang parehong mga pamilya ng container na pinapatakbo ng maliliit na curved-arm machine sa buong araw.
Kaya gaano karaming mga layer ang talagang kailangan mo?
Nangangahulugan ang mas maraming layer na mas maraming extruder, mas maraming gastos, at mas maraming variable na dapat ibagay. Ang tamang numero ay ang pinakakaunti na gumagawa ng trabaho — hindi ang pinakamaraming maaaring ibenta sa iyo ng isang salesperson. halos:
| Mga layer | Karaniwang gamit | Bakit |
|---|---|---|
| 1 | Tubig, karamihan sa mga detergent, mga simpleng jerry can | Ginagawa ng isang materyal ang lahat ng kailangan |
| 2–3 | Muling gamitin muli, hating kulay/ibabaw, light barrier | Itago ang recycled na core, o magdagdag ng katamtamang hadlang |
| 5 | Pagkain at inumin na may ganap na oxygen barrier | Barrier + tie layer sa magkabilang panig |
| 6 | Mga tangke ng gasolina, hinihingi ang mga trabaho sa permeation | Barrier + ties + regrind + structure |
Kung ang isang materyal ay nakakatugon na sa shelf life, chemical resistance, at recycled-content na pangangailangan ng iyong produkto, huwag magbayad para sa mga layer na hindi mo gagamitin. Ang multi-layer ay isang tool para sa mga partikular na problema, hindi isang pag-upgrade para sa sarili nitong kapakanan.
Ano ang hinihingi ng multi-layer mula sa makina
Narito ang bagay na hindi sasabihin sa iyo ng isang layer diagram: ang bawat layer ay nangangailangan ng sarili nitong extruder na nagpapakain sa co-extrusion die head. Ang isang anim na layer na tangke ay maaaring mangahulugan ng lima o anim na extruder na nakakumpol sa paligid ng isang ulo, bawat isa ay natutunaw ng ibang resin sa sarili nitong temperatura, bawat isa ay eksaktong sumusukat upang ang layer nito ay mananatiling pantay na kapal sa buong paligid ng parison. Iyon ay isang pangunahing naiibang makina mula sa isang solong-layer na linya ng bote.
kay KinggleKGH curved-arm seriesay binuo para sa gawaing ito - 1 hanggang 6 na layer sa mga lalagyan mula 5 hanggang 30 litro. Ang mga numero sa likod nito ay totoo: clamping force mula 200 hanggang 300 kN sa kabuuan, HDPE plasticising hanggang 300 kg/hr sa KGH30D, at MOOG-controlled wall-thickness programming. Ang kontrol sa kapal na iyon ay mas mahalaga sa multi-layer kaysa sa isa, dahil may hawak kang ilang manipis na layer — kabilang ang isang hadlang na maaaring isang maliit na bahagi ng isang milimetro — sa spec sa parehong oras, sa lahat ng paraan sa paligid ng bahagi. Magkamali at lumiit ang iyong hadlang sa balikat, na mismong kung saan ayaw mo ng puwang.
Ito rin ay nagkakahalaga ng pag-alam kung ano ang nasa loob ng control system, dahil ang multi-layer ay nabubuhay o namamatay sa tumpak na koordinasyon sa pagitan ng mga extruder. Ang mga makina ng Kinggle ay tumatakbo sa pang-industriya na mga bahagi — Mitsubishi PLC, MOOG servo control, OMRON at Schneider electrics — ang uri ng kit na nagpapanatili ng limang extruder na sumusukat sa sync shift pagkatapos ng shift.
Apat na pagkakamaling pinapanood nating ginagawa ng mga mamimili
- Pagbili ng mga layer na hindi mo kailangan.Kung ang plain HDPE ay nakakatugon sa iyong shelf life at recycled-content na mga layunin, ang isang anim na layer na makina ay walang ginagawang pera. Itugma ang mga layer sa aktwal na problema.
- Nakakalimutan ang mga tie layer sa budget.Ang mga ito ay tunay na mga layer at tunay na gastos, at ang pag-iwan sa kanila ay ang pinakamabilis na paraan sa isang delaminating na bahagi. Bilangin ang mga ito mula sa simula.
- Ang paglalagay ng hadlang sa maling lugar.Ang EVOH sa ibabaw o malapit sa ibabaw, kung saan naaabot ito ng kahalumigmigan, ay nagtatapon ng performance na binayaran mo. Ito ay kabilang sa protektadong core.
- Skimping sa wall-thickness control.Sa isang manipis na layer ng barrier, ang sloppy na kontrol sa kapal ay nangangahulugan ng mga manipis na spot na tumutulo. Hindi ito kung saan makakatipid ng pera.
Kung nagpapasya ka pa rin sa pagitan ng mga uri ng makina bago ka makarating sa mga layer, ang aming gabay saaccumulator kumpara sa tuloy-tuloy na blow molding machineay ang tamang lugar upang magsimula, at angblow molding vs injection moldingAng pangkalahatang-ideya ay sumasaklaw sa pagpili ng proseso sa isang antas pataas.
Mga madalas itanong
Ano ang pagkakaiba sa pagitan ng multi-layer at co-extrusion blow molding?
Pareho silang naglalarawan. Ang co-extrusion ay ang paraan — ilang extruder ang bawat isa ay natutunaw ang ibang resin at pinapakain ang isang shared die head, na nagsasalansan ng mga ito sa mga concentric na layer. Inilalarawan ng multi-layer ang resulta — isang container wall na gawa sa dalawa o higit pang fused layer. Kung ang isang pader ay may higit sa isang layer, ito ay co-extruded.
Bakit ang EVOH barrier layer ay nakabaon sa gitna sa halip na sa ibabaw?
Dalawang dahilan. Ang EVOH ay mahal, kaya gumagamit ka nang kaunti hangga't maaari — isang manipis na core ang gumaganap ng hadlang habang ang mas murang polyethylene ang bumubuo sa bulk. At ang EVOH ay sumisipsip ng kahalumigmigan, na sumisira sa pagganap ng hadlang nito, kaya dapat itong protektahan sa magkabilang panig ng iba pang mga layer. Ang paglalagay nito sa ibabaw ay magsasayang nito at maglalantad sa kahalumigmigan.
Ano ang mga tie layer at maaari ko bang laktawan ang mga ito?
Ang mga tie layer ay manipis na malagkit na mga layer ng resin na nagbubuklod sa mga materyales na kung hindi man ay hindi magkakadikit — ang EVOH at nylon ay hindi nagbubuklod sa polyethylene nang mag-isa. Laktawan ang mga ito at ang mga layer ay nagde-delaminate, nagbabalat na parang nabigong laminate. Hindi sila opsyonal. Ang isang anim na layer na tangke ng gasolina ay may kasamang mga tie layer sa pagitan ng bawat hindi magkatulad na pares, na bahagi kung bakit mayroon itong anim na layer.
Ilang layer ang kailangan ng plastic fuel tank?
Karaniwang anim. Ang isang karaniwang istraktura ay isang panlabas na layer ng HDPE, isang regrind layer, isang tie layer, isang EVOH barrier, isang pangalawang tie layer, at isang panloob na layer ng HDPE. Pinipigilan ng EVOH ang hydrocarbon vapor na tumagos sa dingding, ang mga layer ng tie ay humawak nito sa polyethylene, at ang regrind layer ay muling gumagamit ng production trim.
Maaari ba akong magpatakbo ng recycled na materyal sa isang multi-layer na lalagyan?
Oo, at multi-layer ang pinakamalinis na paraan para gawin ito. Ibinaon mo ang recycled o post-consumer (PCR) na materyal sa isang gitnang layer at pinapanatili ang birhen, food-grade resin sa panloob at panlabas na mga ibabaw. Ang recycled core ay hindi kailanman hawakan ang produkto o palabas sa labas, kaya maaari mong maabot ang mga target na nirecycle na nilalaman nang hindi nanganganib sa kontaminasyon.
Hindi sigurado kung gaano karaming mga layer ang kailangan ng iyong produkto?
Sabihin sa amin kung ano ang dapat hawakan ng lalagyan at kung ano ang dapat nitong itago sa loob o labas - oxygen, singaw ng gasolina, isang agresibong kemikal, isang target na nirecycle na nilalaman - at sasabihin sa iyo ng aming mga inhinyero ang istraktura ng layer at kung aling makina ang gagawa nito. Gumagawa kami ng mga blow molding machine mula noong 2002, kasama ang 15 inhinyero sa koponan.
Tanungin ang aming mga inhinyero tungkol sa isang multi-layer setup →Ang multi-layer ay hindi mas mahilig sa single-layer — isa itong ibang tool para sa mga produktong hindi maihahatid ng isang materyal. Kapag alam mo na kung ano ang dapat gawin ng bawat layer, hihinto ang tanong na "ilang layer?" at nagiging "ano ba talaga ang lalagyang ito para mabuhay?" Sagutin iyon, at pinipili ng istraktura ang sarili nito. I-browse nang buohanay ng blow molding machinekapag handa ka nang itugma ang isang makina dito.