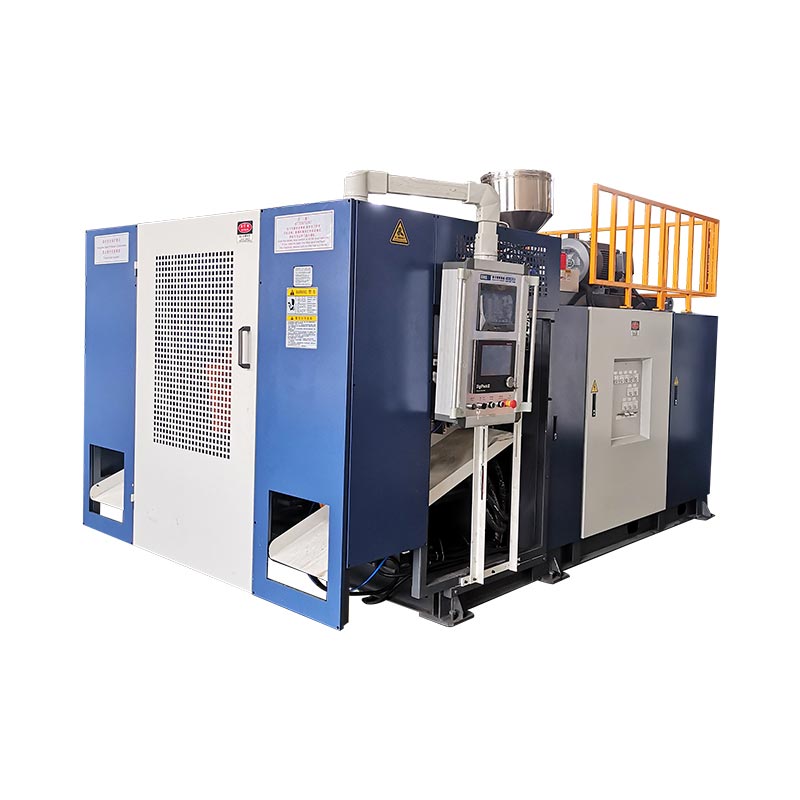
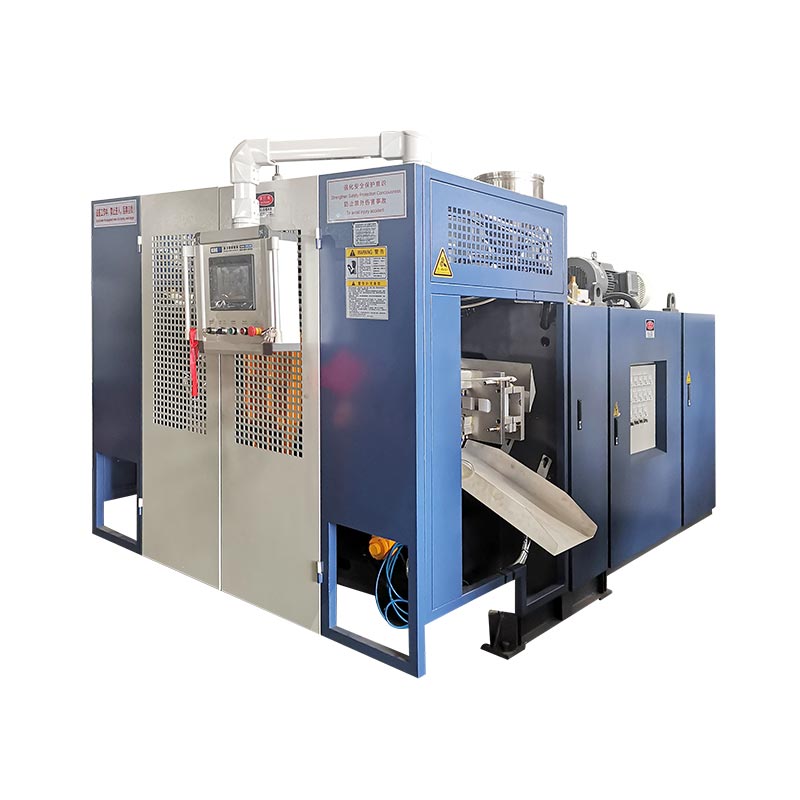
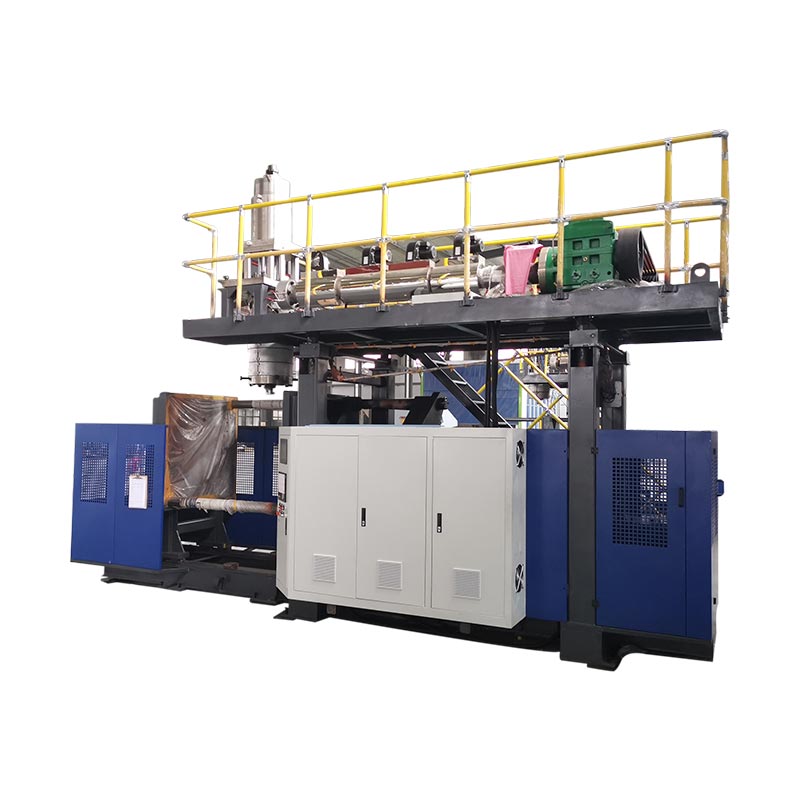
Binabago ng Parison programming ang die gap sa panahon ng extrusion kaya inilalagay ang materyal kung saan kailangan ito ng natapos na bahagi. Pinoprotektahan ng isang magandang profile ang mga sulok, hawakan, balikat, at mga lugar na nakakapit nang hindi nagpapabigat sa buong lalagyan.

Kung ano talaga ang kinokontrol ng parison programming
Sa extrusion blow molding, ang tunaw na plastik ay nag-iiwan sa die bilang isang tubo na tinatawag na parison. Nakakaapekto ang gravity, lakas ng pagkatunaw, paglaki ng mamatay, kahabaan, at mold geometry kung paano nagiging bahagi ang tubo na iyon. Ang isang unipormeng die gap ay bihirang lumikha ng isang unipormeng tapos na pader kapag ang bahagi ay may mga balikat, sulok, isang hawakan, o isang malalim na pagguhit.
Ginagalaw ng controller ang tooling upang gawing mas makapal o mas manipis ang mga napiling seksyon. Ang layunin ay kinokontrol na pamamahagi ng materyal: sapat na materyal sa mga lugar na napakahaba o mataas ang load, na may mas kaunting hindi kinakailangang timbang sa mga seksyon na madaling mabuo.
| Pagkilos sa profile | Epekto ng proseso | Ano ang dapat i-verify |
|---|---|---|
| Dagdagan ang pagbubukas sa mga napiling punto | Nagdaragdag ng materyal sa bahaging iyon ng parison | Manipis na sulok, hawakan ang mga ugat, balikat, ibaba at kurot na lugar |
| Bawasan ang pagbubukas sa mga napiling punto | Binabawasan ang materyal sa bahaging iyon | Mabibigat na tuwid na pader, mabagal na paglamig na mga zone at labis na bigat ng bahagi |
| Ilipat ang profile | Inilipat ang makapal at manipis na mga zone sa kahabaan ng parison | Kung ang isang naka-program na zone ay naaayon sa nilalayong tampok na bahagi |
| I-scale ang kabuuang timbang ng profile | Binabago ang buong profile | Kabuuang timbang at pinakamababang pader, hindi lamang ang average |
Ang isang kapaki-pakinabang na rekord ng produksyon ay nagpapanatili sa file ng profile kasama ng numero ng amag, grado ng resin, kondisyon ng kulay o regrind, recipe ng temperatura, laki ng shot, oras ng paglamig, at mga inaprubahang sukat ng bahagi.
Ang tuluy-tuloy at nagtitipon na mga sistema ay gumagamit ng iba't ibang mga sanggunian
Sa isangtuloy-tuloy na blow molding machine, patuloy na nabubuo ang parison. Ang profile ay karaniwang naka-synchronize sa oras o haba ng parison. Mahalaga ang katatagan ng extrusion dahil maaaring ilipat ng pagbabago sa output ang isang naka-program na punto sa bahagi.
Sa isangnagtitipon blow molding machine, ang matunaw ay iniimbak at itinutulak sa die. Ang profile ay maaaring itali sa posisyon ng nagtitipon. Ang laki ng shot, pagkakapare-pareho ng pagpuno, at pagkakalibrate ng transducer ay naging bahagi ng problema sa kapal ng pader.

Ang opisyalManual ng MOOG DigiPack IIImga dokumento ng parehong accumulator at tuluy-tuloy na-extrusion application. Hindi ito nangangahulugan na ang bawat Kinggle machine ay gumagamit ng parehong controller. Kumpirmahin ang controller model, profile capacity, actuator at tooling sa project quotation.
Isang kinokontrol na pagkakasunud-sunod ng pag-setup
- Kumpirmahin ang tamang recipe.Itugma ang amag, materyal, mamatay at rebisyon ng produkto.
- Patatagin ang pagkatunaw.Hayaang tumira ang mga aktwal na temperatura at kumpirmahin ang pare-parehong pagpapakain at pagpilit.
- Suriin ang tooling zero at span.Suriin ang paggalaw kung may dumikit, tumutulo o hindi pagkakahanay.
- Itakda ang haba ng parison at laki ng shot.Dapat maabot ng parison ang tamang posisyon sa malapit na amag.
- Magsimula sa isang simpleng profile.Ang malawak na pagbabago ay mas madaling masuri kaysa sa maraming matalim na pagwawasto.
- Maghulma ng ilang stable na cycle.Huwag husgahan ang unang bahagi pagkatapos ng isang malaking pagbabago sa proseso.
- Sukatin ang mga nakapirming lokasyon.Itala ang pinakamababang pader, bahagi ng timbang, hitsura at mga resulta sa pagganap.
- Baguhin ang isang lugar sa isang pagkakataon.Mag-save lamang ng bagong rebisyon pagkatapos ng paulit-ulit na pagpapabuti.
Pag-troubleshoot sa kapal ng pader ayon sa sintomas
| Sintomas | Siyasatin | Susunod na hakbang |
|---|---|---|
| Manipis na ibaba o balikat | Posisyon ng profile, parison sag, stretch at blow timing | Kumpirmahin ang pagkakahanay bago magdagdag ng kabuuang timbang |
| Ang isang panig ay patuloy na payat | Die centering, mold alignment, cooling at parison contact | Iwasto ang asymmetric na pisikal na dahilan |
| Ang kapal ay nagpapalipat-lipat ng ikot | Matunaw na temperatura, output, laki ng shot, feedback at hydraulic stability | Patatagin ang proseso bago i-edit ang mga punto |
| Mabigat na pader ngunit mahinang kurot | Lokasyon ng materyal, disenyo ng pinch-off at posisyon ng parison | Ilipat ang materyal sa pinch zone sa halip na itaas ang buong bahagi na timbang |
| Magandang pamamahagi ngunit labis na timbang | Pangkalahatang sukat at hindi kinakailangang mabigat na mga seksyon | Bawasan ang mga nasusukat na hakbang habang pinoprotektahan ang mga lokasyon ng pinakamababang pader |
| Nagbabago ang utos ngunit ang bahagi ay hindi | Actuator, balbula, mga kable, pagkakalibrate o paghihigpit | Ikumpara ang command at feedback, pagkatapos ay i-escalate sa maintenance |
Ang factory view: ang repeatability ay mahalaga nang higit sa isang perpektong sample
Ang isang profile ay handa lamang sa produksyon kapag ito ay nakaligtas sa normal na pagkakaiba-iba, tulad ng isang mainit na pag-restart, pagbabago ng materyal-lot, pagbabago ng shift at ang inaasahang hanay ng mga kondisyon ng paglamig ng tubig. Isang magandang lalagyan ang nagpapatunay na kayang gawin ng makina ang bahagi; ang isang matatag na pagtakbo ay nagpapatunay na ang proseso ay maaaring pamahalaan.
Bago tanggapin, sumang-ayon sa mga lokasyon ng pagsukat, dami ng sample, mga functional na pagsubok at ang inaprubahang rebisyon ng recipe. Protektahan ang baseline file habang binibigyan ang mga sinanay na operator ng dokumentadong ruta para gumawa at baligtarin ang mga kinokontrol na pagsasaayos.
Kung lumilitaw ang kawalang-tatag ng profile na may mga alarma, hindi pagkakasundo sa posisyon o pagbabago ng pagkakasunud-sunod, gamitin angHMI at gabay sa alarma. Ang mga mamimili na tumutukoy pa rin sa kagamitan ay maaaring magsimula sa Kinggle'sgabay sa pagpili ng makina.
Mga madalas itanong
Ano ang parison programming?
Binabago ng Parison programming ang pagbubukas ng die-gap sa panahon ng extrusion kaya ang iba't ibang seksyon ng parison ay tumatanggap ng iba't ibang dami ng materyal.
Maaayos ba ng parison programming ang bawat problema sa manipis na pader?
Hindi. Hindi nito mapagkakatiwalaang itama ang die misalignment, hindi matatag na extrusion, sira ang tooling, mahinang paglamig, maling disenyo ng amag, o isang hindi gumaganang actuator.
Dapat ko bang baguhin ang mga indibidwal na puntos o pangkalahatang timbang muna?
Gamitin lamang ang kabuuang timbang kapag ang kumpletong bahagi ay palaging magaan o mabigat. Gumamit ng mga pagbabago sa lokal na punto kapag nagpapakita ang mga pagsukat ng nauulit na problema sa isang partikular na lugar.
Bakit gumagalaw ang profile sa bahagi?
Kasama sa mga karaniwang sanhi ang mga pagbabago sa rate ng extrusion, haba ng parison, consistency ng accumulator shot, temperatura ng materyal, pagkaantala sa pagsisimula, o pag-calibrate ng sensor.
Ilang profile point ang kailangan ng makina?
Ang kinakailangang numero ay depende sa bahagi ng geometry at configuration ng controller. Higit pang mga puntos ay hindi kabayaran para sa isang hindi matatag na proseso.