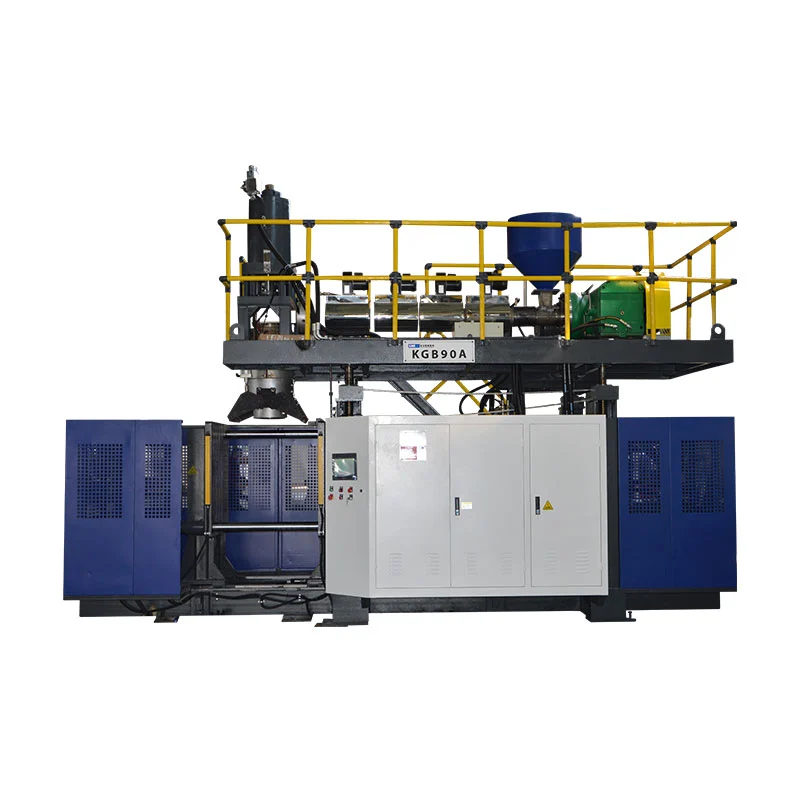
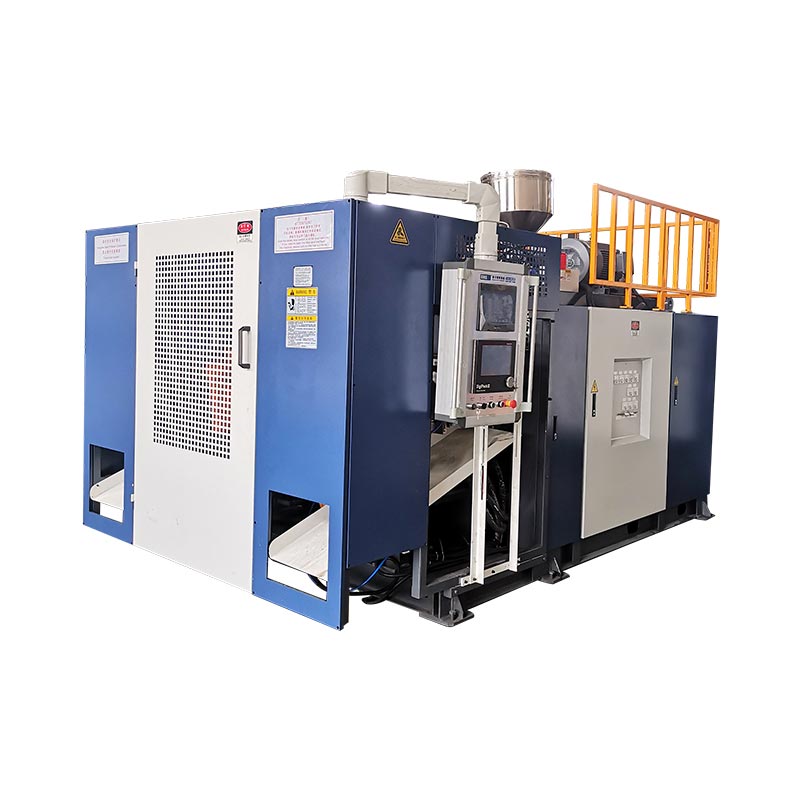
Gumagana ang preventive maintenance kapag pinagsama ng pabrika ang mga inspeksyon, pagsukat, paglilinis, pagpapadulas, pagkakalibrate, nakaplanong pagpapalit at malinaw na mga talaan ng pagkakamali. Ang isang checklist ay dapat magbunyag ng pagbabago nang maaga, hindi lamang mangolekta ng mga lagda.

Nauuna ang kaligtasan bago ang checklist
Ang isang blow molding machine ay maaaring maglaman ng electrical, hydraulic, pneumatic, thermal, gravity at mekanikal na enerhiya pagkatapos huminto ang produksyon. Ang naka-imbak na presyon, isang nakataas na mekanismo, isang mainit na ulo ng mamatay, o isang pinalakas na heater circuit ay maaaring manatiling mapanganib kahit na ang HMI ay nagpapakita ng "manual" o "stop."
Huwag kailanman ituring ang artikulong ito bilang kapalit para sa manwal ng makina, de-koryenteng pagguhit, haydroliko na eskematiko, lokal na regulasyon, pagtatasa ng panganib, o sinanay na paghuhusga sa pagpapanatili.
Itakda ang dalas mula sa panganib, cycle ng tungkulin at ebidensya
Ang "Araw-araw, lingguhan, buwanan at quarterly" ay isang kapaki-pakinabang na paraan upang ayusin ang trabaho, ngunit hindi ito isang pangkalahatang agwat ng serbisyo. Ang isang makina na nagpapatakbo ng nakasasakit na materyal sa buong orasan ay nangangailangan ng ibang atensyon mula sa isang tumatakbong malinis na HDPE sa isang shift.
Magsimula sa ibinigay na manwal sa pagpapanatili. Pagkatapos ay ayusin gamit ang mga oras ng pagpapatakbo, resin at additives, ambient dust at temperatura, pagsusuri ng langis, mga tagapagpahiwatig ng filter, kalidad ng tubig, kasaysayan ng pagtagas, dalas ng alarma, mga uso sa kalidad ng bahagi at mga nakaraang inspeksyon. Kasalukuyan ni Kingglepahina pagkatapos ng bentanaglalarawan ng isang quarterly maintenance program; ang eksaktong pakete ng trabaho ay dapat pa ring sumang-ayon para sa naka-install na makina.
| Layer ng pagpaplano | Layunin | Karaniwang ebidensya |
|---|---|---|
| Ang bawat shift / regular na pagmamasid | Maghanap ng mga nakikita o naririnig na pagbabago bago maapektuhan ang produksyon | Leak check, temperatura, pressure, tunog, guard, alarm, part trend |
| Maikling nakaplanong agwat | Linisin, siyasatin at lagyan ng lubricate ang mga accessible na punto | Mga tagapagpahiwatig ng filter, mga circuit ng tubig, mga fastener, mga hose, mga cable, mga tala ng pagpapadulas |
| Trabaho na nakabatay sa kondisyon | Tumugon sa nasusukat na pagkasira | Pagsusuri ng langis, trend ng temperatura, pagkawala ng presyon, pag-uulit, vibration o kasalukuyang trend |
| Nakaplanong pagsasara | I-access ang mga bahagi na hindi ligtas na masuri sa panahon ng paggawa | Tooling, heater circuits, cabinet, valves, cylinders, alignment, wear parts |
| Pag-verify pagkatapos ng pagkumpuni | Patunayan na ang pag-aayos ay naibalik ang pag-andar nang hindi gumagawa ng isa pang pagkakamali | Mga manu-manong pagsusuri, alarma, dry cycle, product run at sinusukat na resulta ng pagtanggap |
Checklist ng regular na inspeksyon ng blow molding machine
Kaligtasan at kondisyon ng makina
- Suriin ang mga guard, pinto, interlock, emergency stop at mga babala na aparato ayon sa naaprubahang pamamaraan ng pagsubok.
- Maghanap ng mga maluwag na bagay, mga nasirang hakbang, nakaharang na daan, mga nakalabas na cable, mga sira na hose at nadikit sa gumagalaw o mainit na mga bahagi.
- Suriin ang kasaysayan ng alarma bago i-clear ang mga mensahe. Itala ang mga umuulit na alarma at ang cycle step kung saan nangyari ang mga ito.
Hydraulic system
- Suriin ang antas ng langis, temperatura, kulay, amoy, pagtagas at kondisyon ng filter nang hindi binubuksan ang isang sistemang may presyon.
- Maghanap ng abrasion ng hose, sirang mga kabit, pagtagas ng silindro at hindi regular na paggalaw.
- Ihambing ang presyon, temperatura at pag-uugali ng pag-ikot sa tinatanggap na baseline.
- Panatilihing malinis ang langis kapag nag-top up o nagpapalit ng mga bahagi. Gamitin ang tinukoy na paraan ng langis at pagsasala.
Pneumatic at blow-air system
- I-verify ang presyon sa makina sa ilalim ng pangangailangan ng produksyon, hindi lamang sa compressor.
- Patuyuin at suriin ang mga kagamitan sa paggamot sa hangin ayon sa dokumentasyon nito.
- Makinig sa mga tagas at suriin ang tubing, valves, cylinders at blow-pin na paggalaw.
- Siyasatin ang pagbaba ng presyon bago magbayad ng mas mahabang oras ng suntok.
Mga circuit ng cooling-water
- Itala ang supply at pagbabalik ng temperatura at presyon sa stable na produksyon.
- Siyasatin ang mga hose, manifold, flow indicator, strainer, koneksyon sa amag at ang oil cooler.
- Suriin kung may sukat, kaagnasan, kontaminasyon, condensation at mga naka-block na circuit.
- Ihambing ang bahagi ng paglamig at temperatura ng langis sa normal na baseline.
Extruder, heater at die head
- Ihambing ang mga halaga ng set ng temperatura sa mga aktwal na halaga at status ng output.
- Siyasatin ang mga heater band, thermocouple wiring, fan operation at nakikitang insulation condition kapag ligtas na naa-access.
- Panoorin ang hindi matatag na pagpilit, kontaminasyon, hindi pangkaraniwang pagkarga ng motor, pagtagas ng materyal o pagbabago ng gawi ng parison.
- Sundin ang inaprubahang pamamaraan ng pagsasara at paglilinis; huwag mag-strike ng precision tooling o magpakilala ng mga hindi naaprubahang tool.
Clamping, amag at parison tooling
- Siyasatin ang mga platen, tie rod o mekanismo ng pang-clamping, mga pangkabit ng amag, mga pin, mga bushing at mga punto ng pagpapadulas.
- Suriin ang pagkakahanay ng amag, kondisyon ng kurot, mga lagusan, mga koneksyon sa paglamig at pattern ng flash.
- Track die centering at wall-thickness repeatability. Gamitin anggabay sa pagkontrol ng parisonupang paghiwalayin ang mga isyu sa profile mula sa mga mekanikal na sanhi.
Sistema ng elektrikal at kontrol
- Panatilihing sarado, malinis at palamig ang mga cabinet gaya ng tinukoy. Siyasatin lamang sa ilalim ng kinakailangang pamamaraan sa kaligtasan ng kuryente.
- Suriin ang mga alarma sa drive at PLC, kondisyon ng fan o filter, katibayan ng loose-device at abnormal na init o amoy.
- Suriin ang pag-mount ng sensor, mga target, mga konektor at pagruruta ng cable.
- I-back up ang mga naaprubahang recipe at controller file pagkatapos ng mga dokumentadong pagbabago.

Gumamit ng mga nakaplanong shutdown para sa trabaho na hindi saklaw ng mga pagsusuri sa produksyon
Ang nakaplanong shutdown ay ang oras upang suriin ang mga nababantayang lugar, i-verify ang mga fastener, linisin ang mga heat exchanger, suriin ang mga filter, suriin ang mga de-koryenteng koneksyon sa ilalim ng tamang pamamaraan, serbisyo sa mga lubrication point, tasahin ang pagkasuot ng tool, i-verify ang pagkakalibrate ng sensor, at palitan ang mga bahagi batay sa kondisyon o naaprubahang pagitan.
Pangkatang gawain ayon sa access at estado ng enerhiya. Kung maraming gawain ang nangangailangan ng parehong pag-alis ng bantay o platform, i-coordinate ang mga ito sa ilalim ng isang kinokontrol na pakete ng trabaho. I-record ang bawat inalis na bahagi, pansamantalang jumper, nadiskonektang sensor at nabagong parameter para makumpleto ang pagpapanumbalik.
Pagkatapos ng trabaho, siyasatin ang lugar, ibalik ang mga guwardiya, i-account ang mga tool, i-verify ang pag-alis ng isolation-device sa ilalim ng pamamaraan, at abisuhan ang mga apektadong tauhan. Magsimula sa isang kinokontrol na manu-manong pagsusuri. Pagkatapos ay obserbahan ang isang dry cycle kung naaangkop, na sinusundan ng isang sinusubaybayang pagtakbo ng produkto.
Ang factory view: record value na nagpapakita ng pagbabago
Ang “Checked—OK” ay may limitadong diagnostic value. Ang mga kapaki-pakinabang na talaan ay naglalaman ng isang numero, obserbasyon, lokasyon o malinaw na pass/fail criterion. Kasama sa mga halimbawa ang temperatura ng langis sa stable na produksyon, supply ng tubig at mga temperatura ng pagbabalik, presyon ng hangin na pumapasok sa makina habang umiihip, paulit-ulit na bilang ng alarma, bigat ng bahagi, oras ng pag-ikot, minimum na lokasyon ng pader at estado ng indicator ng filter.
Ikonekta ang pagpapanatili at mga talaan ng kalidad. Ang mabagal na pagtaas ng temperatura ng langis ay maaaring lumitaw sa tabi ng mas mahabang cycle time. Maaaring lumitaw ang die-center drift sa tabi ng pagbabago sa kapal ng pader sa isang panig. Maaaring lumitaw ang mga paulit-ulit na alarma sa temperatura bago tuluyang mabigo ang isang heater circuit. AngHMI at gabay sa alarmanagpapaliwanag kung paano panatilihin ang unang kapaki-pakinabang na palatandaan.
Buuin ang plano ng mga ekstrang bahagi mula sa panganib sa downtime
Pag-uri-uriin ang mga bahagi ayon sa kahihinatnan ng pagkabigo, oras ng pagpapalit, oras ng pamumuno ng supplier, buhay ng istante, mga kinakailangan sa imbakan at kung ang pagpapalit ay nangangailangan ng pag-apruba ng engineering. Ang isang mababang-gastos na sensor ay maaaring huminto sa isang linya; ang isang malaking bahagi ay maaaring mahal ngunit mahuhulaan at magagamit.
Panatilihin ang serial number ng makina, mga guhit, mga backup ng controller at eksaktong pagkakakilanlan ng bahagi kasama ang ekstrang tala. Mag-imbak ng mga seal, electronics, heater, sensor, filter at lubricant sa ilalim ng angkop na mga kondisyon. Huwag ipagpalagay na ang balbula, drive, o sensor na may biswal na kapareho ay may parehong function, rating o configuration.
Kapag humihiling ng suporta, ipadala ang pagkakakilanlan ng makina, label ng bahagi, kasaysayan ng alarma, mga larawan, mga sukat at ang pagkakasunud-sunod ng kaganapan. Gamitin ang Kinggle'scontact formpara sa tulong na partikular sa makina.
Mga madalas itanong
Gaano kadalas dapat panatilihin ang isang blow molding machine?
Gamitin ang manwal ng makina bilang baseline, pagkatapos ay ayusin ang plano para sa mga oras ng pagpapatakbo, materyal, kapaligiran, kondisyon ng langis at tubig, kasaysayan ng alarma, sinusukat na pagkasuot at panganib sa produksyon.
Ano ang dapat suriin ng mga operator bawat shift?
Dapat sundin ng mga operator ang inaprubahang checklist para sa mga bantay, pagtagas, temperatura, presyon, paglamig, katayuan ng pagpapadulas, hindi pangkaraniwang tunog o paggalaw, mga alarma at mga uso sa kalidad ng produkto.
Maaari bang maisagawa ang pagpapanatili kapag ang HMI ay nasa stop mode?
Ang stop mode lamang ay hindi paghihiwalay ng enerhiya. Ilapat ang pamamaraan ng pagkontrol sa enerhiya na partikular sa makina ng planta bago mag-servicing o pumasok sa isang mapanganib na lugar.
Aling mga talaan ng pagpapanatili ang pinakakapaki-pakinabang?
Ang pagkakakilanlan ng makina, mga oras ng pagpapatakbo, sinusukat na temperatura at presyon, kasaysayan ng alarma, naobserbahang kondisyon, mga uso sa kalidad ng bahagi, gawaing isinagawa, pinalitan ang mga bahagi at pag-verify pagkatapos ng pagkumpuni ay mga kapaki-pakinabang na tala.
Bakit bumabalik ang parehong mga alarm pagkatapos ng pag-reset?
Inaalis ng pag-reset ang mensahe ngunit hindi naaayos ang dahilan. I-record ang unang alarma, cycle step at mga nauugnay na input, pagkatapos ay siyasatin ang kaugnay na proseso, sensor, actuator, utility o kundisyon ng sequence.