Ang blow mold ay hindi lamang negatibong hugis ng bote. Kailangan nitong makuha at i-seal ang isang mainit na parison, palabasin ang na-trap na hangin, alisin ang init, likhain ang leeg at base, mag-alis ng flash, magkasya ang clamp at bitawan ang bahagi—sa kinakailangang ritmo ng produksyon.

Maaaring malabo ng wika sa paghahanap ang saklaw na ito. Ginagamit ng mga mamimiliihip ng amag, ihip ng amag, amag ng bote, amag ng plastik na bote, EBM toolingatextrusion ihip ng amagpara sa mga kaugnay na kasangkapan. Iba ang ulo ng mamatay: ito ang bumubuo ng parison bago magsara ang amag. Dapat ilista ng isang quotation ang die-head tooling at ang blow mold bilang magkahiwalay na item.
Nakatuon ang gabay na ito sa extrusion blow molding kaysa sa injection o stretch-blow preform tooling. Inihihiwalay din nito ang nai-publish na data ng machine-envelope mula sa mga garantiya ng proyekto. Walang unibersal na pinch-off, vent o cooling na sukat ang angkop para sa bawat dagta at bahagi.
Ang isang production blow mold ay may pitong konektadong trabaho
Ang lukab ay nagbibigay sa bahagi ng panlabas na hugis nito, ngunit ang pagpaparami ng hugis ay ang unang gawain lamang. Dapat gawin ng tool ang mga sumusunod na function nang magkasama:
- Hanapin ang parison.Ang bukas na amag ay dapat tumanggap ng mainit na tubo nang hindi kinakaladkad, natitiklop o nawawala ang isang kurot na rehiyon.
- I-seal at hinangin ito.Isinasara ng mga pinch-off na rehiyon ang parison at pinamamahalaan ang mga displaced na materyal sa leeg, buntot, hawakan o iba pang lugar ng flash.
- Hayaang makatakas ang nakulong na hangin.Ang mga lagusan ay nagbibigay ng ruta para sa hangin sa pagitan ng lumalawak na parison at ibabaw ng lukab.
- Maglipat ng init.Ang mga cooling circuit ay nag-aalis ng init na may sapat na balanse upang palabasin ang isang matatag na bahagi sa isang paulit-ulit na oras.
- Lumikha ng mga interface.Ang mga pagsingit sa leeg, mga detalye ng pagkakalibrate, mga tampok na blow-pin o bottom-blow ay dapat tumugma sa pagsasara ng lalagyan at makina.
- Bitawan at tapusin ang bahagi.Ang draft, pagsingit, pagbubukas ng paggalaw at diskarte sa pag-deflash ay tumutukoy kung ang bahagi ay maaaring umalis nang malinis sa amag.
- Magkasya at makaligtas sa makina.Ang kumpletong pagpupulong ay dapat magkasya sa platen, pagbubukas, kapal at pag-aayos ng pag-mount habang nagdadala ng paulit-ulit na clamping at thermal cycle.
Ang pagbabagong ginawa para sa isang trabaho ay maaaring makaapekto sa isa pa. Maaaring baguhin ng mas malalim na flash pocket ang konsentrasyon ng init sa paligid ng weld. Ang isang pinakintab na lukab ay maaaring magkaiba ng hitsura habang binabago din kung paano naglalakbay ang nakulong na hangin. Ang isang malaking gumagalaw na insert ay maaaring malutas ang isang undercut ngunit kumonsumo ng paglamig at pagbubukas ng espasyo. Suriin ang mga desisyon sa antas ng system.
Anatomy ng blow mold: mga terminong ilalagay sa drawing
Tinutukoy ng sumusunod na konseptong view ang mga interface na dapat asahan na talakayin ng isang mamimili. Ito ay hindi isang tooling print at walang mga dimensyon sa pagmamanupaktura.
Ang ibabaw ng lukab ay bumubuo sa isang bahagi ng bahagi. Maaaring tukuyin ng mga pagsingit ang leeg, hawakan o mga lugar ng pagsusuot.
Matatagpuan sa pagsasara ng hangganan kung saan ang parison ay selyado.
Ang magkasalungat na lukab ay nagtatagpo sa pamamaalam na eroplano. Alignment at mounting control repeatable closure.
Ang mga ruta ng pagbubuhos ay humahantong sa nakulong na hangin palayo sa mga piling rehiyon ng lukab.
| Tampok | Function | Katibayan upang aprubahan |
|---|---|---|
| Ibabaw ng lukab | Tinutukoy ang panlabas na geometry, texture, mga marka at lokal na paglamig ng contact | Huling modelo ng bahagi, batayan ng pag-urong, callout sa ibabaw at mga kritikal na dimensyon |
| Linya ng paghihiwalay | Hangganan kung saan nagtatagpo ang kalahati ng amag | Nakikitang lokasyon ng pinagtahian, draft, flash access at epekto sa mga functional na ibabaw |
| Pinch-off / compression na lupa | Kino-compress at tinatakpan ang materyal ng parison habang kinokontrol ang weld at break line | Detalye ng tooling na partikular sa materyal at napagkasunduang weld/trim test |
| Flash na bulsa o lunas | Tumatanggap ng materyal na inilipat sa kabila ng lugar ng kurot | Gross parison estimate, flash geometry at deflashing na ruta |
| Mga lagusan | Maglabas ng hangin na nakulong sa labas ng lumalawak na parison | Mapa ng lokasyon, pinahihintulutang marka ng saksi at pagiging malinis |
| Mga circuit ng paglamig | Alisin ang init at kontrolin ang pamamahagi ng temperatura | Pagguhit ng channel, pagkakakilanlan ng circuit, direksyon ng daloy at interface ng utility |
| Leeg at suntok interface | Binubuo o i-calibrate ang tapusin at nagpapakilala ng hanging umiihip | Closure drawing, blow-pin/bottom-blow concept at trim allowance |
| Pag-mount at pagkakahanay | Ikonekta ang amag sa platen at panatilihin ang paulit-ulit na pagsasara | Machine interface drawing, mass, center of gravity, fasteners at lifting point |
Magsimula sa bahagi at sa mga pagsusuri nito—hindi isang generic na lukab
Ang gumagawa ng amag ay nangangailangan ng higit sa nominal na litro. Ang isang 5L handled jerry can, isang 5L round bottle at isang double-wall na teknikal na bahagi ay maaaring mangailangan ng iba't ibang mga linya ng paghihiwalay, mga diameter ng parison, mga layout ng flash at mga pagkakasunud-sunod ng pag-alis.
Mapa kung saan dapat mag-abot ang parison
Ang parison ay hindi pinupuno ang lukab tulad ng iniksyon-molded na tunaw na dumadaloy sa ilalim ng mataas na presyon. Lumalawak ito at umaabot patungo sa dingding ng lukab. Ang mga deep draw, malalawak na patag na lugar, matutulis na sulok, offset neck at mga ugat ng hawakan ay maaaring humingi ng mas maraming lokal na materyal o ibang diskarte sa paghihiwalay. Gumamit ng radii at geometry na maaaring mabuo nang hindi humihiling sa manipis na rehiyon na mag-abot nang mas malayo kaysa sa materyal at proseso na maaaring suportahan.
Maglagay ng mga lokasyon ng kalidad sa pagguhit
Ang "uniform na pader" ay hindi isang masusukat na tuntunin sa pagtanggap. Markahan ang mga kritikal na lokasyon at sabihin ang paraan ng pagsubok. Ang balikat, sulok, ugat ng hawakan, base, pinch weld at panel ay maaaring may iba't ibang pangangailangan sa pag-andar. Ikonekta ang mga lokasyong iyon sasetup ng parison-programmingkaya ang geometry ng amag at pamamahagi ng materyal ay hindi inaayos nang nakapag-iisa.
Magplano para sa pag-urong nang hindi nanghihiram ng hindi nauugnay na porsyento
Ang pag-urong ay depende sa grado ng resin, pamamahagi ng dingding, temperatura ng lukab, oras ng paglamig at bahagi ng geometry. Gumamit ng data ng tagapagtustos ng materyal bilang panimulang sanggunian, pagkatapos ay ilapat ang pamamaraan ng gumagawa ng amag at patunayan ang aktwal na bahagi. Ang isang generic na porsyento na kinopya mula sa isa pang bote ay hindi isang katanggap-tanggap na batayan sa laki ng lukab.
Ang linya ng paghihiwalay, pinch-off at flash ay dapat na idinisenyo nang magkasama
Tinutukoy ng linya ng paghihiwalay kung saan magsasara ang dalawang bahagi ng tool at kung saan maaaring lumitaw ang isang nakikitang tahi. Ilagay ito kung saan maaaring magbukas ang amag, ang parison ay maaaring makuha, ang bahagi ay maaaring ilabas at trimming kagamitan ay maaaring maabot ang flash. Iwasang maglagay ng hindi nakokontrol na tahi sa ibabaw ng sealing surface, mahalagang dekorasyon o iba pang functional interface.
Ang pinch-off ay isang weld-forming feature
Sa buntot o base, ang magkasalungat na mga rehiyon ng kurot ay pinipiga ang dalawang mainit na pader ng parison. Ang detalye ay kailangang maglipat ng sapat na materyal upang mabuo ang hinang habang lumilikha ng isang nakokontrol na linya ng break para sa pagtanggal ng flash. Ang tamang lupa, anggulo, stand-off at bulsa ay nakasalalay sa dagta, kapal ng parison, pagsasara ng aksyon at bahagi. Tratuhin ang mga ito bilang mga engineered na sukat, hindi isang karaniwang bloke na kinopya sa mga materyales.
Itinuturing din ng nai-publish na literatura ng patent sa extrusion blow molding ang pinch region, flash pocket, temperatura ng molde, bilis ng pagsasara at timing ng defllashing bilang mga variable na nakikipag-ugnayan sa halip na isang dimensyon ng gilid. Sinusuportahan nito ang isang konserbatibong panuntunan sa pagbili: aprubahan ang detalye ng pagkurot kasama ang resin at pamamaraan ng pagsubok nito, hindi sa hitsura lamang.
Idisenyo ang ruta ng flash bago mag-order ng automation
Tukuyin ang top flash, tail flash, handle flash at anumang basura sa pagkakalibrate. Magpasya kung ang pag-alis ay nangyayari sa amag, sa isang punching station, na may trimmer o sa pamamagitan ng pangalawang kabit. Ang flash mass ay kabilang sa gross melt demand, grinder capacity at regrind planning. Dapat ding ipakita ng pagguhit ng tool kung paano nililinis ng inalis na scrap ang amag at take-out na landas.
Ang pagpapalamig at pagbubuhos ay nagpapasya kung ang cavity ay maaaring gumana sa bilis ng produksyon
Kinokontrol ang paglamig kapag ang bahagi ay sapat na matatag upang umalis sa amag; Kinokontrol ng venting kung maaabot ng lumalawak na parison ang ibabaw ng cavity. Parehong ibinahagi ang mga problema. Maaaring itakda ng isang mabagal, mainit o air-trap na rehiyon ang cycle at hitsura para sa buong bahagi.
Hatiin ang mga cooling circuit ayon sa heat load at control need
Ang mabibigat na sulok, mga rehiyon ng kurot, mga pagsingit sa leeg at malalalim na mga tampok ay maaaring hindi maglabas ng init sa parehong bilis ng isang manipis na tuwid na pader. Ginagawang posible ng ilang makikilalang circuit na masuri at balansehin ang mga rehiyong iyon. Idokumento ang inlet, outlet at direksyon ng bawat circuit. Huwag ikonekta ang isang amag sa tubig ng halaman batay lamang sa diameter ng hose; i-verify ang kinakailangang daloy, presyon, temperatura, kalidad ng tubig at pagbaba ng presyon para sa huling tool.
Sinuri ng isang nai-publish na pag-aaral na may hangganan na elemento ng extrusion blow molded cooling ang materyal ng amag, panloob na paglipat ng init, kapal ng bahagi at paunang temperatura ng parison bilang mga variable na nakakaapekto sa field ng temperatura at oras ng pagbubukas ng amag. Ang pananaliksik na iyon ay hindi nagbibigay ng pangako sa cycle-time para sa isang proyekto ng Kinggle, ngunit pinatitibay nito kung bakit dapat tukuyin ng isang quotation ng amag ang parehong thermal na disenyo at mga pagpapalagay sa proseso.
Maghanap ng mga lagusan kung saan maaaring ma-trap ang hangin
Habang lumalawak ang parison, nananatili ang hangin sa pagitan ng panlabas na ibabaw nito at ng lukab. Kung walang ruta palabas, ang hangin na iyon ay maaaring maantala ang pakikipag-ugnay at mag-ambag sa hindi kumpletong texture, mga linya ng pag-drag o hindi magandang nabuong detalye. AngCustom-Pak extrusion blow molding na gabay sa disenyonaglalarawan ng parting-line venting at cavity vents malapit sa mga insert o malalim na feature. Ang eksaktong sukat ng vent at allowance ng witness-mark ay nakadepende pa rin sa bahagi at materyal.
Ang pagiging malinis ay bahagi ng disenyo ng vent
Maaaring mawalan ng bisa ang mga lagusan kapag naipon ang nalalabi, alikabok o nasira na materyal. Dapat ipakita ng pagguhit ng amag at pagpapanatili ng file kung saan matatagpuan ang mga lagusan, kung paano kumonekta ang mga ito sa atmospera at kung paano ito sinusuri nang hindi nasisira ang lukab. Subaybayan ang ibabaw o punan ang mga pagbabago ayon sa posisyon bago taasan ang presyon ng suntok upang mabayaran ang nakaharang na daanan.
Ang high-gloss work ay isang hiwalay na thermal project
Maaaring paboran ng mas malamig na tooling ang pag-alis ng init, habang ang replikasyon sa ibabaw ay maaaring humingi ng ibang diskarte sa temperatura ng lukab. Ang isang 2023 peer-reviewed na pag-aaral ay nagpakita ng variable-temperature extrusion blow molding sa isang ABS automotive-spoiler case gamit ang kinokontrol na heating at water cooling. Iyon ay katibayan para sa isang espesyal na diskarte, hindi patunay na ang bawat bote ay dapat gumamit ng variotherm tooling. Sabihin ang mga kinakailangan sa hitsura nang maaga upang ang amag at ikot ay maaaring idisenyo nang magkasama.
Ang pagtatapos ng leeg, paraan ng pamumulaklak at pag-deflash ay isang interface
Ang sistema ng pagsasara ay nagtatakda ng mga functional na dimensyon sa tuktok ng isang bote. Ibigay ang cap o closure drawing, sealing surface, thread o snap detail, tamper feature at pinapayagang trim condition. Magpasya kung ang tapusin ay nabuo, na-calibrate, reamed o gupitin sa susunod na operasyon. Huwag sumipi ng "karaniwang leeg" nang walang kinokontrol na rebisyon sa pagguhit.
Itugma ang tool sa kaayusan ng pamumulaklak
Ang top blowing, bottom blowing at mga pag-aayos ng karayom ay naglalagay ng hangin at hardware sa ibang paraan. Ang blow pin ay maaari ding lumahok sa pag-calibrate ng leeg o paghawak ng flash. Kumpirmahin ang stroke, centering, cooling, sealing at collision clearances gamit ang napiling Kinggle machine sa halip na hayaan ang gumagawa ng amag na mag-iisa sa mga ito mula sa bote.
Suriin ang mga downstream gauge laban sa parehong datum
Ang isang leeg ay maaaring magmukhang malinis ngunit hindi pa rin nalalapat ang cap o sealing. Sumang-ayon kung aling mga datum at gauge ang ginagamit sa pagsubok ng amag, pagsusuri sa pagtagas at kwalipikasyon ng filling-line. Panatilihin ang pagkakakilanlan ng gauge at katayuan ng pagkakalibrate sa talaan ng pagtanggap. Kung binago ng isang automated trimmer ang leeg pagkatapos ng paghubog, siyasatin ang natapos na kondisyon sa halip na ang as-molded na sample lamang.
Orihinal na paghahambing: Kinggle machine reference para sa mold-fit screening
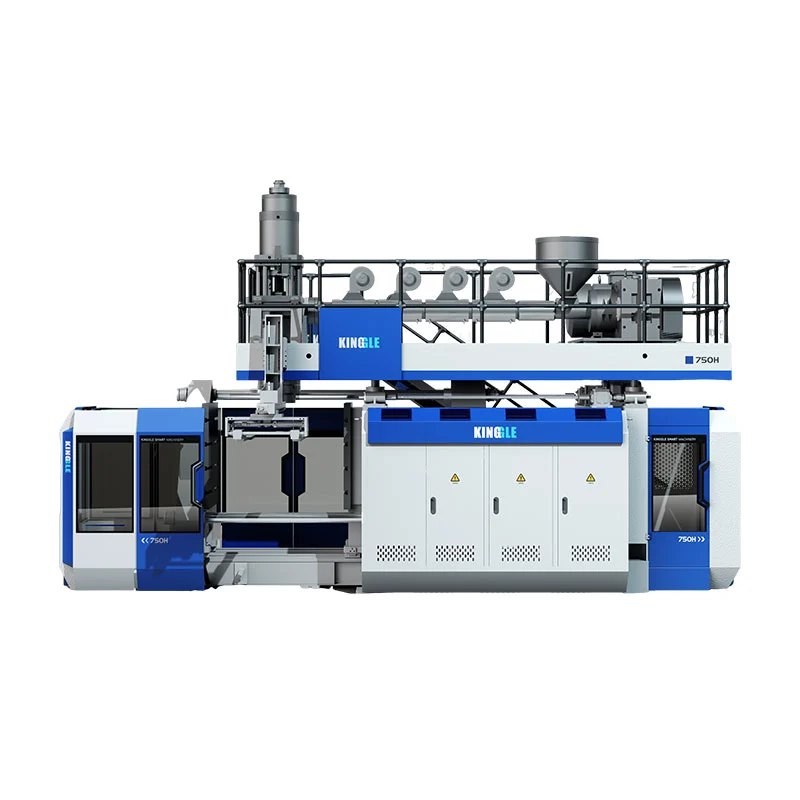
Kinukuha ng talahanayan sa ibaba ang mga field na nauugnay sa amag mula sa limang kasalukuyang page ng produkto ng Kinggle. Ito ay sumasaklaw sa tuluy-tuloy at accumulator machine upang makita ng mga mamimili kung bakit hindi mapapalitan ng nominal na kapasidad ng container ang isang tooling-interface drawing.
| Na-publish na modelo | Klase ng makina | Max na sanggunian ng lalagyan | Laki ng mold platen (W×H) | Na-publish na max na laki ng amag (W×H) | Saklaw ng kapal ng amag | Lakas ng clamping |
|---|---|---|---|---|---|---|
| KGB2L | Tuloy-tuloy, nag-iisang istasyon | 2 L | 380 × 430 mm | 360 × 380 mm | 160–300 mm | 40 kN |
| KGB5L | Tuloy-tuloy, nag-iisang istasyon | 5 L | 368 × 450 mm | 410 × 450 mm | 200–310 mm | 65 kN |
| KGB15L | Tuloy-tuloy, nag-iisang istasyon | 15 L | 500 × 550 mm | 580 × 500 mm | 300–380 mm | 165 kN |
| KGB80A | Accumulator, naayos na amag | 30 L | 750 × 860 mm | 520 × 860 mm | 360–420 mm | 215 kN |
| KGB90A | Accumulator, naayos na amag | 60 L | 960 × 980 mm | 700 × 980 mm | 460–550 mm | 280 kN |
Tatlong natuklasan na mahalaga bago ang paglabas ng amag
Una, hindi tinukoy ng mga litro ang oryentasyon ng amag.Ang 15L tuloy-tuloy na sanggunian ay naglalathala ng mas malawak ngunit mas maiksing maximum na hanay ng amag kaysa sa 30L na sanggunian ng accumulator. Ang arkitektura at bahagi ng hugis ay mahalaga kasama ng lakas ng tunog.
Pangalawa, ang kapal ng amag ay may sariling saklaw.Ang isang lukab ay maaaring magkasya sa nakalistang mga sukat ng mukha at hindi pa rin lumalabas sa pinapahintulutang kapal o kaayusan ng pagbubukas. Ang mga backplate, insert at cooling na koneksyon ay nagdaragdag sa pagpupulong.
Pangatlo, ang clamping force ay kabilang sa produkto at proseso.Ang halaga ng machine-page ay magagamit, hindi katibayan na ang anumang amag sa loob ng sobre ay angkop. Ang inaasahang lugar, mga kondisyon ng pag-ihip, pag-ipit ng demand at pagbuo ng amag ay nangangailangan ng pagsusuri sa engineering.


Ang materyal ng amag, mga pagsingit at pagtatapos sa ibabaw ay dapat sumunod sa tungkulin sa produksyon
Naaapektuhan ng tooling material ang heat transfer, machinability, repair, wear at cost. Ang dami ng produksyon lamang ay hindi sapat upang piliin ito. Isaalang-alang ang resin, detalye ng ibabaw, pinch-off na tungkulin, abrasive o corrosive na mga kondisyon, gumagalaw na feature, kakayahan sa pagpapanatili at ang tinatanggap na diskarte sa pagkumpuni.
Batayang materyal ng amag
Itanong ang eksaktong haluang metal o grado, heat treatment kung saan naaangkop, pamamaraan ng paggawa ng lukab at batayan ng thermal-design. Ang "aluminum mold" o "steel mold" ay masyadong malawak para sa paghahambing.
Mga napapalitang insert
Maaaring i-localize ng mga pagsingit ng leeg, pagkurot, pagkasuot, sinulid o vent ang pagpapanatili at nagbibigay-daan sa ibang materyal sa isang hinihingi na tampok. I-record ang insert identification at ekstrang saklaw.
Texture at ukit
Tukuyin ang mga artwork file, oryentasyon, depth/appearance acceptance, vent interaction at revision control. Kumpirmahin kung paano ipaparami ng proseso ang hiniling na ibabaw.
Proteksyon at imbakan
Tukuyin ang paglilinis, inaprubahang proteksyon ng kaagnasan, pag-alis ng tubig, mga kandado ng transportasyon, mga punto ng pag-angat at mga kondisyon ng imbakan. Panatilihin ang mga daluyan ng tubig at kurutin ang mga ibabaw sa panahon ng downtime.
Ang materyal na rekomendasyon ng gumagawa ng tool ay dapat magsaad ng mga pagpapalagay at pagbubukod nito. Kapag naghahambing ng dalawang quotation, suriin kung pareho ang mga insert na materyales, cooling scope, engraving, surface finish, hose, fitting, lifting hardware, trial work at ekstrang wear parts.
Pagsubok sa pabrika: patunayan ang amag bilang isang paulit-ulit na proseso
Ang unang katanggap-tanggap na bote ay nagpapatunay na ang sistema ay maaaring bumuo ng bahagi nang isang beses. Ang pagtanggap sa produksyon ay nangangailangan ng isang matatag na pagtakbo na may mga masusubaybayang kondisyon. Ang sumusunod na daloy ng trabaho ay isang inirerekomendang istraktura ng ebidensya, hindi isang pag-aangkin na ang bawat proyekto ng Kinggle ay gumagamit na ng parehong protocol.
- Kumpirmahin ang pagkakakilanlan.Itala ang makina, amag, insert, die tooling, materyal grade/lot, kondisyon ng kulay o regrind at rebisyon ng recipe.
- Patatagin ang mga kondisyon.Itala ang mga aktwal na temperatura, supply/pagbabalik ng cooling-water, mga kondisyon ng suntok at mga yugto ng pag-ikot pagkatapos maabot ng proseso ang napagkasunduang estado.
- Suriin ang tool.Suriin ang pagsasara ng linya ng paghihiwalay, pagkakahanay, pagtagas ng tubig at hangin, kundisyon ng vent, mga ibabaw na nakakapit at ligtas na paggalaw.
- Sample ayon sa posisyon.Panatilihin ang pagkakakilanlan ng lukab, saksakan at istasyon sa pamamagitan ng pagtimbang, pagsukat sa dingding, pag-trim at functional na pagsubok.
- Sukatin ang natapos na kondisyon.Isama ang mga epekto ng reaming, pagsuntok, pag-deflash o iba pang kasamang mga hakbang sa pagtatapos.
- Itala ang lahat ng pagkalugi.Ang log ay tumatanggi, huminto, nag-alarm, manu-manong pagwawasto at mga pagkaantala sa ibaba ng agos sa panahon ng napagkasunduang window.
- I-save ang baseline.Aprubahan ang rebisyon sa pagguhit, recipe, litrato, sukat, gauge at bukas na pagwawasto nang magkasama.
I-diagnose ang mga pattern bago baguhin ang recipe
| Naobserbahang pattern | Mga lugar ng tool o proseso upang siyasatin | Katibayan upang mangolekta |
|---|---|---|
| Mahina o hindi pare-pareho ang tail weld | Posisyon ng Parison, detalye ng kurot, pagsasara ng amag, lokal na temperatura, pag-alis ng flash at pag-deflash | Mga sample ng weld na may label sa posisyon, gross mass, close sequence at functional test |
| Hindi magandang texture o hindi kumpletong detalye | Mga vent, lokasyon ng nakulong-hangin, kondisyon ng cavity, contact ng parison at temperatura | Mapa ng depekto, inspeksyon ng vent, aktwal na kondisyon ng proseso at mga larawan ng lukab |
| Warpage pagkatapos ng ejection | Pamamahagi ng pader, balanse ng paglamig, timing ng ejection, paghawak at post-cooling | Temperatura/daloy ayon sa circuit, mga naka-time na dimensional na pagsusuri at wall map |
| Flash sa isang gilid | Alignment, platen parallelism, parting surface, mold mounting at parison centering | Kasaysayan ng posisyon, inspeksyon ng pagsasara at mga ulitin ang mga bahagi bago/pagkatapos ng pagwawasto |
| Mabagal o variable na cycle | Paghihigpit sa cooling circuit, mainit na rehiyon, kapal ng bahagi, pag-vent at pagkaantala sa ibaba ng agos | Mga oras ng yugto ng pag-ikot, mga kondisyon ng supply/pagbabalik at stop log |
Gamitin ang Kinggle'sDaloy ng trabaho ng ebidensya ng HMIkapag ang mga alarma o pagbabago ng pagkakasunud-sunod ay sinamahan ng problema sa amag. Magdala ng mga inaprubahang punto ng inspeksyon sapreventive maintenance planimbes na maghintay na maanod ang kalidad ng bahagi.
Blow mold RFQ at checklist ng pagsusuri sa disenyo
- Kinokontrol na 2D/3D na bahagi ng file, rebisyon, kapasidad, maximum na sukat at nilalayong nilalaman.
- Pagguhit ng pagsasara at pagtatapos ng leeg, mga sample ng takip, sealing datum at kondisyon ng tapos na trim.
- Eksaktong grado ng resin, kulay/mga additives, plano ng regrind/PCR at impormasyon ng tagapagtustos ng materyal.
- Tapos na timbang, tinantyang gross parison at flash ruta.
- Mga kritikal na pader at dimensional na lokasyon na may mga pamamaraan ng pagsubok at mga limitasyon sa pagtanggap.
- Leak, drop, top-load, torque, environmental o iba pang mga pagsubok sa pagganap na partikular sa proyekto.
- Modelo ng makina, bilang ng istasyon at lukab, plano ng die-head outlet at distansya ng sentro ng parison.
- Platen/mounting interface, mold envelope, kapal, opening, clamp at blow-pin arrangement.
- Parting line, pinch-off, flash pocket, neck insert, vents, cooling circuits at surface finish.
- Take-out, trimming, leak testing, conveying at scrap-handling interface.
- Materyal ng tool, mga marka ng pagpasok, katigasan/paggamot kung saan nauugnay, mga reserba at paraan ng pagkumpuni.
- Dami ng materyal ng pagsubok, tagal ng pagtakbo, mga sample, gauge, talaan ng data at responsibilidad sa pagtanggap.
- Pangkalahatang pag-aayos, mga punto ng pag-angat, masa ng amag/gitna ng grabidad at inaprubahang pamamaraan ng pagbabago.
- Hangganan ng saklaw: amag, die tooling, fitting, hose, drawing, pagsasanay, packaging at mga item na binigay ng mamimili.
Para sa mga serbisyo ng pabrika, ikonekta ang panghuling mold circuit at blowing arrangement sa Kinggle'sutility at gabay sa pagpaplano ng layout. Para sa klase ng makina at pagkakasunod-sunod ng produksyon, gamitin angtuloy-tuloy na extrusion blow molding guideat kumpirmahin kung ang isang platform ng nagtitipon ay kinakailangan para sa huling bahagi.
Mga madalas itanong
Ano ang pagkakaiba sa pagitan ng isang blow mold at isang blow molding die head?
Binubuo ng ulo ng die ang molten parison bago hulmahin. Ang blow mold ay nagsasara sa paligid ng parison na iyon, tinatakpan ito, tumatanggap ng hanging umiihip, pinapalamig ang bahagi at tinutukoy ang panlabas na hugis nito. Ang mga ito ay hiwalay ngunit konektado na mga sistema ng tool.
Anong impormasyon ang kailangan para magdisenyo ng extrusion blow mold?
Ibigay ang kinokontrol na bahagi at mga guhit ng pagsasara, grado ng resin, tapos at kabuuang timbang ng parison, mga kritikal na pader at sukat, mga pagsubok sa pagganap, target ng output, interface ng makina, plano ng lukab, paraan ng pag-trim at mga kagamitan sa pabrika.
Bakit mahalaga ang pinch-off na disenyo sa extrusion blow molding?
Ang pinch-off ay nagpi-compress at nagse-seal ng mainit na parison material at tumutulong na tukuyin kung saan naghihiwalay ang flash. Ang geometry nito ay nakikipag-ugnayan sa materyal, kapal ng parison, pagsasara ng amag, temperatura, pag-alis ng flash at pag-deflash, kaya dapat itong mapatunayan sa aktwal na proyekto.
Bakit kailangan ng extrusion blow mold ng mga lagusan?
Maaaring ma-trap ang hangin sa pagitan ng lumalawak na parison at cavity. Binibigyan ito ng mga vent ng isang ruta ng pagtakas upang ang parison ay maaaring makipag-ugnayan sa ibabaw ng amag at kopyahin ang nilalayon na hugis at detalye.
Paano nakakaapekto ang mga cooling channel sa cycle ng blow molding?
Ang mga cooling circuit ay nag-aalis ng init hanggang sa mailabas ang bahagi nang walang hindi katanggap-tanggap na pagpapapangit. Ang pinakamabagal na mainit na rehiyon ay maaaring limitahan ang cycle, kaya ang circuit layout, daloy, temperatura, materyal ng amag at pamamahagi ng pader ay dapat na masuri nang magkasama.
Maaari bang magkasya ang isang umiiral na blow mold sa ibang makina?
Posible, ngunit huwag ipagpalagay ito. Suriin ang lapad ng amag, taas, kapal, masa, mounting, opening, clamp, posisyon ng blow-pin, mga utility, take-out path, die-head alignment at mga kontrol laban sa receiving machine.
Dapat ba akong pumili ng aluminum o steel blow mold?
Ang pagpili ay depende sa thermal performance, production duty, resin, surface at wear requirements, insert strategy, repair capability, lead time at cost. Hilingin ang eksaktong grado at mga pagpapalagay sa disenyo sa halip na pumili mula sa pangalan ng metal lamang.