Mabilis na sagot
Blow moldingnagpapalaki ng tubo ng tunaw na plastik laban sa isang amag sa loob ng ilang segundo hanggang minuto. Mas mahal ito sa tooling at panalo sa volume.Paikot na paghubogibinabagsak ang plastic na pulbos sa loob ng pinainit at mabagal na pag-ikot ng amag. Ang mga cycle nito ay tumatakbo ng sampu-sampung minuto, ngunit ang tooling ay mura at ang mga bahagi ay lumalabas nang walang putol. Ang taunang dami ay kadalasang nagpapasya nito: ang mababang volume ay pinapaboran ang murang mga hulma ng rotomolding; ang dami ng produksyon ay pinapaboran ang bilis ng blow molding. Para sa mga tangke, IBC, float, at mga hadlang, ang isang 250-litro na blow molding machine ay nagpapatakbo ng 300 piraso bawat oras na dry cycle, habang ang isang rotomolding cycle ay gumagawa ng isang bahagi sa parehong span.

Ang parehong mga proseso ay gumagawa ng mga guwang na bahagi ng plastik. Para sa mga tangke, kayaks, float, at mga hadlang, maaaring gawin ng isa ang trabaho. Kaya mahalaga ang pagpili, at nagkakahalaga ng totoong pera upang magkamali.
Karamihan sa mga artikulo sa paksang ito ay nagmumula sa mga molding shop na pabor sa alinmang proseso ang kanilang ibinebenta. Gumagawa kami ng mga blow molding machine, kaya sasabihin namin iyon nang malinaw. Para mapanatiling kapaki-pakinabang ito, nagdagdag kami ng buong seksyon kung kailan nanalo ang rotomolding — dahil minsan ginagawa nito.
Narito ang tapat na paghahambing na kailangan ng isang mamimili.
Ang dalawang proseso, isang minuto bawat isa
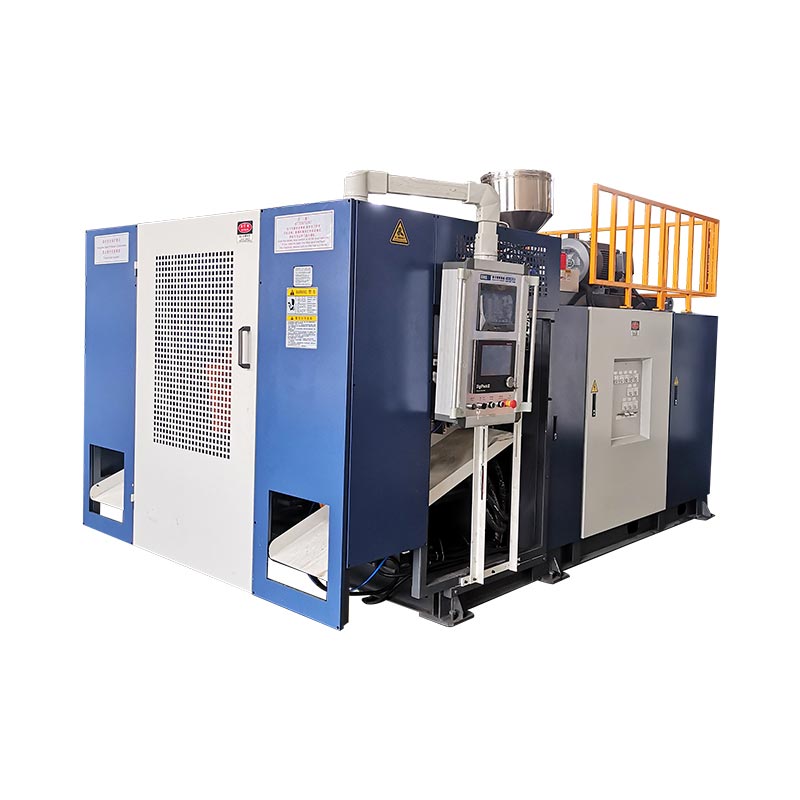
Ang isang blow molding machine ay naglalabas ng isang guwang na tubo ng tinunaw na plastik na tinatawag na parison. Ang amag ay nagsasara sa paligid ng tubo, pinalalaki ito ng hangin laban sa mga dingding, at ang bahagi ay lumalamig at lumalabas. Ang cycle ay tumatakbo sa ilang segundo para sa mga bote at ilang minuto para sa malalaking bahagi.
Ang isang rotational molding machine ay naglalagay ng plastic powder sa isang guwang na amag. Ang amag ay lumiliko sa dalawang palakol sa loob ng isang oven, at ang natutunaw na pulbos ay bumabalot sa loob bilang isang walang tahi na balat. Pagkatapos ito ay lumalamig habang lumiliko pa rin, at ang bahagi ay lumalabas.
Parehong mga produkto, kabaligtaran ng pisika. Ang isa ay gumagamit ng presyon at bilis. Ang iba ay gumagamit ng init, grabidad, at oras.
Blow molding vs rotational molding: magkatabi
| Blow molding | Paikot na paghubog | |
|---|---|---|
| Paano nabuo ang bahagi | Pinapalaki ng hangin ang isang natunaw na parison sa isang amag | Ang pulbos ay natutunaw sa isang umiikot na amag sa ambient pressure |
| Oras ng pag-ikot | Mga segundo hanggang ilang minuto | Sampung minuto bawat bahagi |
| Tooling | Machined molds — mas mataas na halaga, mahabang buhay | Cast aluminum molds — mas mura, mas mabilis na baguhin |
| Mga pader | Mas payat, pamamahagi na nakaprograma sa pamamagitan ng die-gap control | Mas makapal, natural na pantay, walang tahi |
| Mga tahi | Pinch-off na linya sa itaas at ibaba | Wala — isang tuloy-tuloy na balat |
| Pinakamahusay na mga volume | Tumatakbo ang produksyon; Ang bawat bahagi ay bumababa nang may sukat | Mababa hanggang katamtamang pagtakbo; mga prototype; madalas na pagbabago |
| Mga tipikal na produkto | Mga bote, drum, bote ng IBC, tangke ng gasolina, jerry can | Mga malalaking tangke, gamit sa palaruan, mga custom na bahaging mababa ang takbo |
Ang tunay na pagkakaiba: presyon at oras
Takeaway:binibili ng blow molding ang bilis na may pressure at mas mahal na tool. Ang Rotomolding ay bumibili ng murang tooling sa paglipas ng panahon.
Bawat row sa table na iyon ay bakas sa isang katotohanan. Binubuo ng blow molding ang bahagi sa ilalim ng presyon, sa isang mabilis na kaganapan. Binubuo ito ng Rotomolding sa ambient pressure, dahan-dahan, habang natutunaw ang pulbos sa dingding.
Ipinapaliwanag ng presyon ang halaga ng tooling. Dapat labanan ng mga blow molds ang mga puwersang pang-clamping — 800 hanggang 1800 kN sa aming malalaking makina — kaya ang mga ito ay ginawa mula sa tool steel. Ang mga Rotomold ay halos walang puwersa, kaya gumagana ang murang cast aluminum.
Ang oras ay ang presyo na binabayaran ng rotomolding. Ang pag-init ng amag sa oven at paglamig nito habang lumiliko ay tumatagal ng sampu-sampung minuto. Walang kakayahan ang nagpapaikli niyan.
Ang dami ng breakeven: kung saan gagawin ang desisyon
Takeaway:mas mababa sa dami ng breakeven, panalo ang murang tooling ng rotomolding. Sa itaas nito, panalo ang bilis ng ikot ng blow molding — at lumalawak ang agwat sa bawat taon na iyong ginagawa.
Ang pagkalkula na ito ay nag-aayos ng karamihan sa mga tunay na desisyon. Ang Rotomolding ay nagsisimula nang mas mura, dahil ang amag ay nagkakahalaga ng isang bahagi ng isang suntok na amag. Ngunit ang bawat bahagi ay nagdadala ng isang mabagal na ikot.
Pinipitik iyon ng blow molding. Mas mahal ang amag sa harap. Pagkatapos ang makina ay gumagawa ng mga bahagi nang maraming beses nang mas mabilis, bawat oras, para sa buhay ng programa.
Ang mga tunay na numero ay nagpapakita ng agwat. Ang amingKGB120E-class na makinapara sa 250-litro na lalagyan ay tumatakbo ng 300 piraso bawat oras na dry cycle. Ang isang rotomolding cell na gumagawa ng katulad na tangke ay nagtatapos ng isang bahagi sa bawat oven-and-cool cycle.
Kaya ang tunay na tanong ay hindi "alin ang mas mura?" Tanungin ang "mas mura sa iyong taunang dami?" Ang ilang daang bahagi sa isang taon ay pinapaboran ang rotomolding. Libu-libo hanggang sampu-sampung libo ang pinapaboran ang blow molding sa malawak na margin.
Ang crossover zone: tank, kayaks, floats, barriers
Takeaway:ang mga produktong tinatawag ng mga tao na "rotomolding parts" — mga tanke, kayaks, floats, barriers — tumatakbo sa malalaking accumulator blow molding machine sa lakas ng tunog.
Karamihan sa mga artikulo sa paghahambing ay laktawan ang bahaging ito. Ang isang buong pamilya ng malalaking produkto ay umaangkop sa parehong mga proseso.
Mga tangke ng tubig. 1000-litro na mga bote ng IBC. Kayaks at maliliit na bangka. Lutang at boya. Mga hadlang sa kalsada. Lahat ng guwang, lahat ay malaki, lahat ay nakaugnay sa rotomolding ayon sa ugali — at lahat ay tumatakbo ngayon sa mga blow molding machine.
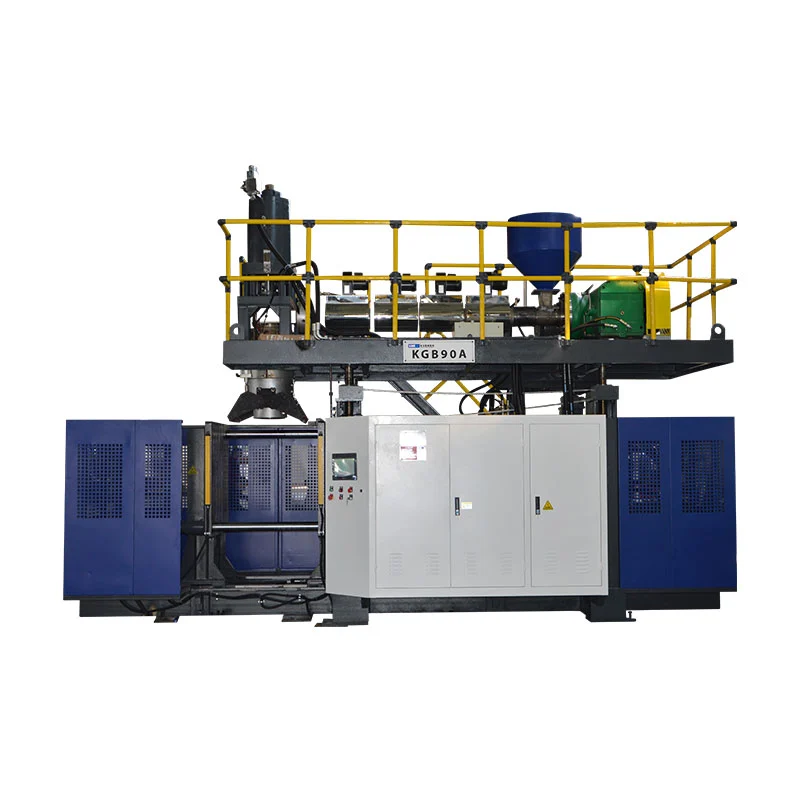
Ito ay mga tunay na trabaho mula sa aming hanay. Ang aming mga accumulator machine ay gumagawa ng mga tangke ng tubig atMga bote ng IBC hanggang 1000 litro, at ang tatlong-silindro na serye ng KGS ay umaabot sa 2000-litro na mga lalagyan, kasama ang mga float, barrier, at mga bahagi ng klase ng kayak sa HDPE at HMWHDPE.
Bakit lumipat ang mga bahaging ito mula sa roto patungo sa pumutok habang lumalaki ang volume? Oras ng pag-ikot. Kapag ang isang tangke ay nagbebenta sa sampu-sampung libo bawat taon, ang isang proseso na gumagawa ng isang bahagi sa bawat cycle ng oven ay hindi makakasabay. Ang pagdaragdag ng mga roto arm ay nangangahulugan ng pagdaragdag ng mga oven, espasyo sa sahig, at enerhiya sa bawat bahagi.
Ang kalakalan ay ang pader. Ang isang rotomolded na tangke ay tumatakbo nang walang putol at pantay na makapal. Ang isang suntok na hinulma ay may dalang pinch-off line at umaasanaka-program na kontrol sa kapal ng dingdingupang ilagay ang materyal kung saan nakaupo ang load. Tapos nang tama, ang bahaging hinulma ng suntok ay nakakatugon sa parehong tungkulin sa mas magaan na timbang — na nangangahulugan din ng mas kaunting resin sa bawat bahagi.
Kapag nanalo ang rotational molding
Takeaway:mababang volume, madalas na pagbabago sa disenyo, matinding laki, at walang tahi na mga spec ay tunay na panalo sa rotomolding. Walang pagbili ng makina ang nagbabago nito.
Nangako kami ng katapatan. Narito ang mga trabaho kung saan sasabihin namin sa iyo na huwag bumili ng aming makina.
Mababang taunang volume.Ang ilang daang mga yunit sa isang taon ay hindi nagbabayad ng blow mold tooling. Ang mga murang aluminum molds ng Rotomolding ay eksaktong akma dito.
Madalas na pagbabago sa disenyo.Ang pag-recut ng isang rotomold ay nagkakahalaga ng kaunti. Malaki ang gastos sa pag-recut ng blow mold. Ang pag-ulit ng isang produkto taun-taon ay pinapaboran ang roto.
Matinding laki at kumplikadong mga hugis.Ang Rotomolding na kaliskis sa malalaking one-piece tank na lampas sa anumang parison, at maayos nitong pinangangasiwaan ang mga molded-in insert at malalim na undercut.
Mga kinakailangan na walang tahi.Ang isang magandang kurot-off ay malakas. Ngunit kung ang iyong spec ay nagbabawal sa anumang weld line, ang walang putol na rotomolded na balat ay nag-aayos nito.
Kung dalawa o higit pa sa mga ito ang magkasya sa iyong produkto, tingnang mabuti ang rotomolding. Kung walang magkasya at umakyat ang iyong volume, blow molding ang iyong proseso.
Ang anggulo ng pagbili: kung ano ang mga pagbabago para sa iyong linya
Binabago ng prosesong iyong pipiliin ang iyong buong pamumuhunan, kaya timbangin ito bilang isang pagbili, hindi isang kagustuhan.
Gastos ng tool at oras ng pag-lead.Ang isang rotomold ay nagpapadala ng mas mura at mas mabilis. Ang isang blow mold ay nagkakahalaga ng higit pa at tumatagal ng mas matagal. Itugma ang pagpili sa kung gaano katagal tatakbo ang produkto at kung gaano ito kadalas nagbabago.
Oras ng pag-ikot at paggawa.Ang blow molding ay gumagawa ng mas maraming bahagi kada operator-hour sa volume. Ang Rotomolding ay nangangailangan ng mas maraming oven at mga kamay upang maabot ang parehong output.
Paano nasusukat ang bawat proseso.Ang isang rotomolding plant ay lumalaki sa pamamagitan ng pagdaragdag ng mga armas at oven - mas maraming espasyo sa sahig at enerhiya sa pag-init sa bawat pagkakataon. Ang isang blow molding plant ay lumalaki sa pamamagitan ng cycle speed at automation sa mga makinang pagmamay-ari nito.
ROI sa iyong volume.I-modelo ang tapat na numero: tooling plus enerhiya at paggawa, na hinati sa iyong taunang dami. Magtanong sa sinumang tagagawa ng blow molding machine para sa isang tinukoy na quotation bago ka maghambing - ang isang tunay na numero ay nakakatalo sa panuntunan ng hinlalaki.
Dalawang pagkakamali ang ginagawa ng mga mamimili
Pagpili ng proseso sa pamamagitan ng ugali.Ang "mga tangke ay nagiging rotomolded" ay totoo sa mababang volume. Sa antas ng produksyon, hihinto ito sa pagiging totoo. Patakbuhin ang breakeven para sa iyong dami, hindi ang reflex ng industriya.
Paghahambing ng presyo ng tool lamang.Ang murang amag ay mukhang panalo hanggang sa hatiin mo ang mabagal na ikot sa 20,000 bahagi. Ihambing ang gastos sa bawat natapos na bahagi, sa buong programa — hindi ang quote ng amag.
Pagpili ng blow molding? Sukatin ang makina sa tabi ng aminglimang hakbang na gabay sa pagpili. Nagpasya pa rin sa pagitan ng guwang at solid na bahagi? Basahinblow molding vs injection moldinguna. Bago sa mga pamilya ng makina? Magsimula samga uri ng blow molding machinehaligi.
Mga madalas itanong
Ano ang pagkakaiba sa pagitan ng blow molding at rotational molding?
Ang blow molding ay nagpapalaki ng tubo ng tunaw na plastik laban sa isang amag na may hangin, na bumubuo ng mga bahagi sa loob ng ilang segundo hanggang minuto. Ibinabagsak ng rotational molding ang plastic powder sa loob ng pinainit na molde na pumupunta sa dalawang palakol, na bumubuo ng walang tahi, makapal na pader na mga bahagi sa mga cycle na tumatakbo ng sampu-sampung minuto. Panalo ang blow molding sa bilis at bawat bahagi na gastos sa volume. Panalo ang Rotomolding sa gastos ng tooling at kalayaan sa disenyo sa mababang volume.
Alin ang mas mura, blow molding o rotational molding?
Depende sa volume. Mas mura ang pagsisimula ng rotational molding, dahil ang cast aluminum molds nito ay nagkakahalaga ng isang fraction ng machined blow molds. Mas mababa ang halaga ng blow molding bawat bahagi, dahil ang mga cycle nito ay tumatakbo nang maraming beses nang mas mabilis. Ang mababang taunang volume ay pinapaboran ang pagtitipid ng tooling. Ang mga mataas na volume ay pinapaboran ang bilis ng ikot. I-modelo ang iyong tunay na taunang dami upang mahanap ang breakeven.
Maaari bang i-blow mold ang malalaking tangke ng tubig sa halip na rotomolded?
Oo. Ang malalaking accumulator blow molding machine ay gumagawa ng mga tangke ng tubig, 1000-litro na bote ng IBC, at mga lalagyan na hanggang 2000 litro. Sa dami ng produksyon, ginagawang mas mabilis ng blow molding ang mga bahaging ito kaysa rotomolding. Ang isang 250-litro na klase ng makina ay nagpapatakbo ng 300 piraso bawat oras na dry cycle, habang ang isang rotomolding cycle para sa isang maihahambing na tangke ay tumatagal ng sampu-sampung minuto bawat bahagi.
Bakit ang mga rotomolded na bahagi ay walang seamless at ang mga blow molded na bahagi ay hindi?
Sa rotational molding, binabalutan ng pulbos ang buong interior ng amag habang lumiliko ito, kaya ang bahagi ay bumubuo bilang isang tuloy-tuloy na balat na walang linya ng weld. Sa blow molding, kurutin ng halves ng amag ang parison sa itaas at ibaba, na nag-iiwan ng pinch-off na linya. Ang isang magandang kurot-off ay malakas. Ngunit kung ang iyong bahagi ay hindi maaaring magkaroon ng anumang tahi, ang walang tahi na rotomolded na pader ay isang kalamangan.
Aling proseso ang gumagawa ng mas malakas na bahagi?
Wala sa alinmang panalo — iba ang naabot nila sa lakas. Ang mga Rotomold na bahagi ay tumatakbo nang mas makapal at walang tahi, na nababagay sa mga produktong mabigat sa pang-aabuso. Ang mga bahaging hinulma ng suntok ay umaabot sa lakas sa pamamagitan ng kontroladong pamamahagi ng pader: ang naka-program na die-gap control ay naglalagay ng materyal kung saan nakaupo ang load, kaya ang mas magaan na bahagi ay nakakatugon sa parehong tungkulin. Ang blow molding sa HMWHDPE na may wastong kontrol sa kapal ay gumagawa ng mga stacking-rated na bote ng IBC.
Pagpapasya sa pagitan ng dalawang proseso?
Kung pipili ka ng proseso para sa isang malaking guwang na bahagi, ang aming engineering team ay maaaring magpatakbo ng breakeven sa iyo batay sa laki ng iyong bahagi, materyal, at taunang volume. Kung mas angkop ang rotomolding sa iyong mga numero, sasabihin namin ito. Kung mananalo ang blow molding, isasalamin namin ang eksaktong makina at ipapakita ang cycle math sa likod nito. Pagbuo ng mga blow molding machine mula noong 2002, kasama ang 15 inhinyero sa koponan.
Kumuha ng isang matapat na pagtatasa ng proseso →Ang blow molding versus rotational molding ay isang volume question sa isang teknikal na costume. Murang kasangkapan at pasensya sa mababang dami. Presyon, bilis, at naka-program na mga pader sa sukat. Alamin ang iyong taunang numero, at ang proseso mismo ang pipili. Kapag ito ay pumili ng blow molding, angmalaking hanay ng accumulatoray kung saan nakatira ang mga produkto ng crossover.