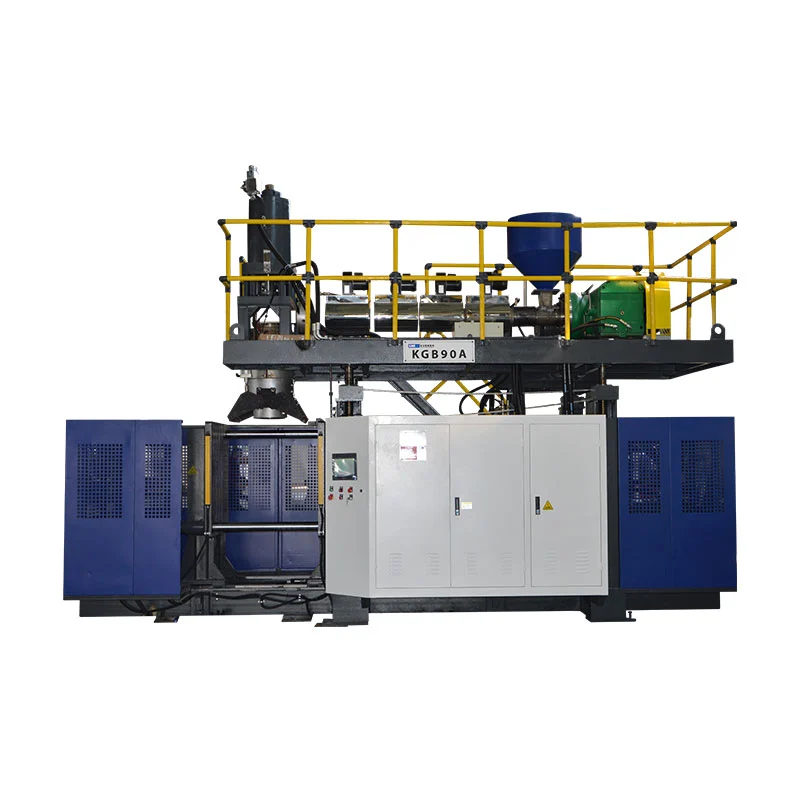
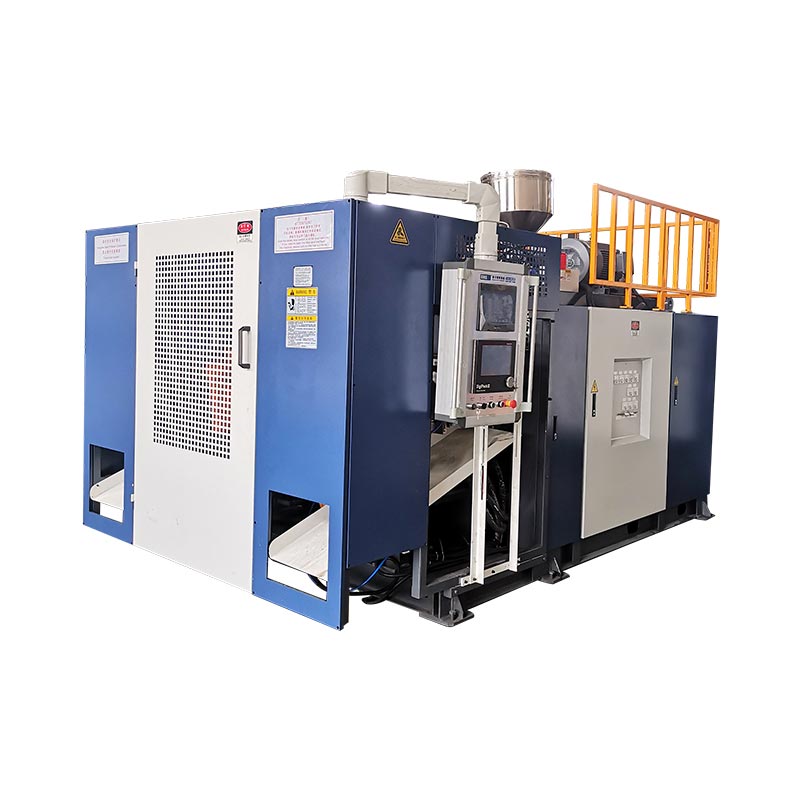
Binabago ng pangalawang istasyon kung paano ginagamit ng makina ang extrusion, paglamig at oras ng paghawak ng amag. Hindi ito awtomatikong nadodoble ang naibebentang output, mas mababang enerhiya bawat bote o gumawa ng mas malaking produkto. Ipinapakita ng tatlong nakapares na laki ng makina ng Kinggle kung saan lumilitaw ang mga tunay na pagkakaiba.

Ang tunaysingle vs double station blow molding machineAng paghahambing samakatuwid ay isang kumpletong-cell na pag-aaral, hindi isang bilang ng karwahe. Dapat ikonekta ng desisyon ang bote, iskedyul ng produksyon, gross melt demand, two-station sequence at accepted-part requirement.
Ano ang mga pagbabago sa pagitan ng isang istasyon at dalawa?
Sa isang single-station na tuloy-tuloy na extrusion blow molding machine, ang isang mold-and-clamp na posisyon ay kumukuha ng parison, bumubuo sa bahagi, pinapalamig ito at pinakawalan ito. Ang susunod na kaganapan sa paghubog ay dapat magkasya sa sequence ng isang istasyon.
Ang isang double-station—o twin-station—extrusion blow molding machine ay nagpapalit-palit ng dalawang posisyon ng amag sa paligid ng isang shared extrusion system. Ang isang istasyon ay maaaring nasa isang pamumulaklak, pagpapalamig o bahaging pag-alis habang ang isa ay naghahanda upang makuha ang susunod na parison. Ito ang dahilan kung bakit inilalarawan din ang double-station equipment bilang double-sided o shuttle blow molding machine sa ilang mga merkado.
Ipinapaliwanag ng pinasimpleng sequence na ito ang pagkakataon, hindi ang panghuling rate ng produksyon. Ang paglalakbay sa istasyon, pagbuo ng parison, pagsara ng amag, pamumulaklak, tambutso, paglamig, pagbuga, pagbabawas at paglipat sa ibaba ng agos ay dapat pa ring magkasya. Inililista din ng independiyenteng literatura ng shuttle-machine ang mga single- at double-sided na configuration nang hiwalay mula sa single- at multi-parison die head, na nagpapatibay na ang mga ito ay magkaibang mga pagpipilian sa kagamitan.
Huwag malito ang bilang ng istasyon, bilang ng ulo, bilang ng lukab at bilang ng layer
Maraming mga pagkakamali sa panipi ang nagsisimula dahil ang "doble" ay ginagamit nang hindi sinasabi kung ano ang nadoble. Ang double-station machine ay hindi kinakailangang double-head machine, two-cavity mold o dalawang-layer na linya.
| Termino | Kung ano ang binibilang nito | Kung ano ang nagbabago | Tanong para sa supplier |
|---|---|---|---|
| Single o double station | Mold-and-clamp na mga posisyon na gumagana sa pagkakasunud-sunod | Pagkakasunud-sunod ng makina, kinakailangan sa set ng amag, potensyal na output, bakas ng paa at paghawak | Ilang kumpletong istasyon ng amag ang kahalili sa makinang ito? |
| Single o multi-head die | Nag-extrude ang mga Parison sa isang kaganapan sa paghubog | Gaano karaming mga lukab ng amag ang maaaring pakainin nang sabay-sabay at ang kinakailangang pitch ng outlet | Ilang saksakan ang kasama, at ano ang kanilang distansya sa gitna? |
| Single o multi-cavity na amag | Mga bahagi na nabuo sa isang malapit na amag | Mga bahagi sa bawat kaganapan sa paghubog, laki ng amag, balanse ng paglamig at pag-trim | Gaano karaming mabibiling bahagi ang dapat gawin ng isang kaganapan sa amag? |
| Single o multilayer | Mga layer ng materyal sa dingding ng bahagi | Mga extruder, arkitektura ng die-head, paghawak ng materyal at kontrol sa proseso | Aling mga materyales at istraktura ng layer ang kasama sa sipi? |
AngR&B tuluy-tuloy na extrusion shuttle data sheet, halimbawa, naglilista ng mga single- at multi-parison die head nang hiwalay sa isa o dalawang-station na clamp configuration. Ang multi-parison tooling ay isang output lever; ang pangalawang istasyon ng amag ay isa pa. Ang isang panukala ay maaaring gumamit ng alinman sa pingga o pagsamahin ang pareho, kaya ang quotation ay dapat tukuyin ang bawat isa nang hiwalay.
Ang terminolohiya ay nagbabago rin ayon sa rehiyon. Maaaring maghanap ang mga mamimili ng adouble station blow molding machine, twin station blow molding machine, dalawang-istasyon na bote ng pamumulaklak ng makinaodouble-sided shuttle blow molder. Kumpirmahin ang pisikal na pagkakasunud-sunod sa halip na pumili sa pamamagitan ng pangalan lamang.
Orihinal na paghahambing: tatlong nakapares na laki ng makina ng Kinggle
Ang sumusunod na pagsusuri ay gumagamit ng mga pagtutukoy na inilathala sa anim na kasalukuyang pahina ng produkto ng Kinggle. Ang bawat pares ay may parehong nominal na maximum na kapasidad ng lalagyan, na ginagawang mas madaling makita ang pagkakaiba ng istasyon. Ang mga numero ay mga sanggunian sa katalogo, hindi isang garantiya sa produksyon para sa bawat bote, dagta, ulo ng ulo o opsyon na pakete.
| Kapasidad at modelo | Mga istasyon | Nai-publish na label ng output | HDPE na natutunaw na kapasidad | Mga sukat ng makina (L×W×H) | Simpleng L×W na sobre* | Timbang | Lakas ng clamping |
|---|---|---|---|---|---|---|---|
| 2LKGB2L | Walang asawa | 600 pcs/h dry cycle | 30 kg/h | 3.1 × 1.7 × 2.5 m | 5.3 m² | 2.5 t | 40 kN |
| 2LKGB2D | Doble | 600 × 2 pcs/h dry cycle | 55 kg/h | 3.1 × 2.2 × 2.5 m | 6.8 m² | 4.5 t | 40 kN |
| 5LKGB5L | Walang asawa | 500 pcs/h dry cycle | 55 kg/h | 3.1 × 2.2 × 2.5 m | 6.8 m² | 3.0 t | 65 kN |
| 5LKGB5D | Doble | 500 × 2 pcs/h dry cycle | 80 kg/h | 3.2 × 2.2 × 2.5 m | 7.0 m² | 5.2 t | 65 kN |
| 15LKGB15L | Walang asawa | 450 pcs/h dry cycle | 100 kg/h | 4.5 × 2.2 × 2.8 m | 9.9 m² | 7.5 t | 165 kN |
| 15LKGB15D | Doble | 450 × 2 pcs/h dry cycle | 120 kg/h | 4.8 × 2.9 × 2.8 m | 13.9 m² | 12.5 t | 165 kN |

Ano ang ipinapakita ng ipinares na data
1. Hindi tinutukoy ng bilang ng istasyon ang maximum na laki ng bahagi
Sa loob ng bawat pares ng Kinggle, ang nominal na kapasidad ng lalagyan at na-publish na clamping force ay nananatiling pareho: 2L at 40 kN, 5L at 65 kN, o 15L at 165 kN. Binabago ng pangalawang istasyon ang pagkakasunud-sunod ng produksyon; hindi nito ginagawang 15L platform ang 5L platform.
Ang pagkakaibang ito ay mahalaga sa panahon ng pagpili ng makina. Ang dami ng bahagi, inaasahang lugar, mga sukat ng amag at kinakailangang clamp ay kailangan pa ring magkasya sa platform. kay Kingglegabay sa pagpili ng blow molding machinenagsisimula sa lalagyan bago pumili ng bilang ng istasyon.
2. Ang mga pares ng double-station ay nagdaragdag ng kapasidad ng pagtunaw, ngunit hindi sa pamamagitan ng isang nakapirming ratio
Ang na-publish na kapasidad ng pagtunaw ng HDPE ay tumataas mula 30 hanggang 55 kg/h sa 2L na pares, mula 55 hanggang 80 kg/h sa 5L na pares, at mula 100 hanggang 120 kg/h sa 15L na pares. Ang mga pagtaas na iyon ay hindi magkapareho at hindi dapat i-convert sa isang unibersal na "double station multiplier."
Ito ang pinakamahalagang aralin sa kapasidad sa datos. Ang dalawang istasyon ay maaaring lumikha ng higit pang mga pagkakataon sa paghubog, ngunit ang extruder ay kailangan pa ring magbigay ng kabuuang parison mass. Ang isang mas mabigat na bote, mas maraming flash, mas maraming die outlet o mas maikling agwat ng kaganapan ay nagpapataas ng demand na matunaw. Kapag ang pagpilit ay naging bottleneck, hindi ito malulutas ng pagdaragdag ng availability ng istasyon.
3. Iba-iba ang pagtaas ng timbang at pag-install ng sobre ayon sa laki
Ang paglipat mula sa solong tungo sa dobleng modelo ay nagpapataas ng nai-publish na timbang ng makina mula 2.5 hanggang 4.5 tonelada sa 2L, 3.0 hanggang 5.2 tonelada sa 5L, at 7.5 hanggang 12.5 tonelada sa 15L. Ang nakalkulang L×W machine envelope ay nagbabago mula sa humigit-kumulang 5.3 hanggang 6.8 m², 6.8 hanggang 7.0 m², at 9.9 hanggang 13.9 m² ayon sa pagkakabanggit.
Samakatuwid, ang lugar sa sahig ay hindi ligtas na inilarawan bilang "halos pareho" o "doble ang laki." Ang resulta ay depende sa platform. Ang pagkalkula ng machine-envelope ay hindi isang factory layout: ang access sa serbisyo, supply ng materyal, mga cooling manifold, control cabinet, part discharge at paghawak ng amag ay nangangailangan pa rin ng espasyo. Gamitin ang Kinggle'skapangyarihan, hangin, tubig at gabay sa layoutbago i-freeze ang site plan.
4. Ang dry-cycle label ay isang paghahambing na signal, hindi isang pangako sa paghahatid
Itinatala ng dry cycle ang paggalaw ng makina nang hindi pinatutunayan ang mga kondisyon ng produksyon ng isang natapos na bahagi. Ang aktwal na output ay kailangang isama ang parison formation, blow at exhaust time, cooling, ejection, trimming, pagkawala ng kalidad at nakaplanong paghinto. Ang isang makapal na 15L jerrycan at isang magaan na 500ml na bote ay hindi maaaring italaga ng parehong output dahil lamang sa tumatakbo ang mga ito sa isang makina na may parehong bilang ng istasyon.
Kalkulahin ang output mula sa mga kaganapan sa paghubog at balanse ng masa
Magsimula sa produkto at magtrabaho pabalik. Huwag magsimula sa pagpaparami ng numero ng catalog sa mga oras ng shift.
Hakbang 1: tukuyin ang kinakailangang magandang output
I-convert ang kumpirmadong demand sa magagandang bahagi kada oras gamit ang mga naka-iskedyul na oras ng produksyon, nakaplanong pagbabago, at mga pagpapalagay ng sariling availability ng planta. Panatilihing hiwalay ang mga sitwasyon ng demand—base, seasonal peak at future growth—kaya nakikita ang labis na kapasidad sa halip na nakatago sa loob ng isang optimistikong target.
Hakbang 2: sukatin ang isang kumpletong kaganapan sa paghubog
Para sa iminungkahing amag, itala ang bilang ng mga parison, mga bahaging nabuo, kabuuang masa ng parison, natapos na bahagi, ruta ng flash/regrind, matatag na agwat ng kaganapan at tinatanggap na resulta ng kalidad. Ang isang kaganapan sa paghubog ay nangangahulugan na ang isang amag ay kumukuha ng materyal na parison at gumagawa ng mga hanay ng mga bahagi nito.
Magandang bahagi/h = mga kaganapan sa paghubog/h × bahagi bawat kaganapan × tinatanggap na bahagi
Gross melt demand (kg/h) = molding event/h × gross parison mass bawat event (kg)
Ang tinatanggap na fraction ay dapat magmula sa isang napagkasunduang pagsubok o isang matapat na pagpapalagay ng halaman. Kasama sa gross parison mass ang materyal na pumapasok sa molding event, hindi lamang ang tapos na bote. Kung ang flash ay reground, ang paghawak at muling pagpapakilala nito ay nakakaapekto pa rin sa linya.
Hakbang 3: subukan ang mga bottleneck bilang isang linya
Ihambing ang gross melt demand sa iminungkahing extruder sa ilalim ng aktwal na materyal. Pagkatapos ay kumpirmahin ang paglamig ng amag, ihip ng hangin, pag-alis ng bahagi, pagbabawas, pagsusuri sa pagtagas, paghahatid, pag-iimpake at kapasidad ng gilingan. Itinatakda ng pinakamababang napapanatiling yugto ang output ng linya.
Para sa mas malawak na lohika ng output ng tuluy-tuloy na makina, tingnan ang Kinggle'spatuloy na gabay sa blow molding machine. Kung magbabago ang bigat ng bahagi o pader sa panahon ng mga pagsubok sa bilis, gamitin anggabay sa programming ng parisonat i-verify ang parehong mga lokasyon ng pader sa bawat kundisyon.
Aling configuration ang akma sa production plan?
Ang nag-iisang istasyon ay karaniwang mas malinis na shortlist kapag…
- ang na-verify na demand ay umaangkop sa isang istasyon ng amag na may katanggap-tanggap na operating margin;
- ang mga pagbabago sa produkto ay madalas o ang produksyon ay maikli;
- isang hanay ng amag ay ginustong para sa mga dahilan ng badyet, pagpapanatili o pagpapatunay;
- ang bahagi, amag o paraan ng pag-alis ay ginagawang hindi praktikal ang isang alternating layout;
- limitado ang espasyo ng pabrika, lifting access o downstream automation;
- ang proyekto ay pumapasok sa isang merkado kung saan ang demand ay hindi pa napatunayan.
Ang double station ay nararapat sa isang buong line study kapag…
- ang matatag na paulit-ulit na demand ay lumampas sa makatotohanang single-station output;
- dalawang tugmang istasyon ng amag ay maaaring magpatakbo ng isang paulit-ulit na proseso;
- ang extruder at die head ay maaaring magbigay ng kinakailangang gross melt rate;
- paglamig dahon kapaki-pakinabang na oras para sa alternating amag trabaho;
- trimming, pagsubok at paghawak ng materyal ay maaaring tanggapin ang tumaas na daloy;
- ang karagdagang amag, makina at saklaw ng utility ay may maipagtatanggol na kaso ng negosyo.
Wala alinman sa listahan ang pumapalit sa isang pagsubok ng produkto. Pinipigilan nito ang isang karaniwang error sa pagkuha: tinatrato ang pangalawang istasyon bilang isang standalone na accessory na output. Ito ay isang desisyon ng system na nagbabago sa tooling, mga kontrol, pag-commissioning at ang daloy ng mga bahagi sa pamamagitan ng pabrika.
Maaaring burahin ng mga utility at downstream na kagamitan ang bentahe ng istasyon
Ang isang linya ng dobleng istasyon ay maaaring magpadala ng higit na init sa sistema ng paglamig ng amag at lumikha ng mga kaganapan sa paghuhulma na magkakalapit. Ang naka-compress na hangin ay kailangang humawak ng presyon at maghatid ng daloy kapag hinihingi ito ng linya, hindi lamang sa idle. Ang paglamig ng tubig ay kailangang maabot ang parehong mga circuit ng amag na may matatag na mga kondisyon. Ang pamamahagi ng kuryente, hydraulic cooling at cabinet environment ay dapat tumugma sa huling build.
Huwag kalkulahin ang mga serbisyo ng halaman mula sa talahanayan ng paghahambing. Gumagamit ang ilang kasalukuyang detalye ng web ng Kinggle ng hindi pare-parehong typography ng unit, at hindi naglalarawan ang average na mga numero ng enerhiya sa isang kaparehong pagsubok ng produkto. Hilingin ang utility sheet na tukoy sa proyekto, pagguhit ng kuryente at pagguhit ng pangkalahatang pag-aayos para sa iniutos na pagsasaayos.
Suriin ang bawat proseso pagkatapos ng pagbubukas ng amag
- Makakatanggap ba ng mga bahagi ang mga kagamitan sa take-out mula sa mga alternating station?
- Maaari bang hawakan ng trimming ang aktwal na flash at neck/bottom geometry?
- Maaari bang suriin ng leak tester ang bawat cavity sa kinakailangang line rate?
- Maaari bang maiwasan ng mga conveyor ang banggaan, akumulasyon at pagpapapangit ng bahagi?
- Maaari bang hawakan ng gilingan at blender ang flash nang hindi nagpapatatag ng proporsyon ng regrind?
- Maaari bang ligtas na maabot ng mga operator ang parehong istasyon para sa inaprubahang inspeksyon at pagpapalit ng trabaho?
Kung ang mas mabilis na pagtakbo ay lumilikha ng hindi matatag na kapal ng pader, flash, cooling distortion o paulit-ulit na alarma, ikonekta angpreventive maintenance recordkasama ang Kinggle'sParaan ng pag-troubleshoot ng HMIbago itago ang isang pisikal na bottleneck na may mga pagbabago sa recipe.

Ihambing ang kabuuang gastos sa pag-install, hindi ang presyo ng makina lamang
Ang isang mamimili na naghahanap ng isang plastic bottle making machine na presyo ay maaaring makatanggap ng dalawang quotation na hindi katumbas. Maaaring isama ng isa ang pangalawang set ng amag, take-out at leak testing; ang isa pa ay maaaring magpakita lamang ng base molding machine. Ang mas mababang presyo ng headline ay maaaring naglalarawan ng hindi gaanong kumpletong production cell.
| Patong ng gastos | Tanong sa isang istasyon | Tanong ng dobleng istasyon |
|---|---|---|
| Platform ng makina | Aling mga extruder, clamp, mga kontrol at karaniwang mga auxiliary ang kasama? | Aling karagdagang carriage, clamp, blow at control equipment ang kasama? |
| Molds at mamatay ulo | Kasama ba ang isang kumpletong amag at ang tamang die outlet package? | Kasama ba ang dalawang magkatugmang istasyon ng amag, at pareho ba ang bilang ng ulo at pitch ng outlet sa tool plan? |
| Mga serbisyo ng pabrika | Anong kapangyarihan, hangin, tubig at trabaho sa sahig/loading ang kailangan? | Maaari bang suportahan ng mga kasalukuyang serbisyo ang mas mabilis na pagkakasunud-sunod ng kaganapan sa ilalim ng sabay-sabay na pangangailangan ng pabrika? |
| Downstream na cell | Aling mga take-out, trimming, testing, conveying at grinding steps ang manu-mano o awtomatiko? | Maaari bang tanggapin ng bawat downstream stage ang mga bahagi mula sa mga alternating station nang walang akumulasyon? |
| Pagbabago at pagpapatunay | Gaano katagal ang isang pagbabago ng amag at recipe sa ilalim ng pamamaraan ng mamimili? | Paano nakahanay, kwalipikado at naibalik ang dalawang istasyon pagkatapos ng pagbabago ng produkto? |
| Panganib sa pagpapatakbo | Anong output ang mawawala kung huminto ang single mold station? | Maaari bang ligtas na ihiwalay ang alinmang istasyon, at ano ang mangyayari sa nakabahaging pagkakasunud-sunod ng extrusion? |
Ang isang kapaki-pakinabang na paghahambing sa ekonomiya ay gumagamit ng parehong hangganan ng proyekto sa magkabilang panig. Isama ang molding machine, molds, die head, auxiliary, installation, commissioning, pagsasanay at mga pagbabago sa pabrika. Pagkatapos ay tantiyahin ang paggawa, mga utility, nakaplanong pagpapanatili, pagkawala ng pagbabago, pagkawala ng kalidad at downtime gamit ang sariling pagpapalagay ng operating ng mamimili.
Gastos sa bawat magandang bahagi = kabuuang gastos sa panahon ng paghahambing ÷ tinatanggap na mga bahagi na ginawa sa parehong panahon
Ang numerator at denominator ay dapat gumamit ng parehong window ng oras at saklaw. Huwag maglagay ng double-station capital figure sa itaas ng single-station dry-cycle output, o ikumpara ang isang automated na double line na may base single machine na hindi kasama ang trimming at pagsubok. Kung hindi magamit ng demand ang idinagdag na output, mananatiling gastos ang idle capacity. Kung ang demand ay lumampas sa kakayahan ng solong istasyon, ang napalampas na produksyon at overtime ay mga gastos din.
Ang presyo ay isa pa ring wastong pagpilit sa pagbili, ngunit ito ay nabibilang pagkatapos ng teknikal na akma. Hilingin kay Kinggle na tukuyin ang bawat kasamang sangkap at bawat item na binigay ng mamimili upang maikumpara ang quotation sa bawat linya.
Ang isang mas mahusay na RFQ ay naghihiwalay sa mga garantisadong kundisyon mula sa mga sanggunian sa katalogo
Ipadala ang parehong input sheet sa bawat supplier. Kung hindi, maaaring gumamit ng magkaibang mga pagpapalagay ang dalawang sipi at mukhang maihahambing pa rin.
| RFQ field | Kinakailangang input | Bakit binago nito ang desisyon ng istasyon |
|---|---|---|
| Bahagi | Drawing o sample, maximum na sukat, leeg/finish, handle, parting line at trimming na kinakailangan | Tinutukoy ang pagkakaakma ng amag, paggalaw at gawain sa ibaba ng agos |
| materyal | Eksaktong grado ng resin, kulay, mga additives, regrind/PCR plan at data ng supplier | Binabago ang pag-uugali ng pagkatunaw, kabuuang throughput at paglamig |
| Misa at pader | Tapos na timbang, gross parison/flash estimate, kritikal na lokasyon ng pader at tolerance | Ginagawang matunaw ang demand at kalidad na ebidensya ang mga target sa cycle |
| Demand | Magandang bahagi kada oras, shift, taon at peak season; SKU/changeover plan | Ipinapakita kung ang pangalawang istasyon ay maaaring panatilihing productively loaded |
| Tooling | Bilang ng istasyon, mga die outlet, mga cavity, distansya sa gitna, mga set ng amag at layout ng paglamig | Pinipigilan ang "double station" mula sa pagtatago ng ibang ulo o cavity assumption |
| Kalidad | Timbang, dimensional, pader, pagtagas, pagbaba, top-load o iba pang mga napagkasunduang pagsubok | Tinutukoy ang magandang output sa halip na bilis ng paggalaw |
| Pabrika | Power standard, mga kondisyon ng hangin/tubig, mga limitasyon sa sahig at kisame, lifting path at downstream na kagamitan | Sinusuri kung ang buong double-station na cell ay maaaring i-install at suportahan |
Itala ang mga item na ito sa panahon ng pagsubok sa pagtanggap
- Makina, amag, ulo ng mamatay, dagta at pagkakakilanlan ng recipe.
- Stable molding-event interval para sa bawat istasyon—hindi isang pinakamabilis na event.
- Kabuuang masa ng parison, bigat ng tapos na bahagi at ruta ng flash.
- Mga tinatanggap na bahagi ayon sa cavity at station sa ibabaw ng napagkasunduang test window.
- Kritikal na pader, dimensional at functional na mga resulta.
- Aktwal na kondisyon ng hangin, tubig at elektrikal sa ilalim ng ipinakitang pagkarga.
- Alarm, stop at manual-intervention record sa panahon ng pagsubok.
Ginagawang desisyon ng record na ito ang "single versus double station" batay sa produkto ng mamimili. Nagbibigay din ito ng baseline ng pagkomisyon para sa pag-troubleshoot sa hinaharap at preventive maintenance.
Mga madalas itanong
Alin ang mas mabilis: isang single-station o double-station blow molding machine?
Ang isang double-station machine ay may mas mataas na potensyal na output dahil ang dalawang istasyon ng amag ay nagpapalit-palit sa paligid ng isang shared extrusion system. Ang aktwal na mahusay na output ay nakasalalay pa rin sa kapasidad ng pagtunaw, bilang ng parison, paglamig, pag-alis ng bahagi, kagamitan sa ibaba ng agos at tinatanggap na kalidad.
Doble ba ang produksyon ng double-station blow molding machine?
Hindi awtomatiko. Ang mga nai-publish na numero ng dry-cycle ay maaaring magpakita ng dalawang alternating station, ngunit ang nabebentang output ay maaaring limitado sa pamamagitan ng gross melt demand, paglamig, pag-trim, pagsubok, paghinto o pagtanggi. I-verify ang makina gamit ang aktwal na produkto at materyal.
Ang double-station machine ba ay pareho sa double-head machine?
Hindi. Ang bilang ng istasyon ay naglalarawan ng mga posisyon ng mold-and-clamp. Inilalarawan ng bilang ng ulo kung gaano karaming mga parison ang na-extrude para sa isang kaganapan sa paghubog. Maaaring pagsamahin ng isang makina ang dalawang istasyon na may isa o ilang die outlet.
Maaari bang magpatakbo ng magkaibang hulma ang dalawang istasyon?
Huwag ipagpalagay na mahusay silang magpatakbo ng mga hindi nauugnay na produkto. Ang mga istasyon ay nagbabahagi ng mga kondisyon ng extrusion at proseso, kaya dapat na magkatugma ang product mass, timing ng parison, cooling at downstream na trabaho. Kumpirmahin ang eksaktong pag-aayos sa panahon ng engineering.
Dapat ba akong pumili ng isa o dobleng istasyon para sa 5L na lalagyan?
Ang dami ng container ay tumutukoy lamang sa platform. Pumili ng bilang ng istasyon mula sa na-verify na demand ng good-parts, bigat ng produkto, haba ng pagtakbo, plano ng mold at die-head, magagamit na mga utility, layout ng pabrika at kapasidad sa ibaba ng agos.
Paano dapat kalkulahin ang output ng blow molding machine?
Gumamit ng mga kaganapan sa paghubog bawat oras na pinarami ng mga bahagi sa bawat kaganapan at ang tinatanggap na bahagi. Suriin ang resulta laban sa gross melt demand, paglamig at bawat downstream na hakbang. Huwag gumamit ng dry cycle lamang bilang output ng produksyon.
Anong impormasyon ang kailangan para sa isang single-versus-double-station quotation?
Ibigay ang pagguhit ng bahagi, grado ng materyal, tapos at kabuuang masa ng parison, mga kinakailangan sa dingding at kalidad, target ng magandang bahagi, plano ng SKU, konsepto ng amag at lukab, mga kagamitan, layout at kagamitan sa ibaba ng agos.