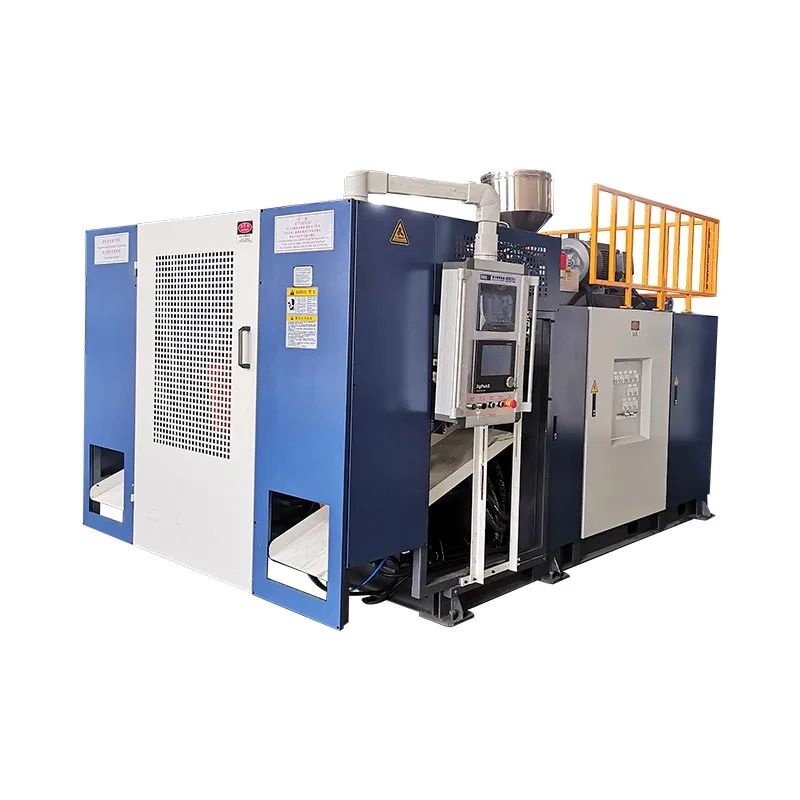
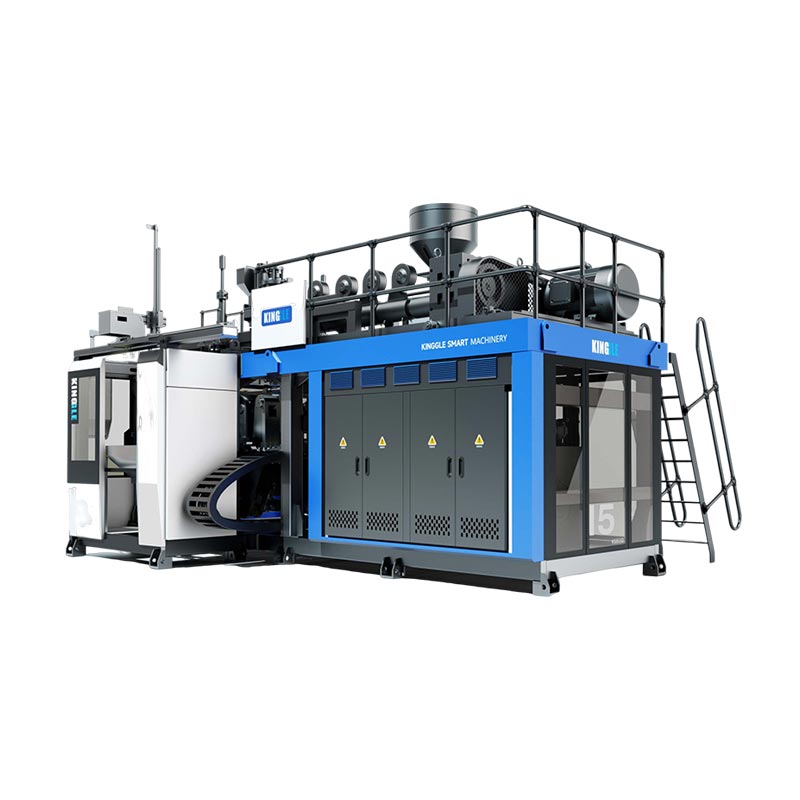
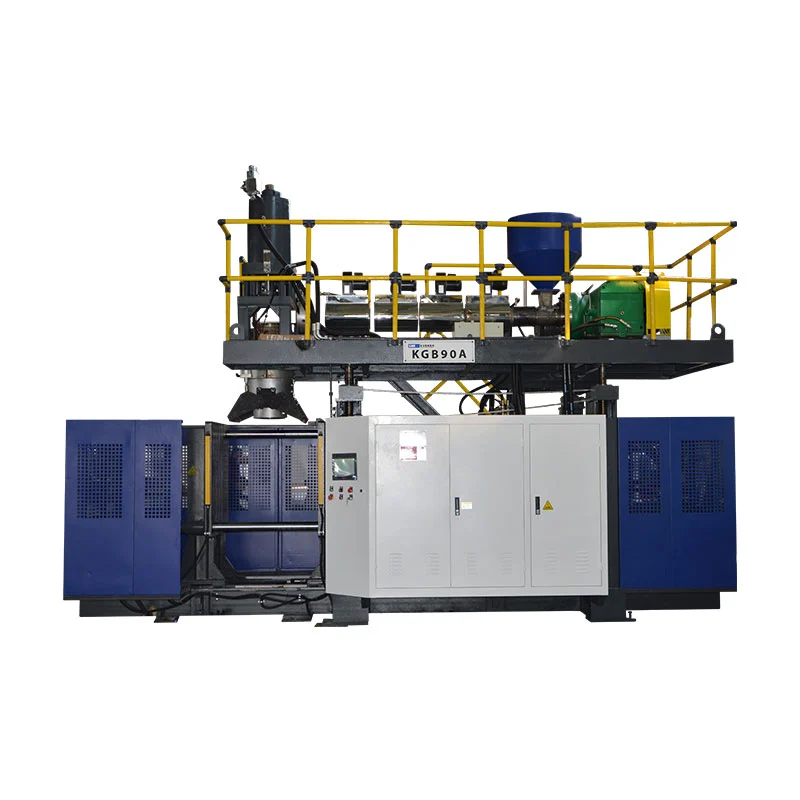
Kalkulahin ang rate ng produksyon ng blow molding machine sa pamamagitan ng paghahati ng 3,600 sa pagitan ng mga kaganapan sa output sa mga segundo, pagkatapos ay i-multiply sa mga bahagi na ginawa sa bawat kaganapan. Upang matantya ang magagandang bahagi sa bawat shift, ilapat ang nasusukat na kalidad ng ani at aktwal na oras ng pagtakbo, at tingnan kung ang extrusion at downstream na kagamitan ay maaaring suportahan ang resulta. Ang isang dry-cycle na detalye lamang ay hindi nagtatatag ng natapos na bote na output.
Magbatay ng desisyon sa kapasidad sa mga tinatanggap na bahagi sa buong nakaplanong panahon ng produksyon, hindi ang pinakamabilis na cycle sa isang sheet ng detalye. Para sa extrusion blow molding, ang pagkalkula ng output ay dapat na account para sa bote, tooling at materyal na demand. Ang PET stretch-blow ratings ay hindi kapalit ng mga pagsusuring iyon.
Paano mo kinakalkula ang output ng blow molding kada oras?
Magsimula sa isang kaganapan sa pagbibilang na maaaring matukoy ng isang tagamasid. Para sa gabay na ito, ang isang output event ay ang paglabas ng mga molded parts mula sa isang operating mold. Itala ang average na pagitan sa pagitan ng mga kaganapang iyon sa buong makina, kasama ang bilang ng mga bahagi na inilabas sa bawat oras.
Kung ang dalawang bahagi ay umalis sa makina bawat 16 segundo, ang pagkalkula ay 3,600 ÷ 16 × 2 = 450 bahagi bawat oras ng pagtakbo. Ito ay isang mapaglarawang pagkalkula, hindi isang Kinggle machine rating. Binibilang nito ang mga hinubog na bahagi bago ibawas ang mga pagtanggi at ipinapalagay na ang nakasaad na pagitan ay maaaring mapanatili.
Gamitin ang tamang cycle time formula
Ang ikot ng oras ng pagmamanupaktura ng isang istasyon ay hindi palaging ang agwat sa pagitan ng mga output mula sa kumpletong makina. Katulad nito, ang mga segundo sa bawat bahagi ay hindi kapareho ng dami ng mga segundo sa bawat dalawang bahagi na kaganapan sa paghubog. Isulat ang unit sa tabi ng bawat input bago ito ilagay sa isang spreadsheet.
Para sa isang sinusukat na panahon, ang katumbas na cycle time equation ay lumipas sa mga segundong tumatakbo na hinati sa bilang ng mga kaganapan sa output. Kung ang mga kaganapan ay gumagawa ng iba't ibang dami, gamitin na lang ang paraan ng direktang pagbilang: kabuuang mga bahaging hinulma na hinati sa mga oras ng pagtakbo.Glosaryo ng OEE ni VorneTinutukoy din ang aktwal na rate ng pagtakbo gamit ang kabuuang bilang at oras ng pagtakbo.
Upang kalkulahin ang cycle time mula sa isang recording, sukatin sa pagitan ng mga tumutugmang punto. Sampung magkakasunod na timestamp ay naglalaman ng siyam na pagitan, hindi sampu. Para sa hindi pantay na mga cycle, hatiin ang kabuuang lumipas na oras sa aktwal na bilang ng agwat sa halip na mag-average ng isang seleksyon ng mga mabilis na cycle.
Ang pangunahing Excel entry ay=3600/A2*B2, kung saan ang A2 ay naglalaman ng mga segundo sa bawat kaganapan at ang B2 ay naglalaman ng mga bahagi sa bawat kaganapan. Kung ang iyong cycle time calculation formula ay nagbabalik na ng mga segundo bawat indibidwal na bahagi, gamitin=3600/A2. Ang pagpaparami ng resultang iyon sa bilang ng cavity ay bibilangin ang mga cavity ng dalawang beses.
Pangalanan ang resulta ayon sa mga input nito. Ang isang perpektong agwat ay nagbibigay ng isang perpektong rate. Ang isang kinatawan na sinusukat na pagitan ay nagbibigay ng isang sinusunod na bilis ng pagtakbo. Wala alinman sa awtomatikong kasama ang mga pagbabago o paghinto ng isang kumpletong shift. Panatilihing nakikita ang pagkakaiba kapag inililipat ang resulta sa isang quotation o iskedyul ng produksyon.
Bilangin ang mga istasyon, ulo at cavity nang walang dobleng pagbibilang
Ang isang istasyon, isang die outlet at isang mold cavity ay naglalarawan ng iba't ibang bahagi ng production arrangement. kay Kingglemulti-head versus multi-cavity na gabaynaghihiwalay sa kanila: ang mga saksakan ay bumubuo ng mga parison, ang mga cavity ay bumubuo ng mga bahagi, at ang mga istasyon ay ang mga posisyon ng mold-and-clamp. Ang kanilang mga numero ay hindi maaaring palitan ng mga multiplier.
Isipin ang dalawang istasyon, bawat isa ay gumagawa ng dalawang bahagi bawat release. Ang Station A ay ilalabas sa 0 at 32 segundo; ilalabas ang istasyon B sa 16 at 48 segundo. Ang bawat istasyon ay umuulit bawat 32 segundo, ngunit ang kumpletong makina ay naglalabas ng isang pares bawat 16 na segundo. Ang sumusunod na timing ay inimbento lamang upang ipaliwanag ang pagkalkula.
| Batayan sa pagbibilang | Pagkalkula | Kabuuang output |
|---|---|---|
| Kumpletong makina | 3,600 ÷ 16 segundo × 2 bahagi | 450 bahagi/h |
| Paghiwalayin ang mga kabuuan ng istasyon | 3,600 ÷ 32 segundo × 2 bahagi × 2 istasyon | 450 bahagi/h |
| Maling double count | 3,600 ÷ 16 segundo × 2 bahagi × 2 istasyon | 900 parts/h, mali |
Ang huling pagkalkula ay binibilang ang pangalawang istasyon ng dalawang beses. Ang kontribusyon nito ay kasama na sa 16-segundong buong agwat ng makina. Sa totoong record ng timing, lagyan ng label ang bawat kaganapan ng istasyon nito para muling mabuo ng ibang tao ang pagkalkula.
Huwag ipagpalagay na ang pagdaragdag ng pangalawang istasyon ay nagpapanatili ng parehong tiyempo sa ilalim ng pagkarga. Ang iminungkahing pag-aayos ay nangangailangan pa rin ng sapat na paghahatid ng materyal, kapasidad ng pagpapalamig at paghawak. Ihambing ang aktwal na iskedyul ng pagpapatakbo, hindi lamang ang bilang ng istasyon. kay Kingglepaghahambing ng isahan at dobleng istasyonnagbibigay ng nauugnay na konteksto ng pagsasaayos.
Bilangin din ang mga aktibong posisyon. Kung ang isang lukab ay sadyang wala sa serbisyo, ang nominal na presensya nito sa amag ay hindi lumilikha ng output. Kung ito ay gumagawa ng isang depektong bote, ang bote na iyon ay kabilang sa kabuuang bilang at sa bilang ng pagtanggi. Ang pagbabawas ng cavity input at pagbabawas muli ng parehong tinanggihang bote ay magpapababa ng output.
Para sa magkahalong pagsasaayos, kalkulahin ang bawat stream nang hiwalay at idagdag ang mga resulta. Ang isang nakabahaging average ay kapaki-pakinabang lamang kapag ang bilang ng kaganapan at bilang ng mga bahagi ay kumakatawan sa parehong panahon ng pagmamasid. Mahalaga ito kapag ang isang istasyon ay huminto habang ang isa ay nagpapatuloy, o kapag ang dalawang amag ay gumagawa ng magkaibang bahagi.
Gawing magandang bahagi bawat shift ang output ng oras ng pagtakbo
Ang isang mamimili na nag-iiskedyul ng mga paghahatid ay nangangailangan ng ibang numero mula sa isang operator na tumitingin sa bilis ng makina. Magsimula sa buong shift, tukuyin ang oras kung kailan hindi naka-iskedyul ang produksyon, at pagkatapos ay huminto ang pag-record sa natitirang nakaplanong yugto ng produksyon. Sabihin ang hangganan ng oras na iyon bago sumipi ng kabuuang shift.
Ang pampublikong saklaw ngISO 22400-2:2014naglalarawan ng mga KPI sa pagmamanupaktura sa pamamagitan ng kanilang mga pormula, mga elemento ng bumubuo, pag-uugali ng oras at mga yunit. Ito ay isang kapaki-pakinabang na sanggunian para sa disiplinadong pagsukat. Ginagamit ng artikulong ito ang mga praktikal na kahulugan sa ibaba; hindi nito inaangkin na ang isang makina o pagsubok ay sertipikado sa pamantayang iyon.
Sa ilalim ngVorne OEE framework, ang mga pagbabago sa loob ng naka-iskedyul na produksyon ay mga pagkawala ng availability. Hindi sila nawawala dahil lang sila ay binalak. Ang oras na walang intensyong gumawa, tulad ng hindi kasamang meal break, ay may ibang tungkulin. Tukuyin ang paggamot bago ang pagsubok sa halip na baguhin ito upang mapabuti ang huling porsyento.
Ang kalidad ng ani dito ay nangangahulugan ng mga tinatanggap na bahagi na hinati sa kabuuang hinulma na mga bahagi, na ang parehong mga bilang ay kinuha sa parehong panahon at hangganan ng proseso. Kung ang pagtanggap ay nangyari pagkatapos ng pagsusuri sa pagtagas, ang hindi natapos na trabaho na naghihintay para sa pagsusulit na iyon ay hindi pa nakumpirma na magandang output. Idokumento ang anumang nagsisimula o nagtatapos na gawaing isinasagawa.
Kailan gagamit ng kalkulasyon ng OEE
Kapag nagsisimula sa isang perpektong rate, isaalang-alang ang availability, pagkawala ng bilis at kalidad.Gabay sa pagkalkula ni Vornenagbibigay ng mga sumusunod na relasyon. Ang perpektong rate ay dapat ilarawan ang parehong produkto at aktibong configuration bilang ang binilang na output.
| Salik | Pagkalkula |
|---|---|
| Availability | Tagal ng pagtakbo ÷ nakaplanong oras ng produksyon |
| Pagganap | Naobserbahang gross running rate ÷ ideal gross running rate |
| Kalidad | First-pass good count ÷ kabuuang bilang |
| OEE | Availability × performance × kalidad |
Ang magandang output ay maaaring kalkulahin bilang perpektong rate × nakaplanong oras ng produksyon × OEE. Gumamit ng mga fraction, hindi buong porsyento, sa pagpaparami na iyon. Isang OEE na 78.4% ang pumapasok sa formula bilang 0.784.
Piliin ang alinman sa ideal-rate na ruta o ang naobserbahang-rate na ruta. Ang isang naobserbahang bilis ng pagtakbo ay sumasalamin na sa bilis na nakamit sa panahon ng pagtakbo na iyon. Ang pag-multiply nito sa isa pang salik sa pagganap para sa parehong pagkawala ng bilis ay mababawas ng dalawang beses ang pagkawala. Gayundin, kasama na sa sinusukat na good-parts-per-shift figure ang mga paghinto at pagtanggi sa loob ng shift na iyon; huwag maglapat ng pangalawang blanket na diskwento sa kahusayan upang ilarawan ang parehong shift.
Suriin kung kayang suportahan ng extruder ang target na output
Lumilikha din ang pagtatantya ng output ng materyal na kinakailangan. Gamitin ang kabuuang masa na naproseso para sa bawat molded na bahagi, hindi lamang ang bigat ng tapos na lalagyan. Para sa pagkalkulang ito, kasama sa gross mass ang materyal na nagiging lalagyan at ang nauugnay na trim nito, na palagiang inilalaan sa mga bahaging ginawa.
Ipagpalagay na ang hypothetical 450-part/h arrangement ay nagpoproseso ng 90 g bawat molded part. Ang tumatakbong demand nito ay 450 × 90 ÷ 1,000 = 40.5 kg/h. Kung ang natapos na bote ay tumitimbang ng 70 g, gamit lamang ang netong timbang nito ay magbubunga ng mas mababang bilang na 31.5 kg/h. Ang parehong mga numero ay nagmula sa mga mapaglarawang pagpapalagay, hindi isang sinusukat na proyekto ng bote.
Ang 9 kg/h pagkakaiba ay ang ipinapalagay na materyal na nauugnay sa trimming. Ang pagbawi nito sa wakas ay hindi nag-aalis ng orihinal na kinakailangan sa pagproseso. Panatilihin ang isang hiwalay na kalkulasyon para sa biniling dagta, nakuhang materyal at pagtatapon; ang pagkalkula ng extruder load ay may kinalaman sa materyal na dumadaan sa proseso.
kay Kingglegabay sa head-layoutnag-uugnay din ng mass ng kaganapan na may magagamit na kapasidad ng extrusion. Ang pagdaragdag ng mga cavity ay maaaring magpapataas ng mga bahagi sa bawat kaganapan, ngunit pinapataas din nito ang mass na kinakailangan para sa kaganapang iyon. Ang isang mas malaking nominal na bilang ng cavity ay hindi maaaring mag-resolba sa isang limitasyon ng materyal-supply.
Ihambing ang tumatakbong demand sa isang throughput reference na naaangkop sa materyal at iminungkahing setup. Huwag palabnawin ang demand sa pamamagitan ng pag-average nito sa isang lunch break o shutdown. Dapat suportahan ng makina ang materyal na rate habang gumagawa ito, kahit na mas mababa ang shift-average na rate.
Available ang paunang materyal na kisame ng kg/h na hinati sa gross kg bawat bahagi. Isa lamang itong pagkalkula ng screening. Hindi ito nagtatatag ng oras ng paglamig, katanggap-tanggap na pamamahagi ng pader, dimensional na katatagan o ang output ng trimming at inspeksyon na kagamitan. Ang mga iyon ay nangangailangan ng kanilang sariling mga tseke.
Para sa paunang pagsusuri, ilagay ang mga molding, extrusion at downstream na kapasidad sa mga katugmang unit at ihambing ang mga ito. Ang pinakamaliit na sinusuportahang rate ay tumutukoy sa isang hadlang sa kandidato, hindi isang awtomatikong garantiya sa produksyon. Isama ang mga intermediate na buffer at pagkaantala kapag nagpaplano ng kumpletong linya, pagkatapos ay i-verify ang iminungkahing pagsasaayos sa nilalayong produkto.
Nagtrabahong halimbawa: mula sa cycle time hanggang sa shift production plan
Ang sumusunod na nagtrabahong halimbawa ay gumagamit ng hypothetical input para sa isang extrusion blow molding arrangement. Ito ay hindi isang KGB2L performance rating. Panatilihin ang parehong timing, part-count at mga pagpapalagay sa kalidad sa buong pagkalkula upang ang bilis ng pagtakbo, kabuuang shift at pangangailangan ng materyal ay masuri sa isa't isa.
Ipagpalagay na ang isang walong oras na shift ay naglalaman ng 30 minutong pahinga kapag hindi nakaiskedyul ang produksyon. Isa pang 30 minutong paghinto ang nagaganap sa panahon ng nakaiskedyul na produksyon. Ang natitirang oras ng pagtakbo ay pitong oras. Sa tagal ng pagtakbo na iyon, dalawang bahagi ang umaalis sa makina kada 16 segundo sa karaniwan, at 96% ang pumasa sa inspeksyon nang walang rework.
| Hakbang | Pagkalkula | Resulta |
|---|---|---|
| Nakaplanong produksyon | 8 h minus 0.5 h hindi kasama ang pahinga | 7.5 oras |
| Oras ng pagtakbo | 7.5 h bawas 0.5 h naitalang paghinto | 7 h |
| Kabuuang rate ng pagpapatakbo | 3,600 ÷ 16 × 2 | 450 bahagi/h |
| Kabuuang mga molded na bahagi | 450 × 7 | 3,150 bahagi |
| First-pass magandang bahagi | 3,150 × 0.96 | 3,024 bahagi/shift |
| Magandang output bawat nakaplanong oras | 3,024 ÷ 7.5 | 403.2 bahagi/h |
| Magandang output kada orasan | 3,024 ÷ 8 | 378 bahagi/h |
| Running material demand | 450 × 90 g ÷ 1,000 | 40.5 kg/h |
Pansinin na ang 450, 403.2 at 378 ay maaaring maglarawan ng parehong senaryo. Iba't ibang tanong ang sinasagot nila. Ang una ay tungkol sa kabuuang output habang tumatakbo. Ang pangalawang spread ay tinatanggap na output sa nakaplanong oras ng produksyon. Ang pangatlo ay kumakalat nito sa buong shift. Ang isang ulat na nag-aalis ng denominator ay nag-iiwan ng puwang para sa isang mapanlinlang na paghahambing.
Cross-check ang resulta sa OEE
Para sa halimbawang ito lamang, ipagpalagay ang isang perpektong agwat ng kaganapan na 14 segundo na may dalawang bahagi bawat kaganapan. Iyon ay isang perpektong rate na humigit-kumulang 514.286 bahagi/h. Ang availability ay 7 ÷ 7.5; ang pagganap ay 450 ÷ 514.286; ang kalidad ay 0.96. Ang kanilang produkto ay 0.784, o 78.4% OEE.
Paglalapat ngParaan ng pagkalkula ng Vorne OEE, 514.286 × 7.5 × 0.784 ay nagbabalik ng humigit-kumulang 3,024 magandang bahagi. Hindi binabago ng maliit na ipinapakitang rounding ang pinagbabatayan na resulta. Ang 14-segundong ideal na pagitan ay isang halimbawang pagpapalagay, hindi isang catalog na dry-cycle na halaga.
Para sa isang mapaglarawang pagkakasunud-sunod ng 12,000 tinatanggap na mga bahagi, 12,000 ÷ 3,024 ay nagbibigay ng humigit-kumulang 3.97 na mga pagbabago. Ang apat na shift ay nagbibigay ng kinakalkulang 12,096 na bahagi sa ilalim ng mga pagpapalagay na ito, bago ang karagdagang pagkalugi na partikular sa order. Ito ay isang senaryo sa pagpaplano, hindi isang pangako sa paghahatid o isang dahilan upang alisin ang pagpapatunay ng startup.
Kung ang mga naitala na paghinto ay tumaas mula 30 hanggang 60 minuto, ang oras ng pagpapatakbo ay bababa sa 6.5 na oras. Sa iba pang mga pagpapalagay na hindi nagbabago, ang output ay nagiging 450 × 6.5 × 0.96 = 2,808 magandang bahagi. Ang order ay lumampas sa apat na shift. Ang paghahambing na ito ay nagpapakita kung bakit ang isang maliit na pagbabago sa magagamit na oras ng pagtakbo ay maaaring makaapekto sa pag-iiskedyul nang walang anumang pagbabago sa ikot ng paghubog.
Subukan ang iyong sariling pagkalkula ng rate ng produksyon
Ang mga default ay nagpaparami ng hypothetical na halimbawa. Maglagay ng naobserbahang average na pagitan sa oras ng pagtakbo, hindi isang dry-cycle na rating. Huwag muling i-multiply sa mga istasyon kung saklaw na ng pagitan ang kumpletong makina. Ang data ay nananatili sa pahinang ito.
- Mga kabuuang bahagi bawat oras ng pagtakbo
- 450
- Tinatayang magagandang bahagi bawat shift
- 3,024
- Magandang bahagi bawat nakaplanong oras
- 403.2
- Material demand habang tumatakbo
- 40.5 kg/h
Ang mga resulta ay mga pagtatantya, hindi garantisadong output. Ang mga bilang ng desimal na bahagi ay nagpapahayag ng inaasahang average. Ang calculator na ito ay hindi nagmomodelo ng buffer storage, order startup, variable cavity counts o isang hiwalay na ideal-rate na OEE mode. Kung ang mga script ay hindi pinagana, ang mga ipinapakitang resulta ay mananatiling default na halimbawa.
Ano ang sinasabi sa iyo ng mga detalye ng KGB2L ng Kinggle tungkol sa kapasidad
AngKGB2L 2L single-station blow molding machinenagbibigay ng isang kongkretong halimbawa kung paano magbasa ng isang sheet ng detalye. Ang mga nai-publish na halaga nito ay naglalarawan ng ilang magkakaibang limitasyon. Ang dami ng container, dry-cycle na output, material throughput at mga sukat ng amag ay sumasagot sa magkaibang tanong sa pagpili.

| Na-publish na parameter | Halaga | Tanong na nakakatulong sa pagsagot |
|---|---|---|
| Pinakamataas na kapasidad ng lalagyan | 2 L | Ang iminungkahing produkto ba ay nasa loob ng nakasaad na kategorya ng dami? |
| Output (dry Cycle) | 600 PC/HR | Anong sanggunian ng dry-cycle ang isinasaad ng catalog? |
| HDPE na natutunaw na kapasidad | 30 kg/h | Anong materyal-rate reference ang magagamit para sa paunang screening? |
| diameter ng tornilyo | 50 mm | Aling extrusion platform ang tinatalakay? |
| Pinakamataas na laki ng amag, W × H | 360 × 380 mm | Anong na-publish na sobre ng amag ang dapat isaalang-alang ng pagsusuri sa tool? |
| Dobleng ulo sa gitnang distansya | 130 mm | Anong spacing reference ang nangangailangan ng paghahambing sa iminungkahing layout? |
Ang field ng dry-cycle ay hindi isang trial na ulat para sa isang partikular na 2 L na bote. Huwag muling lagyan ng label ang 600 PC/HR bilang 600 tinatanggap na lalagyan bawat oras. Ang dagta, timbang, pagkakaayos ng lukab, mga kinakailangan sa paglamig at pamantayan sa pagtanggap ng produkto ay kailangan pa ring maitatag.
Gamitin ang 30 kg/h HDPE reference para sa isang hiwalay na mass check. Sa ipinapalagay na 90 g gross mass ng ginawang halimbawa bawat bahagi, ang paghahati ng 30 sa 0.09 ay nagbibigay ng humigit-kumulang 333.3 molded parts/h bilang isang materyal-lamang na screening ceiling. Ang 450 parts/h ng halimbawa ay mangangailangan ng 40.5 kg/h, sa itaas ng nai-publish na reference.
Ang pagkalkulang ito ay hindi nangangako ng 333.3 bahagi/h mula sa KGB2L. Itina-flag nito na hindi mabibigyang katwiran ang mass at target na rate ng halimbawa gamit ang nakalistang 30 kg/h reference. Ang pagsusuri ng proyekto ay mangangailangan ng ibang sinusuportahang configuration, binagong pagpapalagay ng produkto o ibang target na output.
Hindi rin pinatutunayan ng double-head spacing na magkasya ang alinmang dalawang bote. Suriin ang aktwal na pagguhit ng amag laban sa na-publish na sobre at ang kumpletong pag-aayos ng tooling. Para sa mas malaki o mas malawak na mga produkto, ang bilang ng magagamit na mga cavity ay dapat sumunod sa pagguhit sa halip na isang ginustong output multiplier.
Kapag humihiling ng rekomendasyon, ipadala ang drawing, materyal na grado, net at kabuuang timbang na mga pagtatantya, kinakailangang tinanggap na output at nilalayong shift pattern nang magkasama. Nagbibigay-daan ito sa supplier na suriin ang mga pagpapalagay ng kapasidad laban sa iminungkahing hardware sa halip na sagutin ang isang nakahiwalay na tanong tungkol sa mga bote kada oras.
I-verify ang output bago ka mag-commit sa isang makina
Gawing batayan ng kasunduan sa kapasidad ang tinanggap na output. Ang mga bote na umaalis sa amag at mga bote na nilinis para sa packaging ay magkaibang bilang. Bago ang pagsubok, tukuyin ang lugar ng inspeksyon at ang mga kinakailangan na dapat matugunan ng isang bote upang maipasok ang tinatanggap na kabuuan. Kung hindi, matutugunan ng pagsubok ang target na paghubog nito habang hinahayaang hindi naresolba ang kinakailangan sa paghahatid.
Para sa KGB2L, panatilihing hiwalay ang nai-publish na 600 PC/HR dry-cycle figure mula sa bottle-output commitment. Kumpirmahin ang materyal, timbang ng bote, mga aktibong cavity at mga kinakailangan sa pagtanggap bago sumang-ayon sa kapasidad ng produksyon. Ang isang dry-cycle figure lamang ay hindi sapat para sa isang iskedyul ng paghahatid ng bote.
Kapag napalampas ng pagsubok ang target nito, i-diagnose ang kakulangan bago pataasin ang bilis. Mag-record ng mga agwat ng output, paghinto at pagtanggi ng mga bahagi nang hiwalay. Tingnan ang oras ng paghihintay sa paghahatid ng parison, oras ng paglamig sa loob ng amag, at mga pila bago mag-trim o mag-leak testing. Tinutukoy ng mga obserbasyong ito ang isang hadlang sa paghubog mula sa isang hadlang sa ibaba ng agos.
Suriin ang isang pagsasaayos sa isang pagkakataon at panatilihin ang mga bago-at-pagkatapos na mga tala. Hatulan ang pagbabago sa pamamagitan ng tinatanggap na output sa mga maihahambing na panahon ng pagmamasid, hindi sa pamamagitan ng isang mas maikling ipinapakitang cycle lamang. Itala ang mga kondisyon ng materyal at tool sa tabi ng resulta. Kung tumaas ang bilang ngunit mas maraming bote ang nabigo sa inspeksyon, ang pagsasaayos ay hindi kinakailangang napabuti ang kakayahang magamit.
Panatilihin ang isang tala na maaaring suriin ng ibang tao
- Tukuyin ang rebisyon sa pagguhit, grado ng resin, paghahalo ng materyal, target na timbang at pag-aayos ng lukab.
- Sumang-ayon sa mga pagsusuri sa pagtanggap at sa posisyon kung saan mabibilang ang magagandang bahagi.
- Itala ang mga oras ng pagsisimula at pagtatapos, mga nakaiskedyul na pagbubukod, paghinto ng produksyon at mga dahilan ng mga ito.
- Itala ang kabuuang molded parts, first-pass accepted parts at rejects nang hindi binibilang ang mga reworked parts nang dalawang beses.
- Ihambing ang naobserbahang rate, gross mass demand at downstream na output sa mga panahon ng pagtutugma.
- Panatilihin ang mga napagkasunduang setting, obserbasyon at hindi nalutas na mga limitasyon sa ulat ng pagsubok.
Tukuyin kung ano ang mangyayari sa simula at dulo ng window ng pagsukat. Ang isang maikling obserbasyon na ginawa pagkatapos ng warmup ay sumasagot sa ibang tanong mula sa isang buong order na kinabibilangan ng startup at pagbabago ng amag. Parehong maaaring maging kapaki-pakinabang, ngunit kapag natukoy lamang ng ulat kung ano ang hindi kasama.
Gamitin anggabay sa pagsubok sa pagtanggap ng pabrika ng blow molding machineupang bumuo ng mas malawak na rekord ng inspeksyon. Sinusuportahan ng pagkalkula ng output ang pagtanggap; hindi nito pinapalitan ang inspeksyon ng produkto, mga pagsusuri sa kagamitan o ang kasunduan sa pagbili.
| Field ng record | Ano ang ipasok |
|---|---|
| Produkto at pagsasaayos | Pagguhit ng rebisyon, materyal, timbang, mga aktibong cavity at istasyon |
| Hangganan ng pagsukat | Pagsisimula/pagtatapos ng orasan, nakaplanong oras, oras ng pagtakbo at bilang ng lokasyon |
| Nagbibilang | Kabuuang molded, first-pass good, tinanggihan at hindi natapos na mga bahagi |
| Mga kundisyon | Mga naka-record na setting, pagpapalamig at mga kondisyon ng hangin, staffing at auxiliary |
| kinalabasan | Magagandang bahagi bawat nakasaad na oras o shift, mga limitasyon at napagkasunduang follow-up |
Talakayin ang pagtatantya ng kapasidad na tukoy sa produkto sa Kinggle
Mangangailangan ng pagtatantya ng output na nauugnay sa pagguhit ng produkto at iminungkahing configuration ng makina. Dapat isaad ng nakasulat na panukala kung saan binibilang ang mga tinatanggap na bahagi, kung gaano katagal tumatakbo ang pagsukat at kung aling mga kondisyon ng produksyon ang nalalapat. Kung wala ang mga detalyeng iyon, ang bote-per-hour figure ay hindi isang mahusay na batayan para sa paghahambing ng mga alok ng kagamitan.
Ipadala ang iyong pagguhit ng bote o mga detalye ng sample, grado ng materyal, kinakailangang mahusay na output at iskedyul ng paglilipatAng opisyal na pahina ng contact ng Kinggle. Kung ang isang halaga ay isang pagtatantya pa rin, lagyan ng label ito upang malutas ito ng susunod na pagsusuri.
Ningbo Kinggle Machinery Co., Ltd.
Email:sales@kinggle.com
Telepono:+86-574-87103665
Yuyao City, Ningbo, Zhejiang, China. Naka-check ang mga detalye ng contact laban sa opisyal na pahina ng contact.
Mga madalas itanong
Ilang bote ang kayang gawin ng blow molding machine kada oras?
Walang iisang output figure para sa bawat makina at bote. Hatiin ang 3,600 sa buong agwat ng output ng makina sa ilang segundo, pagkatapos ay i-multiply sa mga hinulmang bahagi sa bawat kaganapan. Ilapat ang first-pass quality yield para sa magandang output habang tumatakbo ang oras. Para sa pagpaplano ng shift, isama din ang mga naitalang paghinto at kumpirmahin ang materyal at kapasidad sa ibaba ng agos.
Ang double-station machine ba ay palaging dobleng produksyon?
Hindi. Dalawang istasyon ang hindi nagtatatag ng rate ng produksyon nang wala ang kanilang aktwal na timing at configuration. Kung ang sinusukat na buong agwat ng makina ay kasama na ang mga alternating release mula sa parehong mga istasyon, huwag muling i-multiply sa dalawa. Ihambing ang timing ng bawat istasyon, mga aktibong cavity at pangangailangan ng materyal bago tantyahin ang pinagsamang output.
Ang output ba ng dry-cycle ay pareho sa output ng tapos na produkto?
Hindi. Ang field ng catalog na may label na dry-cycle na output ay hindi nagtatatag ng tinatanggap na output ng isang tinukoy na lalagyan. Ang KGB2L page ng Kinggle ay naglilista ng 600 PC/HR sa ilalim ng label na iyon. Ang claim sa output na tukoy sa bote ay nangangailangan ng materyal, tooling, timbang, mga kondisyon sa pagpapatakbo at pamantayan sa inspeksyon, kasama ang isang tinukoy na panahon ng pagsukat.
Paano nakakaapekto ang bigat ng lalagyan sa kapasidad ng produksyon?
Ang timbang ay nakakaapekto sa materyal na kailangan sa isang naibigay na rate ng produksyon. Para sa pag-screen ng extrusion, gumamit ng gross processed mass sa bawat molded part, kasama ang nakalaan na trim nito, sa halip na ang tapos na bottle weight lang. Hatiin ang magagamit na throughput ng materyal sa kabuuang mass na iyon para sa isang paunang kisame. Ang pagkalkula na ito lamang ay hindi nagtatatag ng isang makakamit na ikot ng paghubog o tinatanggap na output.
Anong impormasyon ang kailangan para sa isang tumpak na pagtatantya ng output?
Ibigay ang drawing ng produkto, materyal na grado, net at gross weights, cavity at station arrangement, target na tinatanggap na output at iskedyul ng shift. Isama ang mga tseke sa pagtanggap at kagamitan sa ibaba ng agos. Kung umiiral ang mga talaan ng pagsubok, magbigay ng kabuuang bilang, mahusay na bilang, timing at mga dahilan ng paghinto. Panatilihing hiwalay ang mga ipinapalagay na halaga sa mga nasusukat na resulta upang matukoy ng supplier ang natitirang mga gaps ng ebidensya.
Bago maglagay ng order, sumang-ayon sa tinatanggap na output, mga kundisyon ng pagsubok at paraan ng pagbibilang nang nakasulat. Gamitin ang resultang record ng produksyon bilang batayan para sa iskedyul ng paghahatid.