Mga Blog

Mga Blog

Balita sa industriya

KGB110A 160L Accumulator Blow Molding Machine: I-configure Ito Mula sa Paatras na Produkto23 2026-09

KGB110A 160L Accumulator Blow Molding Machine: I-configure Ito Mula sa Paatras na Produkto

I-configure ang KGB110A mula sa isang sinusukat na sample ng produkto, hindi mula sa 160L na pangalan lamang. Itala ang bahaging geometry, net weight, wall map, resin, trim at production target. Pagkatapos ay gamitin ang mga input na iyon upang suriin ang mold envelope, gross parison demand, extrusion recovery, clamp requirement at factory utility.
KGB100B 120L Accumulator Blow Molding Machine: Angkop ba Ito sa Iyong Bahagi?23 2026-09

KGB100B 120L Accumulator Blow Molding Machine: Angkop ba Ito sa Iyong Bahagi?

Ang KGB100B ay isang kandidato para sa malalaking hollow na produkto lamang kapag ang bahagi, amag, gross parison at pabrika ay umaangkop sa mga nai-publish na limitasyon nito. Ang Kinggle ay naglilista ng 120 L na maximum na kapasidad ng lalagyan, isang 920 x 1200 mm na maximum na laki ng amag, isang 12(20) L na sanggunian ng accumulator at isang 9(15) kg na PE accumulator-weight reference. Sinimulan ng mga numerong iyon ang pagsusuri sa engineering, ngunit ang pagguhit ng produkto at plano ng pagsubok ay dapat ayusin ang huling pagpipilian.
KGB80A vs KGB80AP: Aling 30L Accumulator Blow Molding Machine ang Akma sa Iyong Produkto?16 2026-09

KGB80A vs KGB80AP: Aling 30L Accumulator Blow Molding Machine ang Akma sa Iyong Produkto?

Pumili sa pagitan ng KGB80A at KGB80AP ayon sa bilang ng mga materyal na stream na kailangan ng iyong produkto. Ang na-publish na KGB80A table ng Kinggle ay naglilista ng isang 80 mm screw, habang ang KGB80AP table ay naglilista ng dalawang 70 mm screws at naglalarawan ng double-layer o double-color production. Ang kanilang na-publish na mold envelope, clamp, accumulator at utility reference ay pareho, kaya ang isang wastong desisyon ay nangangailangan pa rin ng aktwal na bahagi, amag, resin plan at pamantayan sa pagsubok.
KGB90A vs KGB90AP: Pagpili ng 60L Accumulator Blow Molding Machine16 2026-09

KGB90A vs KGB90AP: Pagpili ng 60L Accumulator Blow Molding Machine

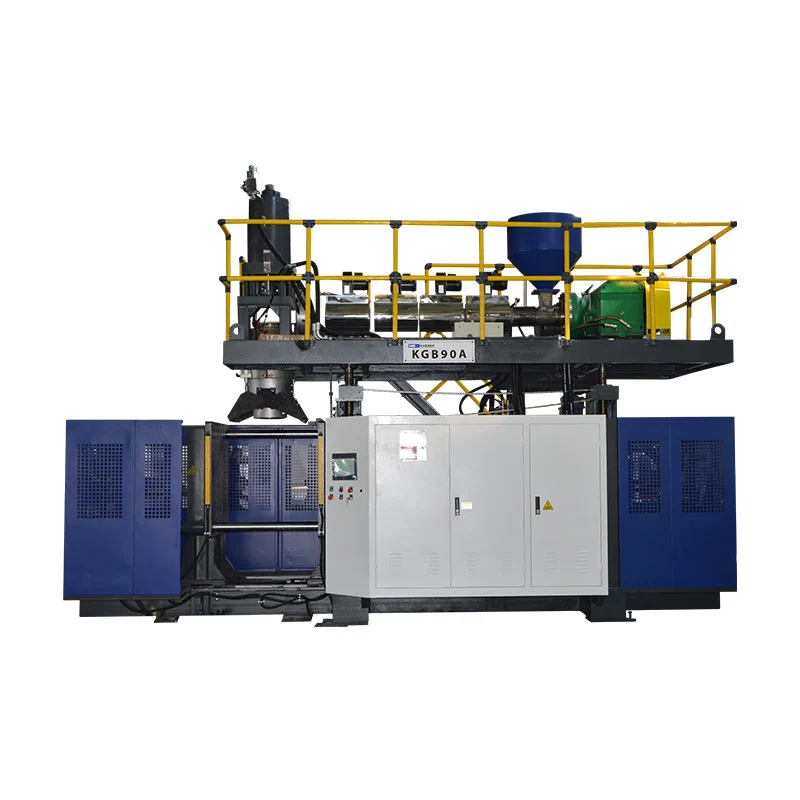
Piliin ang Kinggle KGB90A kapag magagamit ng aprubadong produkto ang na-publish na single-extruder na layout at hindi nangangailangan ng dalawang melt stream ng KGB90AP, pagkatapos matukoy ang materyal, output at mga pagsubok ng produkto nito. Piliin ang KGB90AP kapag ang detalye ng produkto ay tunay na humihiling ng double-layer o double-color extrusion, dahil ang kasalukuyang page ng produkto nito ay naglilista ng dalawang 70 mm na turnilyo at ang dalawang materyal na stream ay dapat suriin nang hiwalay. Bago ang alinmang pagpipilian, kumpirmahin ang mold envelope, gross parison mass, resin, wall structure, accepted output at factory utilities laban sa natapos na bahagi sa halip na umasa sa 60L capacity label lamang.
Extrusion Blow Molding Machine Pagkonsumo ng Enerhiya: Sukatin ang kWh bawat Tinanggap na Bahagi16 2026-09

Extrusion Blow Molding Machine Pagkonsumo ng Enerhiya: Sukatin ang kWh bawat Tinanggap na Bahagi

Ang pinakakapaki-pakinabang na sukatan ng enerhiya ng blow molding ay hindi naka-install na power o isang panandaliang kW na pagbabasa, dahil hindi ipinapakita ng alinman kung gaano karaming mabibiling produksyon ang nagmula sa enerhiyang natupok sa ilalim ng matatag, tinukoy na mga kondisyon ng produksyon. Gumamit ng kuryente na sinusukat sa panahon ng isang matatag na window ng produksyon, hatiin ito sa tinatanggap na output mula sa parehong timed window, at itala ang hangganan, mga posisyon ng metro, produkto, amag, dagta, cycle at mga panuntunan sa kalidad. Para sa buong operating-cost view, sukatin muna ang blow molding machine, pagkatapos ay idagdag ang nakalaan na compressed-air, cooling, material-handling, scrap-handling at downstream load kapag sila ay nakaupo sa labas ng pangunahing metro ng makina, nang hindi binibilang ang parehong enerhiya nang dalawang beses.
Pag-optimize ng Oras ng Blow Molding Cycle: Sukatin ang Hakbang sa Paglilimita11 2026-09

Pag-optimize ng Oras ng Blow Molding Cycle: Sukatin ang Hakbang sa Paglilimita

Ang oras ng ikot ng blow molding ay dapat na bawasan lamang pagkatapos na sukatin ng koponan kung saan natutunaw ang kasalukuyang cycle at kinukumpirma na ang tinatanggap na bahagi ay nakakatugon pa rin sa detalye nito. Ang paglamig ay madalas na sumasakop sa pinakamalaking bloke, ngunit ang paghahatid ng parison, clamp motion, pamumulaklak, tambutso, take-out at downstream na paghihintay ay maaari ding magtakda ng bilis. Bumuo ng matatag na baseline, pangalanan ang isang ebidensiya na hadlang, palitan lang ang variable na kumokontrol dito, at pagkatapos ay ihambing ang tinatanggap na output, pamamahagi ng pader, mga sukat, hugis pagkatapos ng pagbuga, mga kinakailangang pagsusuri at mga depekto sa pagganap bago panatilihin ang mas maikling cycle, na may naitala ang produkto, resin, amag, kondisyon ng utility at huling rebisyon ng recipe para maulit ng isa pang pagbabago ang resulta.
X
Gumagamit kami ng cookies para mag-alok sa iyo ng mas magandang karanasan sa pagba-browse, pag-aralan ang trapiko sa site at i-personalize ang content. Sa paggamit ng site na ito, sumasang-ayon ka sa aming paggamit ng cookies. Patakaran sa Privacy
TanggihanTanggapin